การตกแต่งผิวชิ้นงานพิมพ์ 3 มิติจำนวนมาก: การลบคมและการขัดเงาชิ้นส่วนที่ผลิตด้วยเทคโนโลยีการพิมพ์ 3 มิติ
กระบวนการหลังการผลิตด้วยเทคโนโลยีการพิมพ์ 3 มิติ • การลบคม การขัดเรียบ และการขัดเงา • ชิ้นส่วนที่ผลิตด้วยเทคโนโลยี FDM, SLA/DLP, SLS และโลหะ
การพิมพ์ 3 มิติทำให้ได้ชิ้นส่วนที่มีรูปร่างใกล้เคียงกับรูปร่างสุดท้าย แต่แทบจะไม่ใกล้เคียงกับพื้นผิวสุดท้ายเลย รอยจากการรองรับ รอยเส้นชั้น ผงที่หลอมละลายไม่สมบูรณ์ และขอบคม คืออุปสรรคที่ทำให้ชิ้นงานพิมพ์ใหม่ไม่สามารถนำไปขายหรือใช้งานได้จริงการตกแต่งผิวจำนวนมาก— การขัดผิวด้วยระบบสั่น ระบบขัดแบบทรงกระบอก และระบบขัดผิวด้วยแม่เหล็ก โดยใช้วัสดุขัดที่เหมาะสม — เป็นวิธีที่ประหยัดที่สุดในการปิดช่องว่างระหว่างผิวชิ้นงานจำนวนมาก โดยไม่ต้องใช้แรงงานคนในทุกชิ้นงาน
เหตุใดจึงสำคัญการขัดด้วยมือไม่สามารถปรับขนาดชิ้นงานให้เหมาะสมและเข้าถึงร่องภายในได้ไม่ดี การขัดผิวชิ้นงานแบบหมู่คณะจะจัดการกับทุกชิ้นส่วนอย่างเท่าเทียมกัน รวมถึงรู ร่อง และโครงสร้างตาข่าย และเปลี่ยนขั้นตอนหลังการผลิตจากคอขวดให้กลายเป็นขั้นตอนการผลิตที่ทำซ้ำได้
1. เหตุใดชิ้นส่วนที่พิมพ์ด้วยเครื่องพิมพ์ 3 มิติจึงต้องผ่านกระบวนการหลังการผลิต
กระบวนการผลิตแบบเติมเนื้อวัสดุ (AM) แต่ละแบบจะทิ้งร่องรอยบนพื้นผิวที่แตกต่างกันไป: การพิมพ์แบบ FDM จะแสดงรอยนูนของชั้นและจุดสัมผัสของตัวรองรับ; การพิมพ์ด้วยเรซิน (SLA/DLP) จะแสดงปุ่มของตัวรองรับ และหากอบไม่ถูกต้อง จะเกิดเป็นจุดเหนียว; ชิ้นส่วน SLS จะออกมาจากก้อนผงโดยมีผิวที่หยาบและเหมือนถูกเผาผนึก; ชิ้นส่วนโลหะที่ผลิตด้วย AM จะมีพื้นผิวที่หยาบจากการผลิต รวมถึงร่องรอยจากการกำจัดตัวรองรับ นอกจากเรื่องความสวยงามแล้ว ข้อบกพร่องเหล่านี้ยังส่งผลต่อความพอดี ประสิทธิภาพในการทนต่อแรงล้า ความสะอาดสำหรับการใช้งานทางการแพทย์หรืออาหาร และความสามารถในการรับสี การชุบ หรือการเคลือบของชิ้นส่วน การตกแต่งพื้นผิวจำนวนมากช่วยแก้ไขปัญหาเหล่านี้ได้ด้วยวิธีการทางกลไกเป็นชุดๆ
2. ความท้าทายในกระบวนการพิมพ์
| กระบวนการผลิต AM | ปัญหาทั่วไปที่พบได้บนพื้นผิว | วิธีการตกแต่งผิวแบบมวลรวม |
| FDM (PLA, PETG, ABS) | สันนูนหลายชั้น, รองรับรอยแผลเป็น, การร้อยเชือก | การขัดเงาแบบสั่นสะเทือนหรือแบบหมุนวนด้วยเปลือกวอลนัท/ซังข้าวโพด หรือเม็ดพลาสติกละเอียด รอบการขัดเงาแบบอ่อนโยนจะช่วยปกป้องผนังที่บาง |
| เรซิน SLA / DLP | ปุ่มนูนรองรับ ขอบสีเขียวเปราะบาง รอยด่างที่เปลี่ยนจากมันเงาเป็นด้าน | ทำการอบแห้งขั้นแรก จากนั้นขัดผิวด้วยระบบสั่นโดยใช้เม็ดขัดละเอียด การใช้ปูนฉาบเปียกช่วยป้องกันการแตกหัก |
| SLS / MJF ไนลอน (PA12) | ผิวที่ผ่านกระบวนการเผาผนึกแบบหยาบ มีผงแป้งติดอยู่ตามรู | การขัดถูแบบสั่นสะเทือนหรือแบบหมุนด้วยวัสดุเซรามิกหรือพลาสติกเพื่อทำให้พื้นผิวเรียบและปิดผนึก ช่วยเพิ่มการดูดซับสีย้อม |
| โลหะ AM (SLM/DMLS) | พื้นผิวหยาบจากการก่อสร้าง ร่องรอยการยึดโครงสร้าง รอยเปื้อน | การขัดผิวด้วยแรงเหวี่ยงหรือการสั่นสะเทือนโดยใช้เม็ดขัดเซรามิก; สารประกอบหลายขั้นตอนสำหรับการลบคมแล้วจึงขัดละเอียด |
3. การเลือกเครื่องจักรตามประเภทชิ้นส่วน
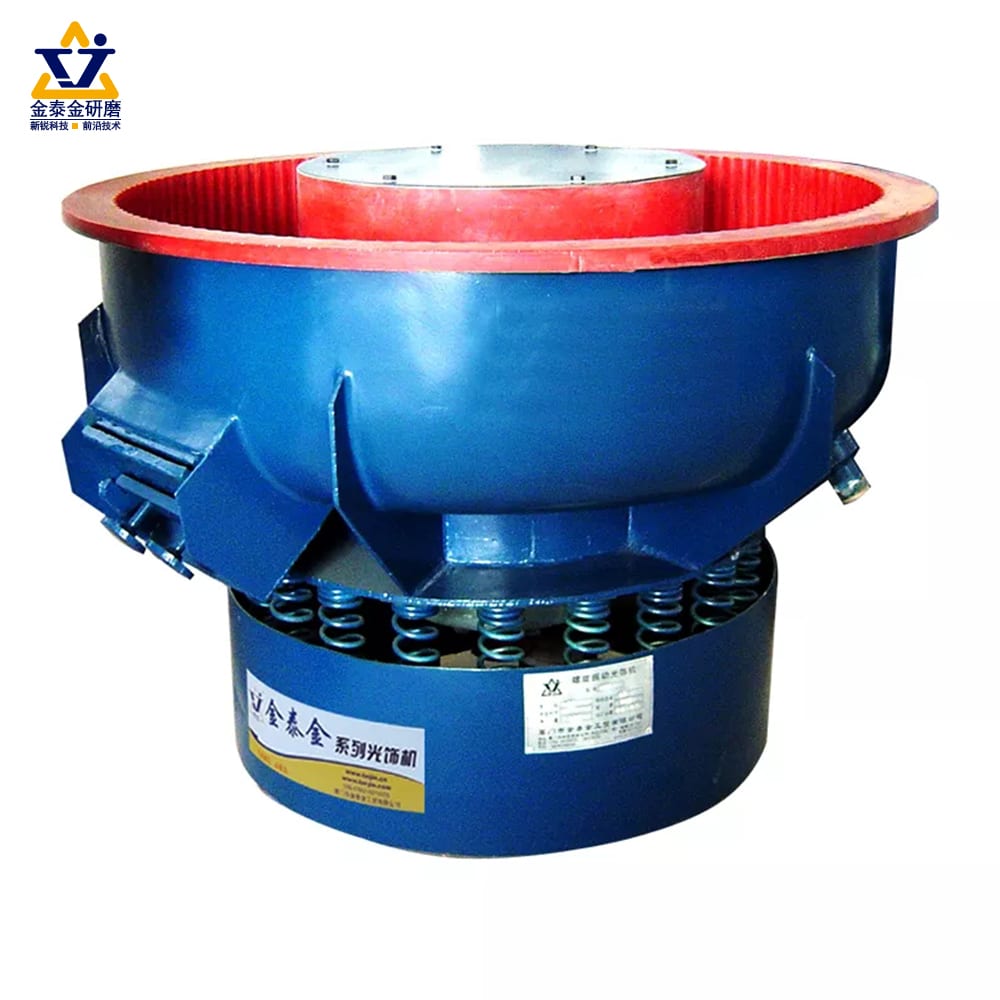
- เครื่องขัดผิวแบบสั่นสะเทือน:เป็นค่าเริ่มต้นสำหรับการพิมพ์ชิ้นส่วนขนาดเล็กถึงขนาดกลางจำนวนมาก ชามเหมาะสำหรับชิ้นงานที่มีรูปทรงเรขาคณิตละเอียดอ่อน ในขณะที่อ่างเหมาะสำหรับชิ้นงานที่มีความยาวหรือขนาดใหญ่กว่า
- เครื่องขัดเงาแบบถังหมุน:การปรับพื้นผิวภาพพิมพ์พลาสติกที่แข็งแรงให้เรียบเนียนอย่างประหยัด: วัสดุอินทรีย์แห้งทำหน้าที่เป็นทั้งขั้นตอนการอบแห้งและการเคลือบเงาไปพร้อมกัน
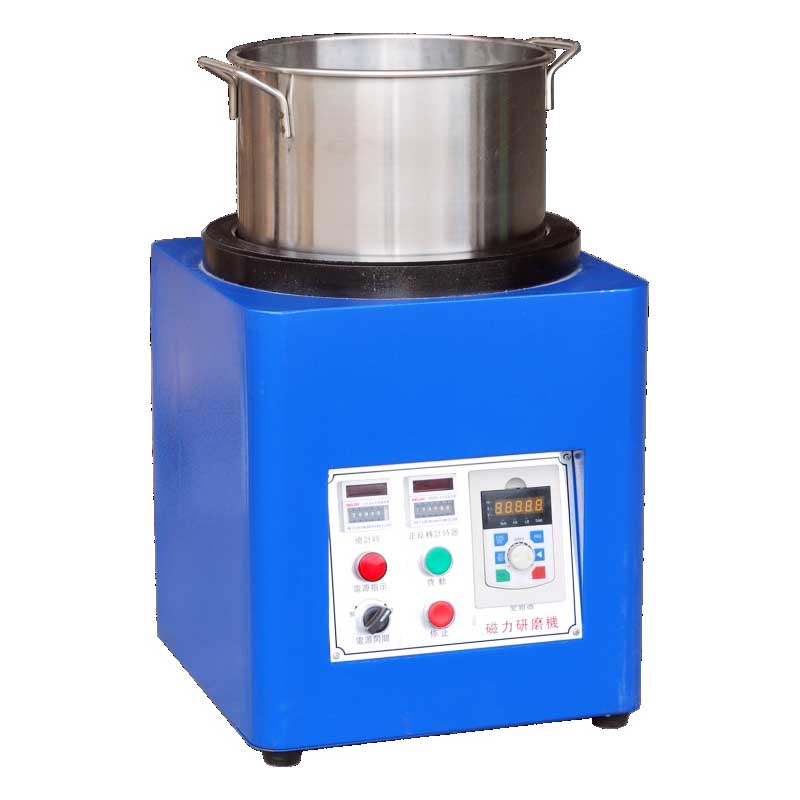
- เครื่องตกแต่งผิวด้วยแม่เหล็ก:หัวเข็มที่ขับเคลื่อนด้วยสนามแม่เหล็กสามารถเข้าถึงรูลึก เส้นใย และช่องทางที่ซับซ้อนได้ เหมาะอย่างยิ่งสำหรับชิ้นส่วนโลหะขนาดเล็กที่ผลิตด้วยเทคโนโลยีการพิมพ์ 3 มิติ หรือชิ้นส่วนเรซินที่มีโครงสร้างภายในซับซ้อน
- เครื่องจักรแบบแรงเหวี่ยง:เมื่อเวลาในการผลิตหรือข้อกำหนดพื้นผิวของชิ้นส่วนโลหะมีความต้องการสูง ความเข้มข้นสูงสุดต่อหน่วยพื้นที่การผลิตจึงเป็นสิ่งจำเป็น
4. การจับคู่สื่อและสารประกอบ
| วัสดุชิ้นส่วน | สื่อแนะนำ | สารประกอบ / หมายเหตุ |
| PLA / PETG / ABS | เปลือกวอลนัท (เบอร์ 24–36) จากนั้นใช้ซังข้าวโพดขัดเงา | กระบวนการผลิตแบบแห้ง เน้นรอบการผลิตสั้นๆ ก่อน เพราะเทอร์โมพลาสติกอาจกลมมนได้เร็ว |
| เรซิน SLA / DLP | วัสดุประสานพลาสติกละเอียด (รูปสามเหลี่ยมหรือทรงสี่เหลี่ยมด้านเท่า) | ขัดผิวด้วยระบบสั่นแบบเปียกโดยใช้สารประกอบอ่อนๆ รอให้แห้งสนิทก่อนนำไปขัดเงาด้วยเครื่องขัดแบบลูกกลิ้ง |
| SLS / MJF ไนลอน | วัสดุเซรามิกหรือพลาสติก ขนาดกลาง | การจัดแต่งทรงผมยังช่วยให้ผลลัพธ์การย้อมสีดีขึ้นด้วย ควรเป่าผงแป้งที่ติดอยู่ในรูผมออกก่อน |
| โลหะ AM (Ti6Al4V, 316L, AlSi10Mg) | เซรามิกความแม่นยำสูง (เกรดหยาบก่อน เกรดละเอียดทีหลัง) | กระบวนการสองขั้นตอน: ลบคม/ปรับแต่ง จากนั้นขัดเงา ตรวจสอบการเปลี่ยนแปลงขนาด |
5. ขั้นตอนการทำงานทีละขั้นตอน
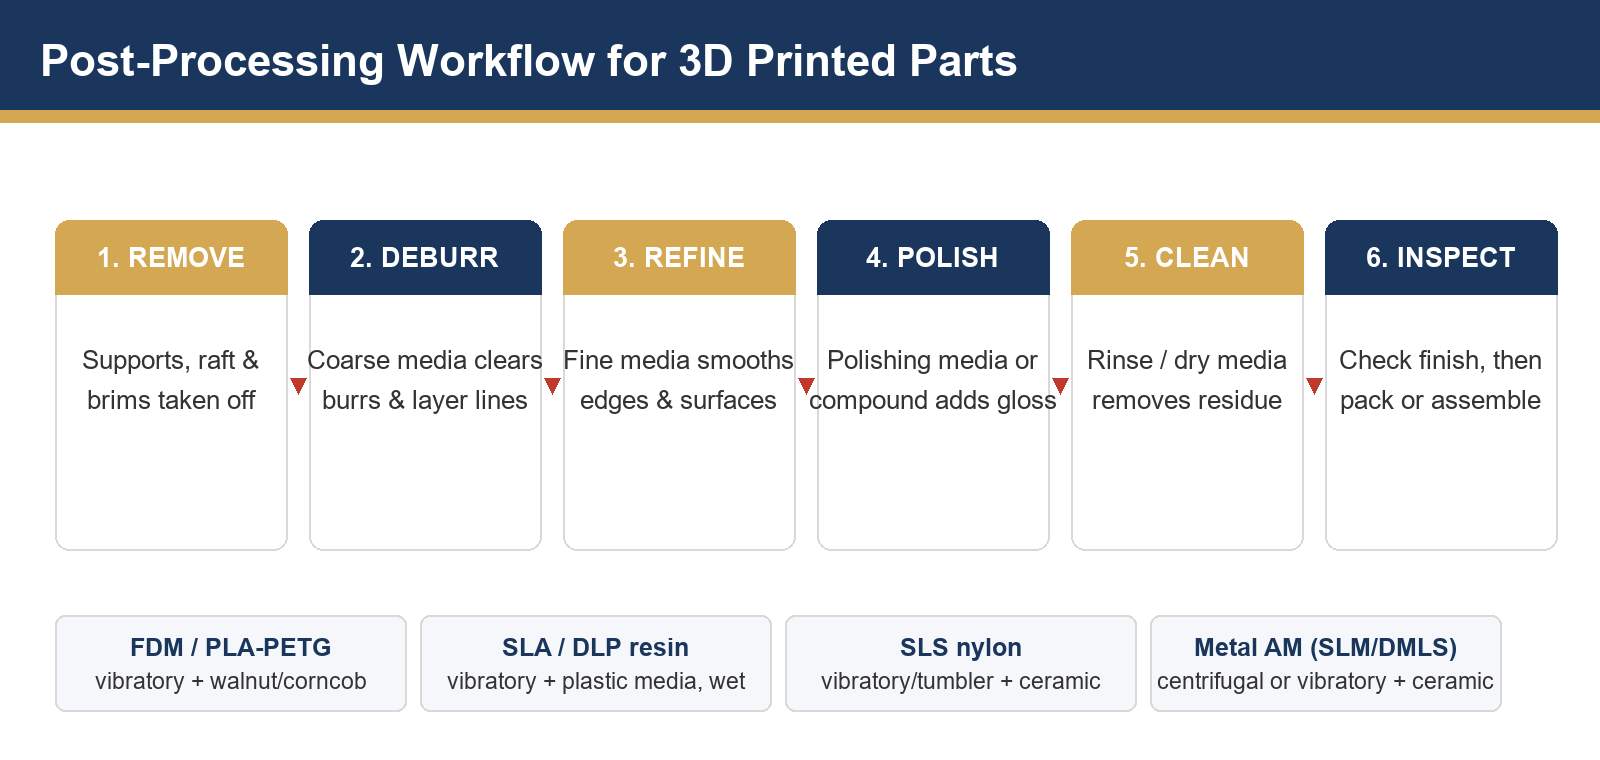
1. ถอดเสาค้ำและฐานรองออก
ตัดหรือหักส่วนรองรับออกก่อนทำการขัดผิวชิ้นงานอย่างละเอียด เพราะวัสดุขัดผิวไม่สามารถกำจัดส่วนรองรับที่หนาออกได้อย่างมีประสิทธิภาพ
2. การลบคมหยาบ
ใช้เทคนิคการขึ้นรูปด้วยความร้อนสูงเพื่อกำจัดรอยแผลเป็น รอยขรุขระ และรอยต่อชั้นที่ไม่สวยงาม
3. ปรับแต่งพื้นผิวให้เรียบเนียน
การขัดผิวด้วยสื่อที่มีความละเอียดสูงจะช่วยปรับขอบให้เรียบและทำให้พื้นผิวสม่ำเสมอ เพื่อให้ได้ผลลัพธ์สุดท้ายที่สวยงาม
4. ขัดเงา (ไม่จำเป็น)
สำหรับชิ้นส่วนตกแต่ง การขัดเงาจะใช้สารขัดหรือสารประกอบขัดเงาเพื่อเพิ่มความเงางาม โดยใช้ซังข้าวโพดแห้งสำหรับพลาสติก และใช้เม็ดขัดเซรามิกหรือเหล็กสำหรับโลหะ
5. สะอาดและแห้ง
ล้างคราบสารประกอบที่เปียกออก หรือปั่นในซังข้าวโพดแห้งเพื่อกำจัดฝุ่นและน้ำมัน
6. ตรวจสอบและบรรจุหีบห่อ
ตรวจสอบความสม่ำเสมอของผิวสำเร็จและขนาดที่สำคัญเทียบกับมาตรฐานของชิ้นงานตัวอย่างแรกก่อนบรรจุภัณฑ์
6. ข้อบกพร่องทั่วไปและวิธีแก้ไข
| ข้อบกพร่อง | สาเหตุที่เป็นไปได้ | แก้ไข |
| ชิ้นส่วนติดกันหรือวัสดุติดอยู่ในรู | สื่อขนาดใหญ่เกินไป; ชามที่บรรจุของมากเกินไป | ใช้สื่อขนาดเล็กกว่า หรือใช้สื่อที่มีขนาดผสมกัน ลดอัตราส่วนการบรรจุ — ดูรายละเอียดเพิ่มเติมได้ที่คู่มือความเสียหายแบบชิ้นส่วนต่อชิ้นส่วน |
| ขอบโค้งมนเกินไป ผนังบางลง | วงจรยาวเกินไปหรือสื่อรุนแรงเกินไป | ลดระยะเวลาการทดลอง ลดระดับความละเอียดของวัสดุพิมพ์ ตรวจสอบขนาดทุกครั้งที่ทำการทดลอง |
| พื้นผิวด้าน ไม่มันเงา หลังการขัดเงา | สื่อเพาะเลี้ยงสกปรก; ปริมาณสารประกอบไม่ถูกต้อง | ทำความสะอาดหรือเปลี่ยนวัสดุเพาะเลี้ยง; ค่อยๆ เติมสารประกอบทีละน้อยแต่บ่อยครั้ง |
| ผงที่ติดอยู่ในช่อง SLS | การทำความสะอาดเบื้องต้นไม่เพียงพอ | การเป่าลม/การทำความสะอาดเบื้องต้นด้วยคลื่นอัลตราโซนิค; ใช้หัวเข็มแม่เหล็กสำหรับร่องลึก |
7. การปกป้องรายละเอียดปลีกย่อยขณะที่คุณตกแต่งชิ้นงานให้เสร็จสมบูรณ์
การสัมผัสแบบเดียวกันที่ช่วยให้พื้นผิวเรียบเนียน อาจทำให้ผนังบาง เกลียวละเอียด และขอบคมเสียหายได้เช่นกัน ควรใช้สื่อขัดในปริมาณที่เหมาะสมกับชิ้นงาน หลีกเลี่ยงการใช้สื่อขัดแข็งและอ่อนผสมกัน เว้นแต่จะตั้งใจไว้ และควรตรวจสอบขนาดของชิ้นงานตัวอย่างที่ทำเครื่องหมายไว้เสมอ สำหรับวัสดุสิ้นเปลือง โปรดดูที่เว็บไซต์ของเราสื่อการตกแต่งแบบแห้งและสื่อเซรามิกช่วงต่างๆ
ต้องการยกระดับกระบวนการตกแต่งชิ้นงานหลังการพิมพ์ 3 มิติของคุณหรือไม่?
ส่งตัวอย่างงานพิมพ์และข้อมูลจำเพาะของพื้นผิวที่ต้องการมาให้เรา ทีมงานของเราจะทำการทดสอบการตกแต่งพื้นผิวและแนะนำเครื่องจักร วัสดุ และรอบการพิมพ์ที่เหมาะสมพร้อมผลลัพธ์ให้คุณ
ติดต่อทีมงานฝ่ายตกแต่งของเราเว็บไซต์อย่างเป็นทางการ:www.surface-polish.com | อีเมลฝ่ายสนับสนุน:info@surface-polish.com
 +86-592-2381506


 รองรับเครือข่าย IPv6