


สื่อขัดแบบทัมบลิง: วิธีเลือกเกรด ขนาด และรูปร่างสำหรับชิ้นงานของคุณ
สื่อขัดแบบทัมบลิงเลือกจากสามสิ่ง: เกรดการตัด ขนาดเมื่อเทียบกับลักษณะที่เล็กที่สุดของชิ้นงาน และรูปร่าง ชื่อวัสดุ — เซรามิก พลาสติก พอร์ซเลน — เป็นการตัดสินใจสุดท้าย ไม่ใช่ครั้งแรก เพราะชื่อ "สื่อเซรามิก" เดียวกันครอบคลุมทั้งสามเหลี่ยมสำหรับตัดหยาบและลูกกลมสำหรับขัดเงา ซึ่งทำงานต่างกันโดยสิ้นเชิง
หน้านี้ให้กฎการกำหนดขนาด เกรดการตัดทั้งหกที่เราเก็บสต็อกจริง และลักษณะชิ้นงานเฉพาะที่แต่ละตัวเลือกจะล้มเหลว หากคุณรู้อยู่แล้วว่าต้องทดลองกับตัวอย่าง นั่นคือสัญชาตญาณที่ถูก ตัวเลขในที่นี้เป็นจุดเริ่มต้นของการทดลอง ไม่ใช่ตัวแทนของการทดลอง
สิ่งที่คุณเห็นในโรงงานเมื่อสื่อขัดผิด
สี่อาการครอบคลุมความผิดพลาดเรื่องสื่อขัดส่วนใหญ่ และแต่ละอาการชี้ไปที่ตัวแปรที่ต่างกัน:
| สิ่งที่คุณเห็น | สิ่งที่มักหมายถึง |
|---|---|
| ขอบถูกเจียรจนมน ขนาดเคลื่อนบนชิ้นงานผนังบาง | สื่อขัดหยาบเกินไปสำหรับเนื้อวัสดุที่ต้องเอาออก หรือใช้เกรดนานเกินไป |
| ครีบยังอยู่หลังรอบการทำงานยาวนาน | สื่อขัดละเอียดเกินไป หรือสื่อขัดหมดสภาพและไม่ตัดแล้ว |
| สีชิ้นงานกลายเป็นสีเทาหม่นและไม่สว่างขึ้น | พากรวดหยาบเข้ามาในขั้นตอนขัดเงา หรือน้ำยาช่วยขัดไม่พาเศษวัสดุออกไป |
| สื่อขัดติดอยู่ในรู ร่อง หรือเกลียว | ขนาดสื่อขัดผิดสำหรับลักษณะนั้น — ปัญหาขนาด ไม่ใช่ปัญหาระบวนการ |
อาการที่สามเป็นอาการที่วินิจฉัยผิดมากที่สุด ฝ้าสีเทาที่ปรากฏช่วงท้ายของรอบมักถูกโทษว่าน้ำยาช่วยขัดเป็นเหตุ แต่ในทางปฏิบัติสื่อในเครื่องยังคงมีกรวดจากขั้นตอนก่อนหน้าและกำลังขัดเงาทับอยู่
ทำไมการเลือกสื่อขัดจึงผิดพลาด: กับดักของวัสดุ
ความล้มเหลวที่พบบ่อยคือการซื้อสื่อขัดตามชื่อวัสดุ สื่อสองชุดที่ขายในชื่อ "สื่อเซรามิก" เหมือนกันอาจแตกต่างกันหลายเท่าในเรื่องความเร็วในการตัด เพราะชื่อนั้นอธิบายเนื้อวัสดุ ไม่ได้อธิบายเกรดของสารขัด
สิ่งที่กำหนดผลลัพธ์จริง ๆ คือ สื่อขัดเอาวัสดุออกได้กี่มากน้อยต่อชั่วโมง และรักษาสัดส่วนรูปร่างของชิ้นงานไว้ได้แค่ไหนระหว่างทำ สองอย่างนี้ดึงกันไปคนละทาง: การตัดที่เร็วมักเป็นการตัดที่รักษารูปร่างได้น้อยกว่า ทุกการตัดสินใจเรื่องสื่อขัดคือจุดหนึ่งบนการแลกเปลี่ยนนี้ และการแลกเปลี่ยนถูกกำหนดโดยเกรดและรูปร่าง — ไม่ใช่ว่าเนื้อเป็นเซรามิก พลาสติก หรือพอร์ซเลน
นี่ก็เป็นเหตุผลที่เวลารอบซึ่งอ้างอิงจากงานของคนอื่นมักใช้กับเราไม่ได้ รอบที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการเอาออกซึ่งอาจไม่ใช่ของคุณ
ตรวจสอบสิ่งนี้ก่อนจะดูสื่อขัดเลย
ไล่ทั้งหกข้อนี้บนแบบจริงก่อนเลือกสิ่งใด หากข้ามข้อใดข้อหนึ่งไป นั่นคือสิ่งที่ทำให้การทดลองครั้งแรกน่าผิดหวัง:
- ครีบอยู่ที่ไหนและยึดแน่นแค่ไหน ครีบหลวมที่รูเจาะไขว้กับครีบหนาจากงานหล่อเป็นงานสองแบบที่ต่างกัน การยืดรอบแบบนุ่มนวลเพื่อเอาครีบหนาจะเจียรขอบดีทุกขอบจนมนก่อนที่ครีบจะหลุด
- ลักษณะที่เล็กที่สุดของชิ้นงาน รูเล็กสุด ร่องแคบสุด ระยะเกลียวละเอียดสุด รัศมีภายในเล็กสุด ตัวเลขนี้กำหนดขนาดสื่อขัดสูงสุด — ดูกฎด้านล่าง
- เนื้อวัสดุที่ต้องเอาออกในเชิงสัมบูรณ์ ไม่ใช่ "ลบครีบ" แต่เป็นกี่สิบส่วนของมิลลิเมตร สิ่งนี้กำหนดเกรดและเวลา
- พื้นผิวใดที่ต้องไม่เปลี่ยน หน้าตา หน้าซีล ด้านข้างเกลียว รูรองรับตลับลูกปืน สื่อขัดไม่รู้ว่าหน้าไหนสำคัญ
- วัสดุและสภาพของมัน โลหะผสมอ่อนตัดเร็วกว่าและเปื้อนเป็นคราบ โลหะผสมที่แข็งตัวเมื่อเย็นต้องตัดสั้นและควบคุมได้ พลาสติกทำงานต่างจากโลหะโดยสิ้นเชิงและมักเป็นกระบวนการแห้ง
- เกิดอะไรขึ้นปลายน้ำ ชุบโลหะ อะโนไดซ์ ประกอบ ตรวจสอบ ชิ้นงานที่ขัดจนได้สีพื้นต่างจากล็อตก่อนเล็กน้อยจะตกการตรวจความสม่ำเสมอของการชุบ และนั่นเป็นคำถามเรื่องกระบวนการ ไม่ใช่เรื่องเครื่องจักร
กฎการกำหนดขนาด และทำไมจึงเป็นกฎ
สื่อขัดไม่ควรมีขนาดใหญ่กว่าประมาณหนึ่งในสามของลักษณะที่เล็กที่สุดของชิ้นงาน
ผลในทางปฏิบัติ: ชิ้นงานที่มีรูตัน 3 mm ต้องใช้สื่อขัดที่เล็กกว่า 3 mm ซึ่งหมายถึงเกรดละเอียดและรอบที่ยาวขึ้น และไม่มีทางเลี่ยงได้ สำหรับการลบขอบทั่วไปบนแผ่นแบน สื่อขัดใหญ่กว่านั้นได้มากและรอบสั้นกว่ามาก เพราะงานมีเพียงแค่ลบขอบกลับ
การตรวจสอบหน้างานที่มีประโยชน์ก่อนจะเดินเครื่อง: ใส่ชิ้นงานลงในถุงพร้อมตัวอย่างสื่อขัด หากสื่อขัดเข้าไปในลักษณะนั้นด้วยมือไม่ได้ ในเครื่องก็เข้าไม่ได้เช่นกัน
สื่อขัดที่ละเอียดเกินไปสำหรับชิ้นงานก็สิ้นเปลืองไม่แพ้กันในอีกทาง: มันตัดช้า และชิ้นงานกลิ้งไปมาโดยไม่ค่อยมีอะไรถูกเอาออก ความล้มเหลวที่พบบ่อยบนอะลูมิเนียมโดยเฉพาะคือการใช้สื่อขัดที่จัดเกรดสำหรับสแตนเลสแล้วพยายามขัดความเสียหายออก ซึ่งเอาวัสดุออกมากกว่าที่กระบวนการเดิมจะต้องใช้
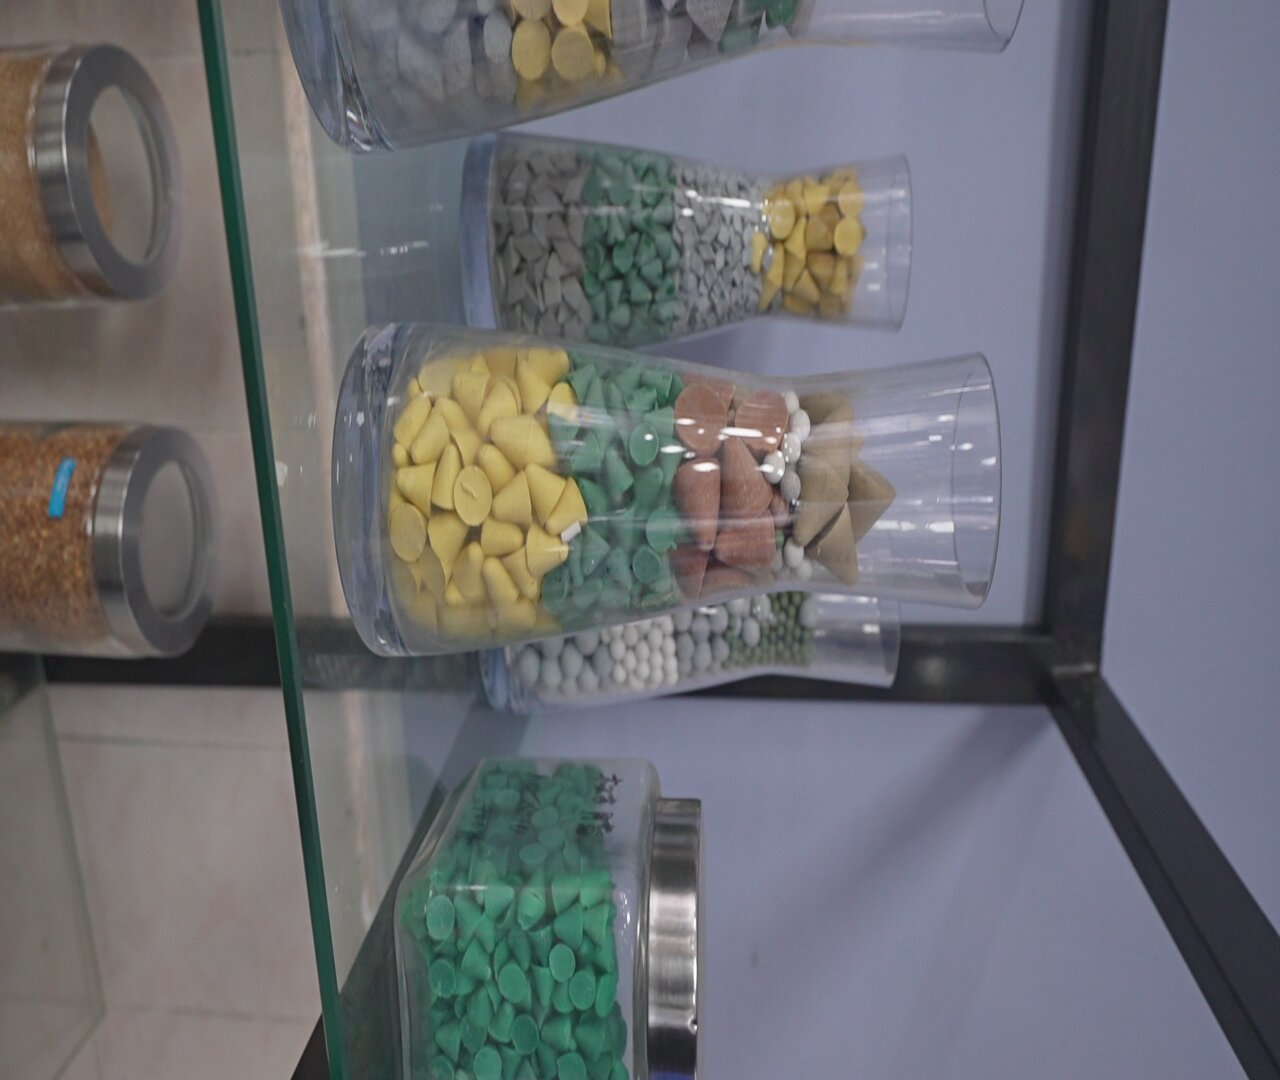
สายการผลิตสื่อขัดตามที่เห็นจริง: เกรดตามชื่อเดียวกันถูกเก็บในรูปร่างและสีเนื้อที่ต่างกัน และรูปร่างคือสิ่งที่กำหนดว่าการตัดจะลงตรงไหน กรวยเหลืองเข้าถึงมุมที่ทรงกระบอกสีขาวขนาดเดียวกันจะขัดผ่านไปเฉย ๆ — นี่คือเหตุที่ "เซรามิก 6 mm" ไม่ใช่ข้อกำหนดจนกว่าจะระบุรูปร่างด้วย
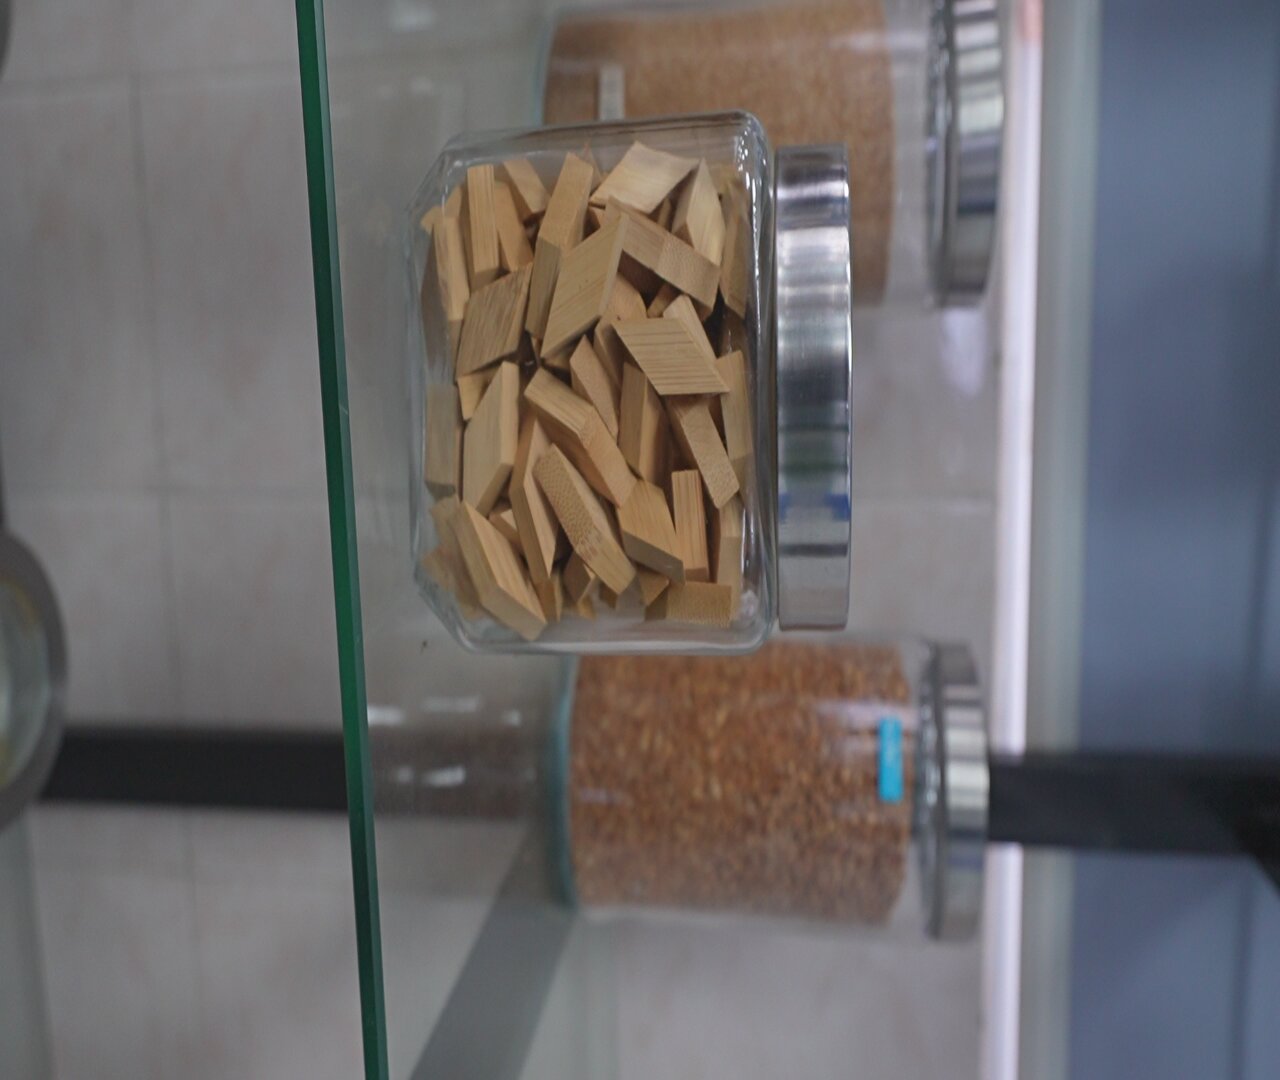
สื่อชุดเดิมในระยะใกล้ขึ้น อ่านที่ขอบ: รูปทรงสามเหลี่ยมมีขอบตัดชัดเจน รูปทรงกลมไม่มี ความต่างนี้คือสิ่งที่ตัวอักษรเกรดเพียงตัวเดียวไม่สามารถแสดงได้เอง และเป็นเหตุที่ชิ้นงานที่มีลักษณะผสมมักต้องใช้สองรูปทรงมากกว่าหนึ่งแบบประนีประนอม
เกรดการตัดทั้งหกที่เราเก็บสต็อก
สื่อขัดของเราจัดเกรดบนสเกลหกระดับ และสเกลเดียวกันนี้พิมพ์อยู่บนตารางขัดเปียกและขัดแห้งที่ให้มาพร้อมสินค้าแต่ละรายการ:
| เกรด | ความหมาย | การใช้งานทั่วไป |
|---|---|---|
| VR | หยาบมาก — เอาวัสดุออกสูงสุด | ครีบหนัก ครีบงานหล่อ ครีบจากเลื่อย |
| R | หยาบ — ตัดหนัก | การลบครีบมาตรฐานบนชิ้นงานเหล็กที่แข็งแรง |
| N | ปกติ — กระบวนการมาตรฐาน | ลบครีบทั่วไปและลบขอบ (เปียก) |
| M | ปานกลาง — เก็บผิวทั่วไป | เก็บผิวทั่วไป (แห้ง) |
| NF | ละเอียดปกติ — คุณภาพระดับกลาง | เก็บผิวระดับกลางก่อนขัดเงา (เปียก) |
| MF | ละเอียดปานกลาง — ก่อนขัดเงา | ขั้นตอนก่อนขัดเงา (แห้ง) |
| F | ละเอียด | เก็บผิวละเอียด |
| FF | เก็บผิวละเอียดมาก | ขั้นตอนทำให้สว่างครั้งสุดท้าย |
สังเกตว่าตารางเปียกและตารางแห้งไม่ได้ใช้ชื่อเกรดเดียวกัน — ตารางเปียกใช้ VR / R / N / NF / F / FF และตารางแห้งใช้ VR / R / M / MF / F / FF อย่าผสมตัวอักษรเกรดจากตารางหนึ่งไปอีกตารางหนึ่ง
ขนาดและรูปทรงที่มีอยู่จริงในสายการผลิต
สำหรับการขัดเปียก อะลูมินาหลอมหลอมสีน้ำตาลเก็บเป็นสามเหลี่ยมตัดมุม สามเหลี่ยม ลูกกลม และทรงกระบอกตัดมุม ตั้งแต่ 2 mm ถึง 30×30 mm ตามรูปทรง; เซรามิกเป็นลูกกลมและสามเหลี่ยมตัดมุมตั้งแต่ 2 mm ถึง 20×20 mm; พอร์ซเลนความถี่สูงเป็นทรงกระบอกตั้งแต่ 1.3×3 mm ถึง 4×14 mm; และพลาสติกเป็นกรวย 5×5 และ 6×6 mm โดยขนาดพลาสติกที่ใหญ่กว่าตั้งแต่ 8×8 mm ถึง 50×50 mm ในเกรดละเอียด
สำหรับการขัดแห้ง สายการผลิตมีตั้งแต่เปลือกวอลนัท 8# ถึง 80# ไม้ในรูปทรงกระสุน สี่เหลี่ยมข้าวหลามตัด และสี่เหลี่ยมจัตุรัส ตั้งแต่ 0.5×2 mm ขึ้นไป ข้าวหลามตัดไผ่ 2×2 และ 3×3 mm และผงหิน
สองตระกูลถูกแยกแคตตาล็อก เพราะการเลือกระหว่างสองอย่างเป็นการตัดสินใจเรื่องกระบวนการเปียกหรือแห้งก่อนที่จะเป็นการตัดสินใจเรื่องสื่อขัด: สารขัดแบบยึดเกาะเซรามิก พอร์ซเลน และพลาสติกใช้แบบเปียกใน สื่อเซรามิก สื่อพลาสติก และ สื่อขัด ขณะที่เปลือกวอลนัท ไม้ ไผ่ และผงหินใช้แบบแห้งและถูกแคตตาล็อกภายใต้ สื่อขัดแบบแห้ง การซื้อข้ามเส้นนี้โดยผิดพลาดเป็นวิธีที่แพงกว่าหนึ่งวิธีในการทำล็อตเสีย
รูปร่างกำหนดว่าการตัดจะลงตรงไหน มุมคมตัดเข้าที่มุมและลูกกลมขัดเงาหน้า ขนาดเดียวกันในสองรูปทรงไม่สามารถใช้แทนกันได้บนชิ้นงานที่มีลักษณะผสม หากชิ้นงานมีทั้งหน้าเปิดและเกลียว ไม่มีรูปทรงเดียวที่รับใช้ทั้งสองได้ดี และกระบวนการเป็นขั้นตอนมักถูกกว่าสื่อขัดแบบประนีประนอม
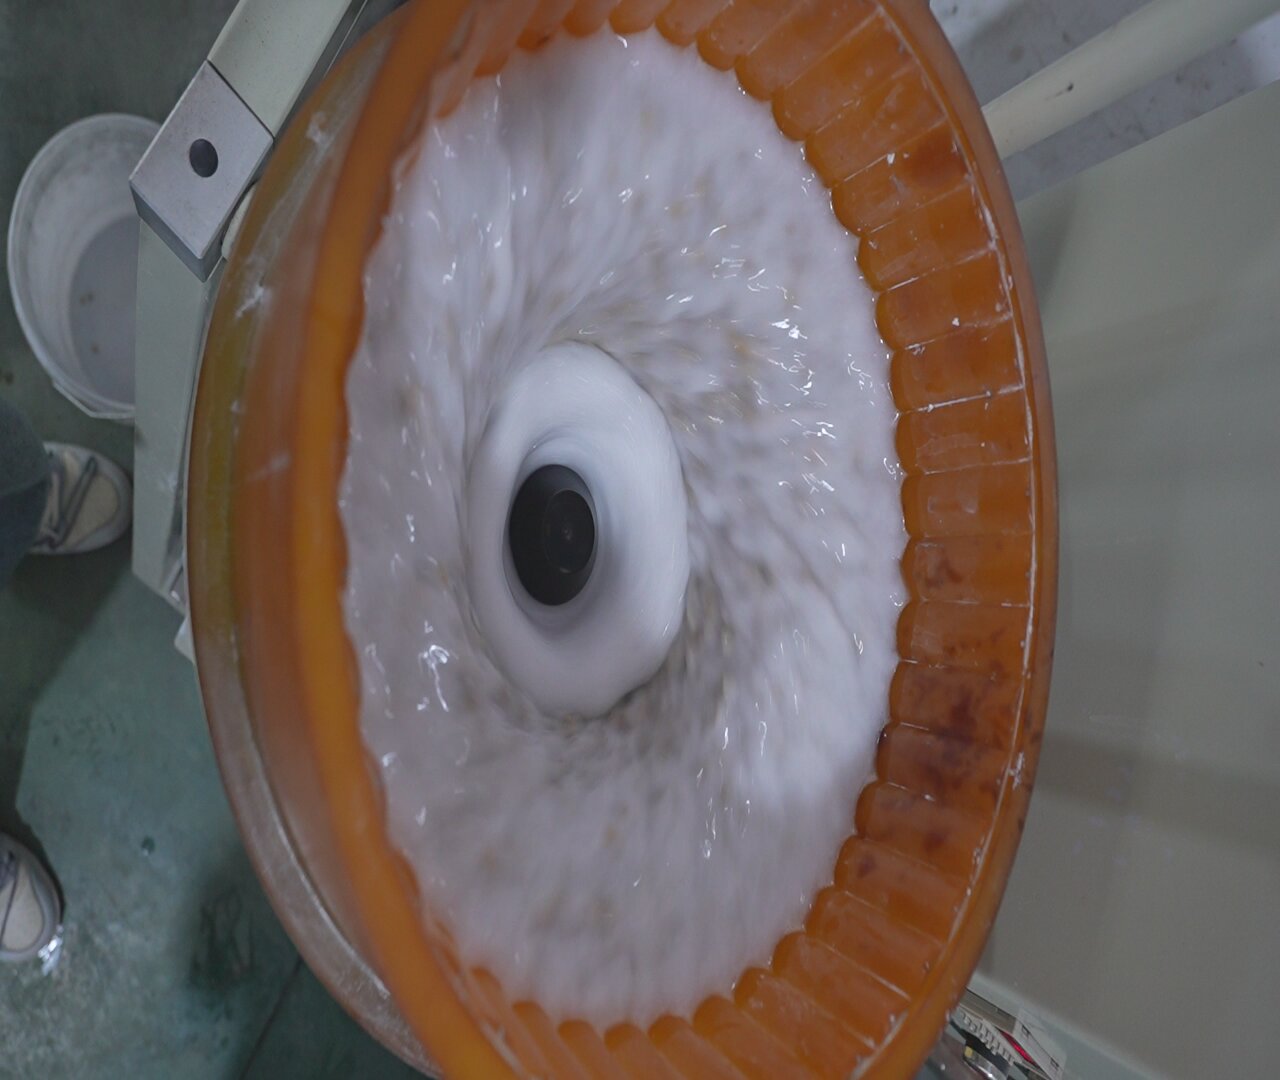
ภายในบ่าวล์ระหว่างรอบเปียก สามสิ่งที่ข้อกำหนดเป็นลายลักษณ์อักษรไม่อาจแสดงได้ปรากฏอยู่ที่นี่: ซับในโพลียูรีเทนสีส้ม ซึ่งเป็นชิ้นส่วนสึกหรอ รูปแบบการไหล รอบดุมกลางซึ่งเป็นสิ่งที่พาสื่อขัดผ่านชิ้นงานจริง ๆ และ ระดับน้ำ ซึ่งต้องถูกต้องเพื่อให้น้ำยาช่วยขัดพาเศษวัสดุออกไป สื่อขัดที่เล็กเกินไปสำหรับชิ้นงานจะลอยตามกระแสนี้โดยไม่ตัด ถ้าใหญ่เกินไปก็จะติดกับผนัง
เลือกสื่อขัดแบบถังหมุนตามวัสดุ: สแตนเลส ทองเหลือง และเหล็ก
ตรรกะเรื่องเกรด-ขนาด-รูปร่างข้างต้นเป็นกรณีทั่วไป และเป็นสิ่งที่ผู้ซื้อส่วนใหญ่หมายถึงเมื่อพูดว่า "สื่อขัดแบบถังหมุน" มีแกนที่สองที่เปลี่ยนคำตอบสำหรับรูปทรงชิ้นงานเดียวกัน: ชิ้นงานทำจากอะไร วัสดุสามชนิดครอบคลุมคำถามส่วนใหญ่ และแต่ละชนิดตัดตัวเลือกบางส่วนในสายการผลิตออก
ทองเหลือง: สิ่งที่ "สื่อขัดสำหรับทองเหลือง" ต้องการจริง ๆ
ทองเหลืองเป็นวัสดุที่สื่อขัดซึ่ง "ใช้ได้" จะทำลายผิวสำเร็จอย่างเงียบ ๆ เพราะปัญหาไม่ใช่การตัด — แต่เป็นเรื่องสี
- สิ่งที่ทองเหลืองต้องการ: สื่อขัดที่ตัดโดยไม่ฝังเหล็ก สื่อชุดที่เคยผ่านเหล็กมาจะพาเศษเหล็กไปด้วย และเศษเหล็กบนทองเหลืองทำให้เกิดจุดสนิมที่ปรากฏหลังจากชิ้นงานถูกขัดเงาแล้ว สื่อชุดนั้นต้องใช้เฉพาะงาน หรือทำความสะอาดระหว่างวัสดุ
- สิ่งที่ได้ผล: เนื้อเซรามิกหรือพอร์ซเลนละเอียดในเกรดละเอียด ขัดแบบเปียกด้วยน้ำยาที่ป้องกันไม่ให้พื้นผิวหมองระหว่างขั้นตอน ทองเหลืองเปลี่ยนสีเร็วเมื่อเปียกและสัมผัสอากาศ ซึ่งเป็นคำถามเรื่องน้ำยาไม่แพ้เรื่องสื่อขัด
- สิ่งที่ควรหลีกเลี่ยง: สื่อชุดหยาบที่ใช้เวลานาน ทองเหลืองตัดเร็ว ดังนั้นความเสี่ยงไม่ใช่ครีบยังอยู่ แต่เป็นขอบและรายละเอียดหายไปก่อนที่คุณจะทันสังเกต
- ความล้มเหลวที่เป็นเอกลักษณ์: ฝ้าหม่นสีเทาอมชมพูเล็กน้อยทั่วทั้งชิ้นงานแทนที่จะเป็นผิวไม่สม่ำเสมอ นั่นมักเป็นการปนเปื้อนที่พามา ไม่ใช่สื่อชุดที่สึกหรอ
สแตนเลส
สแตนเลสเป็นกรณีตรงกันข้าม: มันแข็ง แข็งตัวเมื่อเย็น และต้องการสื่อชุดที่ตัดต่อไปได้โดยไม่ขัดตัวเองจนหมดสภาพ
- สิ่งที่สแตนเลสต้องการ: สื่อขัดที่รักษารูปทรงได้นานพอที่จะผ่านชั้นที่แข็งตัว และน้ำยาที่แขวนเศษวัสดุไว้เพื่อให้ส่วนละเอียดไม่ขัดพื้นผิวกลับหม่น
- สิ่งที่ได้ผล: เซรามิกในเกรดปานกลางถึงละเอียด ทำสองขั้นตอน — ขั้นตอนตัดเพื่อเอาเนื้อวัสดุ แล้วเปลี่ยนเป็นเกรดละเอียดกว่าอย่างสะอาดเพื่อความสว่าง การใช้เกรดประนีประนอมรอบเดียวยาว ๆ เป็นสาเหตุปกติของฝ้าสีเทาที่ถูกโทษว่าน้ำยาเป็นเหตุ
- สิ่งที่ควรหลีกเลี่ยง: สื่อพลาสติกสำหรับเอาวัสดุออกบนสแตนเลส มันนิ่มเกินกว่าจะตัดด้วยอัตราที่ต้องการ จึงขัดพื้นผิวโดยปล่อยให้จุดบกพร่องยังอยู่
- ความล้มเหลวที่เป็นเอกลักษณ์: สว่างเป็นหย่อม ๆ หม่นเป็นหย่อม ๆ โดยหย่อมที่หม่นตรงกับตำแหน่งที่ชิ้นงานอยู่ในสื่อชุด
เหล็กคาร์บอนและเหล็กผสม
เหล็กเป็นวัสดุที่ ช่วงเวลาก่อนสนิม กำหนดการเลือกสื่อขัดไม่แพ้เรื่องผิวสำเร็จ
- สิ่งที่เหล็กต้องการ: สื่อขัดที่ตัดได้อย่างมีประสิทธิภาพ (เหล็กยืดหยุ่นเรื่องเกรด) และกระบวนการที่ทำให้ชิ้นงานแห้งและเข้าสู่ขั้นตอนถัดไปได้เร็ว ชิ้นงานเหล็กที่ออกมาเรียบร้อยแล้วเกิดสนิมข้ามคืนไม่ได้ถูกเก็บผิวด้วยสื่อขัดผิด — แต่ถูกเก็บผิวด้วยลำดับผิด
- สิ่งที่ได้ผล: ทั้งสายการผลิตใช้ได้ เพราะเหล็กรับการตัดหยาบได้โดยไม่บิดตัว ข้อจำกัดอยู่ปลายน้ำ: ลักษณะตันเก็บน้ำไว้ ดังนั้นขั้นตอนการแยกและการอบแห้งสำคัญกว่าเกรดของสื่อขัด
- สิ่งที่ควรหลีกเลี่ยง: การทิ้งสื่อชุดเปียกไว้บนเหล็กระหว่างกะโดยไม่มีวินัยการล้าง และการขัดเหล็กก่อนทองเหลืองหรืออะลูมิเนียมในสื่อชุดที่ใช้ร่วมกัน
- ความล้มเหลวที่เป็นเอกลักษณ์: สนิมผิวในลักษณะตันและบนขอบตัดภายในไม่กี่ชั่วโมง ซึ่งดูเหมือนปัญหาน้ำยาและมักเป็นปัญหาเส้นทางกระบวนการ
กฎที่ครอบคลุมทั้งสาม
กฎสำหรับสื่อขัดแบบทัมบลิงและสื่อขัดแบบถังหมุนเช่นเดียวกัน: เกรดกำหนดโดยชิ้นงาน และเนื้อกำหนดโดยความไวต่อการปนเปื้อนของวัสดุ ทองเหลืองและอะลูมิเนียมใช้สื่อชุดที่เคยผ่านเหล็กร่วมกันไม่ได้ สแตนเลสต้องการสื่อชุดที่ตัดต่อไปได้ เหล็กต้องการเส้นทางที่ทำให้แห้ง รูปทรงเดียวกัน สามคำตอบที่ต่างกัน
จุดที่แนวทางนี้พัง — สิ่งที่ไม่ควรทำ
ระบุขอบเขตให้ชัดเจน เพราะนั่นคือจุดที่การทดลองส่วนใหญ่ล้มเหลว:
- ผนังบาง ต่ำกว่าความหนาผนังประมาณ 0.5 mm ความเสี่ยงไม่ใช่การตัด แต่คือการบิดตัว กระบวนการพลังงานสูงจะดัดชิ้นงานก่อนที่จะขัดเงา ลดพลังงานหรือเปลี่ยนตระกูลเครื่องจักร ไม่ใช่แค่ย่อรอบให้สั้นลง ที่ผนังบาง ตระกูลเครื่องจักรสำคัญกว่าสื่อชุด — เครื่องสั่นแบบถัง ให้เส้นทางที่ยาวและนุ่มนวลกว่าเครื่องบ่าวล์ และ เครื่องขัดด้วยแม่เหล็ก ลบการกระแทกแบบมวลออกไปทั้งหมด
- เกลียวที่มีพิกัดระยะเกลียวเข้มงวด สื่อขัดจะติดในเกลียวละเอียด ไม่ใช้สื่อขัดเล็กเรียบ หรือมาสก์เกลียว หรือยอมรับว่ากระบวนการขึ้นรูปเกลียวจะมาหลังการเก็บผิว หากสื่อขัดติดอยู่แล้ว การแก้ไขมักเป็นการเปลี่ยนขนาดและรูปทรงมากกว่าการล้างนานขึ้น — ดู วิธีป้องกันไม่ให้สื่อขัดติดในรู ร่อง และเกลียว
- รูตันและโพรงลึก สื่อขัดเข้าไปแล้วไม่ออก วางแผนขั้นตอนการแยกและทำความสะอาดก่อนซื้อสื่อชุด ไม่ใช่หลัง
- พลาสติกอ่อนและอะซิเตต กระบวนการเปียกเก็บชิ้นงานไว้ในอ่างอุ่นและอะซิเตตจะบิดตัวถาวร งานกรอบแว่นส่วนใหญ่ทำแบบแห้งด้วยเหตุนี้
- ชิ้นงานที่สีพื้นสำคัญต่อการชุบ การขัดเงาเปลี่ยนสีพื้นผิวเล็กน้อย หากสองล็อตต้องชุบให้ได้ลักษณะเดียวกัน ขั้นตอนการเก็บผิวต้องยึดฐานที่สม่ำเสมอมากกว่า "สว่างที่สุดเท่าที่ทำได้"
- โลหะผสมที่แข็งตัวเมื่อเย็น เช่น ไทเทเนียม สื่อชุดต้องใช้เฉพาะงานและรักษาให้สะอาด เพราะการปนเปื้อนจากงานอื่นจะปรากฏเป็นรอยขีดข่วน
สิ่งที่ควรถามก่อนอนุมัติใบเสนอราคา
สื่อขัดมีราคาถูกเมื่อเทียบกับผลของการเลือกผิด ดังนั้นให้ถือว่าการคุยเรื่องข้อกำหนดคือส่วนสำคัญ:
- ขอทดลองกับตัวอย่างบนชิ้นงานที่แย่ที่สุด ไม่ใช่ชิ้นงานทั่วไป ล็อตที่ดูดีเมื่อรูปทรงเรียบง่ายอาจลดลงเหลือครึ่งหนึ่งเมื่อลักษณะใดดักจับสื่อขัด เราทำการทดลองแบบนี้เป็นมาตรฐาน: คุณส่งชิ้นงานตัวแทนมา คุณได้ผิวสำเร็จกลับพร้อมเวลารอบและปริมาณการใช้สื่อขัดที่วัดได้ ขั้นตอนอยู่ในหน้าทดลองกับตัวอย่าง
- กำหนดเกณฑ์ยอมรับก่อนการทดลอง อะไรถือว่าขอบผ่าน เป้าความหยาบเท่าไร หน้าไหนได้รับการป้องกัน การทดลองที่ไม่มีเกณฑ์ยอมรับเป็นลายลักษณ์อักษรบอกคุณได้แค่ว่ามันหน้าตาเป็นอย่างไร
- ถามว่าปริมาณการใช้สื่อชุดต่อล็อตคือเท่าไร อายุการใช้งานสื่อขัดอยู่ที่ประมาณ 20 ถึง 200 ชั่วโมงการทำงานขึ้นกับวัสดุและรอบ ช่วงที่กว้างขนาดนี้หมายความว่าต้องวัดปริมาณการใช้บนงานของคุณ และเป็นตัวเลขที่กำหนดต้นทุนวัสดุสิ้นเปลืองต่อชิ้นงาน
- ขอเกรดและขนาดเป็นลายลักษณ์อักษร ในคำสั่งซื้อ ไม่ใช่แค่ "สื่อเซรามิก" เกรดอย่าง "2 ถึง 4 mm" ครอบคลุมช่วงที่สำคัญบนลักษณะละเอียด
- ยืนยันว่าอะไรมาพร้อมเครื่อง บรรจุภัณฑ์มาตรฐานรวมชุดอะไหล่ ชุดเริ่มต้นสื่อขัดและน้ำยา เครื่องมือ และคู่มือ เพื่อให้การทดลองครั้งแรกเดินได้เมื่อมาถึง
- ถามระยะเวลาจัดส่งเทียบกับแผนการผลิตของคุณ เครื่องมาตรฐานจัดส่งภายใน 25 ถึง 35 วันนับจากเงินมัดจำ การกำหนดค่าตามสั่งใช้เวลา 45 ถึง 60 วัน และการเพิ่มตัวแยกหรือเครื่องอบแห้งจะยืดออกไปอีก
เลือกตามชิ้นงาน ไม่ใช่ตามชื่อสื่อขัด
เส้นทางที่เร็วที่สุดมักเริ่มจากชิ้นงาน ไม่ใช่จากแคตตาล็อก จุดเริ่มต้นสามจุดครอบคลุมคำถามส่วนใหญ่:
- ชิ้นงานโลหะที่มีครีบต้องเอาออก — เริ่มจากเกรดลบครีบและสายการผลิตสื่อขัด แล้วเปลี่ยนไปเกรดละเอียดกว่าสำหรับผิวสำเร็จ
- ชิ้นงานพลาสติกหรือชิ้นงานทาสีที่พื้นผิวต้องไม่ถูกตัดทะลุ — เริ่มจากสื่อพลาสติก ซึ่งสึกหรอแบบค่อยเป็นค่อยไปและให้การตัดที่นุ่มนวลกว่า
- ชิ้นงานที่ต้องใช้กระบวนการแห้ง — กรอบแว่น ไม้ เครื่องประดับ และอะไรก็ตามที่จะเป็นคราบหรือบิดตัวในอ่างเปียก — เริ่มจากสื่อขัดแบบแห้ง
หากชิ้นงานเล็กพอที่การแยกจะเป็นคอขวดจริง ๆ มากกว่าผิวสำเร็จ การเลือกสื่อขัดเป็นเรื่องรองจากเครื่องจักรและตะแกรง ปัญหานั้นกล่าวถึงในวิธีแยกชิ้นงานเล็กออกจากสื่อขัดแบบทัมบลิง
คำถามที่พบบ่อย
ใช้สื่อขัดชนิดเดียวกับทุกชิ้นงานได้ไหม ไม่ได้ รูปทรง สภาพขาเข้า และผิวสำเร็จเป้าหมายล้วนเปลี่ยนข้อกำหนดการสัมผัส และสื่อชุดที่เหมาะกับขายึดเหล็กแบนจะทำให้ตัวเรือนอะลูมิเนียมผนังบางเสียหาย
สื่อเซรามิกดีกว่าพลาสติกเสมอหรือไม่ ไม่ใช่ เซรามิกตัดเร็วกว่าและรักษารูปทรง จึงเหมาะกับโลหะผสมที่แข็งกว่าและรอบที่ยาวกว่า พลาสติกนุ่มนวลกว่าและถูกกว่า และเป็นตัวเลือกที่ปลอดภัยกว่าสำหรับโลหะผสมอ่อน ผนังบาง และชิ้นงานพลาสติก ช่วงปกติคือเซรามิก 3 ถึง 10 mm เทียบกับพลาสติก 10 ถึง 25 mm
รู้ได้อย่างไรว่าสื่อขัดหมดสภาพ สามสัญญาณ ซึ่งทั้งหมดปรากฏก่อนที่สื่อชุดจะตายสนิท: ผิวสำเร็จหยุดพัฒนา ชิ้นงานเริ่มมีฝ้าสีเทาหม่น และเวลารอบเพิ่มขึ้นประมาณ 20% สำหรับผลลัพธ์เดิม การเติมชดเชยฟื้นการตัดได้ แต่การเปลี่ยนทั้งหมดตามช่วงที่กำหนดมักทำซ้ำได้ดีกว่าการผสมของใหม่เข้ากับของเก่า
จัดหาสื่อขัดตามข้อกำหนดของเราได้ไหม ได้ และเป็นเรื่องปกติเมื่อชิ้นงานมีวัสดุที่ควบคุมไว้หรือการตรวจประเมินซัพพลายเออร์กำหนดวัสดุสิ้นเปลืองไว้แล้ว ข้อกำหนดต้องระบุเป็นเกรด ช่วงขนาด รูปทรง และพฤติกรรมการตัดหรือขัดเงา ไม่ใช่ลักษณะที่เสร็จแล้ว — "ทำให้เหมือนตัวอย่างนี้" สั่งซื้อหรือตรวจสอบไม่ได้
สื่อขัดมาพร้อมเครื่องหรือไม่ ชุดเริ่มต้นของสื่อขัดและน้ำยาจัดส่งในลังเดียวกับเครื่องมาตรฐาน เพื่อให้การทดลองครั้งแรกทำได้เมื่อมาถึง ปริมาณการใช้ต่อเนื่องเสนอราคาแยกตามรอบของคุณ
 +86-592-2381506


 รองรับเครือข่าย IPv6
