


ผิวแปรง ซาติน และกระจกเงา: วิธีกำหนดสเปกและผลิตแต่ละแบบ
คำว่า แปรง ซาติน และกระจกเงา ถูกใช้อย่างหลวม ๆ ในสำนักงานออกแบบ โรงกลึง และแผนกจัดซื้อ ในทางปฏิบัติ ความต่างระหว่างผิวสำเร็จโลหะเหล่านี้ไม่ใช่แค่เรื่องความสวยงาม แต่กำหนดว่าโลหะผสมหนึ่งต้านทานการกัดกร่อนจากบรรยากาศได้อย่างไร พื้นผิวทำความสะอาดฆ่าเชื้อในโรงงานสุขลักษณะได้ง่ายเพียงใด ต้องใช้แผนบำรุงรักษาแบบใดในการใช้งาน และที่สำคัญที่สุดคือต้องใช้กระบวนการผลิตใดบ้างเพื่อให้ได้ผิวนั้นซ้ำได้ในระดับการผลิตจำนวนมาก เมื่อแบบวิศวกรรมระบุผิวสำเร็จด้วยชื่อทางการค้าที่คลุมเครือแทนที่จะระบุพารามิเตอร์การผลิตที่ชัดเจน ชิ้นงานจากผู้จัดจำหน่ายต่างรายหรือแม้แต่ต่างล็อตการผลิตก็แทบไม่มีทางตรงกัน บทความนี้จะแยกแยะว่าอะไรคือความแตกต่างจริงระหว่างผิวแปรง ซาติน และกระจกเงา วิธีขจัดความกำกวมในแบบวิศวกรรมของคุณ และแต่ละเกรดถูกผลิตอย่างไรในการผลิตแบบล็อต หากคุณกำลังเจอชิ้นงานที่ออกมาขุ่น มัว หรือสีเพี้ยน และต้องหาสาเหตุรากของข้อบกพร่องผิวที่ไม่คาดคิด ให้เริ่มจากคู่มือกระบวนการเรื่องการขัดเงาสแตนเลสของเรา หากความท้าทายหลักของคุณคือการเลือกตัวพาสารเคมีหรือสารเพิ่มเงาชนิดของเหลวที่เหมาะสมสำหรับเกรดสแตนเลส โปรดดูรีวิวน้ำยาขัดเงาสแตนเลสของเรา สำหรับการวิเคราะห์แวกซ์แท่งเทียบกับเพสท์ละลายน้ำ โปรดดูการเปรียบเทียบสารขัดเงาสแตนเลสของเรา บทความนี้เน้นเฉพาะการนิยามผิวทั้งสามแบบ การกำหนดสเปกบนแบบที่บังคับใช้ได้ และการออกแบบเส้นทางการผลิตหลายขั้นที่ทำให้ได้เกรดตามเป้าจริงบนโรงงาน
1. ชื่อของแต่ละผิวหมายถึงอะไรจริง ๆ (และไม่หมายถึงอะไร)
ในภาษาของโรงงาน คำว่า แปรง ซาติน และกระจกเงา อธิบายสภาวะพื้นผิวสามแบบที่ต่างกันทั้งทางการมองเห็นและการสัมผัส ผิวแต่ละแบบสะท้อนแสงต่างกัน เพราะแต่ละแบบเป็นจุลภูมิลักษณ์ที่เกิดจากกลไกการตัดหรือการขัดเงาโดยการกดอัดเชิงกลเฉพาะ ``` ─-------------------------------------------------------------------------─ │ แผนผังเปรียบเทียบโปรไฟล์ผิว │ ─-------------------------------------------------------------------------─ │ 1. แปรง (ASTM No. 4) │ │ ร่องขนานตามทิศทางที่เกิดจากเม็ดขัดเชิงเส้นแบบยึดติด │ │ /\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\ │ │ [ลายทิศเดียว │ สัมผัสหยาบชัด │ เส้นสะท้อนแบบกระจกฟุ้ง] │ ─-------------------------------------------------------------------------─ │ 2. ซาติน │ │ หลุมจุลภาคแบบสุ่ม ถูกอัดด้วยเม็ดกลม หรือผสมหลายทิศทาง │ │ ~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~. │ │ [ลายไม่มีทิศ │ เนื้อด้านเนียน │ เงาซอฟต์หลายมุม]│ ─-------------------------------------------------------------------------─ │ 3. กระจกเงา (ASTM No. 8) │ │ ยอดจุลภาคถูกทำให้ราบ; ผิวถูกรีดแบนด้วยการเปลี่ยนรูปพลาสติก │ │ _________________________________________________________________ │ │ [ไม่เห็นลายเลย │ เรียบเนียนเหมือนแก้ว │ การสะท้อนแบบกระจกแท้] │ ─-------------------------------------------------------------------------─ ```
ผิวแปรง (ASTM No. 4) — เส้นลายทิศทางที่มองเห็นและสัมผัสได้
ผิวแปรง ซึ่งในมาตรฐานสถาปัตยกรรมและมาตรฐานโรงรีดมักอ้างอิงว่าเป็นผิว ASTM No. 4 มีลักษณะเป็นเส้นขัดละเอียดขนานกันพาดสม่ำเสมอตามแกนเดียว เมื่อตรวจชิ้นงานสแตนเลสผิวแปรงใต้แหล่งกำเนิดแสงตรง คุณจะเห็นการสะท้อนเป็นเส้นยาวคมชัดที่ตั้งฉากกับเส้นเม็ดขัด ลากเล็บข้ามลายจะรู้สึกถึงแรงต้านทางกลชัดเจน ลากขนานกับลายกลับรู้สืบผิวเรียบเนียน ผิวแปรงเกิดจากการให้เม็ดขัดแบบยึดติดวิ่งตามโลหะภายใต้การสัมผัสเชิงเส้นต่อเนื่อง ปาดยอดผิวให้เรียบและทิ้งร่องจุลภาคขนานไว้เบื้องหลัง

ลายทิศทางจากการเจียร — จุดตั้งต้นที่คำสั่งผิวแปรงมักหมายถึง
ซาติน — ไม่มีทิศทาง เงาวูบน้อย เกรดที่อยู่ตรงกลาง
ผิวซาตินมักถูกสับสนกับผิวแปรง แต่เรขาคณิตจุลภาคต่างกันโดยพื้นฐาน ขณะที่ผิวแปรงมี «ลาย» (หรือ lay) ทิศเดียวชัดเจน ผิวซาตินแท้ไม่มีทิศทาง ให้สัมผัสนุ่มเหมือนไหม และมีเงาฟุ้งนุ่มที่กระจายแสงตกกระทบอย่างสม่ำเสมอทุกมุม เมื่อส่องด้วยกำลังขยาย ผิวซาตินคุณภาพดีจะไม่แสดงร่องจุลภาคขนานต่อเนื่อง แต่ประกอบด้วยรอยขีดจุลภาคที่ซ้อนทับกันหลายทิศทางหรือหลุมบุ๋มเล็ก ๆ เพราะไม่มีทิศทางลายเด่น ผิวซาตินจึงสะท้อนแสงด้วยความเงาแบบด้านที่นุ่มนวลแทนที่จะเป็นไฮไลต์แบบกระจกคม ๆ จึงให้ความนุ่มนวลทางสายตาของผิวละเอียด โดยไม่มีแสงจ้าเฉพาะทิศของแผ่นผิวแปรงหรือการสะท้อนที่ต้องดูแลหนักแบบกระจกเงา

ซาติน: ผิวสม่ำเสมอไม่มีทิศทาง ไม่มีลายเด่น
กระจกเงา (ASTM No. 8) — การสะท้อนจริงและพื้นผิวที่มองไม่เห็น
ผิวกระจกเงาแท้ ซึ่งมักกำหนดเป็นผิว ASTM No. 8 คือจุดสูงสุดของการปรับผิวเชิงกล ในสภาวะนี้พื้นผิวโลหะถูกราบเรียบ ขัดเนียน และขัดเงาโดยการกดอัดจนรูปแบบรอยขีดที่มองเห็น รอยเจียรตามทิศทาง และโพรงจุลภาคถูกขจัดออกหมด ผิวกระจกเงาไม่ได้แค่ดูสว่าง แต่ให้การสะท้อนแบบกระจกที่คมชัดไม่บิดเบี้ยว หากคุณวางเอกสารพิมพ์ตั้งฉากกับผิว ASTM No. 8 คุณควรอ่านตัวอักษรในภาพสะท้อนได้โดยไม่บิดเบี้ยวหรือขุ่นมัว เมื่อสัมผัสจะรู้สึกลื่นไร้แรงเสียดทานเหมือนกระจกแผ่นขัด การทำเช่นนี้ต้องขจัดยอดหยาบจากการกลึงและค่อย ๆ ขัดเงาโดยการกดอัดชั้นผิวนอกของโลหะให้แบนผ่านกระบวนการเชิงกลหลายขั้น
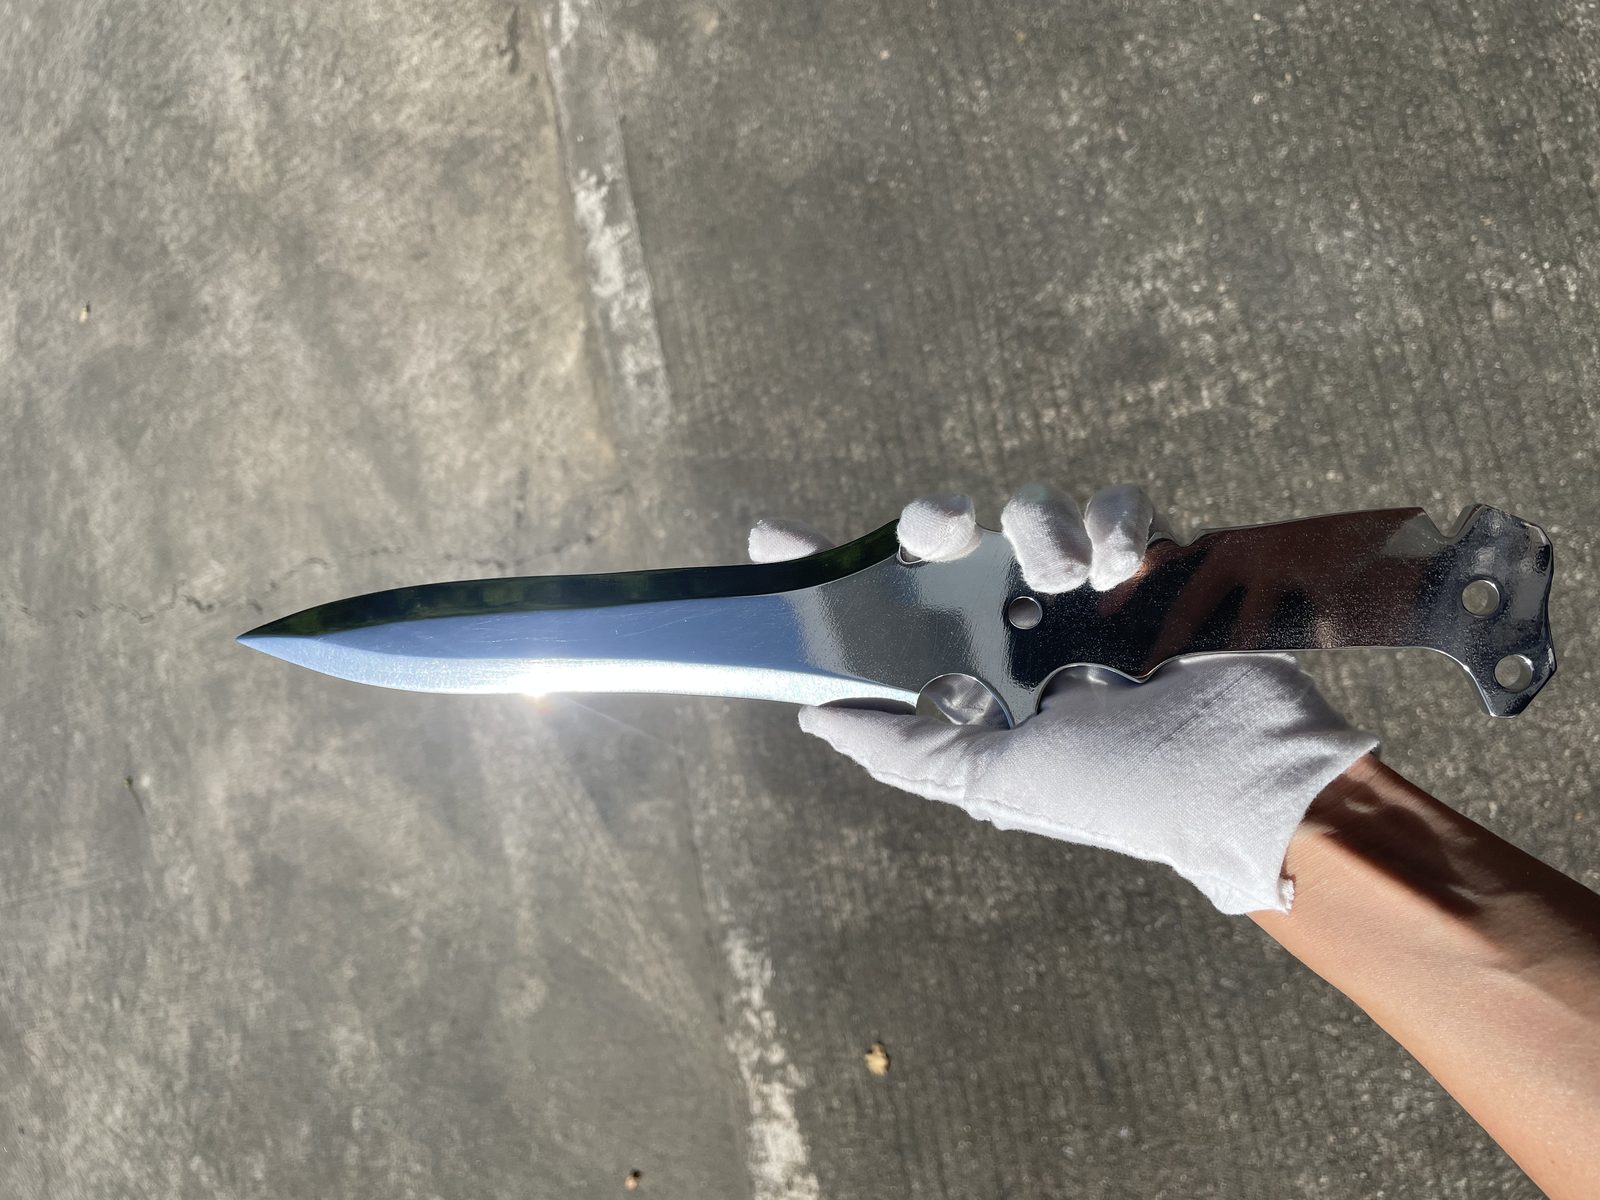
กระจกเงา: ภาพสะท้อนคือหลักฐาน — ผิวแสดงสภาพแวดล้อมได้ชัด
ทำไมชื่ออย่างเดียวไม่ใช่สเปก
การเขียนว่า «ผิวแปรง» หรือ «ผิวกระจกเงา» ในบล็อกหมายเหตุของแบบงานผลิตเชิญความแปรผันได้กว้างมาก คำทางการค้าเหล่านี้อธิบายความประทับใจทางสายตาโดยรวม ไม่ใช่เกณฑ์ทางกายภาพที่บังคับใช้ได้ สำหรับผู้จัดจำหน่ายรายหนึ่ง «ผิวแปรง» หมายถึงการเอาตัวเครื่องไปแนบกับใบขัดกลีบหยาบ 80 บนเครื่องเจียรมือ สำหรับอีกรายหมายถึงการส่งแผ่นโลหะผ่านไลน์สายพานกว้างอัตโนมัติที่หล่อเย็นด้วยน้ำมันหล่อลื่น พร้อมสายพานอะลูมิเนียมออกไซด์ 240 ตามด้วยแปรงใยไม่ทอแบบแกว่ง ทั้งสองรายส่งมอบผิวที่เรียกว่า «แปรง» ได้เหมือนกัน แต่เมื่อประกอบเข้าด้วยกันบนชุดประกอบสำเร็จ ชิ้นงานทั้งสองจะดูไม่เข้าชุดกันเลย เกณฑ์การประเมิน | ผิวแปรง (ASTM No. 4) | ผิวซาติน | ผิวกระจกเงา (ASTM No. 8) | ลักษณะเด่นทางสายตา | เส้นลายเชิงเส้นขนานทิศเดียวชัดเจน | เงาฟุ้งนุ่ม เงาจ้าน้อย ไม่มีทิศทาง | การสะท้อนแบบกระจกแท้ไม่บิดเบี้ยว ไม่มีลาย | ลักษณะการสัมผัส | แรงต้านตามทิศชัดเจนเมื่อข้ามลาย | เนียน นุ่มเหมือนไหม แรงเสียดทานต่ำทุกทิศ | เรียบสนิท สัมผัสเหมือนแก้ว | แนวลายเด่นของผิว | ทิศเดียวเคร่งครัด (ขนานกับการเคลื่อนของเครื่องมือ) | ไม่มีทิศทาง สุ่ม หรือ ไอโซทรอปิก | ไม่มีทิศทาง ไม่เห็นลาย | ความสามารถซ่อนรอยขีด | ดีเยี่ยม (รอยขนานกลืนเข้ากับลาย) | ปานกลาง (ซ่อนรอยขีดจากการจับต้องเล็กน้อยได้ดี) | แย่มาก (รอยขนเส้นผมทุกเส้นเห็นหมด) | ความไวต่อรอยนิ้วมือ | ปานกลาง (น้ำมันสะสมในร่องลาย) | ต่ำ (เนื้อฟุ้งต้านรอยเปื้อนที่มองเห็น) | สูง (น้ำมันบนผิวทำให้เกิดความขุ่นทันที) | เส้นทางการผลิตแบบล็อตหลัก | เครื่องขัดสายพานกว้างหรือเครื่องขัดเส้นตรงแบบมีฟิกซ์เจอร์ | การขัดแบบสั่นด้วยสื่อพลาสติก/เซรามิกละเอียด | ถังหมุนเหวี่ยงหลายขั้นหรือขัดเงาด้วยลูกกลมแบบสั่น |
2. กับดักของสเปก: ชื่อเดียวกัน ผิวไม่เหมือนกัน
ความล้มเหลวในการจัดซื้อที่พบบ่อยที่สุดในงานผิวโลหะ เกิดขึ้นเมื่อวิศวกรออกแบบเขียนว่า Finish: Satin Stainless ลงบนแบบผลิต เซ็นรับรองตัวอย่างทองที่ขัดมือจากร้านต้นแบบในประเทศ แล้วจึงมอบงานผลิตหลายพันชิ้นให้โรงงานต่างประเทศ เมื่อล็อตการผลิตมาถึง ชิ้นงานกลับดูขุ่น ด้าน หรือเงาเกินไปเมื่อเทียบกับตัวอย่าง ผู้ขายอาจไม่ได้โกงกระบวนการ แต่แบบแค่ไม่ได้ระบุผิวอย่างไม่กำกวม ``` ─-------------------------------------------------------------------------------─ │ คำสั่งผิวสำเร็จแบบ 4 ฟิลด์ที่ไม่กำกวม │ ─-------------------------------------------------------------------------------─ │ │ │ ฟิลด์ 1: การจำแนกตามมาตรฐาน │ │ [ASTM A480 No. 4 / EN 10088-2 2J / DIN 17440] │ │ + │ │ ฟิลด์ 2: คูปองอ้างอิงทางกายภาพที่เก็บรักษา │ │ [อ้างอิง: ตัวอย่างผิวหลัก QA-SS-04, Rev B] │ │ + │ │ ฟิลด์ 3: ช่วงความหยาบที่วัดได้ │ │ [ตรวจทั้งขีดจำกัดความหยาบบนและล่างด้วยการลากเข็มวัด] │ │ + │ │ ฟิลด์ 4: การกำหนดทิศทางลาย │ │ [ทิศเดียวขนาน Datum A / ไม่มีทิศทางหลายแกน (M)] │ │ │ ─-------------------------------------------------------------------------------─ │ ผลลัพธ์: ไม่มีความคลาดเคลื่อนระหว่างโรงงานและผู้รับเหมาช่วงที่กระจายอยู่│ ─-------------------------------------------------------------------------------─ ```
ความกำกวมมาจากไหน — ลำดับเม็ดขัด ไม่ใช่ชื่อ
มาตรฐานการจำแนกผิว (เช่น ASTM A480 หรือ EN 10088-2) อธิบายลักษณะปรากฏและวิธีการผลิตโดยทั่วไปของผิวสแตนเลส แต่ไม่ได้ล็อกสูตรสากลไว้ ข้อกำหนด ASTM No. 4 อนุญาตให้ขัดด้วยเม็ดขัดได้หลากหลายตั้งแต่ 120 ถึง 320 ผู้ผลิตที่ขัดสแตนเลสเกรด 304 ด้วยสายพานซิลิคอนคาร์ไบด์ 120 ใหม่คม จะเกิดร่องจุลภาคลึกและก้าวร้าวพร้อมยอดหุบเขาคม อีกผู้ผลิตที่ใช้สายพานอะลูมิเนียมออกไซด์ 240 ซึ่งผ่านชิ้นงานมาหลายร้อยชิ้นแล้ว จะได้ร่องตื้นและมนพร้อมความเงาสูงขึ้นชัดเจน ทั้งสองกระบวนการถูกต้องตามข้อกำหนด «ASTM No. 4» แบบกว้าง ๆ ทางเทคนิค แต่พฤติกรรมเชิงหน้าที่และลักษณะทางสายตาต่างกันโดยสิ้นเชิง
สี่ฟิลด์ที่ทำให้สเปกผิวไม่กำกวม
เพื่อให้แบบผลิตที่ผู้จัดจำหน่ายอิสระสองรายตีความได้ตรงกัน สเปกทางวิศวกรรมต้องมีสี่ฟิลด์แยกกัน:
- การอ้างอิงมาตรฐาน: อ้างอิงเส้นฐานมาตรฐานอุตสาหกรรม เช่น ASTM A480 (No. 4, No. 6, No. 7 หรือ No. 8) หรือการกำหนดผิวตาม ISO 1302
- การอ้างอิงตัวอย่างทางกายภาพที่เก็บรักษา: ระบุตัวอย่างหลักทางกายภาพที่เก็บไว้ในฝ่ายควบคุมคุณภาพ เช่น «ผิวต้องตรงกับตัวอย่างหลักที่เก็บรักษา Ref #SS-FIN-04, Rev C»
- ช่วงความหยาบที่วัดได้และตกลงร่วมกัน: กำหนดทั้งขีดจำกัดบนและเกณฑ์ล่างของความหยาบผิวที่ตรวจสอบด้วยการลากเข็มวัดในฝ่ายควบคุมคุณภาพ การระบุแค่ค่าความหยาบสูงสุดเป็นความผิดพลาดที่อันตราย ชิ้นงานที่ขัดเรียบสนิทจะผ่านขีดจำกัดบนได้ แต่กลับดูผิดไปทั้งหมดเมื่อวางข้างชิ้นส่วนซาติน ต้องกำหนดช่วงที่ยอมรับได้ซึ่งสะท้อนข้อกำหนดเชิงหน้าที่
- ทิศทางของลาย: ระบุการวางแนวของเนื้อผิวเทียบกับ datum บนแบบ เช่น «ลายขนานกับแกนยาวของ Datum A» สำหรับชิ้นงานผิวแปรง หรือ «ไม่มีทิศทาง / หลายทิศทาง (M)» สำหรับผิวซาตินและกระจกเงา
เกิดอะไรขึ้นเมื่อคุณข้ามตัวอย่างไป
เครื่องมือวัดอย่างเดียวอธิบายผิวเชิงสุนทรียะได้ไม่หมด เครื่องวัดความหยาบผิววัดค่าเบี่ยงเบนโปรไฟล์แนวตั้งตามเส้น 2D แต่ไม่ได้วัดการสะท้อน มุมกระจายแสง หรือโทนสีภายใต้แสงแวดล้อม เป็นไปได้อย่างยิ่งที่จะกลึงคูปองสแตนเลสสองชิ้นที่อ่านค่าความหยาบเฉลี่ยเท่ากันเป๊ะ แต่ชิ้นหนึ่งดูเงินขาวสว่าง อีกชิ้นดูมืด ขุ่น และถูกขัดเงาโดยการกดอัด สาเหตุคือรูปร่างของยอดและหุบเขา (จำนวนยอดและความกว้างหุบเขา) เปลี่ยนการหักเหของแสงแม้ความสูงเฉลี่ยยอดถึงหุบจะเท่ากันในเชิงตัวเลข หากไม่มีคูปองขอบเขตทางกายภาพที่เก็บรักษาไว้และลงนามรับรองโดยทั้งทีมออกแบบและโรงงานผลิต การประเมินความสอดคล้องทางสายตาที่ท่ารับของของโรงงานก็จะกลายเป็นข้อถกเถียงที่ไม่มีวันชนะเรื่องการรับรู้ส่วนบุคคล
อ่านคำกล่าวอ้างเรื่องผิวของผู้จัดจำหน่ายว่าจริง ๆ แล้วบอกอะไร
เมื่อทบทวนใบเสนอราคาจากผู้จัดจำหน่ายภายนอก ให้อ่านคำกล่าวอ้างเรื่องการขัดผิวอย่างละเอียดแบบกลไก หากใบเสนอราคาระบุว่า «ขัดเงาระดับการค้ามาตรฐาน» นั่นคือการยอมรับอย่างเปิดเผยว่าพวกเขาจะใช้ใบเจียร สื่อขัด หรือแผ่นขัดมืออะไรก็ตามที่บังเอิญติดตั้งอยู่ที่สถานีขัดในสัปดาห์นั้น หากเสนอ «ขัดเงากระจก» โดยไม่ระบุขั้นตอนก่อนเจียร สูตรสารผสม หรือเส้นทางเครื่องขัดแบบสั่นอัตโนมัติ พวกเขาน่าจะพึ่งพาช่างที่ใช้เครื่องขัดแท่นแบบเปิดหน้า เส้นทางที่ใช้แรงคนนั้นอาจให้ผิวเงาบนพื้นที่ราบกว้างของต้นแบบได้ แต่จะทำให้ขอบวิกฤตมน รูสำหรับสลักถูกเซาะเป็นแอ่ง และผลลัพธ์เพี้ยนไปตลอดการผลิต
3. การเลือกระหว่างสามแบบ: การตัดสินใจทางวิศวกรรม
การเลือกระหว่างผิวแปรง ซาติน และกระจกเงานั้นแทบไม่เคยเป็นการตัดสินใจเชิงสุนทรียะล้วน ๆ แต่ละเกรดมีข้อได้เปรียบเชิงหน้าที่และจุดอ่อนเชิงกลที่แตกต่างกันในการใช้งาน ``` ─-------------------------------------------------------------------------─ │ ตารางเลือกผิวสำหรับงานวิศวกรรม │ ─-------------------------------------------------------------------------─ │ │ │ สุขอนามัย & ความสะอาด │ │ [ยา เภสัช ผลิตภัณฑ์นม คลีนรูม ไบโอโพรเซส] │ │ --\> กำหนด: กระจกเงา (ASTM No. 8) หรือขัดไฟฟ้า │ │ --\> เพราะ: โปรไฟล์เรียบขจัดซอกจุลภาค ป้องกันไบโอฟิล์ม│ │ │ │ สารปนเปื้อนสูง & สภาพแวดล้อมทางทะเล │ │ [งานชายฝั่ง ตู้ offshore การล้างด้วยสารเคมี] │ │ --\> กำหนด: ซาติน หรือขัดแบบกระจก (เลี่ยงผิวแปรงทิศเดียว) │ │ --\> เพราะ: ร่องแปรงตามทิศกักเกลือ ผิวไม่มีทิศทางปล่อยให้ไหลออก│ │ │ │ การจับต้องบ่อย & งานสถาปัตยกรรม │ │ [แผงลิฟต์ การ์ดเครื่อง ตู้ครอบ จุดสัมผัสผู้ใช้] │ │ --\> กำหนด: แปรง (ASTM No. 4) หรือซาตินไม่มีทิศทาง │ │ --\> เพราะ: ลายทิศทางซ่อนการสึกหรอรายวัน รอยขีด และรอยนิ้วมือ│ │ │ ─-------------------------------------------------------------------------─ ```
ความสะอาดและสุขอนามัย — เมื่อกระจกเงาเป็นคำตอบเดียวที่รับได้
ในงานจัดการแผ่นเวเฟอร์เซมิคอนดักเตอร์ การแปรรูปนม เครื่องปฏิกรณ์ชีวเภสัช และการผลิตอุปกรณ์การแพทย์ ซอกผิวจุลภาคคือความเสี่ยงต่อการปนเปื้อน ร่องจุลภาคขนานของผิวแปรงสร้างหุบเขาเล็ก ๆ ที่เป็นที่พักของสารเคมีตกค้าง แบคทีเรีย และอนุภาค ซึ่งต้านทานการล้างด้วยสเปรย์แบบ CIP มาตรฐาน ผิวกระจกเงาเมื่อทำให้ความขรุขระจุลภาคเรียบแบนและรีดยอดจุลภาคสูงลง จะลดจุดยึดติดเชิงกลเหลือน้อยที่สุด ของเหลวไหลออกหมดอย่างสะอาด สารชีวภาพไม่มีจุดยึด และขั้นตอนเช็ดทำความสะอาดใช้แรงเสียดทานน้อยมาก เมื่อสุขอนามัย การไม่หลุดลอก และความสะอาดได้อย่างสมบูรณ์เป็นข้อกำหนดเชิงหน้าที่ การขัดผิวกระจกเงาจึงเป็นทางเลือกทางวิศวกรรมที่จำเป็น
พฤติกรรมการกัดกร่อน — ทำไมผิวแปรงกักสิ่งที่กระจกเงาปล่อย
สแตนเลสอาศัยชั้นพาสซีฟโครเมียมออกไซด์ (Cr_2O_3) ที่บางมากและต่อเนื่องเพื่อต้านการเกิดออกซิเดชัน แม้โลหะผสมสแตนเลสสะอาดทุกชนิดจะสร้างฟิล์มนี้เมื่อมีออกซิเจนในบรรยากาศ แต่ภูมิประเทศทางกายภาพของพื้นผิวมีอิทธิพลอย่างมากต่อการอยู่รอดของฟิล์มในสภาพแวดล้อมการทำงานที่รุนแรง ผิวแปรงหยาบที่ติดตั้งในสภาพแวดล้อมทางทะเลกลางแจ้งหรือโรงงานเคมีมีแนวโน้มเกิดคราบชาและการกัดกร่อนเป็นหลุมเฉพาะจุดมากกว่าผิวกระจกเงาหรือซาตินละเอียดที่เทียบกันได้อย่างชัดเจน เกลือผลึก คลอไรด์ในอากาศ และละอองเคมีอุตสาหกรรมตกลงในหุบเขาขนานของลายแปรง น้ำฝนหรือความชื้นสะสมในซอกจุลภาคเหล่านี้ ก่อตัวเป็น เซลล์จุลภาคนิ่งที่ออกซิเจนต่ำใต้คราบเกลือ ความเข้มข้นคลอไรด์เฉพาะจุดนี้โจมตีฟิล์มพาสซีฟและเริ่มการกัดกร่อนเป็นหลุมจุลภาค ผิวกระจกเงาชนิดสะท้อนตรง ที่ไม่มีหุบเขาเล็ก ๆ เหล่านี้ จะปล่อยความชื้นในอากาศและของเหลวล้างออกอย่างรวดเร็ว ทำให้ฟิล์มพาสซีฟสัมผัสออกซิเจนในบรรยากาศอย่างสม่ำเสมอ
แสงจ้าและการซ่อนรอยขีด — จุดที่ผิวแปรงได้เปรียบในการใช้งาน
จุดที่สแตนเลสผิวแปรงเสียเปรียบด้านสุขอนามัย กลับเป็นจุดที่ได้เปรียบในสภาพแวดล้อมการทำงานที่หนักและมีการสัมผัสสูง แผงผิวกระจกเงาที่สมบูรณ์แบบเป็นผิวที่ไม่ปรานี การสัมผัสเพียงครั้งเดียวกับแหวนของพนักงาน เครื่องมือช่างที่หล่น หรือการเช็ดด้วยผ้าโรงงานที่มีฤทธิ์ขัด จะทิ้งรอยขีดเส้นผมที่เห็นได้ชัดทันที นอกจากนี้การสะท้อนแบบกระจกที่สูงยังทำให้เกิดแสงจ้าทางสายตารุนแรงใต้ไฟ LED อุตสาหกรรมบนเพดานหรือแสงแดดตรง ทำให้พนักงานตาเมื่อยที่คอนโซลควบคุมและการ์ดเครื่อง ผิวแปรง (ASTM No. 4) กระจายแสงแวดล้อมที่จ้าให้เป็นไฮไลต์เชิงเส้นนุ่มนวล ที่สำคัญกว่านั้น เพราะโลหะถูกปรับสภาพล่วงหน้าด้วยรอยขีดจุลภาคขนานนับพันอยู่แล้ว รอยขีดจากการใช้งานประจำวันซึ่งขนานกับลายจะกลืนเข้ากับรูปแบบอย่างมองไม่เห็น สำหรับตู้เครื่องจักรอุตสาหกรรม ห้องโดยสารลิฟต์ และโต๊ะเตรียมอาหารที่ต้องรับการสึกหรอทุกวัน สแตนเลสผิวแปรงจึงรักษาคุณภาพที่รับรู้ได้ยาวนานกว่าแผ่นผิวกระจกเงามาก
การซ่อม — เกรดไหนซ่อมกลับได้หลังเกิดความเสียหาย
ก่อนสรุปคำสั่งผิวบนแบบวิศวกรรม ให้พิจารณาว่าชิ้นส่วนจะถูกซ่อมอย่างไรเมื่อเกิดรอยขีดระหว่างการประกอบปลายน้ำ การขนส่ง หรือการใช้งานภาคสนาม:
- ผิวแปรง: ซ่อมหน้างานได้ตรงไปตรงมา การใช้แผ่นขัดมือแบบใยไม่ทอหรือเครื่องขัดลูกกลิ้งเส้นตรงแบบพกพาที่ตรงกับสเปกเม็ดขัดเดิม ช่างที่มีประสบการณ์สามารถลากขนานกับลายเดิม กลืนรอยขีดจากการจับต้องเฉพาะจุดให้เข้ากับพื้นที่โดยรอบโดยไม่เหลือรอยประจักษ์ชัด
- ผิวซาติน: ซ่อมเฉพาะจุดได้ยากปานกลาง การกลืนการซ่อมเฉพาะจุดให้เข้ากับผิวซาตินแบบไม่มีทิศทาง ไอโซทรอปิก ต้องไล่ขอบอย่างระมัดระวังด้วยเครื่องขัดแบบ orbital หรือการพ่นเม็ดละเอียดเฉพาะจุด แรงกดเฉพาะจุดที่มากเกินไปจะทำให้เกิดวงเงาสว่างหรือสีเพี้ยน
- ผิวกระจกเงา: ซ่อมหน้างานยากมาก คุณไม่สามารถซ่อมเฉพาะจุดผิว ASTM No. 8 ด้วยเครื่องมือมือ การขัดรอยขีดเดี่ยวด้วยใบขัดแบบถือมือจะขจัดโลหะเฉพาะจุด ทำให้ภาพสะท้อนเป็นแอ่งและเกิดการบิดเบี้ยวทางแสงที่เรียกว่า 'ผิวเปลือกส้ม' หรือปรากฏการณ์เลนส์ การคืนผิวกระจกเงาแท้มักต้องถอดชิ้นส่วนออก ปรับแผงทั้งแผ่นให้ราบใหม่ด้วยเม็ดขัดหยาบ แล้วไล่ผ่านขั้นตอนตัดและขัดสีทั้งหมดบนเครื่องจักรแบบตั้งโต๊ะ
4. แต่ละเกรดถูกผลิตอย่างไรในระดับอุตสาหกรรม
หนึ่งในช่องว่างที่คมที่สุดระหว่างวิศวกรรมออกแบบกับการปฏิบัติการผลิต คือความเข้าใจว่าผิวเกรดต่าง ๆ ถูกผลิตในปริมาณมากได้อย่างไร ร้านต้นแบบสามารถขัดได้เกือบทุกเรขาคณิตด้วยตะไบมือ กระดาษทราย และแท่นขัดแบบเปิด แต่ในการผลิตจำนวนมากต่อเนื่อง วิธีขัดผิวแบ่งเป็นเส้นทางเชิงกลที่ชัดเจน ถังสั่นแบบสี่เหลี่ยมอุตสาหกรรมช่วยให้ชิ้นงานแบบล็อตแยกถูกขัดในเบดสื่อกลิ้งต่อเนื่อง ให้ผิวซาตินและผิวก่อนชุบที่สม่ำเสมอ
เส้นทาง A — สายพานขัดและใบขัดใยไม่ทอ (แผ่นเรียบ ปริมาณน้อย)
ขอบเขตทางวิศวกรรมอย่างซื่อตรง: เครื่องเจียรสายพานกว้างอัตโนมัติ เครื่องขัดเส้นตรงแบบแท่นราบ และเครื่องขัดท่อแบบดาวเคราะห์ เป็นเครื่องจักรกลประเภทเฉพาะสำหรับแผ่นวัสดุ แผ่นเรียบ และท่อโครงสร้างเรียบง่าย เราไม่ได้ผลิตระบบเจียรแผ่นแบบสายพานกว้าง อย่างไรก็ตาม การทบทวนอย่างเป็นกลางใด ๆ เกี่ยวกับงานผิวโลหะต้องยอมรับว่า สำหรับแผ่นเรียบต่อเนื่อง แผ่นสถาปัตยกรรม และโปรไฟล์อัดรีดยาว ไลน์สายพานกว้างคือเส้นทางอุตสาหกรรมมาตรฐานในการสร้างผิวแปรง ASTM No. 4 แบบมีทิศทาง เครื่องเหล่านี้ป้อนชิ้นงานแบนใต้หัวตึงแบบสปริงที่บรรทุกสายพานขัดเคลือบกว้าง ซึ่งหล่อลื่นด้วยน้ำมันแร่หรืออิมัลชันละลายน้ำ ตามด้วยลูกกลิ้งกลีบแบบ Scotch-Brite ใยไม่ทอแบบแกว่งเพื่อลบครีบและรวมลายให้สม่ำเสมอ เมื่อชิ้นงานมีขนาดเล็ก ถูกปั๊ม หล่อ หรือมีคอนทัวร์สามมิติซับซ้อนที่มีพ็อกเก็ต ครีบ และโบสภายใน เครื่องเจียรสายพานกว้างเข้าไม่ถึงพื้นผิวนั้น และการขัดแบบมวลก็เข้ามารับงานแทน
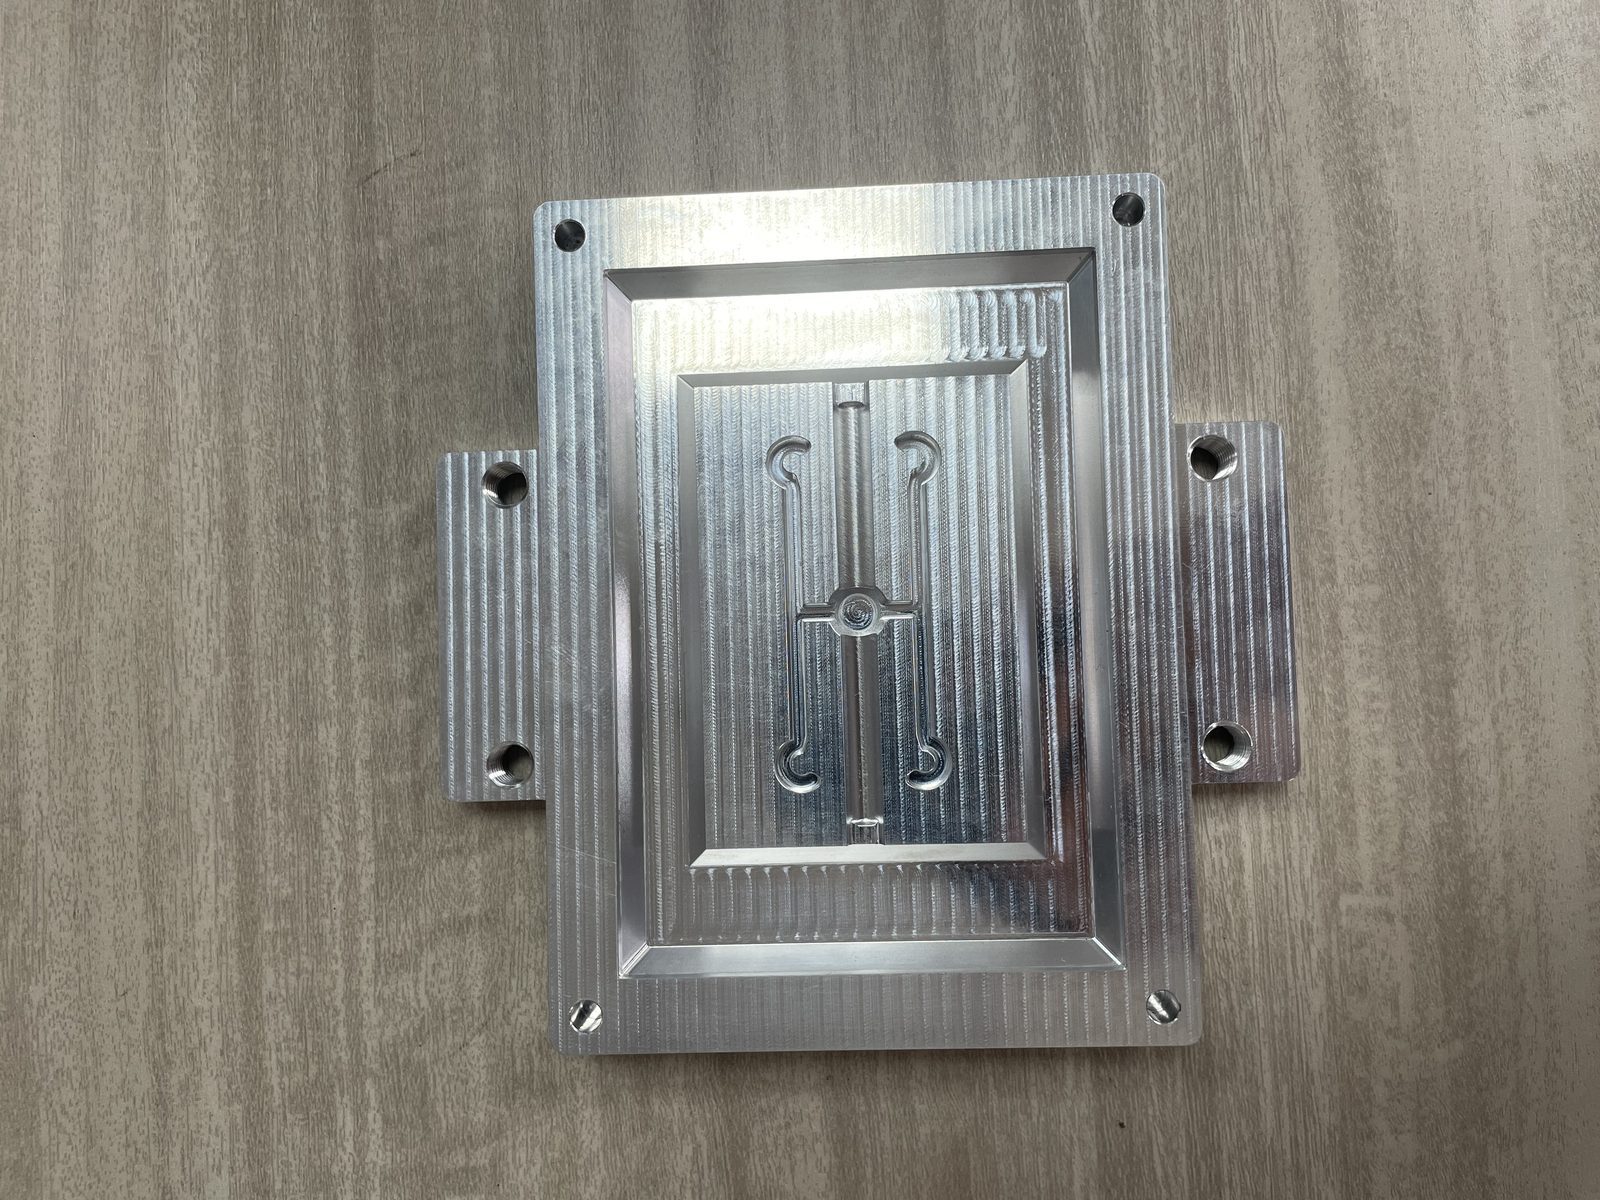
สภาพหลังกลึง: รอยเครื่องมือตามทิศทางที่เป็นจุดเริ่มต้นของคุณ
เส้นทาง B — การขัดแบบสั่น (ชิ้นงานล็อต ผิวซาตินและแปรง)
สำหรับการผลิตชิ้นงานสามมิติปริมาณมาก เช่น ข้อต่อกลึง บานพับปั๊ม เรือนท่อร่วม และขายึดทางการแพทย์ เครื่องขัดแบบสั่นเป็นเส้นทางที่มีประสิทธิภาพสู่ผิวซาตินและผิวก่อนขัดเงาที่สม่ำเสมอ ในถังสั่นอุตสาหกรรมหรือถังสั่นแบบราง ชิ้นงานหลายร้อยชิ้นจะถูกจมอยู่ในเบดสื่อขัดขึ้นรูปที่เคลื่อนไหว พร้อมการป้อนน้ำและสารผสมเคมีอย่างต่อเนื่อง ไดรฟ์แบบเยื้องศูนย์ของเครื่องสั่นทำให้ทั้งมวลหมุนเวียนเป็นวงเกลียวอย่างเป็นระเบียบ เพราะสื่อขัดล้อมรอบชิ้นงานจากทุกทิศ จึงขัดทุกขอบภายนอก ทุกหน้า และทุกพ็อกเก็ตพร้อมกัน ด้วยการเลือกสื่อพลาสติกอัดแน่นที่มีเม็ดซิลิคอนคาร์ไบด์หรืออะลูมิเนียมออกไซด์ละเอียดฝังอยู่ การขัดแบบสั่นจึงสร้างผิวซาตินไม่มีทิศทางที่สม่ำเสมอเป็นพิเศษทั่วทั้งล็อตใหญ่ ขจัดรอยจากการจับต้องด้วยมือและความแปรผันระหว่างชิ้นงานได้ทั้งหมด
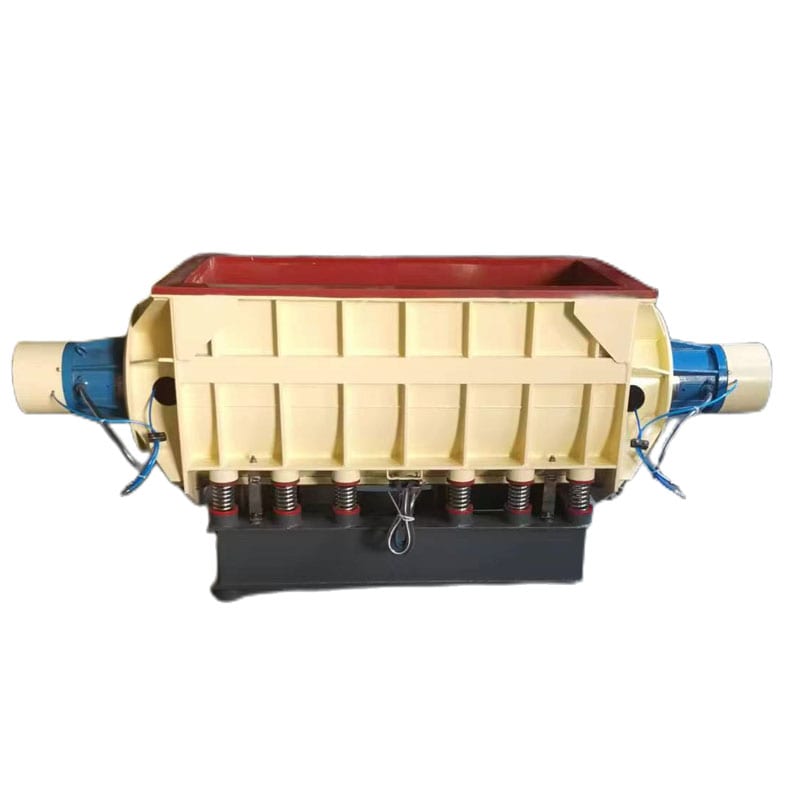
เส้นทาง B: ชิ้นงานล็อตภายในเบดสื่อกลิ้ง
เส้นทาง C — ถังหมุนเหวี่ยงและขัดเงาด้วยลูกกลม (กระจกเงาบนชิ้นงานเล็ก)
การได้ความเงาแบบกระจกบนชิ้นงานเล็กถึงกลางจำนวนมากโดยไม่ขัดมือ ต้องใช้พลังงานกลเข้มข้น นี่คือขอบเขตของเครื่องขัดถังหมุนเหวี่ยงและเครื่องขัดเงาแบบสั่นพลังงานสูง ``` ─-------------------------------------------------------------------------─ │ กระบวนการถังหมุนเหวี่ยง: พลศาสตร์การหมุนแบบดาวเคราะห์ │ ─-------------------------------------------------------------------------─ │ │ │ [การหมุนแท่นหลัก: ทวนเข็ม] │ │ \<--- │ │ │ │ +-------------------+ +-------------------+ │ │ │ ถัง #1 │ │ ถัง #2 │ │ │ │ (หมุนตามเข็ม │ │ (หมุนตามเข็ม │ │ │ │ แรง G สูง) │ │ แรง G สูง) │ │ │ │ [สื่อ+ชิ้นงาน] │ │ [สื่อ+ชิ้นงาน] │ │ │ +-------------------+ +-------------------+ │ │ │ │ O [ศูนย์กลาง] │ │ │ │ +-------------------+ +-------------------+ │ │ │ ถัง #4 │ │ ถัง #3 │ │ │ │ (หมุนตามเข็ม │ │ (หมุนตามเข็ม │ │ │ │ แรง G สูง) │ │ แรง G สูง) │ │ │ │ [สื่อ+ชิ้นงาน] │ │ [สื่อ+ชิ้นงาน] │ │ │ +-------------------+ +-------------------+ │ │ │ │ ---\> │ ─-------------------------------------------------------------------------─ │ การทำงาน: แรง 10–20G ทำให้สื่อเลื่อนไถลกับชิ้นงานโดยไม่มีการกระแทก │ │ ระหว่างชิ้นงานด้วยกัน ให้ผิวกระจกเงาไอโซทรอปิกแท้ │ ─-------------------------------------------------------------------------─ ``` เครื่องขัดถังหมุนเหวี่ยงติดตั้งถังขัดปิดผนึกหลายใบไว้ที่ขอบของแท่นหมุนกลางขนาดใหญ่ ขณะที่แท่นหมุนหมุนเร็วในทิศหนึ่ง ถังแต่ละใบจะหมุนสวนทางบนแกนของตัวเอง จลนศาสตร์แบบดาวเคราะห์หมุนคู่นี้ทำให้เบดสื่อรับแรงโน้มถ่วงได้ถึง 10 ถึง 20 เท่าของแรงโน้มถ่วงปกติ ภายในถัง ชิ้นงานและสื่อขัดเหล็กความหนาแน่นสูงแบบไม่ขัดหรือลูกกระเบื้องผลึกจุลภาคจะเลื่อนไถลเข้าหากันภายใต้แรงอัดหนัก แทนที่จะตัดโลหะออก การเลื่อนไถลพลังงานสูงนี้ทำให้ยอดจุลภาคบิดรูปพลาสติก และทำให้ผิวไหลเรียบแบนในระดับโมเลกุล ผลลัพธ์คือผิวกระจกเงาไอโซทรอปิกแท้ที่ได้ครบหลายร้อยชิ้นส่วนฮาร์ดแวร์ต่อล็อต โดยขอบคมยังคงอยู่และไม่มีการบิดเบี้ยวของแนวแบ่งแม่พิมพ์
จับคู่รูปร่างและขนาดสื่อขัดกับเกรดเป้าหมาย
คุณไม่สามารถผลิตผิวซาตินหรือกระจกเงาที่ละเอียดด้วยหินตัดหยาบเอนกประสงค์ได้ เรขาคณิตของสื่อขัดกำหนดโปรไฟล์ผิวและคอนทัวร์ขอบโดยตรง การเลือกรูปโปรไฟล์สื่อที่ถูกต้อง ตั้งแต่กระบอกเซรามิกตัดก้าวร้าวไปจนถึงกรวยเรซินละเอียด กำหนดว่าสื่อขัดจะสัมผัสกับคอนทัวร์ของชิ้นงานอย่างไร
- รูปเหลี่ยม (สามเหลี่ยม ดาว): มุมคมจะไล่เข้าไปในร่องเชื่อมและโคนแนวเชื่อมอย่างก้าวร้าว เหมาะกับขั้นตัดเริ่มต้น แต่ขอบอาจทิ้งรอยอัดเม็ดกลมเล็ก ๆ บนหน้าสแตนเลสอ่อนหากใช้ในขั้นสุดท้าย
- รูปมน (กรวย พาราโบลอยด์ ทรงกลม): สื่อขัดรูปมนเลื่อนไถลเรียบเหนือหน้าแบนและกลิ้งตามคอนทัวร์กลึงโดยไม่ขุดเข้า สำหรับการขัดผิวซาตินไม่มีทิศทาง กรวยพลาสติกยึดเรซินที่มีส่วนผสมเม็ดขัดละเอียดให้เนื้อด้านเนียนนุ่มโดยไม่มีเส้นตามรอยทางสายตา
- ลูกกระเบื้องและลูกเหล็กความหนาแน่นสูงแบบไม่ขัด: ใช้เฉพาะการขัดเงากระจกเงา เพราะสื่อเหล่านี้ไม่มีเม็ดขัดเลย จึงไม่ขจัดเนื้อโลหะ แต่ด้วยมวลสูงและผิวภายนอกเรียบเนียน จึงขัดยอดจุลภาคให้แบนภายใต้การหล่อลื่นด้วยของเหลวมาก
เรขาคณิตของสื่อขัดเซรามิกสำหรับการขัดแบบหมุนกลิ้ง: รูปสามเหลี่ยม ทรงกระบอก และทรงกลมความหนาแน่นสูง ที่ออกแบบสำหรับการตัดวัสดุและการขัดเงาโดยการกดอัดเฉพาะงาน หากต้องการดูตารางขนาดและแนวทางการเลือกองค์ประกอบแบบครบถ้วนสำหรับสื่อเซรามิก สังเคราะห์ และอินทรีย์ โปรดดูคู่มือการเลือกสื่อขัดแบบหมุนกลิ้งของเรา
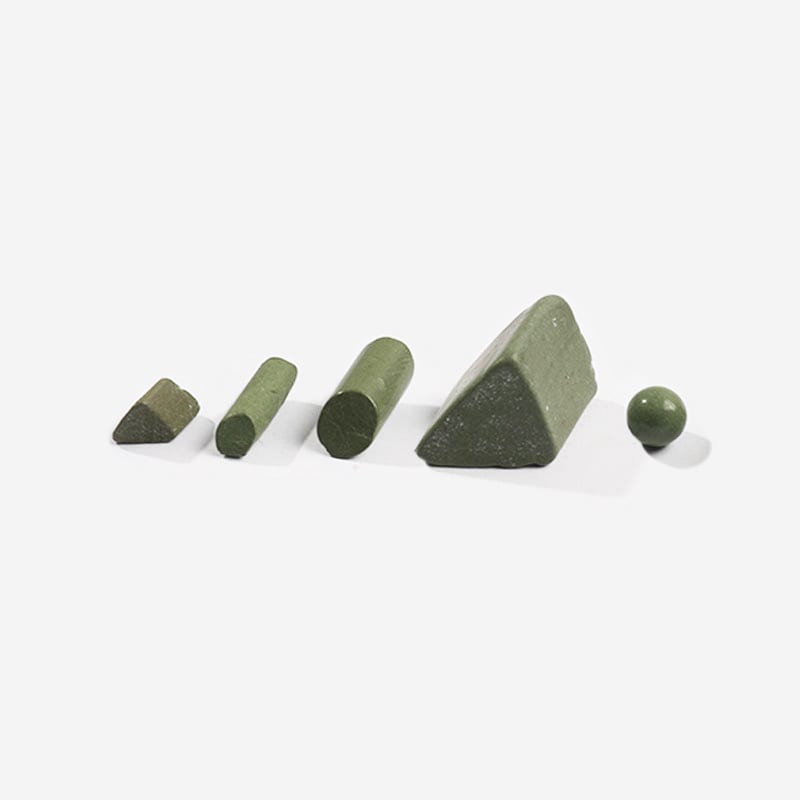
รูปร่างกำหนดว่าสื่อเข้าถึงตรงไหน: มุมคมตัด รูปมนกลืน
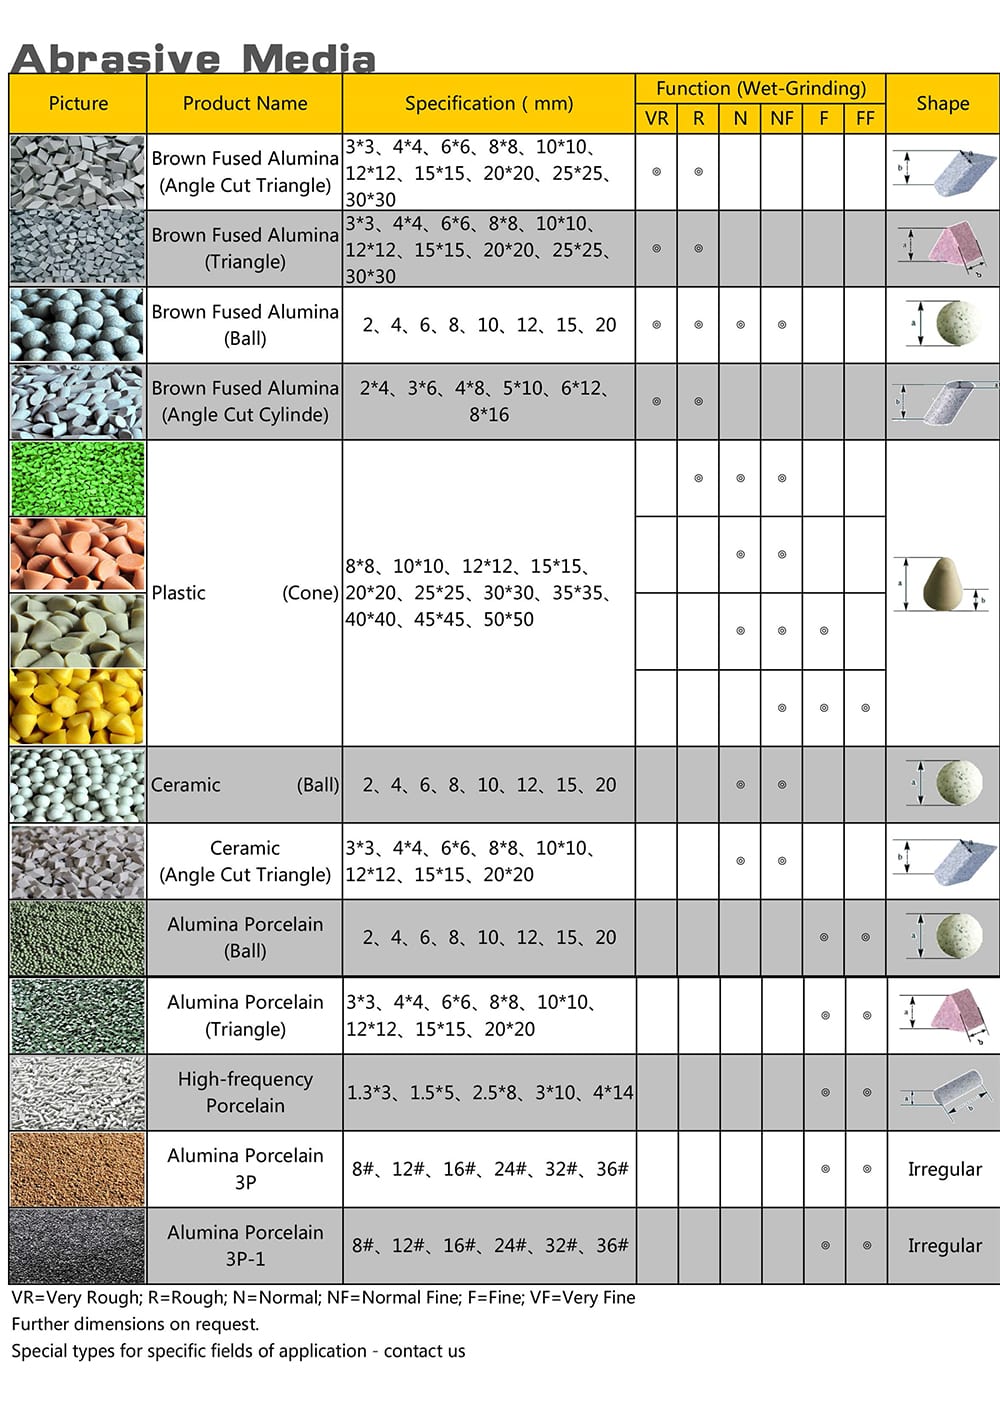
ตรรกะเรขาคณิตเดียวกันใช้กับสื่อเซรามิก พลาสติก และอะลูมินาทั้งหมด
สารผสมทำหน้าที่อะไรในแต่ละขั้น
การใส่น้ำประปาธรรมดาลงในเครื่องสั่นหรือเครื่องหมุนเหวี่ยงไม่ให้ผิวคุณภาพ สารผสมเคมีสำหรับการขัดผิวคือสารเคมีที่คิดสูตรอย่างแม่นยำซึ่งทำงานสามอย่างต่างกัน:
- การหล่อลื่นและการควบคุมชั้นขอบเขต: ในขั้นตัดละเอียดและการขัดซาติน สารผสมควบคุมค่าสัมประสิทธิ์แรงเสียดทานระหว่างเม็ดขัดกับเนื้อสแตนเลส หากหล่อลื่นบางเกินไป สื่อจะกัดแรง ฉีกโลหะและทิ้งรอยขูดหยาบ หากหนาเกินไป สื่อจะไฮโดรเพลนและหยุดการขจัดเนื้อ
- การทำให้เป็นอิมัลชันและแขวนตะไบ: เมื่อสื่อขัดกัดโลหะ อนุภาคสแตนเลสจุลภาคจะหลุดลงในอ่างของเหลว สารผสมคุณภาพสูงจะหุ้มตะไบละเอียดนี้ไว้ แขวนไว้ในสารละลายเพื่อให้ไหลออกทางท่อระบายอย่างต่อเนื่อง แทนที่จะกลับไปสะสมในรูพรุนผิว
- การเพิ่มความเงาทางเคมีและการพาสซีเวชัน: ในขั้นขัดเงาด้วยลูกกลมขั้นสุดท้าย สารผสมที่มีฤทธิ์เป็นกรดอ่อนหรือเป็นกลางที่มีสารยับยั้งพิเศษจะทำความสะอาดออกไซด์จุลภาคบนผิว ทำให้ลูกเหล็กชุบแข็งหรือลูกกระเบื้องสัมผัสโลหะบริสุทธิ์ที่สว่างสดใส ปฏิกิริยาเคมีนี้นำความเงาแบบกระจก ที่ลึกและแท้ออกมา พร้อมกับสร้างฟิล์มพาสซีฟที่ต้านทานการกัดกร่อน
5. ลำดับหลายขั้นที่ไม่มีใครบันทึกไว้
ในการขัดผิวที่มีประสบการณ์ ผิวกระจกเงาและซาตินละเอียดไม่เคยถูกผลิตในขั้นตอนเดียว การข้ามขั้นที่ต้องไล่ลำดับคือสาเหตุหลักที่โรงกลึงเสียเวลาหลายชั่วโมงแล้วได้ชิ้นงานขุ่นหรือเป็นรอยขีด ``` ─-------------------------------------------------------------------------─ │ เส้นทางการขัดผิวแบบไล่ขั้น 3 ขั้น │ ─-------------------------------------------------------------------------─ │ │ │ ชิ้นงานดิบหลังกลึงหรือปั๊ม │ │ [รอยกัดหยาบ ครีบเครื่องมือ สเกลความร้อน รอยขีดหยาบ] │ │ │ │ │ v │ │ ขั้น 1: การตัด (ปรับระดับเนื้อ) │ │ อุปกรณ์: รางสั่นหรือถังสั่นแบบหนัก │ │ สื่อ: สามเหลี่ยมเซรามิกตัดกลางถึงเร็ว / กระบอกตัดมุม │ │ สารผสม: สูตรทำความสะอาดและผงซักฟอกกรด/ด่าง │ │ เป้า: ปาดยอดเครื่องมือให้เรียบหมด พาผิวสู่ความหยาบสม่ำเสมอ │ │ │ │ │ v │ │ ขั้น 2: การกลืน (รวมผิวขัดก่อนเงา) │ │ อุปกรณ์: ถังสั่นหรือเครื่องขัดจานหมุนเหวี่ยง │ │ สื่อ: กรวยพลาสติกสังเคราะห์ยึดเรซินเม็ดละเอียด │ │ สารผสม: สูตรขัดเงาโดยการกดอัดแบบหล่อลื่นอ่อน │ │ เป้า: ลบร่องจุลภาคของขั้น 1 สร้างลายซาตินสม่ำเสมอ │ │ │ │ │ v │ │ ขั้น 3: การเพิ่มความเงาแบบกระจก (การขัดเงาโดยการกดอัด) │ │ อุปกรณ์: ถังหมุนเหวี่ยงพลังงานสูงหรือรางสั่น │ │ สื่อ: ลูกกระเบื้องไม่ขัด / เข็มสแตนเลสชุบแข็ง │ │ สารผสม: สารลดแรงตึงผิวคีเลชันเพิ่มเงาและปรับสภาพผิว │ │ เป้า: บิดรูปยอดจุลภาคด้วยพลาสติก ให้ได้การสะท้อนแบบกระจก │ │ │ ─-------------------------------------------------------------------------─ ```
ทำไมคุณกระโดดจากสภาพหลังกลึงไปกระจกเงาไม่ได้
ผิวสแตนเลสที่กลึง ปั๊ม หรือตัดเลเซอร์มียอดโปรไฟล์จุลภาคที่มีความลึกหุบเขาสูงชัน หากช่างนำชิ้นงานสภาพหลังกลึงเข้าสู่ขั้นขัดกระจกเงาทันทีโดยใช้ลูกกระเบื้องละเอียดหรือใบขัดผ้าฝ้ายแบบเปิด สื่อขัดเงาเรียบไม่สามารถเฉือนยอดลึกชันเหล่านั้นออกได้ แต่เครื่องมือขัดเงาจะอัด รีด และป้ายยอดโลหะให้ทับหุบเขาจุลภาคข้างใต้ ด้วยตาเปล่า ชิ้นงานอาจดูเงาเมื่อมองแวบเดียว แต่ส่องด้วยไฟจุดสว่างจะเห็นเครือข่ายรอยขีดขุ่นและบิดเบี้ยวติดอยู่ใต้ผิวที่ถูกป้ายทับ

ผิวผสมในทางปฏิบัติ: รูในเงาสว่าง ตัวเรือนซาติน ในชิ้นเดียว
เพื่อให้ได้ผิวกระจกเงาแท้ โลหะต้องถูกราบเรียบไล่ขั้น เพื่อให้ความลึกหุบเขาของขั้นขัดก่อนหน้าถูกลบออกหมดด้วยขั้นปัจจุบัน
ขั้น 1 — การตัด (ขจัดรอยจากงานก่อนหน้า)
ขั้นแรกมีวัตถุประสงค์เชิงกลเดียว: ปรับระดับเนื้อให้สมบูรณ์ ต้องขจัดรอยกัด CNC หยาบ ชั้นหลอมกลับจาก EDM ตะกรันเลเซอร์ หรือรอยขีดจากการจับต้องลึก ให้เหลือความลึกสม่ำเสมอที่ควบคุมได้
- เส้นทางมวลอุตสาหกรรม: ขัดชิ้นงานในถังสั่นแบบรางด้วยสามเหลี่ยมเซรามิกตัดมุมระดับกลาง พร้อมการล้างด้วยสารผสมอิมัลชันอย่างต่อเนื่อง
- เส้นทางมือ/ล็อตแบบแบน: ทำการไล่ลายเชิงเส้นเริ่มต้นด้วยสายพานขัดเคลือบหยาบถึงกลาง (โดยทั่วไปอะลูมิเนียมออกไซด์ 120 ถึง 180)
- ประตูกระบวนการ: อย่าออกจากขั้น 1 จนรอยตัดตามทิศทางและรอยขีดเฉพาะจุดหายหมด หากยังเหลือร่องลึกจากเครื่องมือ การขัดขั้นถัดไปจะยิ่งตอกย้ำให้เห็นชัด
ขั้น 2 — การกลืน (รวมผิวให้เป็นหนึ่ง)
ขั้น 2 พาชิ้นงานจากสภาพหยาบที่เพิ่งปรับระดับ ไปสู่ผิวก่อนขัดเงากลาง ๆ ที่เนียน
- เส้นทางมวลอุตสาหกรรม: ย้ายชิ้นงานเข้าถังสั่นแบบวงกลมที่บรรจุกรวยพลาสติกยึดเรซินความหนาแน่นสูงหรือพีระมิดสังเคราะห์ละเอียด เมทริกซ์พลาสติกที่เบากว่าและอ่อนกว่าช่วยรองรับการสัมผัส ทำให้โปรไฟล์หุบเขาคมมนลง และขจัดเส้นเจียรหยาบที่สื่อเซรามิกทิ้งไว้
- จุดเปลี่ยน: ขั้น 2 คือที่ที่ผิวซาตินแท้ถูกทำให้สมบูรณ์ หากเป้าหมายบนแบบของคุณคือผิวที่ไม่มีทิศทาง เนียนเหมือนไหม และเงาจ้าน้อย กระบวนการหยุดตรงนี้ ชิ้นงานผ่านการล้างไขมันด้วยอัลตราโซนิก ล้างน้ำสะอาด และอบแห้งด้วยลมอุ่นแบบหมุนเหวี่ยง
ขั้น 3 — การเพิ่มความเงา (ยกความสามารถสะท้อนโดยไม่ตัดลึกขึ้น)
หากแบบวิศวกรรมของคุณกำหนดผิวกระจกเงาแท้ (ASTM No. 8) ชิ้นงานที่ผ่านขั้น 2 สำเร็จแล้วจะย้ายไปสถานีเพิ่มความเงาเฉพาะ
- เส้นทางมวลอุตสาหกรรม: บรรจุชิ้นงานในเครื่องขัดถังหมุนเหวี่ยงพลังงานสูงที่เต็มไปด้วยลูกกระเบื้องไม่ขัดผิวเรียบหรือเม็ดเหล็กสแตนเลสขัดเงา เมื่อเติมสารผสมเพิ่มเงาชนิดกรดหรือกลางเฉพาะ เครื่องจะสร้างแรงกดเลื่อนไถลเข้มข้นที่ทำให้ความขรุขระจุลภาคไหลแบน โดยไม่ตัดเนื้อโลหะออก
- เส้นทางมือ/แท่นขัดแบบเปิด: ชิ้นงานย้ายไปแท่นขัดแบบเปิด ก่อนอื่นจะถูกขัดหยาบ (ขัดตัด) ด้วยใบผ้าฝ้ายเย็บซิกแซกแข็งหรือใบ sisal ที่แต่งด้วยสารผสม emery ดำหรือ tripoli น้ำตาล แล้วตามด้วยการขัดสี (ขัดสี) ขั้นสุดท้ายด้วยใบผ้าสักหลาดใบหลวมที่ชุบสารผสมโครเมียมออกไซด์สีเขียว
การปรับผิวไล่ขั้นหลายขั้นสาธิตบนฮาร์ดแวร์ความแม่นยำ: รอยเครื่องมือกลึงหยาบเปลี่ยนเป็นผิวก่อนเงาที่ละเอียด แล้วตามด้วยการขัดเงากระจกแบบสะท้อนตรง
เมื่อไรควรเปลี่ยนสื่อขัด และเมื่อไรควรเปลี่ยนสารผสม
เมื่อการเดินกระบวนการไม่ถึงลักษณะเป้าหมาย ช่างมักเสียเวลาเทสารผสมเคมีราคาแพงลงอ่างเมื่อปัญหาอยู่ที่กลไก หรือเปลี่ยนหินสื่อขัดหลายตันเมื่อปัญหาอยู่ที่เคมีล้วน ๆ:
- เมื่อต้องเปลี่ยนสื่อขัด: หากส่องชิ้นงานด้วยกำลังขยายแล้วยังเห็นรอยขีดเชิงเส้นลึก รอยเครื่องมือขนาน หรือหลุมจุลภาคแบบผิวเปลือกส้ม แสดงว่าสื่อขัดหยาบเกินไป มีรูปร่างไม่เหมาะกับการเข้าถึงรัศมีของชิ้นงาน หรือคุณกระโดดไปขั้นละเอียดเร็วเกินไป ไม่มีสารผสมเคมีใดลบร่องขัดได้ คุณต้องถอยกลับไปใช้สื่อขัดที่ก้าวร้าวกว่า
- เมื่อต้องเปลี่ยนสารผสม: หากผิวโลหะสัมผัสเรียบและไม่มีรอยขีดชัดเจน แต่ดูมัว ขุ่น เหลือง หรือสีเพี้ยน สื่อขัดยังดีอยู่ทางกล แต่เคมีล้มเหลว คุณกำลังเจอตะไบโลหะกลับไปสะสม ค่า pH ของสารละลายผิด การตกตะกอนแร่จากน้ำกระด้าง หรือปริมาณสารผสมที่หมดสภาพ ให้ล้างระบบและปรับการป้อนสารเคมี
6. ผิวผสมบนชิ้นงานชิ้นเดียว
ชิ้นส่วนทางวิศวกรรมที่ท้าทายที่สุดบางชิ้นมีผิวสองแบบบนโลหะชิ้นเดียวกันที่ต่อเนื่องกัน: มือจับประตูสถาปัตยกรรมที่มีโบสปลายขัดกระจกเงาและก้านจับผิวแปรง ตัวเรือนนาฬิกาหรูที่มีมุมเอียงเงาสูงขนาบข้างตัวเรือนผิวซาตินละเอียด หรือเครื่องมือผ่าตัดที่มีด้ามจับซาตินกันแสงจ้าเชื่อมกับปลายใช้งานกระจกเงาแบบสะท้อนตรง เรียบเหมือนแก้ว ``` ─-------------------------------------------------------------------------─ │ แผนผังการปิดบังแบบเลือกพื้นที่ & การยึดจับ │ ─-------------------------------------------------------------------------─ │ │ │ ขั้น 1: การขัดทั้งชิ้นถึงผิวฐาน │ │ ชิ้นงานทั้งชิ้นผ่านขั้นสั่นจนได้ฐานซาตินสมบูรณ์ │ │ [===================================================================] │ │ │ │ ขั้น 2: การปิดบังด้วยอีลาสโตเมอร์แม่นยำ / การยึดจับ │ │ บูต EPDM / ซิลิโคนยืดหยุ่นหนีบคลุมบริเวณที่ต้องคงซาติน │ │ +-------------------+ +-------------------+ │ │ │ โซนปิดบัง: │ │ โซนปิดบัง: │ │ │ │ คงผิวซาติน │ │ คงผิวซาติน │ │ │ +-------------------+ +-------------------+ │ │ │ │ │ │ v v │ │ ขั้น 3: การเปิดเฉพาะจุดต่องานเงาสูง │ │ ปลายใช้งานหรือแผงกลางที่ไม่ได้ปิดบังถูกขัดถึงความเงากระจก │ │ [โซนกระจกเงาที่ขัดแล้ว] │ │ │ ─-------------------------------------------------------------------------─ │ ข้อบกพร่องวิกฤตที่ต้องป้องกัน: สื่อขัดลอดใต้ขอบปิดบัง │ │ ทำให้เกิดโซนเปลี่ยนผ่านเป็นคลื่นไม่สม่ำเสมอ (เส้นกลืนผิวบิดเบี้ยว) │ ─-------------------------------------------------------------------------─ ```
ผิวผสมปรากฏที่ไหน (แผงตกแต่ง + ขอบเชิงหน้าที่)
ผิวผสมถูกเลือกด้วยเหตุผลเชิงปฏิบัติในการใช้งานและความสวยงามทางอุตสาหกรรม บนวาล์วควบคุมอากาศยานและอุปกรณ์แปรรูปเภสัช พื้นผิวซีลเชิงหน้าที่ ร่องโอริง และบ่าวาล์วถูกขัดเงาโดยการกดอัดถึงผิวเรียบสุด ต้านการลาก เพื่อให้แน่ใจว่าซีลกันของเหลวแน่น ขณะที่หน้าแปลนโครงสร้างภายนอกคงผิวซาตินไม่มีทิศทางเพื่อลดต้นทุนการผลิตต่อมวลชิ้นส่วนและขจัดแสงจ้าตอนประกอบ บนเครื่องมือถือ ตัวจับผิวซาตินกันมือลื่นในสภาพมัน ขณะที่ปากก้ามปูใช้งานถูกขัดแบบสะท้อนตรง เพื่อต้านการกัดกร่อนและการกักสารเคมี
การปิดบังและการยึดจับสำหรับการขัดแบบเลือกพื้นที่
การผลิตผิวผสมบนชิ้นงานล็อตที่หลวมต้องออกแบบอุปกรณ์จับยึดอย่างแม่นยำ คุณไม่สามารถแปะเทปไวนิลบาง ๆ บนชิ้นงานแล้วโยนลงรางสั่นอุตสาหกรรมได้ การขัดถูไม่หยุดหย่อนของหินขัดหนักจะลอกขอบเทปภายในไม่กี่นาที ทำให้เส้นขอบขาดวิ่นและเสียหาย
- บูตปิดบังขึ้นรูปจากอีลาสโตเมอร์: ชิ้นส่วนปริมาณมากใช้บูตปิดบังซิลิโคนขึ้นรูปแบบเฉพาะหรือโพลียูรีเทนหล่อ เปลือกอีลาสโตเมอร์ยืดหยุ่นเหล่านี้สวมแน่นเหนือพื้นที่ที่ต้องป้องกันจากงานขั้นถัดไป อุปกรณ์ปิดบังมีครีบซีลขึ้นรูปที่กดลงบนโลหะ สร้างกำแพงเชิงกลแน่นหนาที่กันหินสื่อและสารผสมไม่ให้เล็ดลอดเข้าไปบนผิวที่ขัดเสร็จ
- การยึดจับด้วยแกนหมุนแบบแข็ง: สำหรับชิ้นงานที่ขัดในเซลล์ขัดอัตโนมัติหรือเครื่องขัดแบบลากชิ้นงาน ชิ้นงานจะถูกยึดบนแกนหมุนเชิงกลแบบแข็ง ปลอกจับแบบเฉพาะคลุมโซนที่ต้องป้องกัน ขณะที่เปิดเฉพาะหน้าที่ต้องการต่อกระแสสื่อพลังงานสูงหรือใบขัด
ผิวผสมทำให้เกิดงานซ่อมมากที่สุดที่ไหน
อัตราของเสียสูงสุดบนชิ้นส่วนผิวผสมเกิดที่เส้นเปลี่ยนผ่าน (ขอบเขตการกลืน) หากช่างกลืนด้วยมือระหว่างพื้นที่ผิวแปรงกับหน้าเรียบกระจกเงา ใบขัดจะเลื่อนข้ามขอบเขตอย่างเลี่ยงไม่ได้ ทำให้เส้นแบ่งเป็นคลื่นไม่สม่ำเสมอและขอบมน บนชิ้นส่วนวิศวกรรมความแม่นยำ เส้นเปลี่ยนผ่านควรอยู่ในแนวรอยหักของดีไซน์ที่คม เช่น ขั้นกลึง ร่องคลายใต้ไหล่ หรือรัศมีมุมภายใน ขั้นตามธรรมชาติให้จุดลงจอดทางกายภาพสำหรับฟิกซ์เจอร์ปิดบัง ป้องกันโซนที่ต้องรักษา และให้เส้นแบ่งที่คมและทำซ้ำได้โดยไม่มีความผิดพลาดจากมนุษย์

จุดที่ผิวหยุด: หน้าผิวภายนอกขัดเสร็จ ภายในไม่แตะต้อง
7. รูปแบบความล้มเหลวและสิ่งที่บ่งชี้
เมื่อล็อตการผลิตชิ้นส่วนสำเร็จไม่ผ่านการตรวจ QC ขั้นสุดท้าย หัวหน้างานมักด่วนสรุป ปรับความเร็วเครื่องหรือทิ้งสื่อขัดที่ยังใช้ได้ ความล้มเหลวของการขัดแบบมวลส่วนใหญ่แสดงอาการทางกายภาพชัดเจนที่ชี้ตรงไปยังความไม่สมดุลเชิงกลหรือเคมีเฉพาะ ข้อบกพร่องผิวที่พบ | กลไกสาเหตุราก | ขั้นตอนตรวจบนโรงงาน | แนวทางแก้ไข | คราบขุ่นเป็นหย่อมไม่สม่ำเสมอ วงสีเพี้ยนบนหน้าแบน | รอยเจียรหยาบก่อนหน้ายังไม่ถูกลบหมด หรือส่วนผสมสื่อมีเศษสึกหรอขนาดเล็กเกิน | ส่องผิวใต้แสงเฉียงมุมต่ำ ตรวจหารอยขีดตามทิศใต้คราบขุ่น | ส่งล็อตกลับไปปรับระดับที่ขั้น 1 คัดแยกสื่อสึกที่เล็กเกินออก ตรวจเวลาขั้นต่ำที่ต้องใช้ต่อขั้น | ผิวไม่เกิดความเงาแบบกระจก ยังเป็นสีเทาเข้ม | ปริมาณสารผสมเคมีหมดสภาพ กรดไม่สมดุล หรือน้ำประปาในโรงงานกระด้างเกินไป | วัด pH น้ำทิ้งจากท่อระบาย เช็ดชิ้นงานเปียกด้วยผ้าขาวสะอาดเพื่อดูตะไบโลหะสีเข้มที่กลับมาสะสม | เพิ่มการป้อนสารผสมสด ติดตั้งระบบกรองทำให้น้ำอ่อน ตรวจการล้างท่อระบายอย่างต่อเนื่อง | ขอบมนเกินไป รูสำหรับสลักถูกเซาะเป็นแอ่ง | ความหนาแน่น/มวลสื่อสูงเกิน เวลารอบนานเกิน หรือชิ้นงานกลิ้งอิสระโดยไม่มีฟิกซ์เจอร์ป้องกัน | วัดเส้นผ่านศูนย์กลางหลุมและโปรไฟล์การลบเหลี่ยมด้วยเครื่องเปรียบเทียบเชิงแสง เทียบกับแบบหลักของชิ้นงาน | เปลี่ยนเป็นสื่อเล็กกว่าความหนาแน่นต่ำลง ลดเวลารอบ ติดตั้งผนังกั้นช่องหรือฟิกซ์เจอร์ | เส้นขีดแปรงเป็นคลื่น ตะแกรงไขว้ หรือทิศเพี้ยน | การไล่ลายเชิงเส้นหลวม ชิ้นงานหมุนระหว่างผ่านสายพาน หรือความเร็วป้อนมือแกว่งบนหัวขัด | ลากดูเส้นขีดทีละเส้นตลอดความยาวชิ้นงานเทียบกับไม้บรรทัดตรง | ล็อกไกด์ป้อนเชิงกล รักษาแรงตึงสายพานและความเร็วสายพานคงที่ ขจัดการป้อนด้วยมือ | ผิวเปลือกส้ม / ความบิดเบี้ยวแบบสะท้อนตรง เป็นด่างบนผิวกระจกเงา | ความร้อนจากแรงเสียดทานเฉพาะจุดรุนแรงระหว่างขัด หรือแรงกดขัดเงาเกินจนอัดเม็ดโลหะมากเกิน | ส่องภาพสะท้อนใต้ตะแกรงตารางหาการบิดเบี้ยวเป็นคลื่นหรือเป็นก้อนคล้ายผิวส้ม | ลดแรงกดสัมผัส ลดความถี่ขับมอเตอร์ เพิ่มการไหลหล่อเย็นของเหลวเพื่อป้องกันการไหลของผิวจากแรงเสียดทาน | เกิดคราบชาหรือสนิมผิวอย่างรวดเร็วภายในไม่กี่ชั่วโมงหลังยกออก | การปนเปื้อนเหล็กกล้าคาร์บอนในอากาศ สื่อที่เคยใช้กับชิ้นงานคาร์บอน หรือการอบแห้งช้าในอากาศแวดล้อม | ทำการทดสอบ ferroxyl มาตรฐานหรือการรับความชื้น 24 ชั่วโมง เพื่อหาการปนเปื้อนเหล็กอิสระบนผิวสแตนเลส | แยกสื่อสแตนเลสออกจากไลน์เหล็กคาร์บอนอย่างสมบูรณ์ ใช้การล้างพาสซีเวชันด้วยกรดเฉพาะ อบแห้งแบบบังคับทันที |
แยกวิเคราะห์: «ทำไม» เบื้องหลังความล้มเหลว
#### คราบขุ่นและวงสี เมื่อชิ้นงานซาตินหรือกระจกเงาแสดงเกาะขุ่นด้านล้อมรอบด้วยโซนสว่าง ความผิดมักอยู่ที่การตัดขั้น 1 ที่ไม่สมบูรณ์ ช่างเห็นผิวเริ่มสว่างสม่ำเสมอแล้วจึงยกชิ้นงานออกเร็วเกินไป ยอดจุลภาคสูงถูกขัดแบนแล้ว แต่หุบเขาที่ลึกกว่าซึ่งทิ้งไว้โดยเครื่องกัดหลักหรือเครื่องปั๊มหยาบยังไม่ถูกขจัดออกหมด คราบขุ่นคือแสงที่กระเจิงออกจากหุบเขาจุลภาคที่ยังไม่ได้ขัด #### ผิวไม่สว่างขึ้น (ตะไบดำกลับมาสะสม) ในการขัดเปียกแบบสั่นและหมุนเหวี่ยง ตะไบสแตนเลสที่ถูกขัดเป็นจุลภาคและไวต่อปฏิกิริยา หากลดอัตราการไหลของสารผสมเพื่อ «ประหยัดเคมี» หรือตะแกรงระบายอุดตันด้วยเศษสื่อ อ่างจะกลายเป็นน้ำขัดสกปรก หินกลิ้งจะตอกฝุ่นเจียรสแตนเลสที่แขวนอยู่นั้นกลับเข้าสู่รูพรุนจุลภาคของชิ้นงาน แทนที่จะได้ความเงาเงินสดใส ล็อตกลับออกมาดูเหมือนไม่ได้ล้าง มีสีเทาตะกั่ว #### สนิมผิวบนสแตนเลส สแตนเลสไม่ควรเกิดสนิมภายใต้สภาพในร่มปกติ เมื่อชิ้นงานที่เพิ่งขัดเกิดจุดแดงเล็ก ๆ หลังออกจากเซลล์ขัด แสดงว่าเกิดการปนเปื้อนหนึ่งในสองกรณี:
- การปนเปื้อนข้าม: เครื่องขัด ถังล้าง หรือหินสื่อเคยถูกใช้ลบครีบชิ้นงานเหล็กคาร์บอนหรือเหล็กหล่อดัด อนุภาคเหล็กอิสระจุลภาคที่ฝังในผนังโพลียูรีเทนพรุนของสื่อ ถูกตอกเข้าสู่เนื้อสแตนเลส สร้างเซลล์สนิมกัลวานิกที่ยังเกิดปฏิกิริยา ให้แยกสื่อและอุปกรณ์บุผิวสำหรับงานสแตนเลสโดยเฉพาะเสมอ
- การอบแห้งแบบระเหยช้า: การปล่อยชิ้นงานเปียกให้แห้งช้า ๆ บนรถเข็นโรงงาน ให้น้ำประปาที่มีคลอไรด์ระเหยเป็นหยดสารเคมีเข้มข้น กัดกร่อนโลหะดิบก่อนที่ฟิล์มออกไซด์พาสซีฟจะสร้างกลับตามธรรมชาติ ให้ล้างชิ้นงานเปียกด้วยน้ำดีไอออนไลซ์สะอาดทันที และอบแห้งทันทีด้วยเครื่องปั่นแห้งแบบหมุนเหวี่ยงอุ่น อุโมงค์ลมร้อนต่อเนื่อง หรือถังหมุนอบแห้งด้วยวัสดุดูดซับข้าวโพดแห้งอุ่น
8. วิธีตรวจสอบว่าคุณได้รับเกรดตามที่กำหนด
ข้อพิพาทคุณภาพระหว่างโรงงานผลิตกับฝ่ายตรวจรับทำให้โรงกลึงเสียหายหลายพันดอลลาร์จากคำสั่งซื้อที่ถูกปฏิเสธ เพื่อป้องกันความเห็นไม่ตรงกันเชิงอัตวิสัยเรื่องผิวทางสายตา ให้จัดทำโปรโตคอลการตรวจสอบที่มีเอกสารและบังคับใช้ได้ ``` ─-------------------------------------------------------------------------------─ │ การตรวจสอบยืนยันผิวตอนรับสินค้า │ ─-------------------------------------------------------------------------------─ │ │ │ 1. การตรวจทางสายตาใต้แสงควบคุม │ │ แหล่งแสง: 1000–1500 ลักซ์ แสงขาวกลาง 5000K แบบฟุ้ง │ │ วิธี: วางชิ้นงานผลิตเทียบข้างกับคูปองหลักที่เก็บรักษา │ │ มุมมอง: เปรียบเทียบที่มุมตกกระทบ 30°, 60° และ 90° │ │ │ │ │ v │ │ 2. การวัดด้วยโปรฟิโลมิเตอร์ผิว │ │ เครื่องมือ: โปรฟิโลมิเตอร์แบบสัมผัสหัวเข็มที่สอบเทียบแล้ว │ │ ความยาว cutoff (λc): ตั้งตาม ISO 4288 โดยอิงความหยาบที่คาด │ │ การลากวัด: ลาก 3 เส้นแยก (ขนาน ตั้งฉาก และ 45° กับขอบ) │ │ เกณฑ์: พารามิเตอร์โปรไฟล์ต้องอยู่ในช่วง min/max ของแบบ │ │ │ │ │ v │ │ 3. ร่องรอยเอกสารตรวจสอบ │ │ บันทึกลงนามตรวจรับต้องบันทึก: │ │ ล็อตการผลิต / หมายเลข heat │ │ หมายเลขอ้างอิงคูปองหลักที่เก็บรักษา │ │ วันที่สอบเทียบโปรฟิโลมิเตอร์และค่าตั้ง cutoff │ │ ลายเซ็นผู้ตรวจ วันที่ และผลชี้ขาดสุดท้าย (รับ/ปฏิเสธ) │ │ │ ─-------------------------------------------------------------------------------─ ```
การเปรียบเทียบทางสายตากับตัวอย่างที่เก็บรักษา
การตรวจทางสายตาไม่ควรทำอย่างสะเปะสะปะใต้ไฟฟลูออเรสเซนต์กะพริบบนโรงงานหรือแสงแดดกลางแจ้งโดยตรง ให้ตรวจชิ้นงานในตู้ตรวจที่มีแสง 5000K (แสงกลางวันกลาง) มาตรฐานให้แสงฟุ้ง 1000 ถึง 1500 ลักซ์ ถือชิ้นงานผลิตไว้ติดกับคูปองผิวหลักที่เก็บรักษาและมีหมายเลขกำกับ หมุนชิ้นงานทั้งสองไปพร้อมกันที่มุมตกกระทบ 30 องศา 60 องศา และ 90 องศา เทียบกับแหล่งแสง:
- สำหรับผิวแปรง: ตรวจว่าเส้นลายขนานกับ datum ที่กำหนดอย่างเคร่งครัด ไม่แกว่งหรือเบี่ยงออกนอกแกน ตรวจเส้นขอบปลายเพื่อให้แน่ใจว่าลายไม่จางหายใกล้ขอบลบมุม
- สำหรับผิวซาติน: ตรวจว่าผิวแสดงความเงาฟุ้งสม่ำเสมอ โดยไม่มีเส้นลายตามทิศทาง แถบม้าลาย หรือรอยขัดเงาเฉพาะจุดที่สว่าง
- สำหรับผิวกระจกเงา: ตรวจความชัดของตะแกรงเป้าตรวจที่สะท้อนบนผิว มองหาการบิดเบี้ยวทางแสง ความขุ่น หรือรอยวนเป็นวงซ้ำ ๆ ที่เกิดจากใบขัดที่ไม่สมดุล
ความหยาบที่วัดได้ — สิ่งที่ต้องขอจากผู้จัดจำหน่าย
เมื่อตรวจแฟ้มเอกสารคุณภาพของผู้ขาย อย่ารับใบรับรองความสอดคล้องที่เพียงระบุว่า «ผิวสำเร็จ: OK» ให้เรียกร้องข้อมูลการลากวัดจากการตรวจหลัก:
- ความยาวฟิลเตอร์ cutoff (λc (ความยาวคลื่น cutoff)): ค่าความหยาบผิวที่ไม่ระบุความยาวประเมินและค่าตั้งฟิลเตอร์ cutoff นั้นไม่มีความหมายทางเทคนิค ค่าที่วัดด้วย cutoff 0.8 mm จะให้ผลลัพธ์ทางคณิตศาสตร์ต่างจากที่วัดด้วย cutoff 2.5 mm บนผิวทางกายภาพเดียวกัน ตรวจสอบว่าห้องปฏิบัติการ QC ของพวกเขาปฏิบัติตามมาตรฐาน ISO 4288 ในการเลือกฟิลเตอร์
- การลากวัดหลายแกน: บนผิวแปรง การลากเส้นเดียวขนานไปตามก้นร่องขัดจะอ่านค่าได้เรียบเกินจริง บันทึกการตรวจต้องแสดงเส้นลากที่ตั้งฉากกับทิศทางลาย ซึ่งเครื่องวัดจะวัดความสูงยอดถึงหุบจริงข้ามรอยตัดขัด บนผิวซาตินและผิว ไอโซทรอปิก ควรบันทึกเส้นลากหลายแกนเพื่อยืนยันลายไม่มีทิศทางที่สม่ำเสมอ
บันทึกการตรวจที่ป้องกันข้อพิพาท
เพื่อป้องกันข้อพิพาทคุณภาพที่เกิดซ้ำข้ามชั้นผู้จัดหา ให้จัดทำบันทึกลงนามตรวจผิวที่ไม่กำกวมซึ่งบันทึก:
- หมายเลขแบบ ระดับการปรับแก้ และรหัสติดตามใบสั่งซื้อ
- ID เฉพาะของคูปองขอบเขตทางกายภาพที่ใช้ตรวจทางสายตา
- หมายเลขซีเรียลที่สอบเทียบและรัศมีปลายเข็มของโปรฟิโลมิเตอร์ที่ใช้ตรวจยืนยัน
- ค่าความหยาบบนและล่างที่ตรวจยืนยันแล้วในสามตำแหน่งผิวที่ต่างกัน
- การยืนยันการตรวจบังคับที่พิสูจน์ว่าโปรโตคอลการทำความสะอาดและพาสซีเวชันเสร็จก่อนบรรจุ
การบันทึกข้อมูลเชิงประจักษ์เหล่านี้ เปลี่ยนการควบคุมคุณภาพผิวจากข้อถกเถียงทางอารมณ์เรื่องสายตา ให้เป็นเส้นฐานทางวิศวกรรมที่ทำซ้ำได้และปกป้องได้

ผิวกระจกเงาบนชิ้นส่วนกลึง — เกรดที่คุณยื่นให้ผู้ตรวจได้
9. คำถามที่พบบ่อย (FAQ)
1. ซาตินเหมือนกับแปรงหรือไม่
ไม่ใช่ แม้คนมักใช้สองคำนี้แทนกันในการสนทนา แต่ทั้งสองอธิบายโปรไฟล์ผิวที่ต่างกัน ผิวแปรงมีลาย (หรือ lay) ทิศเดียวที่มองเห็นโดยเจตนา เกิดจากเม็ดขัดเชิงเส้นพาดผ่านโลหะเป็นเส้นขนาน ผิวซาตินไม่มีทิศทางหรือมีหลายทิศทาง ให้ความเงาแบบด้านที่เนียนและเงาจ้าน้อย โดยไม่มีรูปแบบลายขนาน
2. ผิวแปรงเปลี่ยนเป็นกระจกเงาได้ไหมโดยไม่ต้องกลึงใหม่
ได้ หากชิ้นส่วนมีความหนาผนังเพียงพอรองรับการขจัดเนื้อที่จำเป็น อย่างไรก็ตาม คุณไม่สามารถกระโดดจากผิวแปรงไปขัดเงากระจกได้ทันที ร่องจุลภาคเชิงเส้นขนานของผิวแปรงต้องถูกตัดขวางและปรับระดับให้เรียบหมดก่อนด้วยขั้นเจียรกลาง (เช่น การขัดพลาสติกเม็ดละเอียดหรือการขัดเส้นตรงแบบ orbital) เพื่อลบความลึกหุบเขาก่อนที่สื่อขัดเงากระจกจะนำการสะท้อนแบบกระจกแท้ออกมาได้
3. ควรกำหนดผิวแบบไหนสำหรับชิ้นส่วนที่ถูกจับต้องทุกวัน
สำหรับชิ้นส่วนที่ใช้งานหนักซึ่งสัมผัสมือเป็นประจำ ถูกจัดการด้วยเครื่องมือ หรือสึกจากการเลื่อนตามปกติ ผิวแปรง (ASTM No. 4) หรือผิวซาตินไม่มีทิศทางละเอียดคือทางเลือกทางวิศวกรรมที่ดีที่สุด รอยขีดและรอยขีดข่วนเล็กน้อยที่เกิดระหว่างใช้งานประจำวันจะกลืนเข้ากับเนื้อผิวที่มีอยู่ตามธรรมชาติ ขณะที่ผิวกระจกเงาจะเผยรอยขีดเส้นผมและรอยนิ้วมือทุกจุดทันที
4. ผิวกระจกเงามีต้นทุนการผลิตสูงกว่าผิวแปรงไหม
สูงกว่า การผลิตผิวกระจกเงาแท้ (ASTM No. 8) ต้องใช้ขั้นการผลิตต่อเนื่องมากกว่า ขั้นสื่อขัดไล่ระดับที่แน่นกว่า อุปกรณ์ขัดเงาความหนาแน่นสูงเฉพาะทางหรือการขัดแท่นด้วยมือโดยช่างฝีมือ และการทำความสะอาดอย่างพิถีพิถันระหว่างขั้นเพื่อป้องกันการปนเปื้อนเม็ดขัดข้ามขั้น ดังนั้นต้นทุนการผลิตและการตรวจสอบต่อชิ้นของผิวกระจกเงาแท้จึงสูงกว่าชิ้นงานผิวแปรงหรือซาตินระดับกลางอย่างมีนัยสำคัญ
5. ทำได้ไหมที่จะได้ผิวสม่ำเสมอข้ามชิ้นงานต่างล็อต
ได้ แต่เฉพาะเมื่อแบบวิศวกรรมของคุณแทนที่ชื่อทั่วไปด้วยสเปกสี่ฟิลด์ที่บังคับใช้ได้: การจำแนกตามมาตรฐานอุตสาหกรรม การอ้างอิงคูปองหลักทางกายภาพที่เก็บรักษา ช่วงความหยาบที่วัดได้และตกลงร่วมกัน และการระบุทิศทางลาย ใน การผลิตจำนวนมาก การขัดชิ้นงานในระบบสั่นหรือหมุนเหวี่ยงอัตโนมัติให้ความสม่ำเสมอระหว่างล็อตดีกว่าการพึ่งพาช่างขัดมืออย่างมาก
6. ควรทำอย่างไรหาก «No. 4» ของผู้ขายไม่ตรงกับของผู้ขายรายก่อน
ASTM A480 ยอมให้มีช่วงเม็ดขัดกว้างภายใต้คำนิยาม No. 4 มาตรฐานของตน หากผู้ขายสองรายตีความมาตรฐานนั้นด้วยสื่อขัดต่างชนิด (เช่น อะลูมิเนียมออกไซด์เทียบซิลิคอนคาร์ไบด์) หรือลำดับเม็ดขัดต่างกัน ชิ้นงานจริงของพวกเขาจะดูต่างกัน เพื่อแก้ความคลาดเคลื่อนนี้ ให้มอบคูปองอ้างอิงทางกายภาพที่เหมือนกันแก่ผู้ขาย ตรวจลำดับสื่อเจียรของพวกเขา และเขียนช่วงความหยาบที่วัดได้และสเปกทิศทางลายแบบเข้มงวดลงบนหน้าแบบชิ้นงาน
การตรวจสอบทางเทคนิคและก้าวต่อไปสำหรับทีมของคุณ
การปิดช่องว่างระหว่างเจตนาของการออกแบบกับฮาร์ดแวร์สำเร็จ ต้องมองการขัดผิวเป็นระเบียบวินัยของเครื่องจักรกลที่ควบคุมได้ ไม่ใช่เรื่องคิดทีหลังที่ไม่มีใครควบคุม
- ตรวจคลังแบบของคุณ: ค้นฐานข้อมูล CAD ที่ใช้งานอยู่หาคำสั่งเดิม ๆ เช่น «ขัดให้ได้ตามต้องการ» «ขัดให้เงา» หรือ «ผิวซาติน» ลอย ๆ แก้ไขแบบเหล่านี้ให้มีโครงสร้างสเปกสี่ฟิลด์: มาตรฐาน การอ้างอิงคูปองทางกายภาพที่เก็บรักษา ช่วงความหยาบที่วัดได้ และทิศทางลาย
- จัดทำคูปองขอบเขตทางกายภาพ: ผลิตหรือจัดหาคูปองผิวหลักที่ผ่านการรับรองสำหรับโลหะผสมที่ใช้งาน เก็บมาตรฐานอ้างอิงหลักในห้องปฏิบัติการคุณภาพภายใต้สภาพควบคุมสภาพอากาศ และออกคูปองสำเนาที่มีหมายเลขกำกับให้โรงกลึงหลักและฝ่ายตรวจรับ
- จัดเส้นทางการผลิตให้ตรงกับเรขาคณิต: ตระหนักว่าการขัดด้วยมือหยุดสเกลได้ที่ไหน สำหรับแผ่นเรียบและโครงสี่เหลี่ยมง่าย ๆ การขัดเส้นตรงแบบสายพานกว้างอัตโนมัติยังเป็นมาตรฐาน สำหรับชิ้นส่วนสามมิติความแม่นยำปริมาณมากที่ซับซ้อน ให้ประเมินการเปลี่ยนไปใช้ระบบขัดแบบมวลสั่นอัตโนมัติหรืออุปกรณ์ขัดแบบหมุนเหวี่ยงพลังงานสูง เพื่อรับประกันการลบเหลี่ยมขอบที่ทำซ้ำได้ ความเงาซาตินไม่มีทิศทางที่สม่ำเสมอ และการขัดเงากระจกในปริมาณการผลิตสูง
ก่อตั้งที่เซียะเหมินในปี 1992 โรงงานผลิตของเราออกแบบและสร้างอุปกรณ์ขัดแบบมวลอัตโนมัติภายใต้การรับรอง ISO 9001 (ใบรับรอง 00726Q01571R001 ใช้ได้ถึงมิถุนายน 2, 2029) และมาตรฐาน CE ของยุโรป (ใช้ได้ถึงกรกฎาคม 24, 2028 ครอบคลุมแพลตฟอร์มเครื่อง 21 แบบ) ด้วยการสนับสนุนจากสิทธิทรัพย์สินทางปัญญาจีน 24 รายการ (รวมถึงสิทธิบัตรการประดิษฐ์ 1 ฉบับ สิทธิบัตรอนุโมทนา 17 ฉบับ และสิทธิบัตรการออกแบบ 6 ฉบับ) แพลตฟอร์มเครื่องของเราครอบคลุมไลน์เครื่องจักร 6 ไลน์ โดยมีรอบส่งมอบเครื่องมาตรฐาน 25–35 วัน และระบบออกแบบเฉพาะตามสั่งส่งมอบใน 45–60 วัน หากต้องการหารือเรื่องปริมาตรถังเครื่อง สูตรสื่อขัด หรือการรวมไลน์กระบวนการสำหรับโรงงานของคุณ โปรดดูไดเรกทอรีเครื่องจักรฉบับเต็มของเราเรื่องอุปกรณ์ขัดแบบมวล หรือติดต่อทีมวิศวกรรมเทคนิคของเราเพื่อทบทวนเรขาคณิตชิ้นส่วน เกรดวัสดุ และอัตราการผลิตเป้าหมายของคุณ
 +86-592-2381506


 รองรับเครือข่าย IPv6
