


คอมปาวด์สำหรับอะลูมิเนียม: เคมีต้องทำอะไรที่มีเดียขัดทำไม่ได้
มีเดียขัดเป็นตัวตัดอะลูมิเนียม (แบบอเมริกันเขียนว่า aluminum) — และเมื่อผู้ซื้อค้นหา compounds for aluminum ก็หมายถึงสินค้าตัวเดียวกัน คอมปาวด์เป็นตัวตัดสินว่าการตัดจะทิ้งผิวที่ขายได้ไว้หรือไม่
การแยกส่วนนี้คือหัวข้อทั้งหมดของหน้านี้ เพราะอะลูมิเนียมเป็นโลหะที่ครึ่งเคมีของกระบวนการผิดพลาดได้ง่ายที่สุด — และเป็นที่ที่ความล้มเหลวดูเหมือนปัญหาของมีเดียขัด ผู้ซื้อจึงเปลี่ยนประจุแล้วผลลัพธ์ก็ไม่ดีขึ้น
มีสามเรื่องเกี่ยวกับอะลูมิเนียมที่ทำให้ข้อกำหนดของคอมปาวด์ต่างจากเหล็ก และแต่ละเรื่องตัดสินค้าออกไปหนึ่งประเภท
ทำไมคอมปาวด์สำหรับเหล็กจึงล้มเหลวบนอะลูมิเนียม
คอมปาวด์ที่คิดสูตรสำหรับเหล็กถูกสร้างขึ้นรอบผิวที่แข็งและแข็งตัวจากงานขึ้นรูป ซึ่งทนต่ออ่างด่างและเคมีตัดเฉือนที่แรง อะลูมิเนียมไม่ใช่สิ่งใดในนั้นเลย
1. มันเป็นแอมโฟเทอริก — ทำปฏิกิริยาทั้งกับกรดและด่าง คอมปาวด์ที่เป็นด่างแรงจะกัดตัวอะลูมิเนียมเอง ไม่ใช่แค่ชั้นออกไซด์บนผิว ผลที่เห็นได้คือผิวที่ดำหรือเป็นดวง ซึ่งการขัดเท่าไรก็ไม่ทำให้สว่างขึ้น เพราะโลหะถูกกัดทางเคมีแทนที่จะถูกตกแต่งทางกล นี่คือสาเหตุที่พบบ่อยที่สุดของข้อร้องเรียนว่า "อะลูมิเนียมกลายเป็นสีดำ" และเป็นปัญหาคอมปาวด์ที่ถูกโทษว่าเป็นความผิดของมีเดียขัด
2. มันเกิดออกซิเดชันภายในไม่กี่นาที อะลูมิเนียมที่เพิ่งถูกตัดจะเกิดชั้นออกไซด์เกือบทันทีเมื่อสัมผัสอากาศและน้ำ นั่นไม่ใช่ข้อบกพร่อง แต่หมายความว่าคอมปาวด์ต้องรักษาผิวให้อยู่ในสภาพสม่ำเสมอระหว่างขั้นตอนตัดเฉือนกับขั้นตอนขัดเงา — ในกระบวนการเปียก นั่นหมายถึงต้องบริหารอ่าง ไม่ใช่ปล่อยไว้
3. มันถูกปาดเป็นแผ่นบางแทนที่จะหลุดเป็นเศษ ที่ซึ่งเหล็กตัดแล้วหลุดเป็นเศษ อะลูมิเนียมกลับเปลี่ยนรูปและถูกปาดเป็นแผ่นบาง ชั้นที่ถูกปาดนั้นกักคอมปาวด์และสลัดจ์ขัดไว้ และคอมปาวด์ที่ไม่กักสลัดจ์ขัดให้ลอยแขวนจะปล่อยให้ส่วนผสมนั้นขัดผิวกลับด้านอีกครั้ง นี่คือเวอร์ชันอะลูมิเนียมของหมอกเทาที่รบกวนสเตนเลส
สิ่งต่อไปนี้คือสิ่งที่ตามมา: คอมปาวด์สำหรับอะลูมิเนียมถูกเลือกจากสิ่งที่มันไม่ทำ — ไม่กัด ไม่ทิ้งคราบที่เกิดออกซิเดชัน ไม่กักสลัดจ์ขัดไว้ติดผิว — ก่อนจะถูกเลือกจากความเร็วในการตัด
สี่ข้อกำหนด เรียงตามลำดับความสำคัญ
| ข้อกำหนด | เกิดอะไรขึ้นถ้าละเลย | วิธีตรวจสอบก่อนเริ่มแบตช์ |
|---|---|---|
| ค่า pH อยู่ในช่วงที่ปลอดภัยต่ออะลูมิเนียม | การกัด: ผิวเป็นดวงและดำ ซึ่งการขัดไม่สามารถทำให้สว่างขึ้นได้ | ทดสอบกับชิ้นงานเศษจากโลหะผสมเดียวกัน; สีเปลี่ยนใน 15 นาทีคือสัญญาณ |
| กักสลัดจ์ขัดให้ลอยแขวน | การปาดเป็นแผ่นบางและสีเทาด้าน ซึ่งวินิจฉัยผิดว่าเป็นมีเดียขัดสึก | ดูอ่าง: ถ้าน้ำไม่ใสรวมตัว สลัดจ์ขัดกำลังหมุนวนกลับมา |
| ไม่มีคราบที่กักน้ำ | คราบน้ำและฟิล์มสีขาวหลังอบแห้ง โดยเฉพาะในซอกปิดที่เข้าถึงยาก | อบแห้งชิ้นงานหนึ่งชิ้นแล้วทิ้งไว้ข้ามคืนในมุมที่แย่ที่สุดของโรงงาน |
| สีสม่ำเสมอระหว่างแบตช์ | งานชุบโลหะล้มเหลวบนชิ้นงานที่ดูเหมือนกันทุกอย่างเมื่อออกจากเครื่อง | เก็บตัวอย่างอ้างอิงของสีพื้นผิวที่ยอมรับไว้ ไม่ใช่แค่ค่าความหยาบ |
ข้อที่สามคือข้อที่เสียเงินมากที่สุดและถูกตรวจน้อยที่สุด อะลูมิเนียมกักน้ำไว้ในตำแหน่งที่คราบคอมปาวด์ล้างออกยากที่สุดพอดี — รูตัน ช่องใต้ตัวยึด ขอบม้วน ชิ้นงานที่ดูสมบูรณ์ตอนรับเข้าและเกิดคราบในอีกหนึ่งสัปดาห์ให้หลัง ล้มเหลวที่การล้าง ไม่ใช่ที่การขัด
งบเวลาที่คอมปาวด์ต้องทำงานภายใน รอบตัดเฉือนบนอะลูมิเนียมใช้เวลา 10 ถึง 20 นาที สำหรับการลบครีบเบา และนานกว่านั้นเมื่อต้องเอาออกมาก รอบขัดเงาใช้ 2 ถึง 8 ชั่วโมง คอมปาวด์ต้องรักษาผิวให้อยู่ในสภาพสม่ำเสมอตลอดช่วงทั้งหมดนั้น — โดยเฉพาะในรอบขัดเงาที่ยาว อ่างที่กำลังเพี้ยนจะแสดงออกมาเป็นการเปลี่ยนสี ไม่ใช่การเปลี่ยนความหยาบ และสีคือสิ่งที่ผู้ซื้อเห็น
กับดักสองข้อที่เฉพาะกับอะลูมิเนียม
กับดัก 1: คอมปาวด์ไม่เป็นปัญหา น้ำต่างหากที่เป็น ในพื้นที่น้ำกระด้าง แคลเซียมในน้ำทำปฏิกิริยากับคอมปาวด์และทิ้งฟิล์มที่ดูเหมือนความผิดของคอมปาวด์ ก่อนจะเปลี่ยนคอมปาวด์ ให้ตรวจน้ำก่อน — เป็นการทดสอบที่ถูกกว่าการซื้อผลิตภัณฑ์ใหม่หนึ่งถังหมุน
กับดัก 2: คอมปาวด์ "อเนกประสงค์" ที่ใช้ทั้งเหล็กและอะลูมิเนียม การใช้ประจุร่วมกันและคอมปาวด์ตัวเดียวกันคือการจัดวางที่ให้ผลลัพธ์สับสนที่สุด เพราะสลัดจ์ขัดของเหล็กในอ่างอะลูมิเนียมคือการปนเปื้อน ขณะที่สลัดจ์ขัดของอะลูมิเนียมในอ่างเหล็กไม่เป็นอันตราย ถ้าโลหะทั้งสองวิ่งบนสายเดียวกัน ควรเปลี่ยนคอมปาวด์และประจุระหว่างวัสดุ — และควรบันทึกการเปลี่ยนไว้ เพราะเป็นขั้นตอนที่มักถูกข้ามในกะที่งานยุ่ง
จุดที่คอมปาวด์ไม่ใช่คันโยกที่ถูกต้อง
การพูดตรง ๆ ในเรื่องนี้ช่วยประหยัดผลิตภัณฑ์ที่ต้องซื้อแล้วส่งคืนได้มาก
- ชิ้นงานดำเพราะถูกตัดเกินไป คอมปาวด์คืนโลหะที่ถูกตัดออกไปแล้วไม่ได้ ถ้าผิวถูกกัดหรือขอบถูกเจียรจนกลมเกินแบบ คำตอบอยู่ที่ขั้นก่อนหน้า ไม่ใช่ถังหมุนอีกใบ
- ชิ้นงานด้านเพราะมีเดียขัดหมดอายุการใช้งาน อายุมีเดียขัดอยู่ที่ 20 ถึง 200 ชั่วโมงการทำงาน และสัญญาณที่ต้องเปลี่ยนคือ ผิวที่หยุดดีขึ้น หมอกเทาด้าน และรอบที่ยาวขึ้นราว 20% คอมปาวด์ใหม่บนประจุที่หมดอายุจะไม่กู้การตัดคืนมา
- ชิ้นงานมีครีบภายใน ไม่มีคอมปาวด์ใดเข้าถึงรูตัดขวางหรือรากเกลียวได้ นั่นเป็นคำถามเรื่องกระบวนการ กฎทางกายภาพเดียวกับที่กำกับมีเดียขัด — มีเดียขัดไม่ควรใหญ่กว่าประมาณหนึ่งในสามของลักษณะที่เล็กที่สุด ร่อง 3 mm จึงต้องใช้มีเดียที่เล็กกว่า 3 mm — กำกับว่าคอมปาวด์เข้าถึงอะไรได้ เพราะเคมีออกฤทธิ์ได้เฉพาะที่ตัวกลางพาไปถึง
- ผนังบาง ต่ำกว่าประมาณ 0.5 mm ความเสี่ยงบนอะลูมิเนียมคือการบิดเบี้ยวจากความร้อนและการจับถือ มากกว่าเรื่องเคมี และแนวทางคือเปลี่ยนกลุ่มกระบวนการ ไม่ใช่เปลี่ยนคอมปาวด์ ค่าเกณฑ์นี้เป็นเพียงจุดเริ่มต้น ควรยืนยันกับหน้าตัดงานของคุณในการทดลอง ไม่ใช่ถือเป็นกฎตายตัว
- ข้อกำหนดคือความเป็นไอโซทรอปิก ประจุที่หลวมให้ผิวที่ไม่เป็นทิศทาง ซึ่งมาจากมีเดียขัด ไม่ใช่จากเคมี
สิ่งที่เราสต็อกจริงสำหรับอะลูมิเนียม
เราผลิตมีเดียขัดและคอมปาวด์ที่ใช้ในเครื่องของเรา และส่วนที่เฉพาะกับอะลูมิเนียมในสายผลิตภัณฑ์มีน้อยและเฉพาะเจาะจง — ซึ่งเป็นวิธีพูดตามจริง
- คอมปาวด์ขัดเงาชนิดของเหลวสีเขียว / น้ำมันขัด สำหรับอะลูมิเนียมและชิ้นงานโลหะ ใช้เป็นเคมีในขั้นตอนตัดเฉือน
- คอมปาวด์ขัดอะลูมิเนียมในรูปของเหลวสีเขียว สำหรับขั้นตอนเดียวกันเมื่อกำหนดการตัดที่หนักกว่า
ทั้งสองบรรจุใน20 kg ถังหมุน ซึ่งเป็นหน่วยใช้งานสำหรับโรงงานที่เดินเครื่อง ไม่ใช่ห้องแล็บที่ทำการทดลอง นอกจากนี้สายผลิตภัณฑ์ทั่วไปยังครอบคลุมของเหลวสำหรับโลหะ สเตนเลส และอะซิเตต สารละลายขัดผิวและน้ำยาขัดเงาชนิดขัดผิว และผงล้างไขมันกันสนิม กับสารอิเล็กโทรไลต์ — ทั้งหมดในระดับ20 kg บาร์เรล หรือ 50 kg ถังหมุน
สิ่งที่เราจะไม่ทำคือเรียกตัวใดตัวหนึ่งว่าอเนกประสงค์ คอมปาวด์ที่ใช้ได้ดีทั้งเหล็กและอะลูมิเนียมที่ความเข้มข้นเดียวกันไม่ใช่ผลิตภัณฑ์ที่เราจะกล่าวอ้าง เพราะช่วง pH ที่เหมาะกับเหล็กจะกัดอะลูมิเนียม
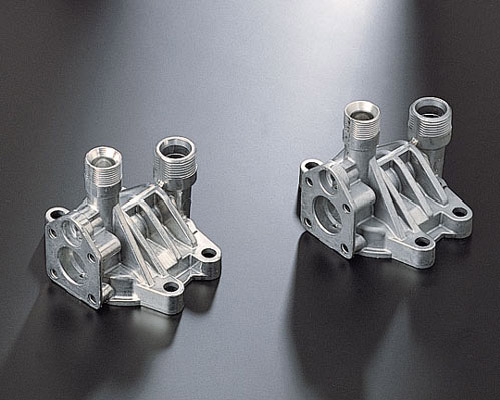
ตัวเรือนปั๊มอะลูมิเนียมหล่อตายสองชิ้นหลังการขัดแต่ง: ปุ่มเกลียวและผิวกลึงมีความสว่างสม่ำเสมอ
ตัวเรือนปั๊มอะลูมิเนียมหล่อตายหลังการขัดแต่ง — ประเภทชิ้นงานที่คอมปาวด์ต้องทำงานมากที่สุดโดยไม่กัดผิว สิ่งที่ควรอ่านจากภาพ: ปุ่มเกลียวและผิวกลึงมีความสว่างสม่ำเสมอ ซึ่งเป็นผลที่อ่างซึ่งตั้งช่วง pH ไว้ถูกต้องให้ออกมา และครีบระหว่างปุ่มยังไม่ถูกเจียรจนกลม ซึ่งเป็นสิ่งที่คอมปาวด์ที่อยู่นอกช่วง pH ปลอดภัยต่ออะลูมิเนียมจะเริ่มแสดงออกมาก่อน
สิ่งที่ควรส่งมาพร้อมคำถามเรื่องคอมปาวด์อะลูมิเนียม
- โลหะผสม ไม่ใช่แค่ "อะลูมิเนียม" — 6061, 7075 และโลหะผสมหล่อทำงานต่างกันในอ่างเดียวกัน และช่วง pH ของคอมปาวด์ต้องเหมาะกับตัวที่คุณใช้
- ขั้นตอนที่คอมปาวด์ใช้: ตัดเฉือน ขัดเงา ทำความสะอาด หรือป้องกันการกัดกร่อนระหว่างขั้นตอน
- กระบวนการ: เปียกหรือแห้ง และอยู่ในกลุ่มเครื่องใด
- ผิวที่ต้องการหลังกระบวนการ — ค่าความหยาบ *และ* ข้อกำหนดเรื่องสี ถ้าชิ้นงานจะถูกชุบหรืออะโนไดซ์ภายหลัง
- น้ำที่ใช้ ถ้าเป็นน้ำกระด้างหรือน้ำบาดาล เพราะมันเปลี่ยนพฤติกรรมการล้างพอ ๆ กับตัวคอมปาวด์
- ขนาดคำสั่งซื้อ คอมปาวด์จัดส่งที่20 kg บาร์เรล หรือ 50 kg ถังหมุน ขึ้นกับผลิตภัณฑ์ และเครื่องมาตรฐานจัดส่งภายใน25 ถึง 35 วันนับจากวันมัดจำ โดยมีเดียขัดและคอมปาวด์เดินทางไปในตู้เดียวกันได้ — การทดลองครั้งแรกจึงเริ่มได้เมื่อของถึงโดยไม่ต้องรอคำสั่งซื้อวัสดุสิ้นเปลืองแยกต่างหาก
- ปัญหาที่มีอยู่ ถ้ามี: ตอนนี้ชิ้นงานเป็นอย่างไร และเปลี่ยนไปที่ขั้นตอนใด
คำถามที่พบบ่อย
ใช้คอมปาวด์ขัดสเตนเลสกับอะลูมิเนียมได้ไหม ไม่ปลอดภัย และเป็นสาเหตุที่พบบ่อยที่สุดของการทดลองอะลูมิเนียมที่ผิดหวัง คอมปาวด์ที่คิดสูตรสำหรับผิวแข็งที่แข็งตัวจากงานขึ้นรูปมักก้าวร้าวและเป็นด่างมากกว่าที่อะลูมิเนียมทนได้ ผลคือการกัดหรือการปาดเป็นแผ่นบาง และการเพิ่มเวลาในรอบทำให้ทั้งสองอย่างแย่ลง ไม่ใช่ดีขึ้น
ทำไมชิ้นงานอะลูมิเนียมจึงดำระหว่างขัด เกือบทุกครั้งเป็นปฏิกิริยาเคมี ไม่ใช่เชิงกล — อ่างที่อยู่นอกช่วง pH ปลอดภัยต่ออะลูมิเนียม หรือคอมปาวด์ที่กัดโลหะแทนที่จะกัดออกไซด์ วิธีทดสอบคือนำชิ้นงานเศษจากโลหะผสมเดียวกันลงในอ่างที่สงสัยแล้วเฝ้าดู 15 นาที การเปลี่ยนสีชี้ไปที่เคมี ไม่ใช่มีเดียขัด
จะหยุดคราบน้ำบนอะลูมิเนียมได้อย่างไร อบชิ้นงานในเครื่องอบแห้งแบบเหวี่ยงแทนการเป่าลม ล้างก่อนที่น้ำจะพาคราบเข้าไปในซอกปิด และตรวจว่าน้ำเองกระด้างหรือไม่ คอมปาวด์ที่ล้างสะอาดในน้ำอ่อนอาจทิ้งฟิล์มในน้ำกระด้าง และฟิล์มนั้นคือสิ่งที่เกิดออกซิเดชัน
การเลือกคอมปาวด์เปลี่ยนความสว่างที่ทำได้จริงหรือ มันเปลี่ยนว่าเรา *ไปถึง* ความสว่างนั้นหรือไม่ มากกว่าจะเปลี่ยนว่าสว่างได้แค่ไหน มีเดียขัดกำหนดโปรไฟล์ผิว ส่วนคอมปาวด์ตัดสินว่าสลัดจ์ขัดถูกพาออกไปหรือไม่ เพื่อให้สิ่งที่เห็นคือโปรไฟล์นั้น ไม่ใช่เวอร์ชันที่ถูกปาดเป็นแผ่นบาง
คอมปาวด์สำหรับอะลูมิเนียมต่างกันตามโลหะผสมหรือไม่ ช่วง pH เป็นข้อจำกัดประเภทเดียวกัน แต่โลหะผสมหล่อที่มีรูพรุนกับชิ้นงาน6061 ที่ผ่านการรีดขึ้นรูปทำงานต่างกันในอ่างเดียวกัน — งานหล่อกักอ่างไว้ในรูพรุนและต้องล้างต่างออกไป ระบุโลหะผสมมาในคำถาม เพราะมันเปลี่ยนการล้างและการอบแห้งพอ ๆ กับตัวคอมปาวด์
Max Xu ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
บทความนี้อธิบายวิธีกำหนดสเปกคอมปาวด์สำหรับอะลูมิเนียม ไม่ได้เป็นการกล่าวอ้างถึงผลลัพธ์ที่ทำได้ของโลหะผสมใดโดยเฉพาะ กระบวนการขัดแต่งถูกกำหนดโดยวัสดุ ปริมาณเนื้อที่ต้องเอาออก และผิวสำเร็จที่ต้องการ ดังนั้นคอมปาวด์และความเข้มข้นสำหรับชิ้นงานหนึ่งจะยืนยันด้วยการทดลองบนชิ้นงานนั้น เราผลิตเครื่องขัดแต่งและมีเดียขัดกับคอมปาวด์ที่ใช้ในเครื่องเหล่านั้น เราไม่ได้ให้บริการรับจ้างขัดชิ้นงาน
 +86-592-2381506


 รองรับเครือข่าย IPv6
