


ระบบอัตโนมัติลบครีบ: เมื่อใดสายการผลิตอัตโนมัติคุ้มทุน และเมื่อใดไม่คุ้ม
ระบบอัตโนมัติลบครีบไม่ได้ถูกตัดสินด้วยตัวเครื่องจักร แต่ตัดสินด้วยแรงงานรอบ ๆ เครื่องจักร — และนั่นคือจุดที่โครงการอัตโนมัติส่วนใหญ่ผิดพลาด เพราะเครื่องจักรเป็นส่วนที่ตั้งราคาได้ง่าย ส่วนการขนถ่ายวัสดุคือส่วนที่กำหนดระยะเวลาคืนทุน
สายการผลิตที่ยังต้องมีผู้ปฏิบัติงานบรรจุตะกร้าด้วยมือ คือการทำให้ขั้นตอนการขัดผิวเป็นอัตโนมัติ แต่ปล่อยแรงงานไว้ที่เดิม เวลาวงจรดีขึ้น ต้นทุนแรงงานไม่ได้ลดลง และโครงการนี้จะถูกตัดสินว่าประสบความสำเร็จในโรงงาน แต่สร้างความผิดหวังในงบการเงิน
หน้านี้ว่าด้วยการตัดสินใจนั้น: ระบบอัตโนมัติเปลี่ยนอะไรจริง ๆ เส้นต้นทุนสี่เส้นที่ใช้ตัดสิน เกณฑ์ปริมาณงานที่ทำให้คุ้มทุน และงานล็อตใดที่ควรคงไว้เป็นงานมือ โดยตั้งใจจะไม่ใช่คำอธิบายว่าระบบลบครีบอัตโนมัติคืออะไร — เพราะเครื่องจักรก็ยังเป็นเครื่องจักรเดิม สิ่งที่เปลี่ยนคือการขนถ่ายวัสดุรอบ ๆ เครื่อง
ความแตกต่างที่ทำให้กรณีธุรกิจสำเร็จหรือล้มเหลว
มีสามสิ่งที่แตกต่างกันแต่ถูกเรียกว่า "ระบบอัตโนมัติลบครีบ" และทั้งสามมีเศรษฐศาสตร์ที่ต่างกันโดยสิ้นเชิง:
| สิ่งที่ถูกทำเป็นอัตโนมัติ | สิ่งที่มันขจัดออกไป | สิ่งที่มันไม่ได้ขจัดออกไป | ปัจจัยขับเคลื่อนระยะเวลาคืนทุน |
|---|---|---|---|
| วงจรการขัดผิว (เครื่องจักรที่เก็บโปรแกรมด้วย PLC มีการเติมสารอัตโนมัติ และมีรอบเวลาตามที่ตั้งไว้) | การตัดสินใจของผู้ปฏิบัติงานและความแปรปรวนของวงจร | การบรรจุ การขนออก และการถ่ายโอนระหว่างขั้นตอน | ความสม่ำเสมอของล็อต ไม่ใช่แรงงาน |
| การขนถ่ายวัสดุ (การย้ายตะกร้า สายพานลำเลียง การบรรจุด้วยหุ่นยนต์ การคัดแยกอัตโนมัติ) | มือของผู้ปฏิบัติงานที่สัมผัสชิ้นงาน | การตัดสินใจเรื่องกระบวนการและการตรวจสอบ | ต้นทุนแรงงานต่อชิ้น |
| ทั้งเซลล์ (การขนถ่าย + การขัดผิว + การอบแห้ง + ส่วนเชื่อมต่อการตรวจสอบ) | แรงงานมือเกือบทั้งหมด | ต้นทุนเงินลงทุน พื้นที่ติดตั้ง และการเปลี่ยนรุ่นงาน | ปริมาณงาน และความคงที่ของตระกูลชิ้นงาน |
ใบเสนอราคาส่วนใหญ่ที่ขายในชื่อ "ระบบอัตโนมัติ" อยู่ในแถวแรก ขณะที่ระยะเวลาคืนทุนที่ผู้ซื้อคาดหวังส่วนใหญ่อยู่ในแถวที่สอง ช่องว่างระหว่างสองแถวนี้คือจุดที่โครงการอัตโนมัติล้มเหลว และเป็นเหตุผลว่าทำไมเครื่องจักรที่มี PLC จึงไม่ใช่การซื้อแบบเดียวกับสายการผลิตอัตโนมัติ
แหวนรองที่ถูกนำเข้าสู่เซลล์ด้วยมือ: การขนถ่ายที่เป็นแก่นแท้ของการตัดสินใจเรื่องระบบอัตโนมัติ
เส้นต้นทุนทั้งสี่เส้น และเส้นใดที่ทำให้ผู้ซื้อประหลาดใจ
การติดตั้งระบบขัดผิวมักประกอบด้วยต้นทุนสี่ส่วนแยกกัน ซึ่งเสนอราคาแยกกัน และในโครงการแรก ๆ เครื่องจักรมักเป็นเพียงประมาณครึ่งหนึ่งของยอดรวม ไม่ใช่ทั้งหมด:
- เครื่องจักร เป็นรายการเดี่ยวที่ใหญ่ที่สุด และเป็นรายการเดียวที่ผู้ซื้อส่วนใหญ่ใช้เปรียบเทียบ
- สื่อขัดและสารประกอบขัด เป็นต้นทุนการใช้งานมากกว่าการซื้อ ควรซื้อพร้อมเครื่องจักร เพื่อให้การทดลองครั้งแรกเดินได้ทันทีที่เครื่องมาถึง
- ฟิกซ์เจอร์และอุปกรณ์อบแห้ง ฟิกซ์เจอร์ถูกทำขึ้นให้พอดีกับชิ้นงาน ดังนั้นงานที่มีสี่รุ่นจึงต้องใช้สี่ชุด — และฟิกซ์เจอร์ที่ต้องทำใหม่จะทำให้การเริ่มผลิตล่าช้า ส่วนการอบแห้งเป็นเรื่องที่สอง เพราะกระบวนการเปียกที่ไม่มีเครื่องอบแห้งแบบเหวี่ยงจะทิ้งฟิล์มไว้ในซอกปิด ซึ่งจะปรากฏเป็นคราบในอีกหลายสัปดาห์ต่อมา
- ค่าขนส่ง ค่าติดตั้ง และค่าแรงกับการฝึกอบรมในเดือนแรก รายการเหล่านี้นาน ๆ จึงจะปรากฏในใบเสนอราคา แต่เป็นต้นทุนจริง
กรณีของระบบอัตโนมัติอยู่ในรายการที่ 3 และ 4 หุ่นยนต์ไม่ได้ทำให้เครื่องจักรถูกลง แต่เปลี่ยนรายการที่ 3 และ 4 และเพิ่มรายการที่ห้าซึ่งใบเสนอราคามักละไว้: งานวิศวกรรมเพื่อทำให้ระบบขนถ่ายทำงานกับตระกูลชิ้นงานของคุณได้
เซลล์อัตโนมัติที่ออกแบบรอบชิ้นงานหมายเลขเดียวสร้างได้ถูกแต่เปลี่ยนแปลงไม่ได้ ส่วนเซลล์อัตโนมัติที่ออกแบบเพื่อตระกูลชิ้นงานสร้างแพงกว่าแต่เป็นแบบที่อยู่รอดเมื่อผลิตภัณฑ์เปลี่ยน
เกณฑ์ปริมาณงาน: อะไรคือสิ่งที่ตัดสินจริง ๆ
ไม่มีปริมาณคุ้มทุนสากลที่ใช้ได้ทุกที่ แต่คำถามนี้มีโครงสร้างของมัน และโครงสร้างนั้นเหมือนกันในทุกโรงงาน:
ระบบอัตโนมัติคุ้มทุนเมื่อสัดส่วนแรงงานต่อชิ้นสูงเมื่อเทียบกับมูลค่าของชิ้นงาน และตระกูลชิ้นงานคงที่
ตัวแปรสี่ตัวกำหนดว่างานหนึ่ง ๆ อยู่ฝั่งไหนของเส้นแบ่ง:
- เวลาวงจรต่อล็อต การลบครีบแบบเบาใช้เวลา10 ถึง 20 นาทีในเครื่องสั่น ส่วนการขัดเงาคุณภาพสูงใช้เวลา2 ถึง 8 ชั่วโมง ช่วงกว้างนี้คือข้อโต้แย้งทั้งหมด ในช่วงที่สั้น การบรรจุและขนออกอาจใช้เวลานานกว่าวงจรได้ง่าย ๆ — เครื่องจักรไม่ใช่ข้อจำกัด และการทำเครื่องจักรเป็นอัตโนมัติแทบไม่เปลี่ยนอะไร ในช่วงที่ยาว วงจรเป็นตัวกำหนดหลักและแรงงานขนถ่ายเป็นเพียงเศษเสี้ยวเล็ก ๆ ของเวลาเดินเครื่อง ระบบอัตโนมัติจึงซื้อความสม่ำเสมอมากกว่าซื้อแรงงาน
- จำนวนชิ้นต่อกะ ยิ่งจำนวนมาก แรงงานขนถ่ายก็ยิ่งคุ้มค่าที่จะขจัดออก โรงงานที่ผลิตไม่กี่ร้อยชิ้นต่อกะมีคำตอบต่างจากโรงงานที่ผลิตหลายหมื่นชิ้น
- ความคงที่ของตระกูลชิ้นงาน ระบบอัตโนมัติมีความเฉพาะเจาะจง สายการผลิตที่เดินสี่รุ่นและเปลี่ยนรุ่นงานบ่อยจะแบกต้นทุนการเปลี่ยนรุ่นงานที่เซลล์แบบมือรองรับได้ถูกกว่า และนี่คือเหตุผลที่พบบ่อยที่สุดเพียงข้อเดียวที่ทำให้เซลล์อัตโนมัติทำผลงานได้ต่ำกว่ากรณีธุรกิจที่คำนวณไว้
- มูลค่าของชิ้นงาน สำหรับชิ้นส่วนมูลค่าสูง ข้อโต้แย้งเพื่อใช้ระบบอัตโนมัติมักเป็นความสม่ำเสมอและการลดความเสียหายมากกว่าเรื่องแรงงาน — การถ่ายโอนอัตโนมัติไม่ทำชิ้นงานตกหล่น และไม่แปรผันตามผู้ปฏิบัติงานแต่ละคน
ตัวแปรสี่ตัวนี้มีสองตัวที่ผลักไปทางระบบอัตโนมัติและสองตัวที่ผลักไปทางตรงกันข้าม จึงเป็นเหตุผลว่าคำตอบที่ซื่อตรงคือการคำนวณ ไม่ใช่เกณฑ์ตัวเลข เกณฑ์ที่ถูกเผยแพร่โดยไม่สนใจส่วนผสมของชิ้นงานเป็นตัวเลขของฝ่ายขาย ไม่ใช่ตัวเลขของฝ่ายวิศวกรรม
งานล็อตที่ควรคงไว้เป็นงานมือ
การพูดให้เจาะจงเรื่องนี้มีประโยชน์กว่าการโต้แย้งแบบกว้าง ๆ เพื่อให้เป็นอัตโนมัติ เพราะความล้มเหลวมักคาดเดาได้:
งานหลากหลาย ปริมาณน้อย และมีหลายแบบปนกัน หากโรงงานผลิตชิ้นงานสี่สิบหมายเลขในปริมาณน้อย ต้นทุนการเปลี่ยนรุ่นงานและฟิกซ์เจอร์จะกินผลประหยัดจากแรงงานหมด เซลล์แบบมือมักถูกกว่าและยืดหยุ่นกว่าเสมอ
ชิ้นงานที่มีลักษณะเฉพาะซึ่งต้องใช้วิจารณญาณ ครีบที่จุดตัดกันของรูทะลุ เกลียวที่ต้องคงความคม และผิวที่ต้องคงความสมบูรณ์โดยห้ามถูกสัมผัส — สิ่งเหล่านี้ต้องอาศัยการตัดสินใจในการตรวจสอบที่ระบบอัตโนมัติไม่ได้ทำ เซลล์อัตโนมัติเดินวงจรได้ แต่ตัดสินไม่ได้ว่าชิ้นงานยอมรับได้หรือไม่
ชิ้นงานที่เล็กมากหรือเบามาก การถ่ายโอน การจัดทิศทาง และการป้อนเข้าตำแหน่งกลายเป็นปัญหาทางวิศวกรรมแทนที่จะเป็นเรื่องการขัดผิว ชิ้นงานที่ต้องจัดทิศทางทีละชิ้นมีต้นทุนการทำอัตโนมัติสูงกว่าการขัดผิวที่ชิ้นงานนั้นได้รับ กฎเรื่องขนาดที่ควบคุมกระบวนการยังควบคุมระบบอัตโนมัติด้วย: สื่อขัดไม่ควรใหญ่เกินประมาณหนึ่งในสามของลักษณะเฉพาะที่เล็กที่สุดของชิ้นงาน ดังนั้นชิ้นงานที่มีลักษณะขนาด 3 mm จึงต้องใช้สื่อขัดที่เล็กกว่า 3 mm — และสื่อขัดเล็กหมายถึงตะแกรงเล็ก การคัดแยกที่ช้ากว่า และระบบขนถ่ายที่ออกแบบรอบเศษละเอียดแทนที่จะรอบชิ้นงาน
ชิ้นงานที่พันกันหรือซ้อนกัน ระบบอัตโนมัติถูกสร้างขึ้นบนการป้อนชิ้นงานที่คาดเดาได้ ชุดชิ้นงานที่ซ้อนกันต่างกันในแต่ละรอบเป็นชุดที่เครื่องขนออกอัตโนมัติจะจัดการได้ยาก และความสามารถของผู้ปฏิบัติงานในการสังเกตเห็นคือการทำงานจริง
กระบวนการที่ยังไม่นิ่ง การทำกระบวนการที่ยังไม่ผ่านการพิสูจน์ให้เป็นอัตโนมัติจะล็อกพารามิเตอร์ที่ผิดไว้ เหตุผลหนึ่งที่ต้องพิสูจน์ด้วยมือก่อนคือ เซลล์แบบมือแก้ไขได้ง่าย ส่วนเซลล์อัตโนมัติแก้ไขไม่ได้
สายการผลิตที่ระดับเสียงอยู่ที่ขีดจำกัดอยู่แล้ว เครื่องสั่นทำงานที่75 ถึง 85 dB(A) ที่ระยะหนึ่งเมตร ในเซลล์แบบมือผู้ปฏิบัติงานเข้า ๆ ออก ๆ ส่วนในเซลล์อัตโนมัติเครื่องเดินต่อเนื่องและมีคนทำงานอยู่ข้าง ๆ ซึ่งเปลี่ยนการรับสัมผัสเสียงเป็นครั้งคราวที่พอทนได้ให้กลายเป็นการรับสัมผัสต่อเนื่อง มาตรการสามข้อที่ลดระดับนี้ได้คือ ขายึดกันสั่น ตัวขับแบบยืดหยุ่น และถังแบบปิดล้อม และมาตรการเหล่านี้ควรอยู่ในข้อกำหนดทางเทคนิค ไม่ใช่ในข้อร้องเรียนหลังติดตั้ง ลำดับที่ได้ผลคือ: เซลล์แบบมือ → พิสูจน์กระบวนการ → ทำให้สูตรนิ่ง → แล้วจึงทำระบบขนถ่ายรอบกระบวนการที่รู้จักแล้วให้เป็นอัตโนมัติ การทำอัตโนมัติก่อนคือวิธีที่โรงงานซื้อเครื่องจักรที่ผลิตผลลัพธ์ผิดได้อย่างสม่ำเสมอ

สลักโซ่ ลูกกลิ้ง และแผ่นข้อต่อโซ่ขนาดเล็กในปริมาณมาก: งานล็อตที่ทำให้การทำระบบขนถ่ายเป็นอัตโนมัติคุ้มค่า
สิ่งที่เปลี่ยนภายในเครื่องจักร และสิ่งที่ไม่เปลี่ยน
ความแตกต่างระหว่างการทำวงจรเป็นอัตโนมัติกับการทำระบบขนถ่ายเป็นอัตโนมัติยังมองเห็นได้จากภายในตัวเครื่อง
สิ่งที่เครื่องจักรแบบควบคุมได้มอบให้: โปรแกรมที่บันทึกไว้ พารามิเตอร์วงจรที่ทำซ้ำได้ การเติมสารและการตั้งเวลาที่ไม่ขึ้นกับผู้ปฏิบัติงาน สิ่งนี้มีคุณค่าจริง ๆ — มันคือความแตกต่างระหว่างกระบวนการที่รักษาผลลัพธ์ไว้ได้กับกระบวนการที่เลื่อนลอยไปตามกะ และเป็นเหตุผลว่าทำไมเครื่องจักรแบบควบคุมได้จึงเป็นก้าวแรกที่ดี แม้ระบบขนถ่ายยังเป็นงานมือ
สิ่งที่มันเปลี่ยนอีกอย่าง: รายการสึกหรอกลายเป็นสิ่งที่วัดได้ อายุการใช้งานของสื่อขัดอยู่ที่20 ถึง 200 ชั่วโมงการทำงาน และสัญญาณที่บอกว่าต้องเปลี่ยน — ผิวหยุดพัฒนา ฝ้าเทาสีเทา และวงจรยาวขึ้นประมาณ20%เพื่อผลลัพธ์เดิม — คือสิ่งที่สายการผลิตอัตโนมัติต้องตรวจจับให้ได้ เพราะไม่มีใครเฝ้าดูชิ้นงาน ระบบอัตโนมัติที่ไม่มีสัญญาณเหล่านี้คือการทำอัตโนมัติให้กับการผลิตความคลาดเคลื่อนที่ไม่มีใครตรวจพบ
สิ่งที่มันไม่ได้มอบให้: ชิ้นงานยังต้องเข้าและออกอยู่ดี เครื่องจักรที่มีตัวคัดแยกเปลี่ยนจุดนี้: การคัดแยกอัตโนมัติเมื่อสิ้นสุดวงจรช่วยลดการจัดการด้วยมือและความเสี่ยงต่อความเสียหายระหว่างการขนออก และทำให้กระบวนการสม่ำเสมอขึ้นเพราะการคัดแยกกลายเป็นส่วนหนึ่งของวงจร ไม่ใช่ขั้นตอนของผู้ปฏิบัติงาน นี่คือก้าวจริงไปสู่ระบบอัตโนมัติ และมักเป็นก้าวที่ให้มูลค่าสูงที่สุด — ก่อนจะพูดถึงหุ่นยนต์
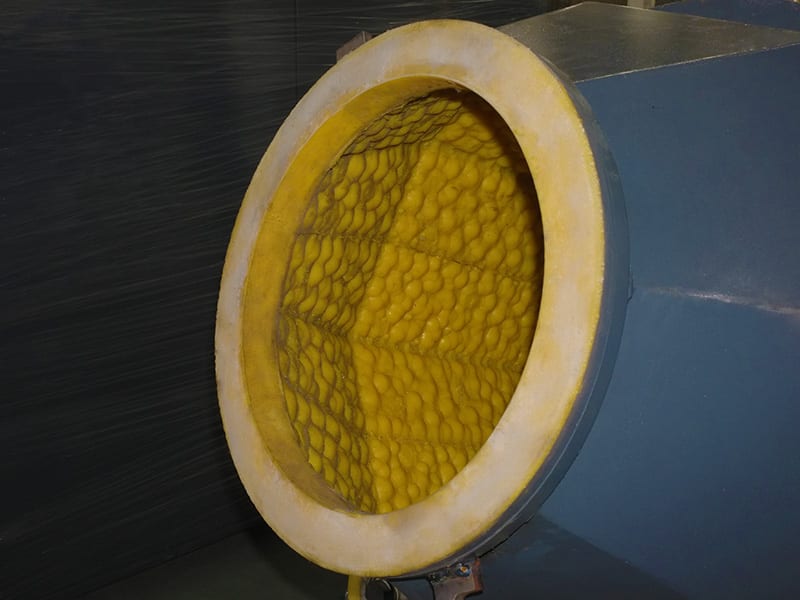
ภายในถังสั่น: สิ่งที่เครื่องจักรทำเป็นอัตโนมัติได้คือวงจรภายในห้องนี้ ไม่ใช่ฝีมือที่อยู่นอกห้อง
ลำดับที่ได้ผล
หากเป้าหมายคือสายการผลิตที่คุ้มทุนด้วยตัวเอง ลำดับของขั้นตอนสำคัญกว่าขนาดของเงินลงทุน:
- พิสูจน์กระบวนการในเซลล์แบบมือ กำหนดสื่อขัด สารประกอบ วงจร และเกณฑ์การยอมรับจากการทดลอง จะตัดสินใจเรื่องอื่นไม่ได้จนกว่าจะทำขั้นนี้เสร็จ
- ลดขั้นตอนด้วยมือที่กินต้นทุนมากที่สุด ทีละขั้นตอน โดยปกติหมายถึงการคัดแยกก่อน การอบแห้งเป็นอันดับสอง และการถ่ายโอนเป็นอันดับสาม — เพราะสิ่งเหล่านี้คือขั้นตอนที่กินแรงงานโดยไม่เพิ่มมูลค่า
- ทำให้สูตรนิ่งและจดบันทึกไว้ เซลล์อัตโนมัติเดินตามสิ่งที่ป้อนให้ สูตรที่อยู่ในหัวของผู้ปฏิบัติงานทำเป็นอัตโนมัติไม่ได้
- ทำระบบขนถ่ายรอบกระบวนการที่พิสูจน์แล้วให้เป็นอัตโนมัติ และออกแบบให้รองรับตระกูลชิ้นงาน ไม่ใช่ชิ้นงานเดียว
- จากนั้นจึงทำส่วนเชื่อมต่อการตรวจสอบเป็นอัตโนมัติ — บาร์โค้ดหรือการนับชิ้นที่เซลล์ เพื่อให้มีข้อมูลกำลังการผลิตโดยไม่ต้องมีคนจด
โครงการที่สร้างความผิดหวังส่วนใหญ่ข้ามขั้นตอนที่ 1 หรือขั้นตอนที่ 3 สายการผลิตที่ทำกระบวนการที่ยังไม่พิสูจน์ให้เป็นอัตโนมัติ คือการทำความแปรปรวนให้เป็นอัตโนมัติไปพร้อมกับแรงงาน
วางแผนวันที่ให้สอดคล้องกับคิวการผลิต ไม่ใช่กับความคิด เครื่องจักรมาตรฐานจัดส่งได้ภายใน25 ถึง 35 วันนับจากวันมัดจำ ส่วนการตั้งค่าตามสั่งผลิตใช้เวลา45 ถึง 60 วัน และการเพิ่มตัวคัดแยกหรือเครื่องอบแห้งจะยืดออกไปอีก งานวิศวกรรมระบบอัตโนมัติและชุดฟิกซ์เจอร์ต้องเดินคู่ขนานกับคิวการผลิตนั้น ไม่ใช่ตามหลัง — ซึ่งเป็นเหตุผลว่าทำไมขั้นตอนที่ 1 เลื่อนออกไปไม่ได้ เพราะการทดลองที่เสร็จหลังเครื่องจักรสร้างเสร็จคือการทดลองที่ไม่สามารถเปลี่ยนเครื่องจักรได้
คำถามที่ต้องถามก่อนอนุมัติงบประมาณระบบอัตโนมัติ
- สิ่งที่ถูกทำเป็นอัตโนมัติคืออะไรกันแน่ — วงจร ระบบขนถ่าย หรือทั้งเซลล์? ขอคำตอบเป็นลายลักษณ์อักษร เพราะทั้งสามมีรูปแบบการคืนทุนที่ต่างกัน
- รายการแรงงานใดที่ถูกขจัดออก และคิดเป็นกี่นาทีต่อชิ้น? หากระบุตัวเลขไม่ได้ กรณีธุรกิจยังไม่มีอยู่จริง
- เกิดอะไรขึ้นเมื่อเปลี่ยนรุ่นงาน? สายการผลิตเดินได้กี่รุ่น และการเปลี่ยนรุ่นงานใช้เวลานานเท่าใด นี่คือตัวเลขที่ฆ่าเซลล์อัตโนมัติส่วนใหญ่
- ต้นทุนฟิกซ์เจอร์ต่อหนึ่งรุ่นเป็นเท่าใด? ฟิกซ์เจอร์ถูกทำขึ้นให้พอดีกับชิ้นงาน งานที่มีสี่รุ่นต้องใช้สี่ชุด และรุ่นที่ห้าก็ต้องใช้ชุดเพิ่มอีกหนึ่งชุด
- อะไรบ้างที่รวมอยู่ในใบเสนอราคา และอะไรที่ไม่รวม? เครื่องจักรมักเป็นเพียงประมาณครึ่งหนึ่งของยอดรวม ขอให้แยกเส้นต้นทุนทั้งสี่ออกจากกัน เพื่อให้ยอดรวมเป็นยอดรวมจริง
- พื้นที่ติดตั้งและข้อกำหนดด้านระบบจ่ายไฟเป็นอย่างไร? พื้นที่โรงงานและไฟสามเฟส 380 V หรือ 415 V ที่ 50 Hz เป็นการเปลี่ยนแปลงอาคาร ไม่ใช่การเปลี่ยนแปลงเครื่องจักร และหม้อแปลงสำหรับเครื่อง 415 V เป็นรายการที่มีระยะเวลาจัดส่งยาว สายการผลิตที่วางแผนจากระบบจ่ายไฟที่ผิดคือสายการผลิตที่ต้องรอ
- การทดสอบรับมอบสำหรับเซลล์อัตโนมัติคืออะไร? ตัวเลขกำลังการผลิตภายใต้เงื่อนไขใด กับชิ้นงานใด และต่อเนื่องกี่กะ สายการผลิตอัตโนมัติที่รับมอบจากการสาธิตแทนที่จะมาจากการเดินผลิตจริงจะสร้างความผิดหวัง
คำถามที่พบบ่อย
เครื่องจักรที่มี PLC นับเป็นระบบอัตโนมัติลบครีบหรือไม่? มันทำให้วงจรเป็นอัตโนมัติ ไม่ใช่ทำให้แรงงานเป็นอัตโนมัติ เครื่องจักรแบบควบคุมได้ให้พารามิเตอร์ที่ทำซ้ำได้และขจัดวิจารณญาณของผู้ปฏิบัติงานออกจากกระบวนการ ซึ่งมีคุณค่า — แต่ชิ้นงานยังต้องบรรจุและขนออกด้วยมือ เว้นแต่ระบบขนถ่ายจะถูกทำเป็นอัตโนมัติด้วย ทั้งสองอย่างเป็นการซื้อแยกกันและมีการคืนทุนแยกกัน
ปริมาณงานเท่าใดจึงทำให้สายการผลิตลบครีบอัตโนมัติคุ้มค่า? ไม่มีตัวเลขสากล และเกณฑ์ใด ๆ ที่เผยแพร่โดยไม่สนใจส่วนผสมของชิ้นงานควรถือเป็นตัวเลขของฝ่ายขาย การตัดสินใจขับเคลื่อนด้วยเวลาวงจรต่อล็อต จำนวนชิ้นต่อกะ ความคงที่ของตระกูลชิ้นงาน และมูลค่าชิ้นงาน การคำนวณที่มีประโยชน์คือ จำนวนนาทีของแรงงานขนถ่ายต่อชิ้น คูณด้วยจำนวนชิ้น แล้วนำไปเทียบกับต้นทุนของอุปกรณ์ขนถ่าย
โรงงานขนาดเล็กควรทำระบบอัตโนมัติหรือไม่? ให้ทำขั้นตอนที่กินแรงงานโดยไม่เพิ่มมูลค่าให้เป็นอัตโนมัติทีละขั้น — การคัดแยกก่อน จากนั้นการอบแห้ง แล้วจึงการถ่ายโอน โรงงานขนาดเล็กที่ทำการคัดแยกและการอบแห้งเป็นอัตโนมัติมักเก็บผลประหยัดที่มีอยู่ได้เกือบทั้งหมดโดยไม่ต้องซื้อหุ่นยนต์ ระบบอัตโนมัติเป็นลำดับขั้น ไม่ใช่การตัดสินใจครั้งเดียว
การลบครีบด้วยหุ่นยนต์ดีกว่าการขัดผิวแบบมวลรวมหรือไม่? ทั้งสองแก้ปัญหาที่ต่างกัน หุ่นยนต์นำชิ้นงานเข้าหาเครื่องมือ ส่วนการขัดผิวแบบมวลรวมนำชุดชิ้นงานเข้าหาชิ้นงานจำนวนมากพร้อมกัน หุ่นยนต์เป็นคำตอบที่ถูกสำหรับชิ้นงานชิ้นเดียวขนาดใหญ่ที่มีมูลค่าสูง และสำหรับลักษณะเฉพาะที่ชุดชิ้นงานหลวมเข้าถึงไม่ได้ การขัดผิวแบบมวลรวมเป็นคำตอบที่ถูกสำหรับล็อตชิ้นงานขนาดเล็กและขนาดกลาง หลายโรงงานต้องการทั้งสองวิธี สำหรับตระกูลชิ้นงานที่ต่างกัน
อะไรที่มักถูกตัดออกจากใบเสนอราคาระบบอัตโนมัติ? ฟิกซ์เจอร์ อุปกรณ์อบแห้ง ค่าขนส่งและค่าติดตั้ง งานวิศวกรรมเพื่อผสานระบบขนถ่ายเข้ากับตระกูลชิ้นงานของคุณ และค่าแรงกับการฝึกอบรมในเดือนแรก ในโครงการแรก ๆ เครื่องจักรมักเป็นเพียงประมาณครึ่งหนึ่งของยอดรวม และรายการที่ทำให้ผู้ซื้อประหลาดใจคือรายการที่ไม่ใช่ตัวเครื่องจักร
Max Xu ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
บทความนี้อธิบายวิธีประเมินโครงการระบบอัตโนมัติลบครีบ ไม่ได้เสนอราคาสำหรับสายการผลิตใดโดยเฉพาะ และไม่ใช่การอ้างอิงถึงระยะเวลาคืนทุนของการติดตั้งใด ๆ กระบวนการขัดผิวถูกกำหนดโดยวัสดุ ปริมาณเนื้อวัสดุที่ต้องขจัด และระดับผิวสำเร็จที่ต้องการ ดังนั้นหน้าต่างกระบวนการสำหรับชิ้นงานหนึ่ง ๆ จึงต้องยืนยันด้วยการทดลองบนชิ้นงานนั้น เราผลิตเครื่องจักรขัดผิว รวมถึงสื่อขัดและสารประกอบที่ใช้ในเครื่อง แต่เราไม่ได้ให้บริการรับจ้างขัดผิว
 +86-592-2381506


 รองรับเครือข่าย IPv6
