


เครื่องลบครีบ: วิธีเลือกระหว่างระบบสั่น ระบบเหวี่ยง ระบบแม่เหล็ก และระบบถังหมุน
เครื่องลบครีบไม่ใช่เครื่องประเภทเดียว เราสร้างสี่ระบบ และแต่ละระบบต่างกันที่ วิธีนำสารขัดเข้าสัมผัสกับครีบ — สื่อที่ไหลเป็นชุด แรงเหวี่ยง เครื่องมือหมุน หรือมวลเข็มที่ยืดหยุ่น ความต่างนี้กำหนดว่ากระบวนการเข้าถึงอะไรได้: รูตัดขวาง ร่องเกลียว ขอบยาวบนงานปั๊ม หรือพื้นผิวทั้งหมดของงานหล่อ
เลือกตามชื่อเครื่องจะได้ใบเสนอราคา แต่เลือกตาม ครีบติดอยู่กับอะไรและอยู่ที่ไหน จะได้กระบวนการที่ใช้งานได้จริง หน้านี้เปรียบเทียบสี่ระบบบนพื้นฐานนั้น ให้ตัวเลขที่เราเผยแพร่ และระบุชัดเจนว่างานแบบใดควรลบครีบด้วยวิธีอื่น
สิ่งที่เห็นเมื่อเลือกระบบผิด
ทั้งหมดนี้เป็นข้อร้องเรียนจริง และแต่ละข้อชี้ไปที่ระบบอื่น ไม่ใช่การตั้งค่าอื่น:
| สิ่งที่เห็น | ระบบใดที่อาจขาดไป |
|---|---|
| ครีบหลุดจากผิวด้านนอก แต่ภายในรูตัดขวางหรือร่องเกลียวยังไม่ถูกแตะ | ต้องมีการสัมผัสที่ยืดหยุ่น — การขัดด้วยแม่เหล็ก หรือสื่อที่ละเอียดกว่ามากในเครื่องแบบไหล |
| ขอบถูกเจียรจนมนมากจนชิ้นงานไม่ได้ขนาด | ระบบตัดทั่วทั้งชิ้น ไม่ใช่แค่ที่ครีบ — ต้องการการตัดเฉพาะจุดที่ควบคุมได้ |
| ชิ้นงานพันกัน ซ้อนกัน หรือบุบกระแทกกัน | ใช้ระบบกลิ้งอิสระในที่ที่ชิ้นงานควรถูกยึดหรือแยกออกจากกัน |
| ชิ้นงานบิดเบี้ยว หรือผนังบางโก่ง | ใช้ระบบพลังงานสูงในที่ที่ความหนาผนังรับไม่ได้ |
| รอบการทำงานยาวนานแต่ครีบยังอยู่ | สื่อละเอียดเกินไปสำหรับครีบ หรือสื่อหมดสภาพ — เป็นปัญหาเกรด ไม่ใช่ปัญหาระบบ |
ข้อแรกและข้อที่สองเป็นคู่ที่กำหนดโครงการส่วนใหญ่ และดึงไปคนละทิศ หากครีบอยู่ในตำแหน่งที่มวลอ่อนหรือละเอียดเท่านั้นเข้าถึงได้ กระบวนการจะช้า หากกระบวนการเร็ว มันจะเจียรขอบที่คุณอาจต้องเก็บไว้ให้มน ข้อกำหนดการลบครีบเกือบทั้งหมดคือจุดหนึ่งบนการแลกเปลี่ยนนี้
เครื่องแบบทาเรตที่เปิดประตูกระบวนการ สำหรับผู้ซื้อที่เปรียบเทียบประเภทเครื่องลบครีบ ประตูคือรายละเอียดที่กำหนดวิธีการป้อนงาน: การจัดเรียงนี้ป้อนงานด้วยจิ๊กหรือด้วยมือเข้าสู่ห้องทำงานที่เปิดโล่ง ซึ่งเป็นรูปแบบแรงงานที่ต่างจากบ่อที่ป้อนโดยเทชุดงานลงไป
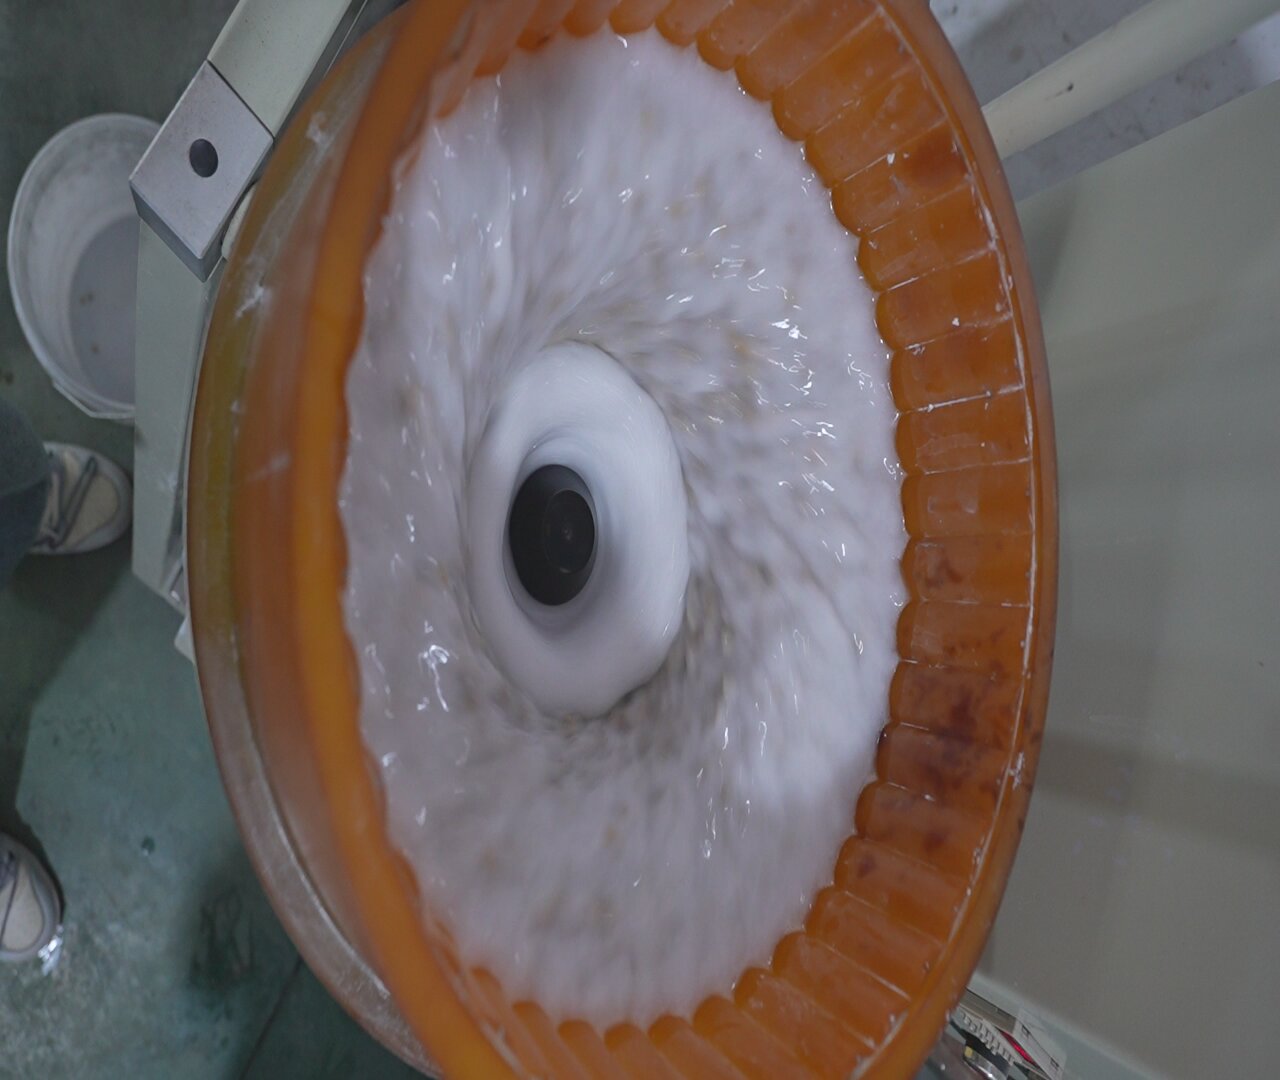
ภายในบ่อระหว่างรอบ เหตุผลที่สิ่งนี้สำคัญในขั้นตอนใบเสนอราคา: สิ่งที่เครื่องทำกับชิ้นงานถูกกำหนดโดยวิธีที่สื่อเคลื่อนผ่านชิ้นงาน และการเคลื่อนที่นั้นมองไม่เห็นจากภายนอกหรือในรูปแคตตาล็อก — เห็นได้เฉพาะเมื่อเปิดเครื่องและเดินเครื่องอยู่
สี่ระบบ แบ่งตามวิธีที่สารขัดเข้าถึงครีบ
- ระบบสั่น (บ่อและราง) สื่อจะถูกขับเคลื่อนผ่านชิ้นงานเป็นกระแส การตัดสม่ำเสมอทั่วทั้งพื้นผิวและใส่ได้ทั้งชุดในครั้งเดียว ซึ่งเป็นสิ่งที่ทำให้เป็นคำตอบอเนกประสงค์ ข้อจำกัดคือความลึกของลักษณะงาน: กระแสเข้าถึงสิ่งที่มันไหลผ่านได้
- ระบบเหวี่ยง (จานและถัง) แรงเหวี่ยงกดสื่อเข้ากับชิ้นงาน หรือยึดชิ้นงานไว้กับเครื่องมือหมุน การตัดเร็วกว่ามากและใช้พลังงานสูงกว่ามาก เนื้อวัสดุเดียวกันจึงถูกเอาออกในเสี้ยวเวลา — ซึ่งเป็นเหตุผลที่ทำให้ไม่เหมาะกับผนังบางและเหมาะเมื่อเวลารอบเป็นข้อจำกัด
- ระบบแม่เหล็ก มวลเข็มเหล็กที่ยืดหยุ่นถูกดึงเข้าหาชิ้นงานและไปตามรูปร่างของมัน การสัมผัสจึงกระจายทั่วทั้งพื้นผิวโดยไม่ต้องใช้เครื่องมือตายตัว นี่คือระบบสำหรับครีบในร่อง รูตัดขวาง และร่องเกลียว และเป็นเหตุผลที่มันเข้าถึงที่ที่เครื่องมือเข้าไม่ได้ และไม่เจียรขอบคมให้มนเหมือนที่เครื่องมือทำ
- ระบบถัง (หมุนและแปดเหลี่ยม) สื่อทั้งหมดหมุนไปด้วยกัน เป็นคำตอบสำหรับปริมาณงานรูปทรงเรียบง่ายที่ชิ้นงานกลิ้งได้อย่างอิสระและสื่อต้องเข้าถึงเพียงด้านนอก — และเป็นคำตอบที่ผิดสำหรับสิ่งที่พันกันหรือมีลักษณะงานที่ต้องการการสัมผัสเฉพาะ
ผลที่ตามมาสำหรับผู้ซื้อ: ชิ้นงานเดียวกันอาจเป็นงานสองนาทีในระบบหนึ่งและงานสองชั่วโมงในอีกระบบ และระบบที่เร็วอาจเข้าถึงครีบไม่ได้เลย นั่นคือเหตุผลที่ตอบคำถาม "เครื่องลบครีบแบบไหน" ไม่ได้หากไม่มีแบบ drawing
สิ่งที่ต้องกำหนดให้ชัดก่อนเปรียบเทียบระบบ
หกข้อบนแบบ drawing ตามลำดับนี้:
- ครีบอยู่ที่ไหน ที่ขอบเปิด ในรูตัดขวาง ที่ร่องเกลียว บนพื้นผิว ข้อเดียวนี้มักเป็นตัวเลือกระบบ
- ครีบยึดแน่นแค่ไหน ครีบหลวมจากรูตัดขวางที่เจาะกับครีบหนาจากงานหล่อเป็นงานที่ต่างกัน การยืดรอบแบบนุ่มนวลเพื่อขจัดครีบหนักจะเจียรขอบดีทุกขอบให้มนก่อนที่ครีบจะหลุด
- ลักษณะงานที่เล็กที่สุด สื่อต้องไม่ใหญ่เกินประมาณ หนึ่งในสาม ของลักษณะงานที่เล็กที่สุด — กฎที่ป้องกันไม่ให้สื่อติดค้างหรือเข้าไม่ถึง
- ผนังที่บางที่สุด ต่ำกว่าประมาณ 0.5 mm ความเสี่ยงคือการบิดเบี้ยว ไม่ใช่คุณภาพการตัด
- สิ่งที่ต้องไม่เปลี่ยนแปลง พิกัดรัศมีขอบ ผิวซีล ด้านข้างเกลียว รูรองรับตลับลูกปืน "ลบครีบ" และ "รักษาขอบให้คม" มักอยู่ในประโยคเดียวกันบนแบบ drawing
- ขนาดล็อตและความหลากหลายของชิ้นงาน ชิ้นงานเดียวในปริมาณมากกับสี่สิบชนิดในปริมาณน้อยเป็นการตัดสินใจซื้อที่ต่างกัน ไม่ใช่แค่ขนาดล็อตต่างกัน
การตรวจสอบหน้างานก่อนเสนอราคาสิ่งใด: ใส่ชิ้นงานและตัวอย่างสื่อที่ตั้งใจไว้ในถุงแล้วเขย่า หากสื่อเข้าไปในลักษณะงานด้วยมือไม่ได้ การปรับเครื่องมากแค่ไหนก็ไม่ทำให้เข้าไปได้
เครื่องจักร พร้อมตัวเลขที่เราเผยแพร่
แต่ละระบบมีตระกูลเครื่องอยู่เบื้องหลัง ที่ใดเราเผยแพร่ตารางเต็มก็แสดงไว้ที่นี่ ที่ใดคำตอบที่ถูกต้องขึ้นกับชิ้นงาน ก็บอกตรง ๆ แทนที่จะพิมพ์เป็นป้าย
ถังเหวี่ยง — ซีรีส์ LX
| พารามิเตอร์ | LX60B |
|---|---|
| ความจุตามพิกัด | 60 L |
| ขนาด (ยาว×กว้าง×สูง) | 1150 × 1200 × 1400 mm |
| มอเตอร์ | 3.0 + 0.75 kW |
| ช่วงความเร็ว | 0–170 rpm |
| ความสามารถในการรับน้ำหนัก | 15 × 4 kg |
น้ำหนักบรรทุกนั้นเผยแพร่เป็น 15 × 4 kg ไม่ใช่ตัวเลขเดียว และตัวนั้น — ไม่ใช่ 60 L — คือสิ่งที่กำหนดล็อต โปรดยืนยันการแบ่งกับล็อตของคุณ ดู เครื่องถังเหวี่ยง และสำหรับคำถามจานกับถัง ดูบันทึกเปรียบเทียบ
รางสั่น — ซีรีส์ L
| พารามิเตอร์ | L1300 | L1500 | L1800 |
|---|---|---|---|
| ความจุบ่อ | 1200 L / 42.4 ลูกบาศก์ฟุต | 1500 L / 53.0 ลูกบาศก์ฟุต | 1800 L / 63.6 ลูกบาศก์ฟุต |
| ห้องทำงาน | 1200×1000×1000 mm | 1500×1000×1000 mm | 1800×1400×1000 mm |
| มอเตอร์ (คู่) | 5.0 kW × 2 | 5.5 kW × 2 | 7.5 kW × 2 |
| ซับใน PU | 20–35 mm | 20–35 mm | 20–35 mm |
| น้ำหนักสุทธิ | 2200 kg | 2600 kg | 3000 kg |
| ตัวแบ่งห้อง | ตัวเลือกเสริม | ตัวเลือกเสริม | ตัวเลือกเสริม |
ซับในโพลียูรีเทน 20–35 mm เป็นชิ้นส่วนสึกหรอที่เป็นเหตุผลในการซื้อรางสำหรับงานลบครีบหนัก และตัวแบ่งห้องแบบเลือกเสริม เป็นวิธีที่ถูกที่สุดในการทำงานสองประเภทในเครื่องเดียวโดยไม่ปนกัน ตารางเต็ม: เครื่องรางซีรีส์ L
ถังหมุนและถังแปดเหลี่ยม
| รุ่น | ความจุ | มอเตอร์ | ความเร็ว | น้ำหนักสุทธิ | หมายเหตุ |
|---|---|---|---|---|---|
| OBD—BJ160B | 160 L (บรรทุก 80 L) | 1.1 kW | 0–50 rpm | 450 kg | แปดเหลี่ยม ซับใน BASF PU เอียงได้ PLC |
| OBD—BJ400B | 400 L (บรรทุก 200 L) | 2.2 kW | 0–50 rpm | 800 kg | เหมือนกัน ขนาดใหญ่กว่า |
| OBD-BLG400 | 250 × 4 L | 1.1 kW | 0–60 rpm | 732 kg | ถังไม้ไผ่ ไหลอิสระ |
| OBD-BG01 | 40 × 4 kg | 3.7 kW | 0–100 rpm | 1600 kg | แผ่นไม้ไผ่ความหนาแน่นสูง หนา 25 mm PLC |
| OBD-CJG480C / CJS480 | 40 × 4 L (บรรทุก 80 L) | 3.7 kW | 0–100 rpm | 1600 kg | ขับเคลื่อนคู่ ผ่านการทดสอบความปลอดภัย CE |
ระบบแม่เหล็ก
| รุ่น | ความจุ | มอเตอร์ | ความเร็ว | น้ำหนักสุทธิ |
|---|---|---|---|---|
| YH-680D | 25 L | 2.2 kW | 0–1800 rpm | 100 kg |
| PY-980D | 60 L | 4 kW | 0–1800 rpm | 250 kg |
การขัดด้วยแม่เหล็กเป็นระบบสำหรับครีบภายในร่อง รูตัดขวาง และร่องเกลียว เพราะมวลเข็มไปตามชิ้นงานแทนที่จะแตะเพียงจุดเดียว → คู่มือการขัดด้วยแม่เหล็ก และสายการขัดด้วยแม่เหล็ก
จาน
ระบบจานยึดชิ้นงานหนึ่งชิ้นกับเครื่องมือหมุนเพื่อการตัดเฉพาะจุดที่ควบคุมได้ — คำตอบสำหรับที่ที่วัดผิวสำเร็จแทนการประเมินด้วยตา ความสามารถถูกกำหนดโดยขอบเขตของชิ้นงานและปริมาณที่ต้องเอาออก ไม่ใช่น้ำหนักชิ้นงาน เราจึงเสนอราคาต่อชิ้น — ดูสายการตกแต่งด้วยจาน
รายการรุ่นทั้งหมด แต่ละบรรทัดวางคู่กับความเร็วและน้ำหนัก อยู่ในหน้าแคตตาล็อก
การลบครีบโลหะ: เหล็ก สแตนเลส อะลูมิเนียม และทองแดง
สี่ระบบข้างต้นตอบคำถาม "สารขัดเข้าถึงครีบได้อย่างไร" มีคำถามที่สองที่กำหนดระบบเดียวกันในแบบที่ต่างออกไป: โลหะคืออะไร โลหะสี่ชนิดครอบคลุมคำถามส่วนใหญ่
เหล็ก (คาร์บอนและผสม)
โลหะที่ยืดหยุ่นที่สุดในรายการนี้ และเป็นชนิดที่ระบบถูกกำหนดโดยปริมาณ ไม่ใช่ความเสี่ยง
- สิ่งที่ได้ผล: ระบบใดก็ได้ในสี่ระบบ เหล็กรับการตัดหยาบได้โดยไม่บิดเบี้ยว ข้อจำกัดจึงเป็นกำลังการผลิตและต้นทุนต่อชิ้น ไม่ใช่ความสามารถของกระบวนการ
- สิ่งที่กำหนด: ขนาดล็อตและรูปทรงชิ้นงาน ชิ้นเล็กปริมาณมาก → บ่อหรือเหวี่ยง ชิ้นยาวหรือหนัก → ราง ขอบภายนอกเรียบง่ายบนชิ้นงานแข็งแรง → ถัง
- กับดัก: ครีบหลุดง่าย จึงเลือกระบบตามราคา — แล้วช่วงเวลาก่อนสนิม ระหว่างการตกแต่งกับขั้นตอนถัดไปก็ไม่ได้วางแผนไว้ เหล็กที่ออกมาสะอาดแล้วเกิดสนิมข้ามคืนไม่ได้ลบครีบผิด แต่กำหนดเส้นทางผิด
สแตนเลส
แข็งกว่า แข็งตัวเมื่อเย็น และเป็นโลหะที่ระบบก้าวร้าวแสดงต้นทุนที่ขอบแทนที่จะเป็นที่ครีบ
- สิ่งที่ได้ผล: ทั้งระบบสั่นและระบบเหวี่ยงได้ผล ความต่างคือการควบคุม สแตนเลสต้องตัดเป็นขั้น เพราะการตัดก้าวร้าวครั้งเดียวจะทำให้ชั้นผิวแข็งตัวขณะตัด และชั้นที่แข็งตัวจะตกแต่งได้ยากขึ้นภายหลัง
- สิ่งที่กำหนด: ว่ารักษารัศมีขอบไว้แน่นหรือไม่ รัศมีที่แน่นตัดระบบพลังงานสูงสุดออก เพราะพลังงานเดียวกับที่เอาครีบออกจะเจียรขอบให้มนเกินแบบ drawing
- กับดัก: สมมติว่าสแตนเลสทำงานเหมือนเหล็กที่อัตราช้ากว่า ไม่ใช่เช่นนั้น — มันแข็งตัวเมื่อเย็น "เดินนานขึ้น" จึงให้พื้นผิวที่แข็งขึ้น ไม่ใช่ดีขึ้น
อะลูมิเนียม
อ่อน และเป็นโลหะที่ระบบผิดจะสร้างพื้นผิวที่ต้องซ่อมโดยเอาวัสดุออกมากกว่าที่กระบวนการเดิมจะต้องใช้
- สิ่งที่ได้ผล: ตระกูลเครื่องที่นุ่มนวลกว่า หรือการตั้งค่าพลังงานต่ำลงบนตระกูลเดิม สื่อพลาสติกหรือเซรามิกละเอียด แบบเป็นขั้น — ขั้นหยาบกว่าเพื่อเอาวัสดุออก ขั้นละเอียดกว่าด้วยน้ำยาที่สะอาดเพื่อความสว่าง
- สิ่งที่กำหนด: ความหนาผนังและว่าชิ้นงานเปื้อนเป็นคราบหรือไม่ อะลูมิเนียมไม่บิ่น แต่เปื้อนเป็นคราบ ระบบที่เกิดความร้อนจึงให้ผลแย่ลงเมื่อเดินนานขึ้น
- กับดัก: ใช้ระบบและสื่อที่ตั้งไว้สำหรับสแตนเลส การผสมนั้นตัดลึกเกินไป ทิ้งพื้นผิวหยาบแข็งไว้ และการแก้ไขตามปกติ — เอาวัสดุออกมากขึ้น — เป็นทิศทางที่ผิด
ทองแดงและทองเหลือง
อ่อนเหมือนอะลูมิเนียม แต่รูปแบบความล้มเหลวคือการปนเปื้อนและสี ไม่ใช่การเปื้อนคราบ
- สิ่งที่ได้ผล: ตระกูลเดิม แต่ใช้สื่อเฉพาะงาน ทองแดงและทองเหลืองรับเหล็กจากสื่อที่ผ่านเหล็กมา และผลลัพธ์คือจุดสนิมบนชิ้นงานที่ขัดแล้ว
- สิ่งที่กำหนด: ข้อกำหนดเรื่องสี ไม่ใช่ครีบ ทองเหลืองตัดเร็ว ครีบจึงไม่ค่อยเป็นข้อจำกัด — ข้อจำกัดคือไม่ทำให้ชิ้นงานเปลี่ยนสีและไม่ฝังวัสดุแปลกปลอม
- กับดัก: สื่อที่ใช้ร่วมกัน นี่คือสาเหตุที่พบบ่อยที่สุดของล็อตทองเหลืองที่ออกมาด้วยสีหม่น และมองไม่เห็นจนกว่าชิ้นงานจะถูกขัด
กฎ
ระบบถูกเลือกโดยรูปทรง แล้วแก้ไขด้วยโลหะ ชิ้นงานสองชิ้นรูปทรงเดียวกันทำจากเหล็กและอะลูมิเนียมสามารถใช้ตระกูลเครื่องเดียวกันด้วยพลังงานต่างกันและสื่อต่างกัน — แต่ชิ้นงานที่บอบบางในโลหะหนึ่งก็บอบบางในทุกโลหะ และครีบภายในรูตัดขวางเข้าถึงไม่ได้ในทุกโลหะ โลหะเปลี่ยนความก้าวร้าวและกฎการปนเปื้อน ไม่ใช่ฟิสิกส์ของการสัมผัส
ที่ที่แต่ละระบบไม่เหมาะสม
นี่คือส่วนที่ผู้จัดหามักไม่เขียน เราจึงระบุให้ชัด:
- กระแสสั่นผิดเมื่อครีบอยู่ในลักษณะงานที่กระแสเข้าไม่ได้ ร่องตันลึกหรือร่องเกลียวจะยังมีครีบอยู่แม้ผ่านรอบยาว และส่วนอื่นของชิ้นงานจะถูกทำงานเกินในการพยายามนั้น
- ระบบเหวี่ยงผิดเมื่อผนังต่ำกว่าประมาณ 0.5 mm และผิดสำหรับชิ้นงานที่มีลักษณะงานที่ห้ามเจียรให้มน กระบวนการพลังงานสูงตัดทุกที่ ไม่ใช่เฉพาะที่คุณต้องการ
- ระบบแม่เหล็กผิดสำหรับชิ้นงานขนาดใหญ่และครีบหนัก มวลเข็มเป็นเครื่องมือตกแต่งผิวและลบครีบเบา ไม่ใช่เครื่องมือเอาวัสดุออก
- ระบบถังผิดสำหรับชิ้นงานที่พันกัน ซ้อนกัน หรือชนกัน และผิดในที่ที่ด้านหนึ่งต้องคงผิวสำเร็จจากการกลึง กลิ้งอิสระไม่เคารพหมายเหตุบนแบบ drawing
- ทุกระบบผิดสำหรับชิ้นงานที่ครีบเป็นแผ่นพับ ไม่ใช่ขอบ รอยพับจะถูกตีให้แนบแทนการเอาออก และจะปรากฏอีกเมื่อชิ้นงานถูกชุบหรือรับแรง
- ทุกระบบผิดสำหรับการบรรจุวัสดุผสม สื่อที่ใช้กับเหล็กแล้วใช้กับอะลูมิเนียมจะพาการปนเปื้อนที่ปรากฏเป็นรอยขีดข่วน → งานปั๊มโดยไม่พันกันหรือเสียหายระหว่างชิ้น และตัวยึดขนาดเล็กโดยไม่ทำลายเกลียว
สิ่งที่ควรระบุในใบขอเสนอราคา
- ระบบ และเหตุผลของระบบนั้น ใบเสนอราคาที่ระบุเพียงความจุไม่ได้ทำการเลือก คำตอบควรบอกว่าลักษณะงานใดของชิ้นงานที่ตัดระบบอื่นออก
- การทดลองบนชิ้นงานที่แย่ที่สุดของคุณ ส่งชิ้นงานตัวแทนรวมถึงชิ้นที่คุณกังวล วัสดุ และทั้งผิวสำเร็จที่ต้องการและที่คุณจะยอมรับ ผลลัพธ์จะกลับมาพร้อมเวลารอบและปริมาณการใช้สื่อที่วัดได้ ล็อตที่ดูดีบนรูปทรงเรียบง่ายอาจลดลงเหลือครึ่งเดียวเมื่อลักษณะงานดักจับสื่อ
- เกณฑ์การยอมรับที่ระบุไว้ อะไรถือเป็นขอบที่ลบครีบแล้ว และจะวัดอย่างไร — ความสูงครีบ รัศมีขอบ ค่าความหยาบ หรือตัวอย่างที่มองเห็นซึ่งตกลงเป็นลายลักษณ์อักษร หากไม่มีสิ่งนั้น การทดลองบอกได้เพียงว่าชิ้นงานมีหน้าตาอย่างไร
- ปริมาณการใช้สื่อต่อล็อต อายุการใช้งานสื่อคือ 20–200 ชั่วโมงการทำงาน ขึ้นกับวัสดุและรอบ ปริมาณการใช้จึงต้องวัดบนงานของคุณ ตัวเลขนั้นกำหนดต้นทุนวัสดุสิ้นเปลืองต่อชิ้น
- การแยกและการอบแห้ง หากระบบเป็นแบบเปียก สื่อที่เข้าไปในลักษณะงานต้องออกมา และกระบวนการเปียกต้องมีขั้นตอนอบแห้ง ไม่งั้นสารตกค้างจะปรากฏเป็นจุดด่างในสัปดาห์ถัดมา → การแยกชิ้นงานเล็กออกจากสื่อ งบประมาณทั้งสองอย่างก่อนที่สื่อจะมาถึง
- วันที่เป็นลายลักษณ์อักษร เครื่องมาตรฐานจัดส่งภายใน 25–35 วันนับจากเงินมัดจำ การสั่งผลิตตามแบบใช้เวลา 45–60 วัน และการเพิ่มตัวแยกหรือเครื่องอบแห้งจะยืดออกไปอีก ค่าขนส่งทางเรือจากเซียะเหมินไปรอตเทอร์ดามหรือลอสแอนเจลิสเพิ่ม 30–40 วัน เงื่อนไขคือ มัดจำ 30% ส่วนที่เหลือชำระเทียบกับเอกสารการขนส่ง เครื่องอยู่ในลังไม้ที่ยึดกับพาเลท และทุกเครื่องจะเดินเครื่องด้วยสื่อก่อนจัดส่ง
ด้านคุณภาพ: สายการผลิตได้รับการตรวจสอบแบบตาม Machinery Directive 2006/42/EC โดย UDEM International Certification Centre เทียบกับ EN ISO 12100 และ EN 60204-1 ภายใต้ใบรับรอง CE M.2023.206.C88121 (แนวตั้ง — เครื่องระบบสั่นและถัง) และ M.2023.206.C88120 (แนวนอน — เครื่องจานและแม่เหล็ก) ทั้งสองมีผลถึง 2028-07-24 ระบบคุณภาพได้รับการรับรองตาม ISO 9001:2015 ภายใต้ใบรับรอง 00726Q01571R001 มีผลตั้งแต่ 2026-06-03 ถึง 2029-06-02 บริษัทถือสิทธิทรัพย์สินทางปัญญาจีนที่ได้รับอนุมัติ 24 รายการ (สิทธิบัตรการประดิษฐ์ 1, แบบอเนกประสงค์ 17, สิทธิบัตรการออกแบบ 6) โดยมีแพลตฟอร์มเครื่องจักรยี่สิบเอ็ดรายการที่ครอบคลุมโดยใบรับรองการตรวจสอบแบบทั้งสอง (แนวตั้ง 8, แนวนอน 13, ไม่ทับซ้อน) อุปกรณ์ถูกสร้างในเซียะเหมินตั้งแต่ 1992
ข้อมูลการใช้งานที่ใช้กับทุกระบบเปียก: เสียงรบกวน 75–85 dB(A) ที่ระยะหนึ่งเมตร และแหล่งจ่ายสามเฟส 380 V หรือ 415 V / 50 Hz โดยมี 220 V สำหรับเครื่องขนาดเล็กกว่า โปรดยืนยันทั้งสองอย่างก่อนสั่งซื้อ
คำถามที่พบบ่อย
เครื่องลบครีบกับเครื่องตกแต่งผิวต่างกันอย่างไร ในทางปฏิบัติเป็นอุปกรณ์เดียวกัน สื่อ น้ำยา และเวลาเป็นตัวกำหนดว่ารอบนั้นเอาครีบออก ทำให้พื้นผิวเรียบ หรือทำให้สว่าง นั่นคือเหตุผลที่ "เครื่องลบครีบ" อธิบายการตั้งค่ากระบวนการบนตระกูลเครื่อง ไม่ใช่ประเภทอุปกรณ์แยกต่างหาก
ระบบใดดีที่สุดสำหรับครีบภายในรูตัดขวาง โดยปกติคือการขัดด้วยแม่เหล็ก เพราะมวลเข็มไปตามรูปร่างและเข้าถึงลักษณะงานที่กระแสเข้าไม่ได้ เครื่องแบบไหลที่ใช้สื่อละเอียดมากสามารถเข้าถึงลักษณะงานตื้นได้ แต่รูตัดขวางลึกคือจุดที่ระบบแยกจากกัน
เครื่องเดียวทำได้ทั้งลบครีบและขัดเงาหรือไม่ ทำได้ทั้งสองอย่าง แต่ไม่ใช่ในรอบเดียว ทั้งสองต้องการเกรดสื่อและความยาวรอบที่ต่างกัน สื่อชุดเดียวจึงหมายความว่าอย่างหนึ่งทำได้ไม่ดี คำตอบที่ทำซ้ำได้คือกระบวนการสองขั้นโดยมีการเปลี่ยนที่สะอาดระหว่างขั้น
การลบครีบใช้เวลานานเท่าไร การลบครีบเบาใช้ 10–20 นาที ครีบหนักหรือการควบคุมรัศมีขอบอย่างเข้มงวดใช้เวลานานกว่า และการขัดเงาคุณภาพสูงภายหลังใช้ 2–8 ชั่วโมง รอบที่เผยแพร่ตั้งสมมติฐานวัสดุและปริมาณที่เอาออกซึ่งอาจไม่ใช่ของคุณ นั่นคือเหตุผลที่มีการทดลอง
คุณแยกชิ้นงานออกจากสื่อหรือไม่ ต้องวางแผน ไม่ใช่คิดเอาเอง ตะแกรงหรือหน่วยแยกเป็นเรื่องง่ายสำหรับชิ้นงานที่ใหญ่กว่าสื่อมาก และกลายเป็นปัญหาการออกแบบเมื่อขนาดใกล้กัน — นั่นคือจุดที่ควรยกขึ้นมา ไม่ใช่หลังจากสื่อมาถึง
 +86-592-2381506


 รองรับเครือข่าย IPv6
