


การลบครีบ: ลำดับการตัดสินใจ ไม่ใช่กระบวนการ
“การลบครีบ” เป็นคำที่ซ่อนทางแยกไว้ ไม่มีกระบวนการใดกระบวนการหนึ่งที่ชื่อว่าการลบครีบ — มีเพียงลำดับการตัดสินใจ และเกือบทุกโครงการลบครีบที่ล้มเหลว ล้มเหลวที่การตัดสินใจข้อแรก ไม่ใช่ที่ตัวเครื่อง
ลำดับนั้นสั้น และไม่ใช่ของแถมที่ข้ามได้:
ครีบเป็นชนิดใด? → มันเกาะอยู่ที่ไหน? → เมื่อนั้นจึงถามว่าใช้กระบวนการใด
ผู้ซื้อส่วนใหญ่มาถึงคำถามข้อสามก่อน พวกเขาเริ่มเทียบโบวล์ บาร์เรล จาน และเครื่องแม่เหล็ก — ซึ่งเป็นคำตอบของคำถามที่ยังไม่ได้ถูกถาม และผลลัพธ์คือเครื่องที่กำหนดสเปกได้ถูกต้องสำหรับครีบผิดชนิด
ขั้นที่หนึ่ง: ครีบเป็นชนิดใด?
ครีบไม่ใช่สิ่งเดียว โลหะที่ห้อยอยู่ตรงขอบไปถึงตรงนั้นด้วยกลไกเฉพาะ และกลไกนั้นเป็นตัวตัดสินว่ามันคือโลหะหลุดที่ตัดออกได้ หรือเป็นสิ่งที่ดูเหมือนครีบแต่ไม่ใช่:
| ชนิดของครีบ | ก่อตัวอย่างไร | มีพฤติกรรมอย่างไร | อะไรเอาออกได้ |
|---|---|---|---|
| ครีบจากงานตัดเฉือน (ขอบที่ถูกม้วนหรือฉีก) | คมตัดวิ่งออกจากชิ้นงาน และเนื้อวัสดุเสียรูปพลาสติกก่อนจะแยกจากกัน | โลหะที่แข็งขึ้นจากการตัด (work-hardened) เกาะอยู่ที่ราก แข็งกว่าเนื้อเดิม | กระบวนการตัด — สื่อขัดต้องแข็งพอสำหรับครีบ ไม่ใช่แค่พอสำหรับชิ้นงาน |
| ครีบจากงานปั๊ม / งานปั๊มตัด | การแตกแบบเฉือนทิ้งขอบที่ม้วนกลับไว้ทางด้านแม่พิมพ์ | ขอบที่สม่ำเสมอตลอดเส้นรอบรูป อยู่ในระนาบเดียว | กระบวนการตัด แต่ต้องเฝ้าการชนกันของชิ้นงาน: ครีบชนิดนี้บางและพันกันง่าย |
| ครีบจากความร้อน / ตะกรัน (ตัดด้วยเลเซอร์ พลาสมา หรือเปลวไฟ) | โลหะหลอมแข็งตัวที่ขอบตัด เป็นออกไซด์และแนวกากตะกรันที่แข็ง | แข็ง เปราะ และมีเขตได้รับผลกระทบจากความร้อนอยู่ข้าง ๆ | ใกล้เคียงกับการขจัดสะเก็ดมากกว่าการลบคม สื่อขัดละเอียดอาจไม่แตะมันเลย |
| ครีบหล่อและแนวประกบแม่พิมพ์ | โลหะหลบออกจากรอยต่อแม่พิมพ์ หรือหน้าประกบของแม่พิมพ์ประกบกันไม่สนิท | เป็นแผ่นครีบแผ่ตามระนาบเดียว บางครั้งมีรอยต่อเย็นไม่สนิทอยู่ข้าง ๆ | การเอาออกโดยเทียบกับเส้นอ้างอิง (witness line) — ไม่ใช่การลบคม |
| ไม่ใช่ครีบ: รอยพับ รอยทับ หรือรอยแตก | โลหะพับทับกันหรือแตกร้าวโดยไม่แยกออกจากกัน | ดูเหมือนครีบ เกาะแนวยาวตลอดตัวมัน และไม่มีรากที่หลุดอิสระ | ไม่มีอะไรในเครื่องขัดผิวที่แก้ได้ — ต้องแก้ที่ต้นทาง |
แถวสุดท้ายนั้นคือแถวที่แพงที่สุดในหน้านี้ รอยพับลบครีบออกไม่ได้เพราะมันไม่ใช่ขอบที่หลุดออกมา รอบที่ยาวขึ้นจะทำให้ทุกอย่างรอบ ๆ มนลง แต่รอยพับยังอยู่
ความต่างที่สำคัญที่สุดคือแถวแรกกับแถวที่สาม ครีบจากงานตัดเฉือนคือโลหะที่แข็งขึ้นจากการตัดอยู่บนขอบที่ถูกตัด ส่วนตะกรันจากความร้อนคือชั้นออกไซด์กับกากตะกรันที่หลอมติดกับหน้าตัด ทั้งสองดูคล้ายกันในภาพถ่าย แต่ต้องใช้กระบวนการคนละแบบ และสื่อขัดที่เลือกมาสำหรับชนิดหนึ่งจะผิดหวังกับอีกชนิด
ขั้นที่สอง: ครีบเกาะอยู่ที่ไหน?
ชนิดบอกว่าคุณกำลังเอาอะไรออก ตำแหน่งบอกว่ากระบวนการเข้าถึงมันได้หรือไม่ นี่คือจุดที่เส้นทางส่วนใหญ่ถูกคัดออก และมันเป็นคำถามเรื่องรูปทรง ไม่ใช่คำถามเรื่องเครื่อง
| ครีบอยู่ตรงไหน | ตัดอะไรออกไป | เหลืออะไร |
|---|---|---|
| ขอบนอก โปรไฟล์เปิด | แทบไม่มีอะไร — นี่คือกรณีง่าย | เส้นทางสื่อขัดแบบหลวมใดก็ใช้ได้: โบวล์ อ่าง บาร์เรล |
| ในรูไขว้หรือที่รากเกลียว | การไหลของสื่อขัดหลวม ซึ่งไว้ใจไม่ได้ว่าจะเข้าไปและวกกลับได้ | การสัมผัสแบบอ่อนตัว — การขัดผิวด้วยแม่เหล็ก หรือสื่อขัดที่ละเอียดกว่ามากกับรอบที่ยาวขึ้น |
| รูตันลึกหรือร่องแคบ | ทุกวิธีที่สื่อขัดใหญ่กว่าลักษณะนั้น | ไม่มีเลย เว้นแต่สื่อขัดจะเข้าได้: สื่อขัดต้องไม่ใหญ่เกินราวหนึ่งในสามของลักษณะที่เล็กที่สุด รูขนาด 3 mm จึงต้องใช้สื่อขัดที่เล็กกว่า 3 mm |
| หน้าที่ต้องไม่ถูกแตะ | ทุกกระบวนการแบบล็อต เว้นแต่จะปิดคลุมหรือยึดให้พ้นได้ | กระบวนการแบบยึดจับ (จาน หรือจิกยึดแบบลาก) หรือการทำงานด้วยมือ |
| ทุกขอบพร้อมกัน ยอมให้ชิ้นงานชนกันได้ | ไม่มี — นี่คือกรณีแบบล็อต | บาร์เรล อ่าง พลังงานสูง |
มีสองกฎที่ทำให้ขั้นนี้ใช้งานได้ สื่อขัดต้องเล็กกว่าราวหนึ่งในสามของลักษณะที่เล็กที่สุด ไม่อย่างนั้นลักษณะนั้นจะไม่ถูกลบครีบเลย — ลักษณะขนาด 3 mm ต้องใช้สื่อขัดที่เล็กกว่า 3 mm ซึ่งหมายถึงเกรดละเอียดและรอบที่ยาวขึ้น และการตรวจสอบภาคสนามที่ใช้เวลาแค่นาทีเดียว: ใส่ชิ้นงานลงในถุงพร้อมตัวอย่างของประจุสื่อขัด — ถ้าสื่อขัดเข้าไม่ได้ด้วยมือ ในเครื่องก็เข้าไม่ได้
ครึ่งหลังของกฎนี้ว่าด้วยสิ่งที่*ไม่*ได้ถูกถาม ถ้าแบบกำหนดหน้าที่ประจุสื่อขัดจะแตะ กระบวนการก็กำลังเอาค่าพิกัดออกไปพร้อมกับครีบ และการปรับแต่งกระบวนการไม่แก้อันนั้นได้ — คำตอบคือกระบวนการอื่นหรือการปิดคลุม
ขั้นที่สาม: ตอนนี้จึงเลือกกระบวนการ
เมื่อรู้ชนิดและตรวจตำแหน่งแล้ว กระบวนการมักเลือกตัวเอง มีสี่เส้นทางที่เราผลิต และทั้งสี่ต่างกันที่วิธีนำสารขัดเข้าสัมผัสกับครีบ — ไม่ใช่ที่ยี่ห้อของเครื่อง
| เส้นทาง | สารขัดไปถึงครีบอย่างไร | เหมาะกับ | แลกมาด้วย |
|---|---|---|---|
| แบบสั่น (โบวล์หรืออ่าง) | ประจุสื่อขัดไหลผ่านชิ้นงานเป็นมวล | ชิ้นงานทั่วไป ขนาดปนกัน ลักษณะที่การไหลของสื่อขัดเข้าไปได้ | ช้ากว่ากับครีบหนา และตัดทั้งผิว |
| บาร์เรล / โรตารี | ทั้งประจุหมุนไปด้วยกัน | รูปทรงเรียบง่ายที่กลิ้งได้อย่างอิสระ | ต้องใช้ประจุเฉพาะชิ้นงาน เปลี่ยนงานช้า และชิ้นงานชนกัน |
| แรงเหวี่ยง (บาร์เรลหรือจาน) | พลังงานสูงในช่องเล็ก หรือยึดชิ้นงานไว้กับเครื่องมือที่หมุน | ชิ้นงานกะทัดรัดที่ต้องการรอบสั้น และการตัดเฉพาะจุดที่ควบคุมได้ | ความรุนแรงทำให้ขอบมน — การควบคุมปริมาณการบรรจุจึงสำคัญ |
| แม่เหล็ก | มวลเข็มเหล็กที่อ่อนตัว ถูกดึงเข้าหาชิ้นงานและไปตามรูปทรง | ชิ้นงานแม่นยำขนาดเล็ก ครีบในร่อง รูไขว้ และรากเกลียว | พื้นที่ทำงานเล็ก ไม่ใช่การเอาออกครั้งละมาก |
การเปรียบเทียบไม่ใช่ “อันไหนดีที่สุด” แต่คืออันไหนเข้าถึงครีบได้โดยไม่ตัดสิ่งที่แบบต้องการรักษาไว้ โบวล์เข้าถึงขอบทั่วไปได้ในราคาถูก แต่เข้าถึงรากเกลียวไม่ได้ การขัดผิวด้วยแม่เหล็กเข้าถึงรากเกลียวได้ แต่ไม่สามารถเอาครีบปั๊มหนา ๆ ออกได้ในรอบเดียว
การลบครีบเบา ๆ ในเครื่องแบบสั่นหรือบาร์เรลใช้ 10 ถึง 20 นาที ตัวเลขนี้คือตัวเลขที่ต้องยึดไว้: การลบครีบมักเป็นขั้นที่ถูก และรอบที่เสนอมาเป็นชั่วโมงนั้น ไม่ใช่การลบครีบ หรือไม่ก็กำลังถูกขอให้ทำงานที่สอง การขัดเงาผิวระดับสูงใช้ 2 ถึง 8 ชั่วโมง และนั่นคือการซื้ออีกแบบหนึ่ง
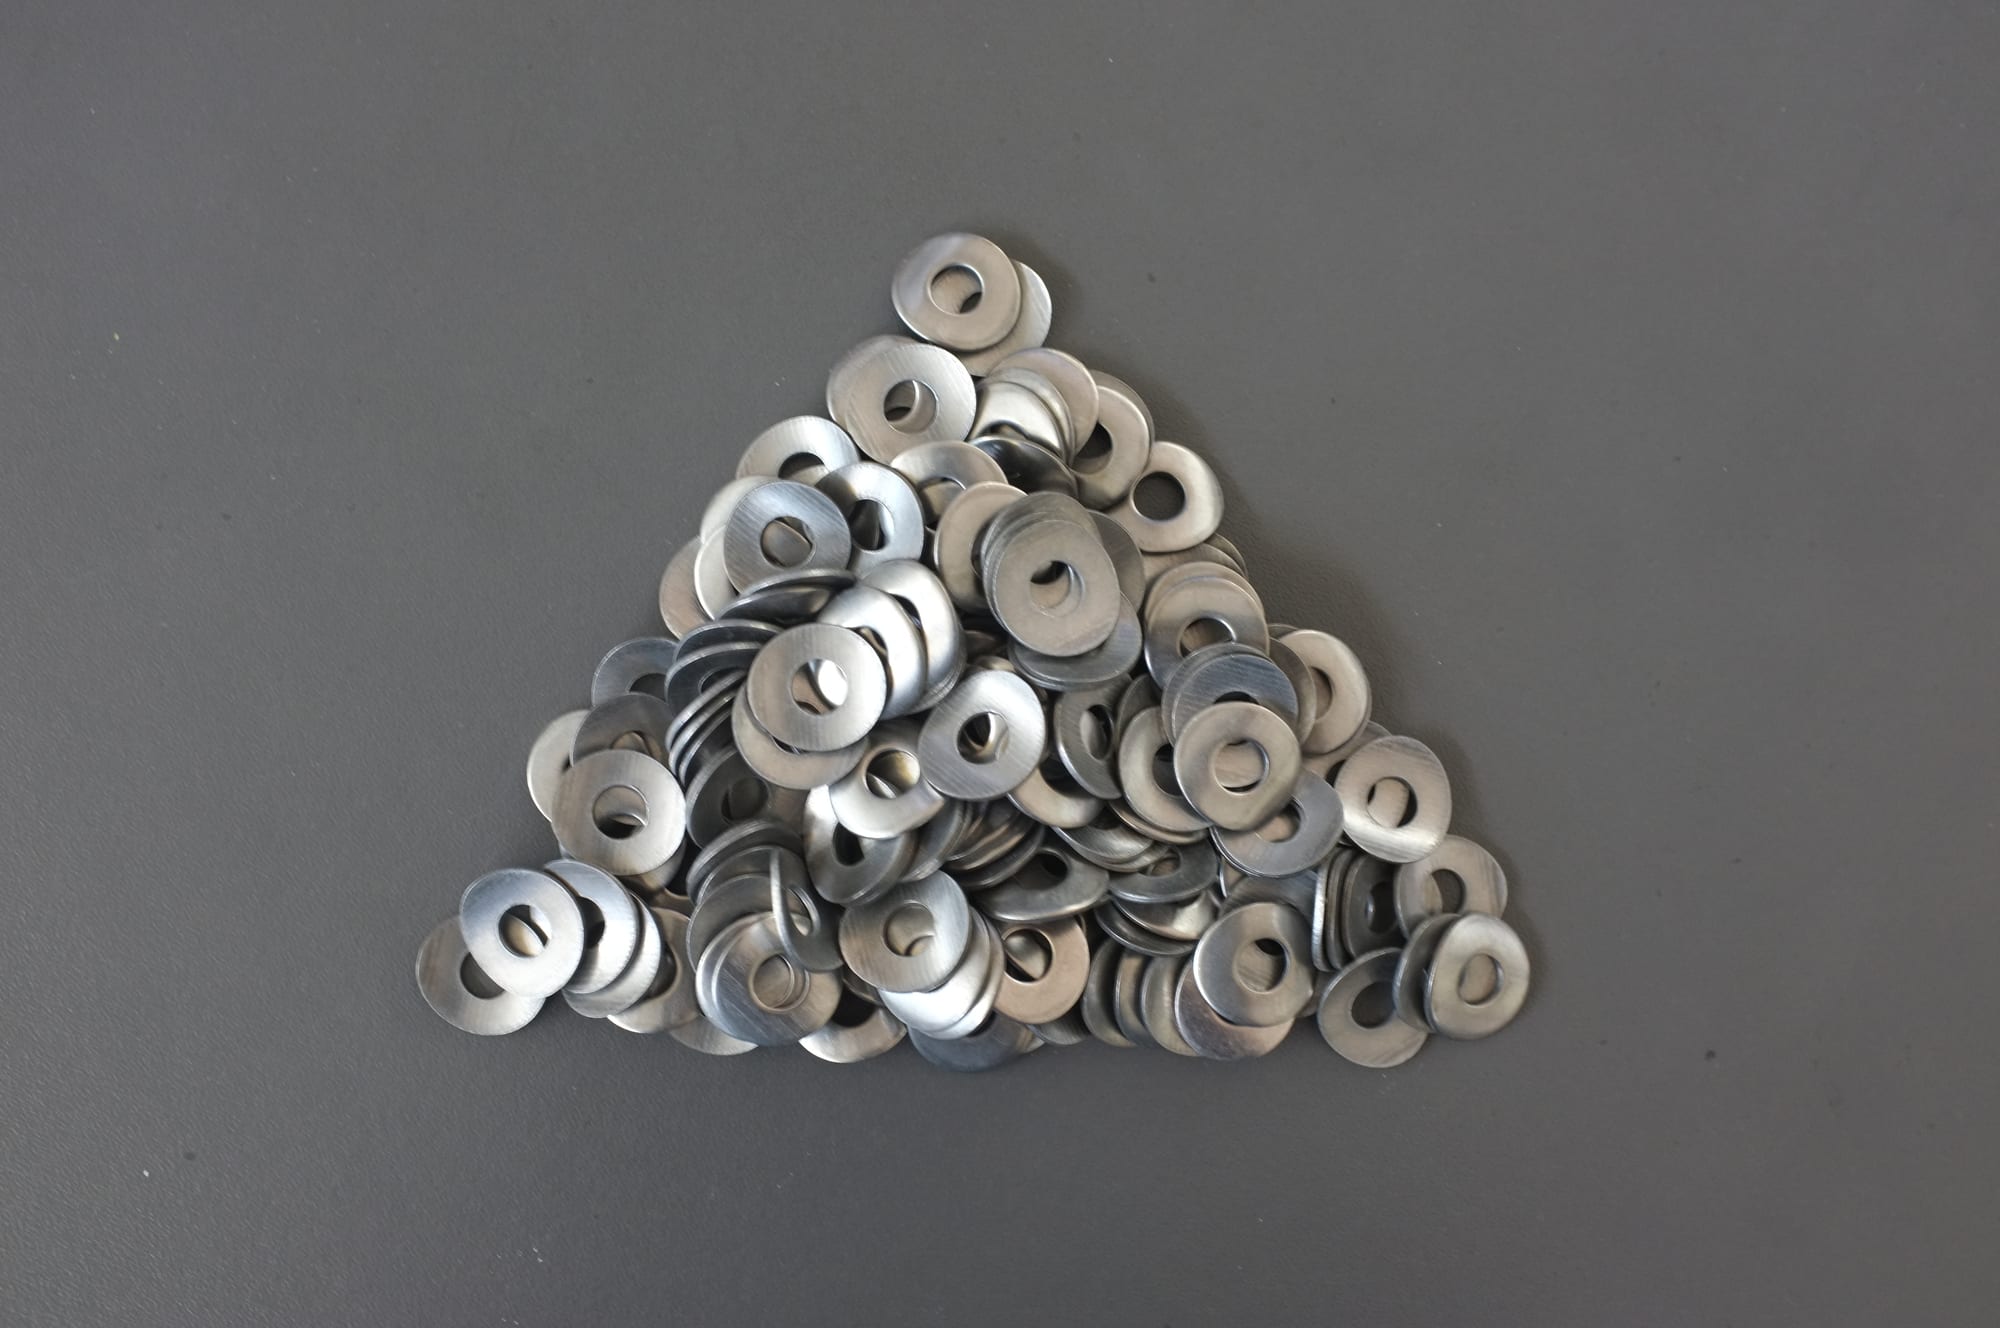
แหวนแบนที่มีครีบทั้งสองขอบ: ชนิดของครีบคือสิ่งที่กำหนดว่ากระบวนการไหนจะมาเป็นอันดับที่สาม ไม่ใช่อันดับแรก
สี่ลำดับก่อนหลังที่ตัดสินต้นทุน
การเลือกกระบวนการมักถูกตำหนิในปัญหาที่จริง ๆ เป็นปัญหาการเรียงลำดับ สี่ข้อนี้ควรตัดสินให้จบก่อนเลือกเครื่อง:
1. ลบครีบก่อนอบชุบหรือหลัง ครีบบนชิ้นงานที่ถูกทำให้แข็งในภายหลังจะแข็งกว่าสื่อขัดที่ตั้งใจมาตัดมัน และขั้นที่เคยคิดต้นทุนไว้บนชิ้นงานอ่อนก็กลายเป็นรอบยาวหรือล้มเหลว การลบครีบก่อนมักถูกกว่า — เว้นแต่การอบชุบจะนำสะเก็ดและการบิดตัวมาเอง ซึ่งก็คืองานที่สองที่ต้องวางแผน
2. ลบครีบก่อนชุบหรือเคลือบ หรือหลัง ก่อน ในเกือบทุกกรณี: สารเคลือบเกาะตามขอบที่มันถูกทับลงไป และครีบใต้สารเคลือบก็คือครีบที่ถูกเคลือบทับ การลบครีบหลังชุบจะลอกการชุบออกจากขอบ
3. ลบครีบก่อนหรือหลังการตัดเฉือนรอบสุดท้าย ถ้ายังมีหน้าทำงานที่ต้องตัดเฉือนอยู่ การลบครีบต้องอยู่หลังขั้นนั้น — ไม่อย่างนั้นงานที่สองจะสร้างครีบใหม่บนหน้าที่เพิ่งทำความสะอาดไปหมาด ๆ
4. ลบครีบและอบแห้งเป็นขั้นเดียวหรือสองขั้น กระบวนการเปียกทิ้งฟิล์มไว้ในลักษณะตัน และบนชิ้นงานเหล็กผิวใหม่จะขึ้นสนิมทันที เครื่องอบแห้งต้องอยู่กับเครื่อง ไม่ใช่มาในวันถัดไป ต้นทุนของการละเว้นมันจะโผล่เป็นจุดด่าง ไม่ใช่ข้อบกพร่องที่เห็นชัด
สิ่งที่คุณเห็นเมื่อตัดสินใจผิด
| สิ่งที่เห็น | การตัดสินใจข้อไหนผิด | ต้องตรวจอะไร | ต้องทำอย่างไร |
|---|---|---|---|
| ขอบนอกสะอาด แต่รูไขว้ยังคม | ข้ามการตรวจตำแหน่งไป | ขนาดสื่อขัดเทียบกับลักษณะ | กระบวนการที่เข้าถึงได้ หรือยอมรับว่าเข้าถึงไม่ได้ |
| ครีบยังอยู่หลังรอบยาว แต่ขอบมนไปแล้ว | อ่านชนิดผิด — เป็นตะกรันหรือรอยพับ ไม่ใช่ขอบที่หลุด | ว่า “ครีบ” นั้นมีรากที่หลุดอิสระหรือไม่ | เปลี่ยนกระบวนการสำหรับตะกรัน ส่วนรอยพับต้องแก้ที่ต้นทาง |
| ขนาดเล็กลง แต่ขอบสวย | ขั้นเดียวถูกร้องขอให้ทั้งตัดและเก็บผิว | การลบคมเทียบกับแบบ | แยกเป็นสองงาน |
| ชิ้นงานพันกัน ซ้อนกัน หรือเป็นรอยบุบ | ใช้เส้นทางแบบล็อตกับชิ้นงานบางหรือชิ้นงานที่ประกบกัน | การชนกันของชิ้นงานในประจุ | ช่องแยก จิกยึด หรือกระบวนการแบบยึดจับ |
| เงาสว่าง แล้วกลางล็อตก็มีฝ้าหม่นสีเทา | ประจุสื่อขัดหมดสภาพ ไม่ใช่ความผิดของกระบวนการ | ชั่วโมงการทำงานของสื่อขัด | เปลี่ยนทั้งชุดตามช่วงที่กำหนด |
| จุดสนิมขึ้นหนึ่งวันหลังขัดเสร็จ | ละเว้นขั้นอบแห้ง | ลำดับการล้างและอบแห้ง | เครื่องอบแห้งอยู่กับเครื่อง และกำหนดเวลาอบแห้งให้ชัด |
| พบสื่อขัดค้างอยู่ในชิ้นงาน | ละเมิดกฎเรื่องขนาด | สื่อขัดเทียบกับลักษณะที่เล็กที่สุด | สื่อขัดที่เล็กกว่า การปิดคลุม หรือกระบวนการอื่น |
| ทางหนึ่งเงา อีกทางด้าน | ไม่เคยเขียนข้อกำหนดผิวสำเร็จลงไป | ความหยาบในสองทิศทาง | กำหนดผิวให้ชัด ไม่ใช่แค่ “ลบครีบ” |
สองแถวแรกคือหน้านี้ย่อส่วน: แถวหนึ่งคือความล้มเหลวเรื่องตำแหน่ง อีกแถวคือความล้มเหลวเรื่องชนิด และทั้งสองแก้ไม่ได้ด้วยการตั้งเครื่องให้ต่างออกไป
อะไรต้องเปลี่ยน และอะไรต้องปรับ ประจุคือวัสดุสิ้นเปลือง และสัญญาณสามข้อของมันคือ ผิวสำเร็จหยุดพัฒนา ฝ้าหม่นสีเทาโผล่ในจุดที่เมื่อสัปดาห์ก่อนยังไม่มี และผลลัพธ์เดิมใช้เวลานานขึ้นราว 20% อายุสื่อขัดอยู่ที่ 20–200 ชั่วโมงการทำงาน ขึ้นกับวัสดุและรอบเวลา — ช่วงกว้างเกินกว่าที่นาฬิกาจะกำหนดได้ สัญญาณจึงเป็นตัวบอกว่าเมื่อไรควรเปลี่ยน ซับในโพลียูรีเทน 20–35 mm ของอ่างคือชิ้นสึกหรอชิ้นที่สอง: มันคือผิวที่ชิ้นงานถูกกดลงไป และอันที่สึกทะลุถึงเปลือกคือการซ่อม ไม่ใช่การเติมของสิ้นเปลือง มอเตอร์ ตัวขับ และตะแกรงคัดแยก ล้มเหลวแบบเห็นได้และมีเสียง ซึ่งเป็นแบบที่จัดการง่าย
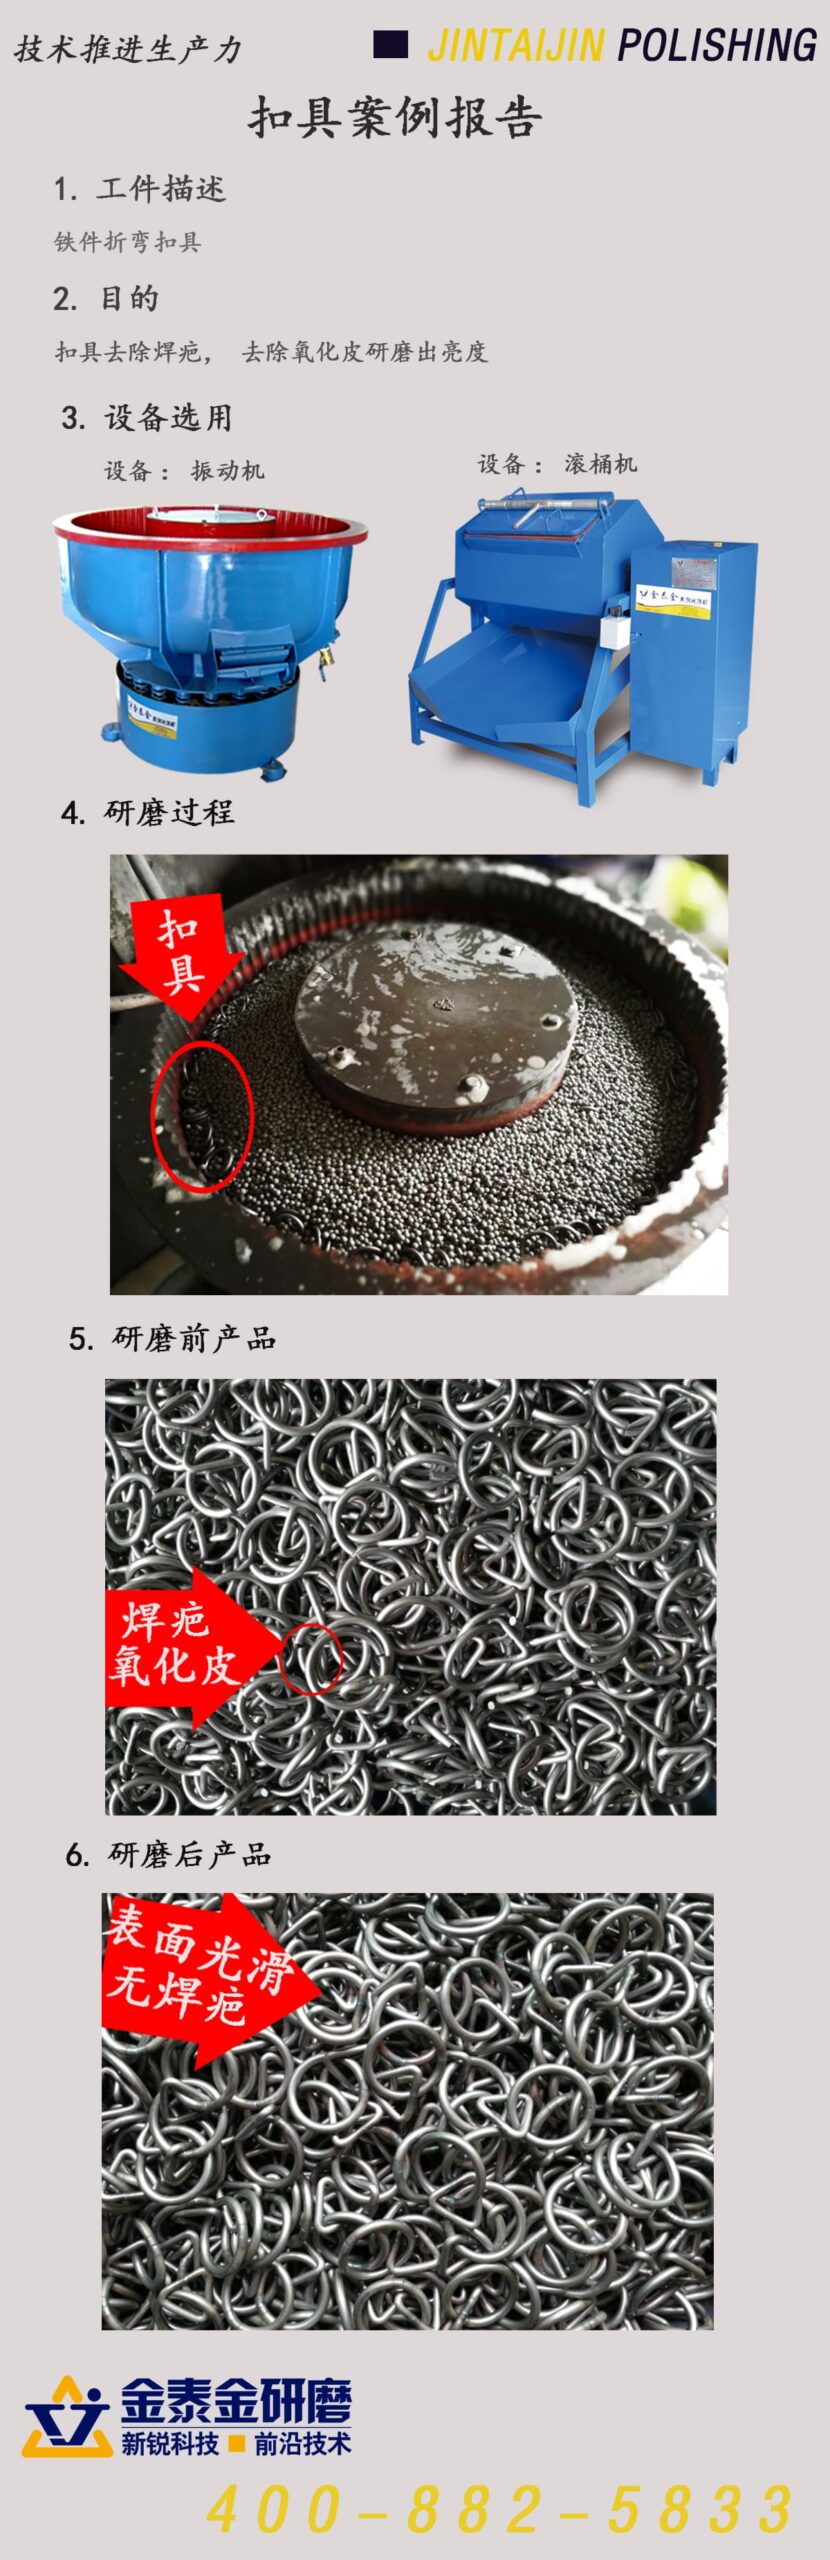
โครงหัวเข็มขัดก่อนขัดผิว: ลักษณะที่ยกขึ้นตรงนี้คือแนวเชื่อมที่ถูกออกไซด์คลุม ไม่ใช่ครีบจากงานตัดเฉือน มันอยู่ในแถวที่สามและที่สี่ของตารางชนิด — ใกล้เคียงกับการขจัดสะเก็ดมากกว่าการลบคม — และนี่คือเหตุผลว่าทำไม “ครีบ” ต้องถูกระบุชนิดก่อนเลือกกระบวนการ สื่อขัดที่เลือกมาเพื่อลบขอบงานกัดจะใช้แรงตัดไปกับแนวเชื่อมนี้ และเหลืองานที่ขอบไว้ครึ่ง ๆ
ขอบเขตที่กระบวนการทำไม่ได้
- รอยพับ รอยทับ หรือรอยแตก ไม่ใช่ขอบที่หลุดออกมา กระบวนการขัดผิวจะทำให้โลหะรอบ ๆ มนลงและทิ้งข้อบกพร่องไว้
- ครีบที่ใหญ่เกินกว่าค่าพิกัดจะยอมให้ตัดออก การลบครีบเอาเนื้อวัสดุออกจากขอบ ถ้าแบบไม่ยอมรับการเอาออกนั้น คำตอบอยู่ที่ต้นทาง (เครื่องมือ ป้อนงาน หรืองานอีกขั้น) ไม่ใช่รอบที่ยาวขึ้น
- ลักษณะที่สื่อขัดเข้าไม่ได้ คำตอบ “ไม่” ที่ซื่อตรงและพบบ่อยที่สุด
- ชิ้นงานที่ทนการขนถ่ายไม่ได้ ชิ้นงานที่บางมาก ขัดเงามาแล้ว หรือเคลือบมาแล้ว อาจเสียหายจากการบรรจุเข้าเครื่องมากกว่าจากตัวกระบวนการเอง
- ชิ้นงานชิ้นเดียวที่มีขอบเดียว งานมือมักถูกกว่าการตั้งประจุสื่อขัด และการบอกอย่างนั้นมีประโยชน์กว่าใบเสนอราคา
- ข้อกำหนดที่เขียนว่า “ไม่มีครีบ” ตรวจวัดไม่ได้ ขีดจำกัดความสูงครีบ รัศมีขอบ หรือตัวอย่างขอบเขต ตรวจวัดได้ ส่วนกระบวนการยืนยันผลเทียบกับคำคุณศัพท์ไม่ได้
แหวนแบนสแตนเลสในสภาพขาเข้า ที่มีชนิดที่สองในตาราง — ครีบจากการแตกแบบเฉือนของงานปั๊มตัด วิ่งรอบเส้นรอบรูปทั้งหมดในระนาบเดียว และเป็นชนิดที่พันกันในประจุแบบล็อตได้ง่ายที่สุด ตัดสินสภาพขาเข้าก่อน: ชิ้นงานที่มีรอยจากการจับอยู่แล้วจะไม่ดีขึ้นในเส้นทางพลังงานสูง และขอบที่ต้องเปลี่ยนคือขอบที่แบบกำหนด
สิ่งที่ต้องตกลงก่อนขอใบเสนอราคากระบวนการ
คำถามที่ได้คำตอบใช้ได้ คือคำถามที่พาลำดับนี้มาเป็นลายลักษณ์อักษร:
- ครีบคืออะไร — งานตัดเฉือน งานปั๊ม งานความร้อน ครีบหล่อ — และมาจากงานขั้นไหน
- มันอยู่ที่ไหน ทำเครื่องหมายบนแบบ: ทุกขอบหรือขอบเฉพาะ และหน้าไหนที่ต้องไม่ถูกแตะ
- เนื้อวัสดุที่ต้องเอาออก เป็นหน่วยหนึ่งในสิบของมิลลิเมตร ไม่ใช่คำว่า “ลบครีบ”
- เกณฑ์การยอมรับ: ขีดจำกัดความสูงครีบ รัศมีขอบ ตัวอย่างขอบเขต และความหยาบผิวที่ระบุทิศทางการวัด
- ขั้นนี้อยู่ตรงไหนในผังกระบวนการ — ก่อนหรือหลังการอบชุบ การชุบ และการตัดเฉือนรอบสุดท้าย
- วัสดุและสภาพของมัน และประจุนั้นใช้เฉพาะงานนี้หรือไม่
- ปริมาณ ส่วนผสม และขอบเขตงานรวมถึงตะแกรงคัดแยกกับเครื่องอบแห้งหรือไม่
เครื่องทุกเครื่องที่เราส่งมอบจะเดินเครื่องด้วยสื่อขัดหนึ่งชุดก่อนออกจากโรงงาน เครื่องมาตรฐานส่งได้ภายใน 25–35 วัน นับจากวันมัดจำ (45–60 วัน สำหรับเครื่องสั่งผลิต) การขนส่งทางทะเลจากเซี่ยเหมินใช้ 30–40 วัน และยอดสั่งซื้อขั้นต่ำคือหนึ่งเครื่อง การทดลองให้ผลลัพธ์กลับมาเป็นผิวสำเร็จ รอบเวลา และอัตราการใช้สื่อขัดที่วัดได้บนชิ้นงานของคุณ — เพราะรอบเวลาที่ประกาศไว้ตั้งอยู่บนสมมติฐานเรื่องวัสดุและเนื้อวัสดุที่ต้องเอาออกซึ่งอาจไม่ใช่วัสดุของคุณ และข้อแม้นี้เองที่แยกกระบวนการออกจากคำสัญญา
สี่เส้นทางถูกวางเทียบกันไว้ในกลุ่มเครื่องจักร เกรดและรูปทรงของสื่อขัดอยู่ในกลุ่มเซรามิก และพลาสติก ส่วนตระกูลแรงเหวี่ยง แม่เหล็ก และบาร์เรล คือเส้นทางที่อ้างถึงข้างต้น รายการตรวจสอบสำหรับการเตรียมตัวอย่างทดสอบการขัดผิว นั้นคุ้มค่าที่จะใช้ก่อนส่งชิ้นงาน
คำถามที่พบบ่อย
การลบครีบกับการลบคมต่างกันอย่างไร? การลบคมคือการทำให้ขอบมนอย่างควบคุมได้จนถึงรัศมีที่กำหนด ส่วนการลบครีบคือการเอาตัวครีบออก สองอย่างนี้มักทำในงานเดียวกัน แต่เป็นเกณฑ์การยอมรับที่ต่างกัน — ชิ้นงานอาจไม่มีครีบเหลืออยู่แล้ว แต่ขอบยังไม่ผ่านรัศมีที่แบบกำหนด
ชนิดของครีบเปลี่ยนกระบวนการจริงหรือ? จริง และเป็นข้อที่แพงที่สุดเมื่อข้ามไป ครีบจากงานตัดเฉือนที่แข็งขึ้นจากการตัดต้องถูกตัดออก ตะกรันจากความร้อนใกล้เคียงกับการขจัดสะเก็ด รอยพับไม่ใช่ครีบและเอาออกด้วยการขัดผิวไม่ได้ ข้อบกพร่องสามอย่างที่หน้าตาคล้ายกัน สามคำตอบ
เครื่องเดียวลบครีบได้ทุกชิ้นในโรงงานหรือ? ไม่ โบวล์ครอบคลุมช่วงกว้างที่สุด แต่มันเข้าไม่ถึงลักษณะที่สื่อขัดใส่เข้าไปไม่ได้ ตัดทั้งผิวไม่ใช่ขอบที่เลือก และไม่คุ้มกับชิ้นงานใหญ่ชิ้นเดียว เส้นทางต้องตามรูปทรง
รอบลบครีบควรใช้เวลานานเท่าไร? การลบครีบเบาใช้ 10 ถึง 20 นาที ถ้าใบเสนอราคาเป็นชั่วโมง ให้ถามว่ารอบนั้นกำลังทำงานที่สองอะไรอยู่ — การขัดเงาผิวระดับสูงใช้ 2 ถึง 8 ชั่วโมง และการเอาสองอย่างนี้มารวมกันเป็นเรื่องที่พบบ่อย
ข้อผิดพลาดเรื่องการลบครีบที่พบบ่อยที่สุดคืออะไร? การเลือกเครื่องก่อนระบุชนิดของครีบ มันให้เครื่องที่กำหนดสเปกมาอย่างดีแต่ถูกสำหรับข้อบกพร่องที่ชิ้นงานไม่ได้มี และความผิดพลาดนี้จะโผล่หลังล็อตแรกเท่านั้น
การลบครีบตรวจวัดได้หรือเป็นแค่การตัดสินด้วยสายตา? ตรวจวัดได้: ความสูงครีบ รัศมีขอบ และตัวอย่างขอบเขตที่ตกลงกันล่วงหน้า วินัยอยู่ที่วิธีวัดความสูงครีบและการเปลี่ยนแปลงของขอบ ถ้าไม่มีสิ่งนี้ ข้อกำหนดก็บังคับใช้ไม่ได้
Max Xu ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
กระบวนการขัดผิวถูกกำหนดด้วยวัสดุ เนื้อวัสดุที่ต้องเอาออก และผิวสำเร็จที่ต้องการ การกำหนดค่าสำหรับชิ้นงานเฉพาะจึงยืนยันด้วยการทดลองบนชิ้นงานนั้น — รอบเวลาที่ประกาศไว้ตั้งอยู่บนสมมติฐานเรื่องวัสดุและเนื้อวัสดุที่ต้องเอาออกซึ่งอาจไม่ใช่วัสดุของคุณ เราผลิตเครื่องขัดผิว รวมถึงสื่อขัดและน้ำยาขัดที่ใช้กับเครื่องเหล่านั้น เราไม่มีบริการรับจ้างขัดผิว
 +86-592-2381506


 รองรับเครือข่าย IPv6
