


ความถี่ แอมพลิจูด และรอบเวลาของการขัดแบบสั่น
ความถี่ แอมพลิจูด และรอบเวลาของการขัดแบบสั่น
ความถี่ แอมพลิจูด และรอบเวลาควรถูกมองเป็นตัวแปรทดลองที่มีปฏิสัมพันธ์กัน ไม่ใช่ตัวควบคุมอิสระแบบ "ยิ่งมากยิ่งดี" การเปลี่ยนแปลงการเคลื่อนที่ของเครื่องส่งผลต่อการหมุนเวียนของสื่อและชิ้นงาน ความถี่ในการสัมผัส และการกระจายของแรง การตั้งค่าที่มีประโยชน์คือค่าที่ทำให้เกิดการไหลที่เสถียรและได้สภาพขอบหรือผิวตามที่ต้องการ โดยไม่เกิดความเสียหายจากการสัมผัส การติดค้าง สิ่งตกค้าง หรือการเปลี่ยนแปลงขนาดที่ไม่จำเป็น
กำหนดผลลัพธ์ก่อนเปลี่ยนการตั้งค่า
เริ่มจากสภาพเริ่มต้นและลักษณะที่สำคัญ ได้แก่ ตำแหน่งครีบ รอยเครื่องมือ ข้อกำหนดขอบ หน้าผิวหรือปัญหาความสะอาด บันทึกวิธีการตรวจสอบก่อนการทดลอง "ดูดีขึ้น" ไม่เพียงพอเมื่อผู้ซื้อต้องการขนาดที่ได้รับการป้องกัน การแยกชิ้นงานที่ทำซ้ำได้ และผลลัพธ์ที่สม่ำเสมอทั้งล็อต
ไม่สามารถเลือกการตั้งค่าเครื่องจากวัสดุชิ้นงานเพียงอย่างเดียว รูปทรงชิ้นงาน รูปร่างและการสึกของสื่อ สภาพการบรรจุ สารประกอบและสภาวะน้ำ ล้วนมีผลต่อการเคลื่อนที่และรูปแบบการสัมผัส ใช้คู่มือแก้ปัญหาการขัดแบบสั่นหากปัญหาเริ่มต้นเป็นข้อบกพร่อง而非คำถามด้านการพัฒนากระบวนการ
ความถี่เปลี่ยนอะไรในการทดลองขัดแบบสั่น
ความถี่อธิบายว่าละบบสั่นบ่อยเพียงใด ในทางปฏิบัติมีส่วนต่อการเคลื่อนที่ของมวลสื่อและเหตุการณ์การสัมผัสซ้ำๆ รอบชิ้นงาน ดังนั้นการเปลี่ยนการตั้งค่าควรประเมินจากการหมุนเวียนที่สังเกตได้ การเคลื่อนที่ของชิ้นงาน และหลักฐานบนพื้นผิว ไม่ใช่จากค่าควบคุมเพียงอย่างเดียว
สังเกตโซนตาย การไหลที่ไม่เสถียร ชิ้นงานรวมตัวในพื้นที่เดียว การเปิดรับชิ้นงานมากเกินไป หรือการเปลี่ยนเสียงและพฤติกรรมของโหลด การสังเกตเหล่านี้ไม่ได้วินิจฉัยการตั้งค่าโดยตัวมันเอง แต่ช่วยระบุว่าการทดลองยังคงเสถียรทางกลเพียงพอต่อการเปรียบเทียบหรือไม่
แอมพลิจูดเปลี่ยนอะไรในรูปแบบการสัมผัส
แอมพลิจูดอธิบายขนาดของการเคลื่อนที่แบบสั่น ผลของมันขึ้นอยู่กับเครื่อง โหลด และระบบสื่อ การเคลื่อนที่ที่ใหญ่ขึ้นอาจเปลี่ยนการลำเลียงและความรุนแรงของการสัมผัส แต่ไม่ได้ประกันว่าจะขัดได้เร็วขึ้นหรือดีขึ้น อาจเปลี่ยนการเปิดรับชิ้นงานต่อชิ้นงาน ความเสี่ยงขอบบาง หรือการเคลื่อนที่ของสารประกอบและเศษผ่านโหลด
เมื่อกังวลเรื่องความเสียหายจากการสัมผัส ตรวจสอบการครอบคลุมของสื่อและการควบคุมการบรรจุด้วยคู่มือป้องกันความเสียหายระหว่างชิ้นงาน อย่าพยายามแก้ทุกข้อบกพร่องด้วยการตั้งค่าการเคลื่อนที่
ทำไมจึงเลือกเฉพาะรอบเวลาไม่ได้
รอบเวลาคือการสะสมของการเปิดรับภายใต้สภาวะกระบวนการที่กำหนด หากความถี่ แอมพลิจูด สภาพสื่อ โหลด หรือการควบคุมของเหลวเปลี่ยน ความหมายของเวลาที่ผ่านไปเท่ากันก็เปลี่ยนด้วย การยืดรอบอาจเพิ่มการเปลี่ยนแปลงขอบหรือผิว แต่ก็อาจเพิ่มการสึก รอยสัมผัส ความเสี่ยงสิ่งตกค้าง หรือความแปรปรวน จุดหยุดที่ถูกต้องต้องผูกกับหลักฐานการตรวจสอบ
ใช้บันไดการทดลองแบบตัวแปรเดียว
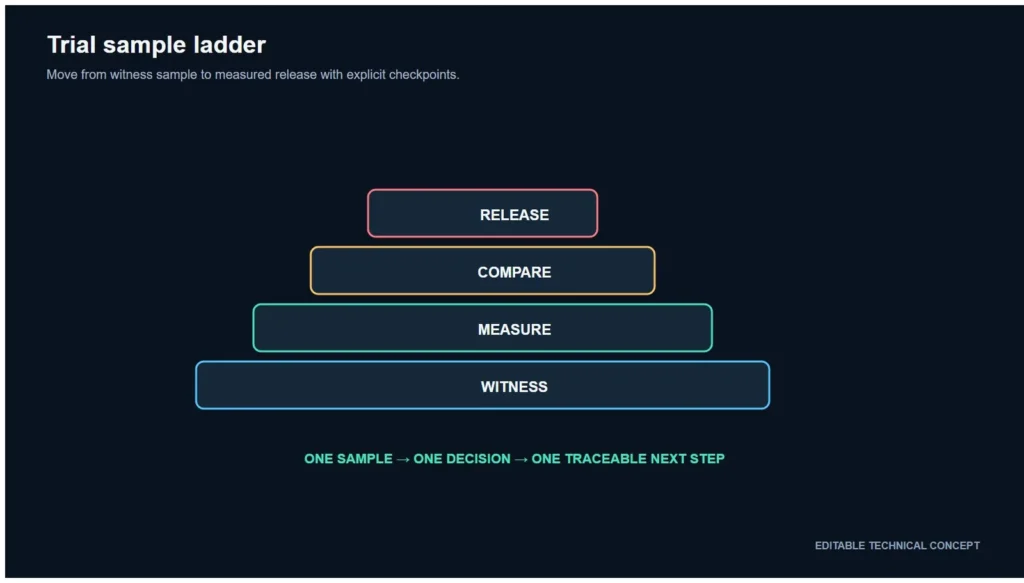
- คงล็อตชิ้นงาน สื่อ โหลด สภาพสารประกอบ และวิธีการตรวจสอบให้คงที่
- บันทึกการตั้งค่าเครื่องปัจจุบันและการหมุนเวียนที่สังเกตได้ก่อนทำการเปลี่ยนแปลง
- เปลี่ยนเฉพาะตัวควบคุมเดียวภายในช่วงที่ปลอดภัยและได้รับอนุมัติจากเครื่อง
- ตรวจสอบลักษณะเป้าหมายและพื้นผิวที่ได้รับการป้องกัน ณ จุดตรวจที่วางแผนไว้
- บันทึกการแยกชิ้นงาน การติดค้าง สิ่งตกค้าง และความเสียหายจากการสัมผัส ควบคู่กับผลการขัด
- ทำซ้ำสภาวะที่ดีที่สุดก่อนใช้เป็นฐานกระบวนการ
อย่าคัดลอกการตั้งค่าระหว่างเครื่องหรือกลุ่มชิ้นงานโดยไม่ตรวจสอบ โครงสร้างเครื่อง พฤติกรรมของบowlหรือถัง โหลด และสภาพสื่อสามารถเปลี่ยนผลได้แม้ฉลากควบคุมจะดูคล้ายกัน
สร้างบันทึกกระบวนการที่ตรวจสอบได้
บันทึกการทดลองที่มีประโยชน์ระบุเครื่อง ล็อตชิ้นงาน สภาพเริ่มต้น เอกลักษณ์และการสึกของสื่อ สารประกอบและสภาวะน้ำ โหลด การควบคุมความถี่/แอมพลิจูด จุดตรวจตามเวลา วิธีการแยก และผลการตรวจสอบ ภาพถ่ายควรแสดงลักษณะเดียวกันและแสงเดียวกันเท่าที่ทำได้ หากความหยาบผิวหรือการเปลี่ยนแปลงขอบสำคัญ ให้กำหนดตำแหน่งและวิธีการวัดก่อนการเปรียบเทียบ
สำหรับการทำความเข้าใจกลุ่มเครื่อง ดูหมวดหมู่เครื่องขัดแบบสั่น การตั้งค่าขั้นสุดท้ายยังต้องมีการทดลองชิ้นงานแบบควบคุม
คำถามที่พบบ่อย
ความถี่สูงขึ้นขัดชิ้นงานได้เร็วขึ้นเสมอหรือไม่
ไม่ใช่ ผลลัพธ์ขึ้นอยู่กับระบบสื่อ ชิ้นงาน โหลด ของเหลว และการเคลื่อนที่ของเครื่องทั้งหมด การตั้งค่าที่รบกวนการหมุนเวียนหรือเพิ่มความเสียหายไม่ใช่การปรับปรุง
สามารถเลือกแอมพลิจูดจากวัสดุชิ้นงานได้หรือไม่
วัสดุเป็นเพียงปัจจัยหนึ่งเท่านั้น รูปทรง พื้นผิวที่ได้รับการป้องกัน สื่อ โหลด และพฤติกรรมเครื่องก็สำคัญ ดังนั้นต้องตรวจสอบการตั้งค่าด้วยการทดลองแบบมีขอบเขต
ควรยืดรอบเวลาเมื่อครีบยังเหลืออยู่หรือไม่
ไม่ควรโดยอัตโนมัติ ก่อนอื่นต้องยืนยันว่าสื่อเข้าถึงลักษณะนั้นได้ และการหมุนเวียน สภาพสื่อ และเคมีของกระบวนการเหมาะสม เวลาที่มากขึ้นไม่สามารถแก้ทุกปัญหาการเข้าถึงหรือกระบวนการ
อะไรควรคงที่ระหว่างการเปรียบเทียบการตั้งค่า
คงล็อตชิ้นงาน สื่อ โหลด สภาพสารประกอบ และวิธีการตรวจสอบให้เสถียร ขณะเปลี่ยนทีละตัวควบคุม
ขอทดลองขัดแบบสั่นแบบควบคุม
ส่งSurfacePolishแบบหรือภาพชิ้นงาน วัสดุ ข้อบกพร่องเริ่มต้น ขนาดที่ได้รับการป้องกัน สภาพล็อต และวิธีการตรวจสอบ เราสามารถจัดทำบันทึกการทดลองสำหรับการเคลื่อนที่ของเครื่องและจุดตรวจตามเวลา โดยไม่ต้องคิดสูตรความถี่ แอมพลิจูด หรือรอบเวลาสากลขึ้นมา
 +86-592-2381506


 รองรับเครือข่าย IPv6
