


การขัดผิวละเอียดแบบไอโซโทรปิกสำหรับอะลูมิเนียม: ผิวสำเร็จที่ซื้อมาเพื่อแรงเสียดทาน ไม่ใช่เพื่อความสวยงาม
การขัดผิวละเอียดแบบไอโซโทรปิกเป็นกระบวนการตกแต่งผิวชนิดเดียวที่แทบไม่เคยถูกซื้อมาเพื่อความสวยงาม คำนี้บรรยายถึงพื้นผิวที่ไม่มีทิศทาง — และผิวอาจเงาเป็นกระจกและยังมีทิศทางชัดเจนได้ เพราะความเงากับความเป็นทิศทางคือการวัดสองอย่างที่ต่างกัน
ความต่างข้อนี้คือการตัดสินใจซื้อทั้งหมด หากข้อกำหนดคือ "ดูขัดเงา" ลำดับการขัดผิวแบบมวลตามมาตรฐานก็ให้ได้ในราคาถูก หากข้อกำหนดคือแรงเสียดทานที่ต่ำลง อายุความล้าที่ยาวนานขึ้น หรือซีลที่ยังปิดผนึกได้ ความเป็นทิศทางคือข้อบกพร่องเชิงหน้าที่ และเส้นทางไอโซโทรปิกคือเส้นทางเดียวที่จัดการเรื่องนี้
สิ่งที่ "ไอโซโทรปิก" เปลี่ยนจริง ๆ
การขัดผิวแบบมวลไม่ได้ทิ้งลวดลายไว้แบบที่ดอกตัดทำ ในอ่างกลม ราง หรือบาร์เรล ประจุจะกดรอยลงบนพื้นผิวในทิศทางสุ่ม พื้นผิวที่ได้จึงไม่มีทิศทางที่เด่นกว่า นั่นคือพื้นฐานเชิงฟิสิกส์ของคำนี้: วัดตามแนวแกนหนึ่งแล้ววัดขวางแกนนั้น ความหยาบควรอ่านได้ใกล้เคียงกัน
ผลตามมาสองข้อ และผู้ซื้อมักนำสองข้อนี้มาปนกัน:
| การวัด | สิ่งที่มันบรรยาย | "ไอโซโทรปิก" หมายถึงอะไรสำหรับการวัดนั้น |
|---|---|---|
| ความหยาบ (Ra, Rz) | ยอดผิวสูงแค่ไหน | ผิวสำเร็จแบบไอโซโทรปิกมักมีความหยาบต่ำด้วย แต่ไม่จำเป็นเสมอ — เราผลิตพื้นผิวละเอียดที่มีทิศทางได้ |
| ความเป็นทิศทาง / ลาย | ยอดผิวเรียงตัวตามแนวแกนเดียวกันหรือไม่ | นี่คือสิ่งที่ไอโซโทรปิกจัดการ: ไม่มีแกนใดเด่น จึงไม่มีทิศทางการวัดใดได้เปรียบ |
ผิวที่เงาเป็นกระจกอาจไม่ผ่านการทดสอบไอโซโทรปิก ขณะที่ผิวด้านเรียบสม่ำเสมออาจผ่านได้ การสั่ง "ผิวเงากระจก" กับการสั่ง "ผิวไอโซโทรปิก" เป็นใบสั่งซื้อที่ต่างกัน และมีเพียงอย่างเดียวที่ตรวจด้วยตาได้
เส้นทางที่ใช้กันมากที่สุดเติมเคมีลงในการกระทำเชิงกล: เคมีตัดเฉือนเปลี่ยนชั้นผิว สื่อขัดเช็ดชั้นที่ทำปฏิกิริยาออกไปจากยอดผิว และเคมีขัดเงาสะเทินส่วนที่เหลือ การตัดเชิงกลต่อรอบมีน้อย เหตุผลที่กระบวนการนี้เร็วกว่าการใช้สื่อขัดละเอียดเดินหลายวันคือเคมี — และนั่นคือเหตุผลที่คอมปาวด์ไม่ใช่รายละเอียดของวัสดุสิ้นเปลือง คอมปาวด์*คือ*ตัวกระบวนการ
ชิ้นงานต้องทำหน้าที่แบบไหนจึงจะคุ้มกับกระบวนการนี้
มีเหตุผลเชิงหน้าที่สี่ข้อที่ทำให้การขัดผิวแบบไอโซโทรปิกคุ้มค่า และชิ้นงานต้องมีอย่างน้อยหนึ่งข้ออยู่ในแบบงาน:
1. การสัมผัสแบบเลื่อนหรือแบบกลิ้ง พื้นผิวสองชิ้นที่เคลื่อนที่สัมพันธ์กันมีพื้นที่สัมผัสที่ขึ้นกับว่ายอดผิวมาบรรจบกันอย่างไร ลายที่มีทิศทางทำให้การสัมผัสนั้นมีทิศทางที่เด่นกว่า แรงเสียดทานจึงขึ้นกับแนวการวางตัว บนเฟือง ตลับลูกปืน และชิ้นส่วนไฮดรอลิก สิ่งที่ซื้อคือการขจัดทิศทางนั้นออกไป
2. ความล้า รอยเครื่องมือทุกเส้นบนผิวที่กลึงหรือเจียรคือร่องบากเล็ก ๆ และยอดผิวคือจุดที่รอยแตกเริ่ม ผิวสำเร็จแบบไอโซโทรปิกขจัดรูปแบบร่องบากที่มีทิศทางและเหลือพื้นผิวที่ตื้นกว่าและกระจายแบบสุ่ม — นี่คือเหตุผลที่มันปรากฏทุกที่ที่ชิ้นงานรับภาระแบบวัฏจักรแทนที่จะถูกจำกัดด้วยการสึกหรอ
3. การซีล ปะเก็น โอริง หรือซีลโลหะต่อโลหะยึดอยู่ได้เพราะพื้นผิวเข้าหากันสนิท รอยขีดข่วนต่อเนื่องที่พาดผ่านหน้าซีลคือเส้นทางรั่ว และพื้นผิวที่ไม่มีทิศทางก็ไม่มีเส้นทางต่อเนื่อง เหตุผลข้อนี้มักทำให้กระบวนการคุ้มค่าที่สุดบนงานหล่ออะลูมิเนียมและเรือนวาล์วโลหะผสมทองแดง ซึ่งการรั่วมีต้นทุนสูงกว่าค่าขัดผิว
4. การเคลือบ สารเคลือบไปตามพื้นผิวที่อยู่ใต้มัน ลายที่มีทิศทางจึงกลายเป็นผิวสำเร็จที่มีทิศทางหลังการชุบอโนไดซ์หรือชุบโลหะ
โปรไฟล์ชิ้นงานที่ชี้ไปที่ไอโซโทรปิก สรุปในบรรทัดเดียว: ผิวรับภาระหรือผิวซีล ในชิ้นงานที่ความล้มเหลวมีราคาแพง และทิศทางของพื้นผิวเป็นข้อจำกัดเชิงออกแบบ
ที่ซึ่งผิวสำเร็จแบบธรรมดาทำงานได้อยู่แล้ว
นี่คือส่วนที่คนขายกระบวนการมักละไว้ และเป็นจุดที่เงินถูกใช้ไปเปล่า ๆ
- ข้อกำหนดมีเพียงเรื่องความสวยงาม ชิ้นส่วนตกแต่ง ฝาครอบที่มองเห็นได้ซึ่งไม่มีการสัมผัสและไม่มีซีล — ลำดับการทำความเงาตามปกติถูกกว่า และความเป็นทิศทางมองไม่เห็นในการใช้งาน
- พื้นผิวถูกพ่นสี เคลือบผง หรือหุ้ม พื้นผิวถูกฝังอยู่ใต้สารเคลือบ ลายที่มีทิศทางใต้ฟิล์มสีไม่ใช่เส้นทางรั่วและไม่ใช่ผิวเสียดทาน
- ชิ้นงานทำงานโดยไม่มีภาระ ขายึด ฝาครอบ บังโคลน: ไม่มีแรงกดสัมผัส ไม่มีภาระวัฏจักร ไม่มีซีล ไม่มีอะไรที่ลายจะทำให้เสื่อมลง
- ลายถูกขจัดด้วยขั้นตอนถัดไป หากหน้าที่ใช้งานจะถูกเจียร ขัดเรียบ หรือกลึงในภายหลัง การจ่ายเงินเพื่อทำให้เป็นไอโซโทรปิกก่อนคือการจ่ายสองครั้ง
- ค่าความคลาดเคลื่อนอยู่ที่ขอบ ไม่ใช่ที่หน้า หากแบบงานควบคุมรัศมีขอบหรือมิติใดมิติหนึ่ง นี่คือการซื้อผิดรายการ
- ล็อตมีเพียงชิ้นเดียว การพัฒนากระบวนการถูกเฉลี่ยค่าลงบนทั้งล็อต ต้นแบบจึงเป็นการทดลอง
พูดกันตรง ๆ: ไอโซโทรปิกถูกซื้อด้วยเหตุผลเชิงหน้าที่ และหากไม่ได้เขียนหน้าที่ใดไว้เลย ผู้ซื้อก็กำลังจ่ายเงินให้กับคำ ๆ หนึ่ง
วัสดุสามกลุ่มไม่ได้มีพฤติกรรมเหมือนกัน
กลไกเหมือนกัน แต่เคมี สื่อขัด และความเสี่ยงไม่เหมือนกัน
| อะลูมิเนียม | ทองแดงและทองเหลือง | สแตนเลส | --- | --- | --- | --- | ||
|---|---|---|---|---|---|---|---|---|
| ความล้มเหลวที่ต้องจับตา | การปาดเปื้อนเป็นคราบและชั้นผิวแข็งสีเทา สื่อขัดที่ปรับเกรดสำหรับเหล็กจะตัดแทนที่จะขัดเรียบ | คราบและสีที่เพี้ยนไปทั้งล็อต ประจุที่หมดสภาพทิ้งฟิล์มด้านไว้ | การปนเปื้อน — เศษเหล็กคาร์บอนจะปรากฏเป็นจุดสนิมหลังการพาสซีฟ | |||||
| ทิศทางของสื่อขัด | ปลายด้านนุ่ม: แบบพลาสติกเป็นตัวประสาน และเซรามิกละเอียดในภายหลัง | เซรามิกละเอียดและสื่อขัดสำหรับขัดเงา | เซรามิกที่แข็งกว่าและละเอียดกว่า ใช้เฉพาะ ไม่ใช้ร่วม | |||||
| จุดที่คุ้มกับต้นทุน | เรือนไฮดรอลิก เรือนปั๊ม หน้าซีลบนงานหล่อผนังบาง | เรือนวาล์วและข้อต่อที่ทั้งสีและผิวสัมผัสสำคัญ | ชิ้นส่วนรับภาระวัฏจักร ซีลในเครื่องมือและซีลสัมผัสอาหาร | |||||
| สิ่งที่เราจะถามก่อน | การทดลองบนผนังที่แย่ที่สุด | มาตรฐานสีคืออะไร — แยกจากพื้นผิว | ประจุใช้เฉพาะได้หรือไม่ |
อะลูมิเนียมเป็นตัวที่ยาก และเป็นคำค้นที่คนค้นหากัน มันนุ่มพอที่สื่อขัดซึ่งเลือกมาสำหรับโลหะที่แข็งกว่าจะดันเนื้อโลหะไปข้างหน้าสารขัดถูแทนที่จะตัดมัน — พื้นผิวจะกลายเป็นขรุขระและแข็ง และปฏิกิริยาตามปกติ — เพิ่มเวลาหรือใช้เกรดหยาบขึ้น — กลับทำให้แย่ลง บนงานหล่อผนังบาง ผนังอาจโก่งก่อนที่ผิวจะเสร็จ ช่วงที่เผยแพร่ไว้คือ10 ถึง 20 นาทีสำหรับการลบครีบแบบเบา และ2 ถึง 8 ชั่วโมงสำหรับการขัดเงาคุณภาพสูง ผิวสำเร็จแบบไอโซโทรปิกอยู่ที่ปลายด้านยาวของช่วง และตัวเลขที่สำคัญมาจากการทดลอง เพราะ *รอบเวลาที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการขจัดเนื้อที่อาจไม่ใช่ของคุณ* รายละเอียดเชิงเรขาคณิตที่ลึกกว่านี้อยู่ในการขัดชิ้นงานอะลูมิเนียมทรงเว้า
ทองแดงและทองเหลืองเพิ่มปัญหาสีเข้าไปบนปัญหาพื้นผิว พื้นผิวขัดออกมาเป็นเฉดที่ต่างกันเล็กน้อย ขึ้นกับว่าถูกตัดไปมากแค่ไหนและถูกล้างอย่างไร ล็อตหนึ่งจึงอาจผ่านเรื่องพื้นผิวแต่ถูกตีกลับเรื่องความสวยงาม
สแตนเลสเป็นพื้นผิวที่ให้อภัยที่สุดและเป็นกระบวนการที่ให้อภัยน้อยที่สุด ความเสี่ยงคือการปนเปื้อน: ประจุที่ใช้ร่วมกับเหล็กคาร์บอนทิ้งอนุภาคที่ปรากฏเป็นจุดสนิมหลังการพาสซีฟ บนชิ้นส่วนทางการแพทย์หรือชิ้นส่วนสัมผัสอาหาร นั่นคือการถูกตีกลับ
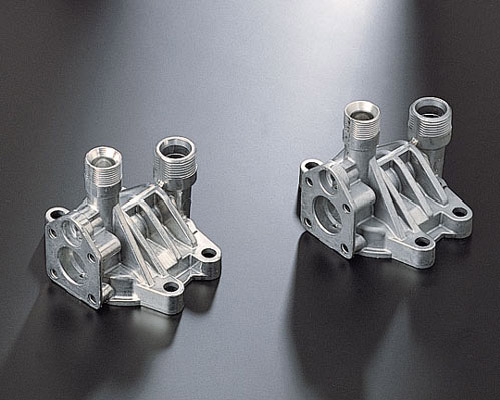
ตัวเรือนปั๊มอะลูมิเนียมหล่อตายสองชิ้น ขัดเสร็จแล้ว นี่คือรูปทรงที่ทำให้กระบวนการนี้ถูกซื้อ: ปุ่มเกลียว ครีบบาง ๆ ระหว่างปุ่มเหล่านั้น และผิวกลึงที่ต้องคงความเรียบ — ชิ้นงานที่หน้าที่ใช้งานเป็นทั้งผิวซีลและผิวสัมผัสพร้อมกัน มันยังลงโทษสื่อขัดที่ปรับเกรดสำหรับโลหะที่แข็งกว่าด้วย: ครีบจะมนก่อนที่หน้าจะสะอาด สิ่งที่ภาพถ่ายบอกคุณไม่ได้คือพื้นผิวเป็นไอโซโทรปิกหรือไม่ นั่นคือการวัด ไม่ใช่การดู
ตัวเลขการขัดแบบสตรีม (stream finishing) ที่เผยแพร่แล้วมีหน้าตาอย่างไร ไว้ใช้เทียบขนาด
เราไม่ได้เผยแพร่ช่วงสเปกการขัดผิวละเอียดแบบไอโซโทรปิกของเราเอง — เราผลิตตามชิ้นงาน ซึ่งจะกล่าวถึงด้านล่าง เพื่อให้เห็นขนาด ตัวเลขที่เผยแพร่ในแคตตาล็อกของผู้ผลิตยุโรปรายหนึ่ง (ซีรีส์ SF ของ OTEC stream-finishing เอกสารภาษาเยอรมัน บันทึกเมื่อ 2026-10) อยู่ในช่วงนี้:
| กลุ่มรุ่น | ขนาดเครื่อง กว้าง × ลึก × สูง (มม.) | Ø ชิ้นงานสูงสุด (มม.) | ความยาวสูงสุด (มม.) | น้ำหนักสูงสุด | ชุดจับยึด |
|---|---|---|---|---|---|
| SF X/1 78 | 1930 × 1430 × 2585 | 150 | 250 | 2 kg | 1–2 |
| SF X/1 105 | 2560 × 1550 × 2820 | 230 | 300 | 15 kg | 2–5 |
| SF H-105 | 2110 × 1620 × 2820 | 300 | 300 | 60 kg † | 1–2 |
| SF-HD | — | 380 ‡ | 500 ‡ | 68 kg ‡ | — |
| SF-HP | — | 900 ‡ | 650 ‡ | 200 kg ‡ | — |
† แคตตาล็อกระบุมวลนี้เป็นชิ้นงานบวกชุดจับยึด ‡ ระบุรวมชุดจับยึด
มีสองช่องที่เผยแพร่แล้วสำคัญ เพราะมันคือค่าตั้งที่ทำให้กระบวนการเป็นอย่างที่มันเป็น: ความเร็วสปินเดิลสูงสุด 1,000 rpm (SF-HD) และ 260 rpm (SF-HP) พร้อมช่วงมุมจุ่ม ±35° และ 0–35° พูดให้เข้าใจง่ายคือ ชิ้นงานถูกจับยึดและนำเสนอต่อสื่อขัดในมุมที่ควบคุมได้แทนที่จะถูกกลิ้งอย่างหลวม — นี่คือวิธีที่หน้าเดียวถูกจัดการโดยไม่ต้องขัดทั้งชิ้น
ให้อ่านตัวเลขเหล่านั้นเป็นระดับขนาด ไม่ใช่เป็นสเปกของเรา มันเป็นค่าจากแคตตาล็อกของบุคคลที่สามเพื่อเทียบขนาดเท่านั้น ไม่ใช่พารามิเตอร์ของเรา และไม่มีเครื่องใดถูกเสนอโดยอ้างอิงค่าดังกล่าว แคตตาล็อกยังระบุขนาดโดยรวมชุดจับยึดไว้ด้วย — กับดักเดียวกับการสอบถามใด ๆ: ตัวเลขบรรยายเครื่อง ไม่ได้บรรยายชิ้นงานของคุณ
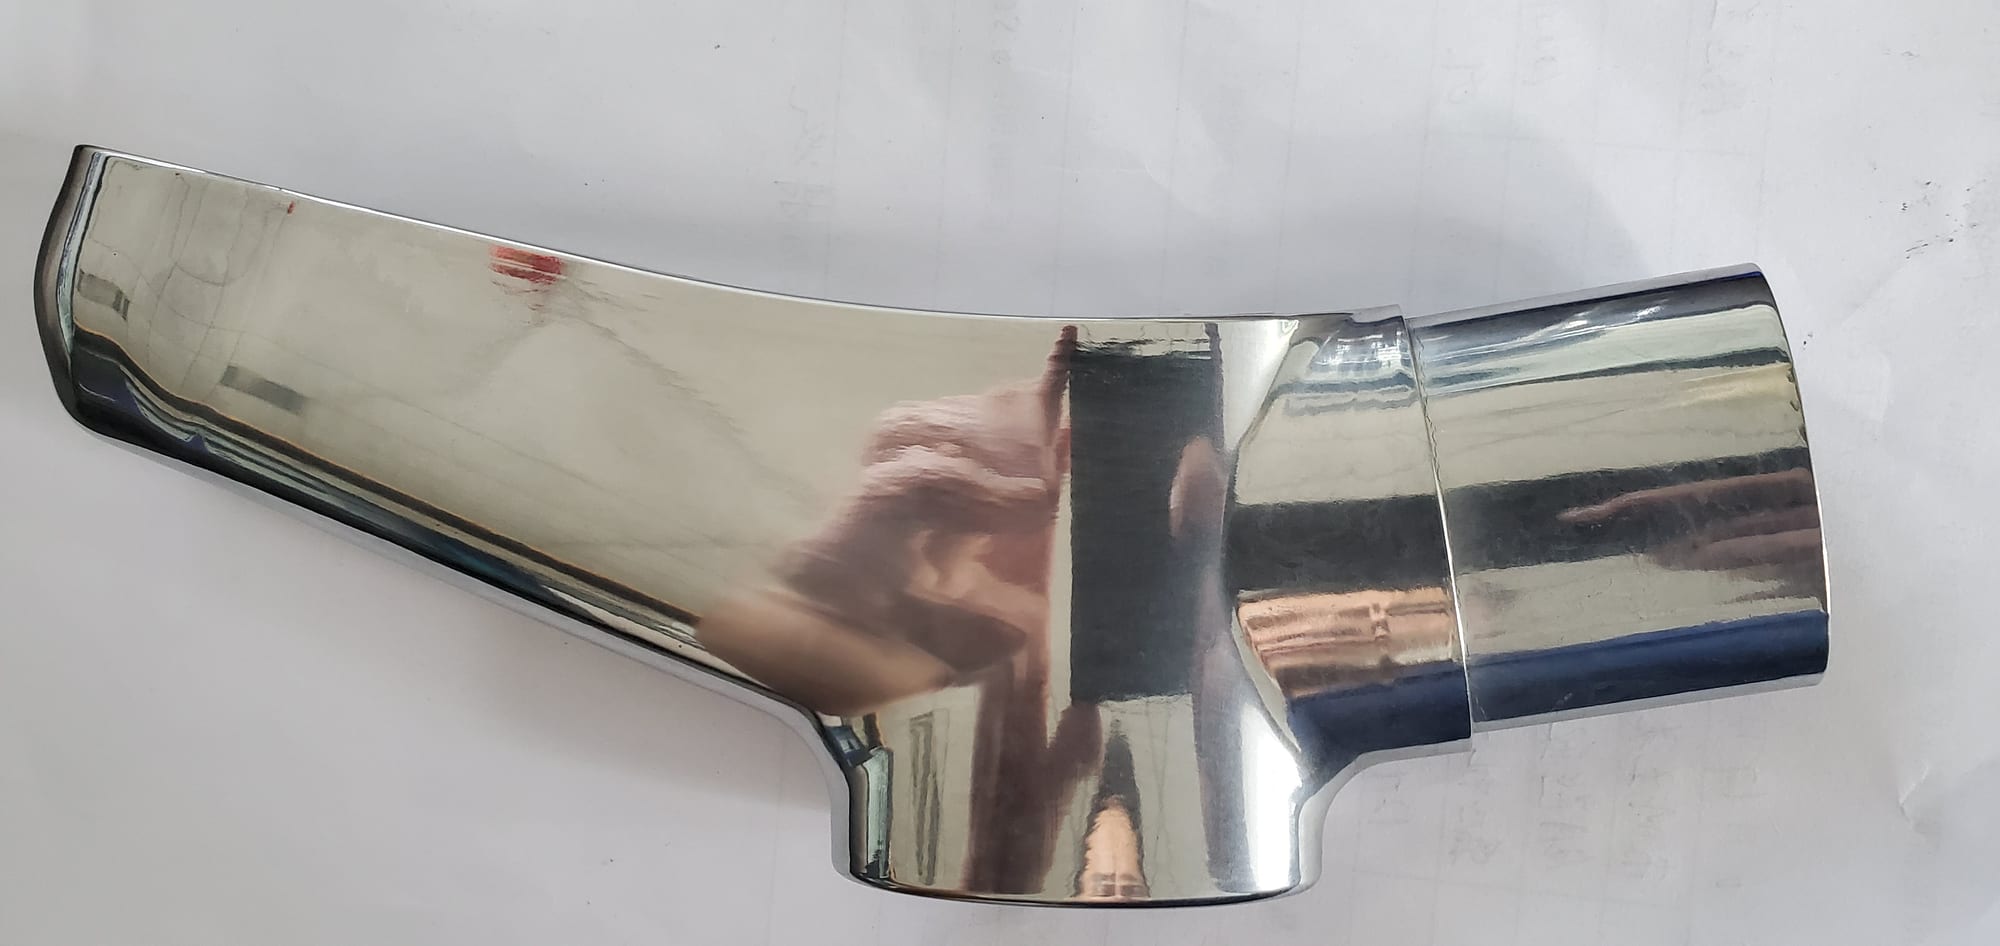
ข้อต่อโลหะผสมทองแดงที่ขัดจนเงาเป็นกระจก นี่คือจุดที่ต้องแยกความสวยงามออกจากการใช้งาน: ความเงาพิสูจน์ว่าความหยาบต่ำ และไม่ได้พิสูจน์อะไรเลยเรื่องความเป็นทิศทาง ชิ้นงานแบบนี้อาจผ่านการตรวจด้วยสายตาและยังมีลายที่มีทิศทางพาดผ่านหน้าซีล — บนเรือนวาล์ว เกณฑ์การยอมรับจึงเป็นการวัดในสองทิศทาง ไม่ใช่ภาพสะท้อน
อะไรเสีย รู้ได้อย่างไร และต้องเปลี่ยนอะไร
| สิ่งที่คุณเห็น | โดยปกติหมายถึงอะไร | ต้องเปลี่ยนอะไร |
|---|---|---|
| เงา แต่ความหยาบอ่านได้ต่างกันเมื่อวัดขวางและตามแนว | ลายเดิมถูกขัดเงาทับ ไม่ได้ถูกแทนที่ด้วยลายใหม่ | ต้องมีขั้นตัดเฉือนก่อนการขัดเงา — การขัดเงาเพิ่มไม่แก้เรื่องทิศทาง |
| ผิวอะลูมิเนียมสีเทา แข็ง และด้าน | สื่อขัดที่ปรับเกรดสำหรับโลหะที่แข็งกว่า | สื่อขัดที่นุ่มและละเอียดกว่า และขั้นตัดเฉือนที่สั้นลง |
| สีเพี้ยนไปทั้งล็อตโลหะผสมทองแดง | คอมปาวด์ การล้าง หรือการอบแห้งไม่สม่ำเสมอ | การเติมแบบคงที่ ขั้นล้าง และเครื่องอบแห้ง |
| จุดสนิมบนสแตนเลสหลังการพาสซีฟ | การปนเปื้อนในประจุ | ประจุที่ใช้เฉพาะ และการทำความสะอาดเครื่องครั้งใหญ่ |
| รัศมีขอบหลุดค่าความคลาดเคลื่อน | ตั้งรอบไว้สำหรับงานขัดผิวในจุดที่ต้องลบครีบ | แยกการทำงานออกเป็นสองขั้น และระบุขีดจำกัดของขอบ |
| ผลดีขึ้น แล้วหยุดดีขึ้นและถอยกลับ | ประจุหมดสภาพ — นี่คือวัสดุสิ้นเปลืองที่ต้องเปลี่ยน | เปลี่ยนสื่อขัดทั้งชุดตามรอบที่กำหนด ไม่ใช่แค่เติมเพิ่ม |
| ผนังบางโก่งระหว่างเดินเครื่อง | พลังงานสูงเกินไปสำหรับหน้าตัดนั้น | ลดพลังงานลง หรือไม่ก็กระบวนการนี้ผิดสำหรับงานนี้ |
แถวแรกคือความล้มเหลวประจำตัวของงานไอโซโทรปิกที่ถูกขายผิด: ชิ้นงานที่สวยแต่ไม่ผ่านการทดสอบเดียวที่สำคัญ หากผู้จัดหาไม่สามารถบอกได้ว่าจะวัดความเป็นทิศทางอย่างไร คำกล่าวอ้างนั้นก็ตรวจสอบไม่ได้ — วินัยเดียวกับการวัดครีบและความหยาบ
ชิ้นส่วนที่สึกหรอ และสัญญาณที่บอกว่าให้เปลี่ยนแทนที่จะปรับแต่ง ประจุเป็นตัวกำหนดกระบวนการนี้ และมันให้สัญญาณสามอย่างก่อนจะล้มเหลวโดยสิ้นเชิง: ผิวหยุดดีขึ้น มีฝ้าสีเทาด้านที่เมื่อสัปดาห์ก่อนยังไม่มี และผลลัพธ์เดิมต้องใช้เวลานานขึ้นราว 20% อายุสื่อขัดอยู่ที่20–200 ชั่วโมงการทำงานขึ้นกับวัสดุและรอบการทำงาน — กว้างพอที่จำนวนชั่วโมงเพียงอย่างเดียวจะเป็นตัวชี้วัดที่ไม่ดี นี่คือเหตุผลที่สัญญาณสำคัญกว่าเวลาบนนาฬิกา ซับในโพลียูรีเทน 20–35 mmของอ่างคือชิ้นส่วนสึกหรอชิ้นที่สอง ตัวที่สึกทะลุถึงเปลือกนอกคือการซ่อม ประจุที่หมดสภาพไม่ได้แค่ทำให้ช้าลง — มันสร้างฝ้าสีเทาที่ดูเหมือนความล้มเหลวของกระบวนการ แล้วผู้ซื้อก็ไปเปลี่ยนคอมปาวด์แทนที่จะเปลี่ยนสื่อขัด
ที่ซึ่งไอโซโทรปิกเป็นการซื้อที่ผิด
- ไม่มีผิวรับภาระหรือผิวซีล งานตกแต่ง งานโครงสร้าง ไม่รับภาระ ซื้อความเงาแทน
- ชิ้นงานที่ถูกเคลือบทับหน้าที่ยังใช้งาน สารเคลือบซ่อนพื้นผิวไว้ และลายก็เลิกมีความหมาย
- ลักษณะที่สื่อขัดเข้าถึงไม่ได้ รูตันลึกไม่ถูกขัดด้วยกระบวนการที่เข้าไปไม่ถึง — และห้ามใช้สื่อขัดที่มีขนาดใหญ่กว่าประมาณหนึ่งในสามของลักษณะที่เล็กที่สุด ลักษณะขนาด 3 mm จึงต้องการสื่อขัดที่เล็กกว่า 3 mm
- รูปแบบความล้มเหลวที่เป็นรอยแตกหรือรอยพับ ไม่ใช่เรื่องพื้นผิว ตำหนิในเนื้อหน้าตัดไม่ใช่ปัญหาการขัดผิว
- ล็อตที่มีชิ้นเดียว หรือค่าความคลาดเคลื่อนอยู่ที่ขอบ ผิดด้วยเหตุผลทางเลขคณิตและเรขาคณิต
สิ่งที่เราจะพูดและจะไม่พูดเกี่ยวกับข้อเสนอของเราเอง
เราผลิตเครื่องตกแต่งผิว รวมถึงสื่อขัดและคอมปาวด์ที่ใช้กับเครื่องนั้น และเราผลิตตามชิ้นงาน ไม่ใช่ตามรายการในแคตตาล็อก:
- เราไม่เผยแพร่รุ่นการขัดผิวละเอียดแบบไอโซโทรปิก เพราะเราไม่มีรุ่นนั้นในแคตตาล็อก งานถูกกำหนดจากแบบงานและยืนยันด้วยการทดลอง
- หากชิ้นงานของคุณคุ้มกับกระบวนการนี้ เราจะคุยเรื่องการสร้างคอนฟิกูเรชันรอบชิ้นงานนั้น — สื่อขัด คอมปาวด์ และรูปแบบการเคลื่อนที่ที่สรุปบนชิ้นงานของคุณ ไม่ใช่บนเอกสารข้อมูล
- การทดลองคือสิ่งที่ส่งมอบ ชิ้นงานตัวแทนสองสามชิ้น รวมถึงชิ้นที่แย่ที่สุด จะกลับมาเป็นผิวสำเร็จ รอบการทำงาน และปริมาณการใช้สื่อขัดที่วัดได้
- เราจะไม่เสนอราคาผิวสำเร็จที่เรายังไม่เคยทำ คำกล่าวอ้างเรื่องไอโซโทรปิกคือการวัด จึงต้องยืนยันบนชิ้นงานตัวอย่าง
ขอบเขตทางกายภาพเป็นไปตามกฎเดียวกับเครื่องทุกเครื่องที่เราผลิต: ไฟสามเฟส 380 V หรือ 415 V ที่ 50 Hz, 75–85 dB(A) ที่ระยะหนึ่งเมตร และเครื่องทุกเครื่องถูกเดินด้วยสื่อขัดบรรจุก่อนส่งมอบ เครื่องมาตรฐานส่งมอบภายใน25–35 วันนับจากวันมัดจำ ผลิตตามสั่งภายใน45–60 วัน และการขนส่งทางเรือจากเซี่ยเหมินใช้เวลา30–40 วัน เมื่อชิ้นงานต้องการปลายด้านนุ่มของช่วงสื่อขัด นั่นคือการเลือกพลาสติกหรือเซรามิกละเอียด และเคมีมาจากกลุ่มคอมปาวด์ตกแต่งผิว สำหรับชิ้นงานเดี่ยวที่จับยึดไว้และตัดเฉพาะจุดอย่างควบคุมได้ กลุ่มจานแรงเหวี่ยงคืออีกเส้นทางที่ควรนำมาเปรียบเทียบ
คำถามที่พบบ่อย
การขัดผิวละเอียดแบบไอโซโทรปิกต่างจากการขัดเงาอย่างไร การขัดเงามุ่งที่ความหยาบและการสะท้อนแสง ส่วนการขัดผิวแบบไอโซโทรปิกมุ่งที่การไม่มีทิศทางในพื้นผิว ชิ้นงานอาจถูกขัดจนเงาเป็นกระจกและยังมีทิศทางชัดเจน สองอย่างนี้จึงถูกซื้อด้วยเกณฑ์การยอมรับที่ต่างกัน
ชิ้นงานแบบไหนที่ต้องการผิวไอโซโทรปิกจริง ๆ ชิ้นงานที่มีการสัมผัสรับภาระ มีภาระวัฏจักร หรือมีหน้าซีล ซึ่งทิศทางของพื้นผิวเป็นข้อจำกัดเชิงออกแบบ: ชิ้นส่วนไฮดรอลิก เฟืองและผิวตลับลูกปืน หน้าซีลบนงานหล่อและเรือนวาล์ว และชิ้นงานที่ถูกจำกัดด้วยความล้าแทนการสึกหรอ
อะลูมิเนียมต้องใช้กระบวนการต่างจากเหล็กหรือไม่ ใช่ อะลูมิเนียมนุ่มและเหนียวหนืด สื่อขัดที่ปรับเกรดสำหรับโลหะที่แข็งกว่าจึงปาดเนื้อจนกลายเป็นผิวขรุขระและแข็ง และการเพิ่มเวลาหรือใช้สื่อขัดหยาบขึ้นก็ทำให้แย่ลง มันต้องใช้ปลายด้านนุ่มของช่วงและขั้นตัดเฉือนที่สั้นลง
ทองแดงและทองเหลืองทำแบบเดียวกันได้หรือไม่ กลไกเหมือนกันแต่เกณฑ์การยอมรับกว้างกว่า: สีเป็นเกณฑ์ที่สองคู่กับพื้นผิว ขั้นล้างและอบแห้งจึงเป็นส่วนหนึ่งของข้อกำหนด
ทำไมสแตนเลสจึงเป็นตัวที่เสี่ยงเรื่องการปนเปื้อนที่สุด เพราะประจุที่ใช้ร่วมกับเหล็กคาร์บอนทิ้งอนุภาคที่ปรากฏเป็นจุดสนิมหลังการพาสซีฟ และบนชิ้นส่วนทางการแพทย์หรือชิ้นส่วนสัมผัสอาหาร นั่นคือการถูกตีกลับ ประจุที่ใช้เฉพาะคือมาตรการควบคุม และเป็นรายการต้นทุนที่ต้องถามถึงก่อนเปรียบเทียบใบเสนอราคา
Max Xu ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
ตัวเลขซีรีส์ SF ของ OTEC stream-finishing ที่อ้างถึงเป็นค่าจากแคตตาล็อกของบุคคลที่สามที่เผยแพร่แล้ว (เอกสารภาษาเยอรมัน บันทึกเมื่อเดือนตุลาคม 2026) ให้ไว้เพื่อเทียบขนาดเท่านั้น ไม่ใช่สเปกของเรา ไม่ใช่คำกล่าวอ้างเกี่ยวกับเครื่องใดที่เราเสนอ และบางช่องของแคตตาล็อกเองก็ระบุโดยรวมชุดจับยึดชิ้นงานไว้ กระบวนการขัดผิวถูกกำหนดด้วยวัสดุ ปริมาณเนื้อที่ต้องขจัด และผิวสำเร็จที่ต้องการ คอนฟิกูเรชันสำหรับชิ้นงานหนึ่งจึงยืนยันด้วยการทดลองบนชิ้นงานนั้น เราผลิตเครื่องตกแต่งผิวและสื่อขัดกับคอมปาวด์ที่ใช้กับเครื่องนั้น เราไม่ได้ให้บริการรับจ้างขัดผิว
 +86-592-2381506


 รองรับเครือข่าย IPv6
