


อัตราการบรรจุ: ตัวแปรเดียวที่กำหนดว่ารอบนั้นทำซ้ำได้หรือไม่
กระบวนการขัดผิวมีสามตัวแปรที่สำคัญ: มีเดีย น้ำยา และใส่เข้าไปเท่าไรสองตัวแรกถูกพูดถึงตลอด ตัวที่สามตัดสินอย่างเงียบ ๆ ว่าผลลัพธ์ทำซ้ำได้หรือไม่ — และเป็นตัวที่มักถูกตั้งด้วยความรู้สึกมากที่สุด
อัตราการบรรจุคือสัดส่วนของห้องทำงานที่ประจุ ครอบครอง — มีเดียบวกชิ้นงาน ตามปริมาตรไม่ใช่ตามมวล ตั้งผิดแล้วเกิดสองอย่าง: กระบวนการตัดไม่ถูกต้อง และสูตรเดียวกันให้ผลต่างกันในแต่ละวัน
หน้านี้ว่าด้วยตัวแปรนั้นและสามสิ่งที่มันควบคุม
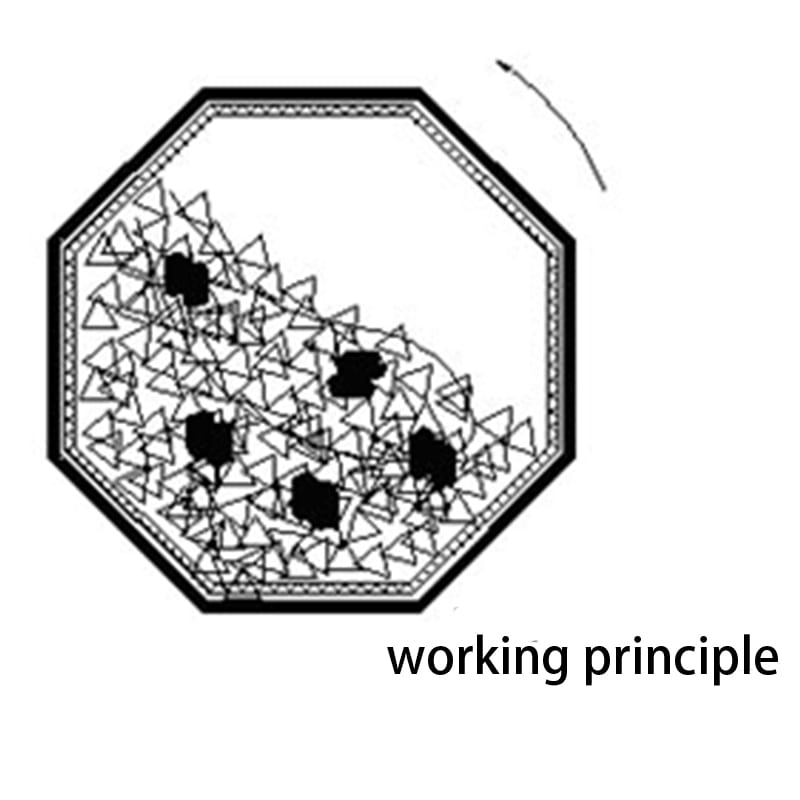
อัตราการบรรจุในภาพเดียว: ความสูงที่บรรจุเทียบกับความชันของการไหลมีเดียต้องตกลงมาจากด้านบนข้ามชิ้นงานได้อย่างอิสระ — บรรจุสูงขึ้นแล้วไม่มีการไหล บรรจุน้อยลงแล้วมันเลื่อนผ่านโดยไม่กดอะไร
ทำไมใช้ปริมาตรไม่ใช่มวล
ประจุคือมวลที่เคลื่อนที่ของมีเดียและชิ้นงาน และสิ่งที่สำคัญคือพื้นที่ที่มันมีให้เคลื่อนที่
น้อยเกินไปในห้องและมีเดียสร้างการเคลื่อนที่สัมพัทธ์ที่ทำงานไม่ได้ — ชิ้นงานนิ่งและมีเดียไหลผ่านโดยไม่มีความดัน มากเกินไปและไม่มีพื้นที่ให้ประจุไหลเลย: มีเดียล็อก การเคลื่อนที่หยุด และรอบกลายเป็นการถูช้า ๆ
โหมดล้มเหลวทั้งสองดูเหมือนกันจากภายนอก: เครื่องทำงาน ชิ้นงานออกมา และผิวสำเร็จ น่าผิดหวัง นั่นคือเหตุที่อัตราการบรรจุวินิจฉัยด้วยการดูได้ยาก — และเหตุที่ควรตั้งมันอย่างตั้งใจ
และนั่นคือเหตุที่มวลเป็นตัววัดที่ผิดห้องที่เติมถึงปริมาตรที่ถูกต้องด้วยมีเดียเซรามิกหนาแน่นหนักต่างจากห้องเดียวกันที่เติมถึงปริมาตรที่ถูกต้องด้วยมีเดียพลาสติกเบามาก โรงงานที่บรรจุตามน้ำหนักจะบรรจุเกินหรือขาดตามมีเดียที่ใช้สัปดาห์นั้น
ด้านชิ้นงานของสัดส่วน บนล็อตแบบนี้ตัวเลขที่สำคัญไม่ใช่ตัวเลขกิโลกรัมแต่เป็นพื้นที่ที่ชิ้นงานบวกมีเดียเหลือให้เคลื่อนที่ — ซึ่งเป็นเหตุที่สัดส่วนถูกตั้งด้วยปริมาตรไม่ใช่น้ำหนักหน้าตัดถังแปดเหลี่ยมที่มีมีเดียสามเหลี่ยมและชิ้นงาน (บล็อกตัน) อยู่ในประจุ อ่านความสูงที่บรรจุเทียบกับความชัน — มีเดียต้องไหลจากซ้ายบนลงมาข้ามชิ้นงานได้อย่างอิสระ บรรจุสูงขึ้นแล้วไม่เหลือการไหล บรรจุน้อยลงแล้วมีเดียเลื่อนผ่านโดยไม่กดอะไร
อัตราการบรรจุควบคุมอะไร
1. การตัดเกิดขึ้นหรือไม่
มีเดียทำงานผ่านการเคลื่อนที่สัมพัทธ์ภายใต้ความดันสิ่งนี้ต้องการให้ประจุเคลื่อนที่ได้อย่างอิสระ ต่ำกว่าการบรรจุหนึ่งประจุจะหลวมเกินกว่าจะสร้างความดัน สูงกว่านั้นประจุเคลื่อนที่ไม่ได้
อาการของห้องที่บรรจุน้อยเกินไป:รอบที่ใช้เวลานานกว่าที่คาดมากสำหรับผลเดียวกัน และชิ้นงานที่ดู "ถูกถู" แทนที่จะ "ถูกทำงาน"
อาการของห้องที่บรรจุมากเกินไป:รอบที่ผิวสำเร็จไม่สม่ำเสมอ — ชิ้นงานใกล้ผนังได้งาน ชิ้นงานตรงกลางไม่ได้ — และเครื่องฟังดูมีโหลดแทนที่จะกำลังทำงาน
2. สูตรถ่ายโอนระหว่างล็อตได้หรือไม่
นี่คือผลเชิงพาณิชย์ และเป็นอันที่เสียหายมากที่สุด
ความยาวรอบมีความหมายเฉพาะเมื่ออัตราการบรรจุเท่ากัน โรงงานที่รัน200ชิ้นสัปดาห์หนึ่งและ260สัปดาห์ถัดไป ด้วยเวลารอบเดียวกัน จะได้ผิวสำเร็จสองแบบและไม่รู้ว่าทำไม — เพราะสูตรที่เขียนไว้สมมติการบรรจุหนึ่งแบบ
กฎปฏิบัติ: เขียนอัตราการบรรจุลงในสูตร ไม่ใช่แค่เวลารอบสูตรที่บอกว่า "รอบ40นาที" คือครึ่งสูตร สูตรที่บอกว่า "รอบ40นาทีที่การบรรจุนี้" คือสูตรที่ทำซ้ำได้
3. ต้นทุนต่อชิ้น ผ่านมีเดียและเครื่อง
อัตราการบรรจุกำหนดว่าห้องทำงานได้มากแค่ไหนต่อรอบ และดังนั้นต้นทุนมีเดียและเครื่องต่อชิ้น
- บรรจุน้อยเกิน → คุณจ่ายสำหรับเครื่องและประจุที่ไม่ได้ใช้ และมีเดียสึกหรอขณะทำงานน้อย
- บรรจุมากเกิน → รอบยาวขึ้นหรือผลลัพธ์ล้มเหลว ต้นทุนต่อชิ้นดีจึงสูงขึ้นทั้งสองทาง
มีค่าที่เหมาะสมและมันไม่ใช่ค่าสูงสุดสัญชาตญาณ "เติมให้เต็มและทำได้มากขึ้น" เป็นสัญชาตญาณที่ผิดบนเครื่องขัดผิว และเป็นข้อผิดพลาดที่พบบ่อยที่สุดที่ฉันเห็นในคำถาม
วิธีตั้ง โดยไม่มีตัวเลข
จุดยืนที่ซื่อตรง: ไม่มีเปอร์เซ็นต์สากลการบรรจุที่ถูกต้องขึ้นกับตระกูลเครื่อง ตัวมีเดีย รูปร่างชิ้นงาน และข้อกำหนดผิวสำเร็จ สิ่งที่ให้ได้คือวิธีการ
1. เริ่มจากปริมาตรการทำงานของห้อง ไม่ใช่ความจุพิกัดตัวเลขลิตรของเครื่องคือขนาดห้อง ปริมาตรการทำงานคือสิ่งที่ประจุ ครอบครอง ได้ขณะยังเคลื่อนที่ได้อย่างอิสระ สองสิ่งนี้ไม่ใช่ตัวเลขเดียวกัน และใบเสนอราคาที่ให้เฉพาะความจุพิกัดไม่ได้บอกคุณว่าโหลดได้เท่าไร
2. บรรจุตามปริมาตร และตรวจด้วยตาเติมถึงระดับที่ผู้ผลิตกำหนดสำหรับตระกูลนั้น แล้วยืนยันด้วยการดูว่าประจุเคลื่อนที่อย่างไร ประจุที่หมุนเวียนมีการไหลที่เห็นได้ ประจุที่ไม่มีการไหลจะหลวมหรือล็อก
3. ตรึงสัดส่วน แล้วจึงปรับรอบเมื่อปรับแต่งกระบวนการ ให้คงการบรรจุไว้และเปลี่ยนอย่างอื่นหนึ่งอย่าง การเปลี่ยนทั้งการบรรจุและรอบพร้อมกันทำให้ผลลัพธ์เรียนรู้ไม่ได้ — และนั่นคือวิธีที่โรงงานลงเอยด้วยกระบวนการที่ไม่มีใครทำซ้ำได้
4. บันทึกสัดส่วนกับชิ้นงาน ไม่ใช่กับเครื่องเครื่องเดียวกันรันการบรรจุต่างกันสำหรับชิ้นงานต่างกัน ตัวเลขเป็นของใบงาน
5. ตรวจซ้ำเมื่อมีเดียเปลี่ยนการเปลี่ยนตัวมีเดียเปลี่ยนความหนาแน่นรวม และดังนั้นการบรรจุที่ระดับปริมาตรเดียวกัน โรงงานที่เปลี่ยนจากเซรามิกเป็นพลาสติกที่การบรรจุเดิมกำลังรันกระบวนการอื่น
การตรวจภาคสนามเป็นอย่างไร:หลังรอบ ให้ดูว่าทุกชิ้นได้รับงานเท่ากันหรือไม่ หากชิ้นใกล้ผนังเสร็จและชิ้นตรงกลางไม่เสร็จ ห้องบรรจุมากเกิน — ประจุไม่พลิกกลับ มันหมุนเป็นก้อน
เมื่อเหตุผลนี้ไม่ช่วย
| อาการ | คำอธิบายด้วยอัตราการบรรจุ |
|---|---|
| รอบใช้เวลานานกว่าที่ควรมาก | บรรจุน้อยเกิน: ประจุหลวมเกินกว่าจะสร้างความดัน |
| ผิวสำเร็จไม่สม่ำเสมอ — บางชิ้นเสร็จ บางชิ้นไม่ | บรรจุมากเกิน: ประจุหมุนเป็นก้อนแทนที่จะไหล |
| ชิ้นงานออกมา "ถูกถู" แทนที่จะ "ถูกทำงาน" | บรรจุน้อยเกิน และมักมีมีเดียที่เล็กเกินสำหรับการบรรจุนั้น |
| มีเดียสึกหรอเร็วกว่าที่คาดโดยทำงานได้น้อย | บรรจุน้อยเกิน: มีเดียเคลื่อนที่และสึกหรอโดยไม่ทำงาน |
| สูตรเดียวกันให้ผลต่างกันสัปดาห์ต่อสัปดาห์ | การบรรจุไม่ได้คงที่ — สาเหตุที่พบบ่อยที่สุด |
| เครื่องฟังดูมีโหลด รอบยาวขึ้นเรื่อย ๆ | บรรจุมากเกิน: ตัวขับทำงานกับประจุที่เคลื่อนที่ไม่ได้ |
| มีเดียติดอยู่ในชิ้นงานและไม่แยกออก | บรรจุมากเกิน: ชิ้นงานถูกกดชิดกันและกักมีเดีย |
แถวที่ห้าคือแถวที่ควรอ่านสองครั้งข้อร้องเรียน "กระบวนการไม่สม่ำเสมอ" ส่วนใหญ่ไม่ใช่ปัญหาเครื่องหรือมีเดีย — แต่เป็นการบรรจุที่เปลี่ยนระหว่างล็อตขณะสูตรบอกว่าไม่เปลี่ยน
เมื่อเหตุผลนี้ใช้ไม่ได้
เครื่องอัตโนมัติเต็มที่ที่ตวงประจุเองเครื่องบางรุ่นควบคุมการบรรจุภายใน บนเครื่องเหล่านั้นสัดส่วนคือการตั้งค่าเครื่อง ไม่ใช่การตัดสินใจของผู้ปฏิบัติ — แต่ก็ยังควรรู้ว่าตั้งไว้เท่าไร เพราะมันยังเป็นสิ่งที่ทำให้สูตรทำซ้ำได้
กระบวนการจับด้วยจิกdrag finishing และกระบวนการจับด้วยจิกอื่น ๆ ไม่มีประจุอิสระ อัตราการบรรจุในความหมายนี้จึงไม่ใช้ สิ่งที่แทนที่คือจิกและความลึกของการจุ่ม
ชิ้นงานเดียวหรือไม่กี่ชิ้นต่ำกว่าหนึ่งล็อตไม่มีสัดส่วนให้พูดถึง คำถามกลายเป็นว่าเครื่องคุ้มหรือไม่
กระบวนการแห้งที่มีตัวดูดซับบนเปลือกวอลนัทหรือซังข้าวโพด ประจุเปลี่ยนขณะดูดซับและแตกตัว การบรรจุจึงไม่คงที่ตลอดอายุมีเดีย ต้องตรวจสัดส่วนเมื่อเปลี่ยนมีเดีย ไม่ใช่สมมติจากการบรรจุครั้งแรก
ตัวเลขรอบและมีเดียที่การบรรจุมีปฏิสัมพันธ์ด้วยขั้นขจัดครีบหรือขอบเบาใช้เวลาประมาณ10ถึง20นาที และขั้นทำให้สว่าง2ถึง8ชั่วโมง — และช่วงเหล่านี้สมมติการบรรจุที่ให้ประจุเคลื่อนที่ได้ อายุมีเดียอยู่ที่20ถึง200ชั่วโมงการทำงาน และสัญญาณเปลี่ยนคือผลที่ใช้เวลานานขึ้นประมาณ20%สำหรับรูปลักษณ์เดียวกัน ซึ่งการบรรจุที่ไม่เสถียรเลียนแบบได้ เครื่องคลาสนี้ใช้สามเฟส380 Vหรือ415 Vที่50 Hz อยู่ในช่วง75ถึง85 dB(A) ที่ระยะหนึ่งเมตร และจัดส่งใน25ถึง35วันนับจากเงินมัดจำ
สิ่งที่ส่งมาพร้อมคำถาม
- ชิ้นงาน: ขนาด มวล และกี่ชิ้นต่อล็อต
- ห้องที่คุณรันอยู่ หรือห้องที่กำลังพิจารณา — และตัวเลขที่คุณมีเป็นความจุพิกัดหรือปริมาตรการทำงาน
- ตัวมีเดียและขนาด เพราะการบรรจุที่ระดับปริมาตรหนึ่งขึ้นกับความหนาแน่นรวม
- รอบที่คุณรันอยู่ และคงที่หรือไม่
- อะไรผิดปกติ หากมี: ผิวสำเร็จไม่สม่ำเสมอ รอบที่ยาวขึ้นเรื่อย ๆ ชิ้นงานออกมาถูกถู แต่ละอย่างชี้ไปที่ปัญหาการบรรจุต่างกัน
คำถามที่พบบ่อย
อัตราการบรรจุในการขัดแบบมวลคืออะไรสัดส่วนของห้องทำงานที่ประจุ ครอบครอง — มีเดียบวกชิ้นงาน — วัดตามปริมาตร ควบคุมว่าประจุเคลื่อนที่ได้อย่างอิสระหรือไม่ ซึ่งกำหนดว่าการตัดเกิดขึ้นหรือไม่และความยาวรอบทำซ้ำได้หรือไม่
ทำไมวัดตามปริมาตรไม่ใช่น้ำหนักเพราะขีดจำกัดการทำงานคือพื้นที่ให้เคลื่อนที่ ไม่ใช่มวล ห้องที่เติมถูกต้องด้วยมีเดียเซรามิกหนาแน่นหนักต่างจากห้องเดียวกันที่เติมถูกต้องด้วยมีเดียพลาสติกเบามาก การบรรจุตามน้ำหนักให้ผลต่างกันตามมีเดียที่รันอยู่
มีเปอร์เซ็นต์มาตรฐานหรือไม่ไม่มีตัวเลขเดียวที่ใช้ได้ข้ามตระกูลเครื่อง ตัวมีเดีย และรูปร่างชิ้นงาน สิ่งที่ให้ได้คือวิธีการ: เริ่มจากปริมาตรการทำงาน เติมถึงระดับผู้ผลิตสำหรับตระกูลนั้น ยืนยันด้วยการสังเกตการไหล แล้วคงที่ไว้ขณะปรับอย่างอื่น
ทำไมสูตรเดียวกันให้ผลต่างกันบ่อยที่สุดเพราะการบรรจุไม่ได้คงที่ขณะรอบคงที่ สูตรที่ระบุเวลารอบแต่ไม่อัตราการบรรจุคือข้อกำหนดครึ่งเดียว และครึ่งที่ขาดคือสิ่งที่เปลี่ยนระหว่างล็อต
รู้ได้อย่างไรว่าห้องบรรจุมากเกินดูชิ้นงานหลังรอบ หากชิ้นใกล้ผนังเสร็จและชิ้นตรงกลางไม่เสร็จ ประจุหมุนเป็นก้อนแทนที่จะไหล — นั่นคือลายเซ็นของการบรรจุมากเกิน และไม่มีการปรับรอบใดแก้ได้
อัตราการบรรจุสำคัญในกระบวนการแห้งหรือไม่สำคัญ แต่คงได้ยากกว่า: ตัวดูดซับอย่างเปลือกวอลนัทหรือซังข้าวโพดเปลี่ยนขณะทำงาน การบรรจุที่ระดับหนึ่งจึงเปลี่ยนตลอดอายุมีเดีย ตรวจเมื่อเปลี่ยนมีเดียแทนการสมมติว่าการบรรจุแรกคงอยู่
Max Xu ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31 Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
บทความนี้อธิบายวิธีคิดเรื่องอัตราการบรรจุ ไม่ได้ให้เปอร์เซ็นต์สากลเพราะไม่มีตัวใดใช้ได้ข้ามตระกูลเครื่องและรูปร่างชิ้นงาน และไม่ใช่การกล่าวอ้างถึงผลที่ทำได้ของชิ้นงานเฉพาะ กระบวนการขัดถูกกำหนดโดยวัสดุ เนื้อที่ต้องเอาออก และผิวที่ต้องการ การบรรจุและรอบสำหรับชิ้นงานเฉพาะจึงยืนยันด้วยการทดสอบบนชิ้นงานนั้น เราผลิตเครื่องขัดและมีเดียกับน้ำยาที่ใช้ในเครื่อง เราไม่มีบริการรับจ้างขัด
 +86-592-2381506


 รองรับเครือข่าย IPv6
