


เครื่องขัดเงาแบบแม่เหล็ก: คำตอบเมื่อมีเดียอิสระเข้าถึงลักษณะไม่ได้
เครื่องขัดเงาแบบแม่เหล็กเป็นเส้นทางที่สี่ในการขัดแบบมวล และเป็นเส้นทางเดียวที่มีหลักการทำงานต่างโดยพื้นฐาน: สารขัดไม่ใช่วัตถุทรงรูปที่กลิ้งผ่านชิ้นงาน แต่เป็นกลุ่มเข็มแม่เหล็กขนาดเล็กที่ไหลเข้าไปในชิ้นงาน
ความต่างนั้นกำหนดทุกอย่างว่ามันเป็นเครื่องที่ถูกเมื่อใด มันไม่ใช่โบวล์ที่ดีกว่า มันคือคำตอบสำหรับปัญหาชนิดหนึ่งที่ไม่มีมีเดียอิสระใดแก้ได้ และใช้งานแพง การซื้อมาเพื่องานที่โบวล์ทำได้คือการเปลืองทั้งเครื่องและวัสดุสิ้นเปลือง
ปัญหาที่มันมีไว้แก้
ในตระกูลอื่นทั้งหมด — สั่น เหวี่ยง บาร์เรล — มีเดียเป็นวัตถุทรงรูปมันถูกผลิตเป็นขนาด และขนาดนั้นเป็นขอบเขตแข็งว่ามันไปถึงไหนได้ กรวยเซรามิก6 mmเข้าไปในร่อง3 mmไม่ได้ และไม่มีเกรด รูปทรง หรือความยาวรอบใดเปลี่ยนได้
สิ่งนี้สร้างกลุ่มลักษณะเฉพาะที่ต้านทุกมีเดียอิสระ:
| ลักษณะ | ทำไมมีเดียอิสระล้มเหลว |
|---|---|
| รูทะลุและรูเจาะที่ตัดกัน | มีเดียผ่านข้างปากช่อง ไม่ไหลผ่านจุดตัด |
| รากเกลียว | รากแคบกว่ามีเดียใดที่มีมวลพอจะตัด |
| ร่องตันและช่องแคบ | มีเดียเข้าไปแล้วไม่ออก หรือไม่เข้าเลย |
| รัศมีภายในบนชิ้นงานกลึง | ประจุเข้าถึงด้านที่เข้าถึงได้ ไม่ใช่ด้านที่ปิดล้อม |
เครื่องแม่เหล็กเปลี่ยนฟิสิกส์ไม่ใช่มีเดียตัวทำงานคือกลุ่มเข็มเฟอร์โรแมกเนติกเล็กมาก — เล็กกว่ามีเดียทรงรูปใดมาก — และสนามแม่เหล็กหมุนขับมัน เข็มไหลเข้าลักษณะของชิ้นงานเพราะเล็กพอ และสนามทำให้มันเคลื่อนที่ต่อ
นี่คือเหตุที่ซื้อเครื่องนี้: ไม่ใช่เพื่อผิวสำเร็จที่ดีกว่าบนหน้าที่เข้าถึงได้ แต่เพื่อลักษณะที่ไม่มีเส้นทางอื่นเข้าถึง
กลุ่มเข็มทำอะไรได้ และทำอะไรไม่ได้
มันเข้าถึงนั่นคือประเด็นทั้งหมด กลุ่มเข็มตามสนามเข้าไปในรูทะลุ รากเกลียว และร่องตัน บนชิ้นงานที่ครีบวิกฤตอยู่ภายใน นี่คือความต่างระหว่างชิ้นงานที่ขัดเสร็จกับที่ยังไม่เสร็จ
มันเป็นการตัดละเอียดโดยธรรมชาติเข็มเล็กและแรงที่กระทำต่อแต่ละเส้นก็น้อย กระบวนการขจัดครีบและขัดเงา และทำอย่างนุ่มนวล: มันไม่ใช่กระบวนการเอาวัสดุออกและจะไม่ลดผิวที่กลึง มาแล้ว ชิ้นงานที่ต้องเอาออก0.2 mmจากผิวก่อนขัดยังต้องมีขั้นตัดก่อน
ต้องให้สนามเข้าถึงชิ้นงานได้โพรงปิดที่ไม่มีช่องเปิดรักษาไม่ได้ — ขีดจำกัดทางฟิสิกส์เดียวกัน ต่างกันที่การอธิบาย รูตันลึกที่มีช่องเปิดเล็กยากกว่าความลึกเดียวกันที่ช่องเปิดกว้างกว่า
เป็นกระบวนการเปียกมีน้ำยาในอ่าง ซึ่งนำข้อกำหนดปลายน้ำปกติมา: การล้างและการอบแห้ง และชิ้นงานจะเปียกเมื่อจบรอบ
ช้ากว่าโบวล์ต่อชิ้นสำหรับพื้นที่เข้าถึงได้เท่ากัน เพราะปริมาตรงานและกลุ่มเข็มเล็กกว่า ในงานที่ลักษณะเข้าถึงได้ โบวล์เร็วกว่าและถูกกว่า ในงานที่เข้าถึงไม่ได้ โบวล์ไม่ใช่ตัวเลือกเลย
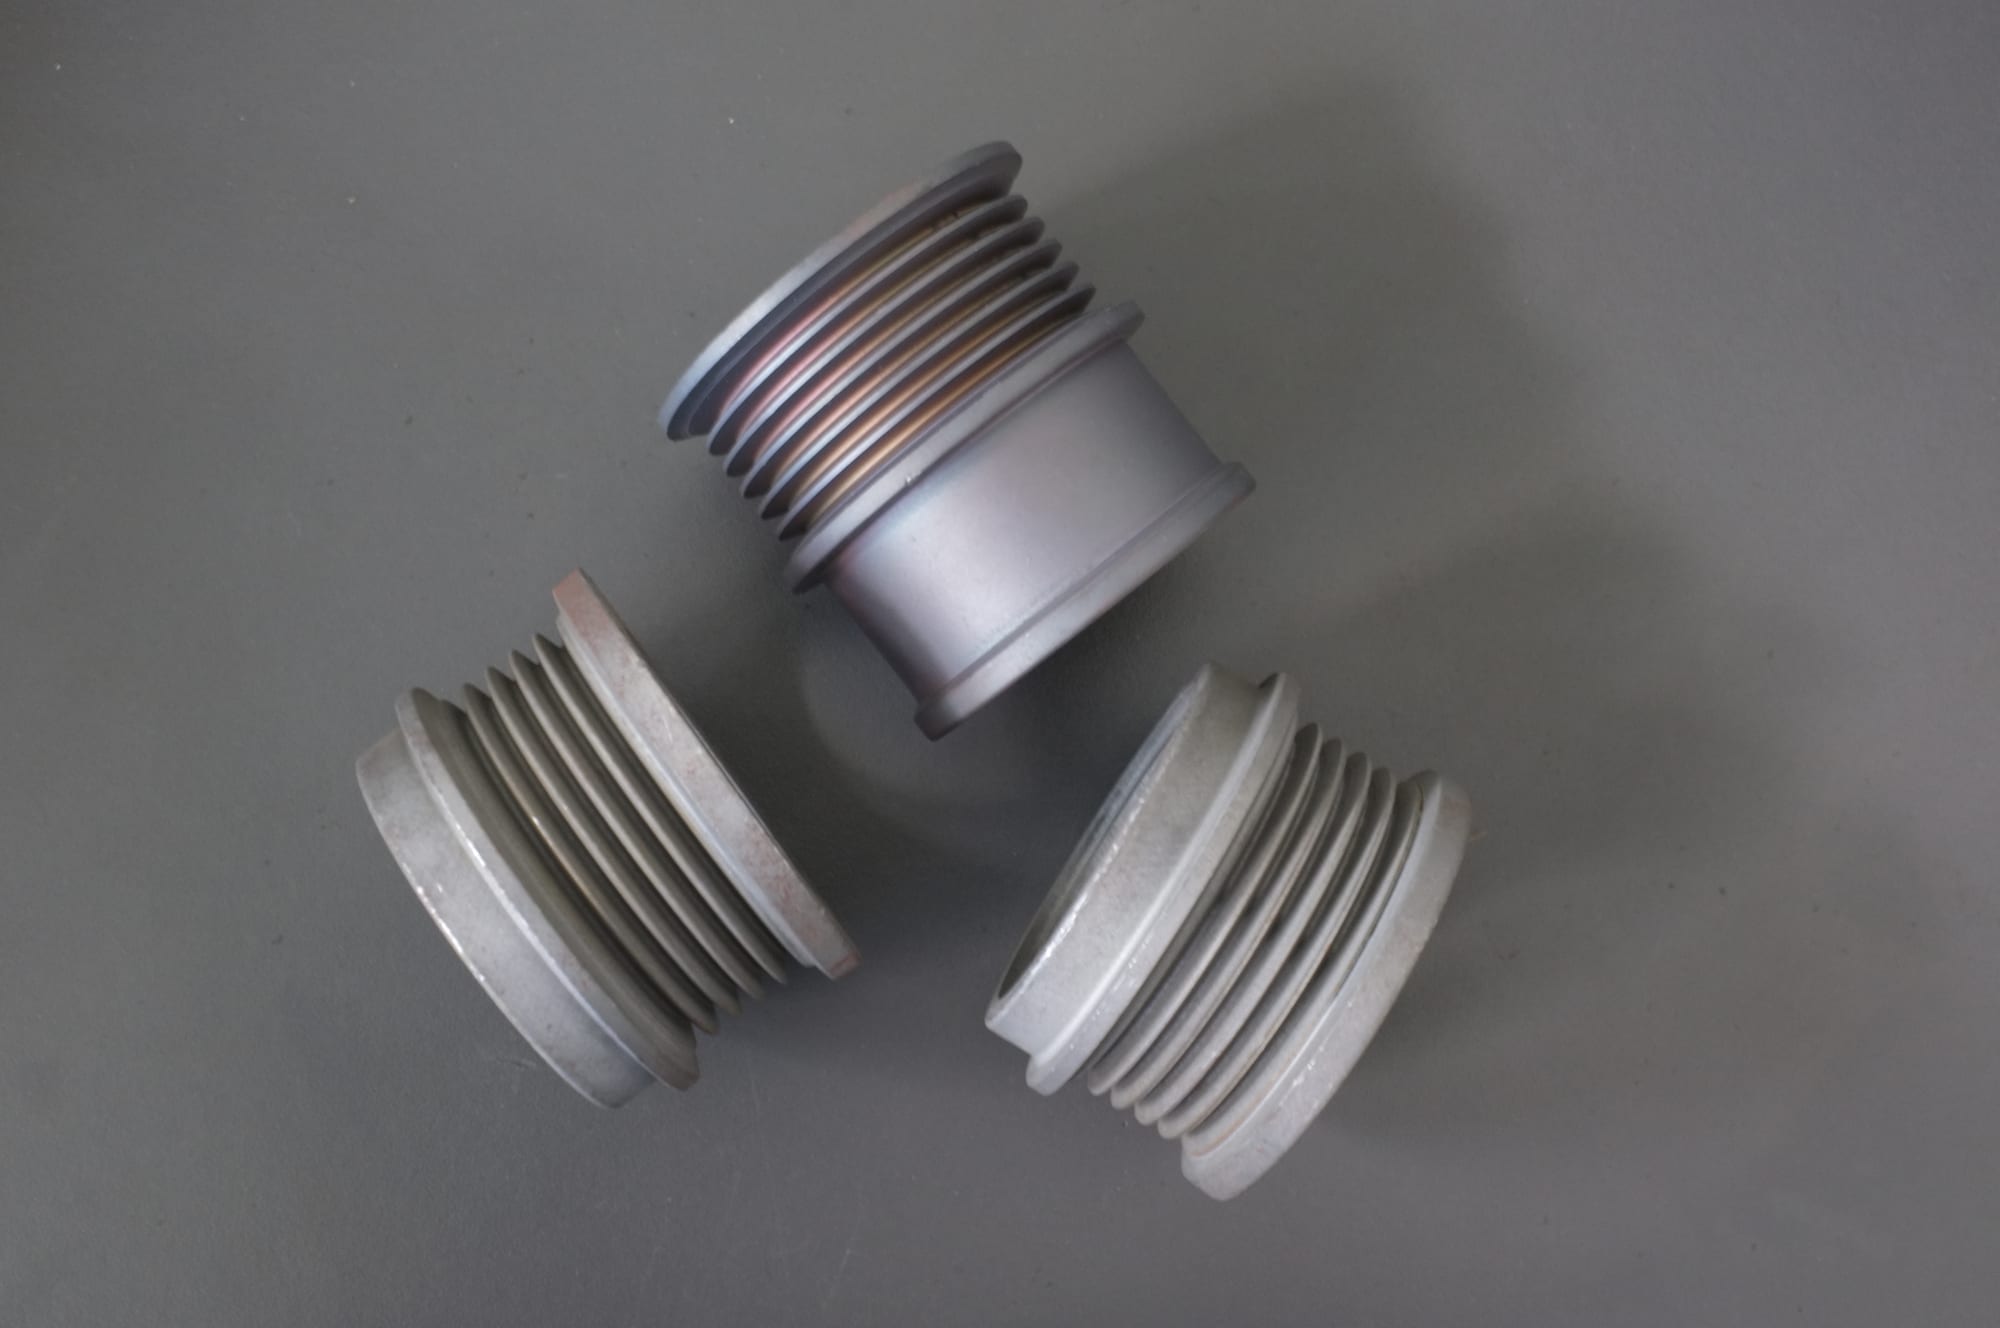
ผลลัพธ์ที่กลุ่มเข็มมีไว้สร้าง: รากเกลียวสะอาดและยอดยังผ่านเกจมีเดียทรงรูปเข้าไปในรากเกลียวขนาดนี้ไม่ได้ — แคบกว่าวัตถุใดที่มีมวลพอจะตัด — ลักษณะชนิดนี้จึงเป็นตัวกำหนดว่าควรซื้อเครื่องแม่เหล็กแทนโบวล์หรือไม่
หกรุ่นที่เราสร้าง พร้อมตัวเลข
| รุ่น | ความจุชิ้นงาน (kg) | พื้นที่ทำงาน (mm) | ขนาด ย×ก×ส (mm) | น้ำหนักสุทธิ (kg) | กำลัง (kW) | ความเร็ว (rpm) |
|---|---|---|---|---|---|---|
| OBD-30 | 30 | 1000×580 | 1300×850×750 | 350 | 4.0 | 0–1800 |
| OBD-35 | 35 | 1080×680 | 1300×850×750 | 350 | 5.5 | 0–1800 |
| OBD-60 | 60 | 1800×580 | 2000×850×750 | 600 | 6.0 | 0–1800 |
| OBD-70 | 70 | 1900×680 | 2000×850×750 | 600 | 11.0 | 0–1800 |
| OBD-90 | 90 | 2200×580 | 2500×850×750 | 800 | 12.0 | 0–1800 |
| OBD-100 | 100 | 2300×680 | 2500×850×750 | 800 | 16.5 | 0–1800 |
เหล่านี้เป็นค่าพิกัดแคตตาล็อก — ยืนยันกับชิ้นงานของคุณก่อนวางแผนกำลังผลิตน้ำหนักบรรทุกที่ใช้ได้ขึ้นกับรูปทรงชิ้นงานและว่าชิ้นงานกินพื้นที่ทำงานไปเท่าใดจริง และบนเครื่องแม่เหล็กพื้นที่ทำงานสำคัญกว่าตัวเลขกิโลกรัม
วิธีอ่านตารางรุ่นมาเป็นสามคู่ตามพื้นที่ติดตั้ง:
- OBD-30 / OBD-35ใช้ตู้1300×850×750 mmเดียวกัน ต่างกันที่พื้นที่ทำงาน (1000×580เทียบ1080×680 mm) และกำลัง (4.0เทียบ5.5 kW) พื้นที่พื้นเท่ากัน พื้นที่มากกว่าและกำลังมากกว่า
- OBD-60 / OBD-70ใช้ตู้2000×850×750 mm และอีกครั้งที่ต่างกันคือพื้นที่ทำงาน (1800×580เทียบ1900×680) และกำลัง (6.0เทียบ11.0 kW)
- OBD-90 / OBD-100ใช้ตู้2500×850×750 mm มีพื้นที่ทำงาน2200×580และ2300×680 mm และกำลัง12.0และ16.5 kW
รูปแบบที่สำคัญสำหรับผู้ซื้อ:ภายในแต่ละคู่เครื่องมีขนาดพื้นเท่ากัน และการอัปเกรดซื้อพื้นที่ทำงานและกำลังไม่ใช่ตู้ที่ใหญ่ขึ้น หมายความว่าการตัดสินใจไม่ใช่ "ฉันมีที่พอสำหรับพื้นที่ติดตั้งใด" แต่เป็น "ฉันต้องการพื้นที่ชิ้นงานเท่าใดต่อรอบ" — และคำตอบตัดสินด้วยชิ้นงาน ไม่ใช่ด้วยห้อง
ทั้งหกทำงานที่0–1800 rpmความเร็วเป็นตัวแปรกระบวนการไม่ใช่ค่าคงที่ ซึ่งทำให้เครื่องเดียวขัดชิ้นงานบอบบางได้นุ่มนวลและชิ้นงานแข็งแรงได้หนักกว่า
เมื่อเครื่องแม่เหล็กไม่ช่วย
ส่วนนี้สำคัญกว่าตาราง เพราะเครื่องนี้เป็นเส้นทางที่แพงที่สุดต่อชิ้นในสี่ตระกูล
ครีบอยู่บนขอบนอกที่เข้าถึงได้โบวล์เข้าถึงและราคาเป็นเศษส่วน การซื้อเครื่องแม่เหล็กสำหรับขอบที่เข้าถึงได้คือการจ่ายเบี้ยประกันการเข้าถึงสำหรับการเข้าถึงที่ไม่ต้องการ
ข้อกำหนดคือการเอาวัสดุออกกลุ่มเข็มเป็นการตัดละเอียด หน้าที่ต้องเอาวัสดุออกต้องมีขั้นตัด ไม่ว่าเครื่องใดจะอยู่ปลายน้ำ
ชิ้นงานใหญ่และลักษณะใหญ่พื้นที่ทำงานแม่เหล็กวัดเป็นร้อยมิลลิเมตร ไม่ใช่เมตร งานหล่อใหญ่ที่มีหน้าเข้าถึงได้ใหญ่คือโบวล์หรืองานมือ
ลักษณะเป็นโพรงปิดไม่มีช่องเปิดหมายถึงไม่มีการทะลุของสนามและไม่มีกลุ่มเข็ม ขีดจำกัดเป็นฟิสิกส์
ปริมาณสูงและลักษณะไม่วิกฤตกระบวนการช้ากว่าต่อชิ้นและวัสดุสิ้นเปลืองเฉพาะทางกว่า ในงานที่พิกัดขอบหลวม ต้นทุนนั้นไม่ถูกคืน
ชิ้นงานเปียกไม่ได้เป็นกระบวนการเปียก หากวัสดุหรือชุดประกอบลงอ่างไม่ได้ เส้นทางนี้ปิด
มันเข้ากับอีกสามเส้นทางอย่างไร
สี่ตระกูลไม่ได้จัดอันดับ แต่ละตระกูลตอบคำถามต่างกัน
| เส้นทาง | คำถามที่ตอบ | การเข้าถึง | การตัด |
|---|---|---|---|
| สั่น (โบวล์ / ราง) | จะขัดล็อตชิ้นงานที่มีลักษณะเข้าถึงได้อย่างไร | ดีด้านนอก แย่ด้านใน | กลางถึงละเอียด |
| เหวี่ยง (จาน / บาร์เรล) | จะได้การตัดพลังงานสูงในรอบสั้นได้อย่างไร | คล้ายการสั่น | หยาบถึงกลาง |
| บาร์เรล / โรตารี | จะขัดรูปทรงง่ายในปริมาณได้อย่างไร | แย่ — ประจุตกผ่านลักษณะ | นุ่มนวล |
| แม่เหล็ก | จะเข้าถึงลักษณะที่ไม่มีวัตถุทรงรูปใดเข้าได้อย่างไร | ดีที่สุดกับลักษณะภายใน | ละเอียด |
กฎปฏิบัติ:หากลักษณะวิกฤตเข้าถึงได้ ใช้หนึ่งในสามแรก — เร็วกว่าและถูกกว่าต่อชิ้น หากลักษณะวิกฤตเป็นรูทะลุ รากเกลียว หรือร่องตัน สามแรกเข้าถึงไม่ได้ และเส้นทางแม่เหล็กคือสิ่งเดียวที่ทำได้
นี่คือเหตุที่เครื่องแม่เหล็กมักถูกซื้อเคียงข้างโบวล์ไม่ใช่แทนที่: โบวล์ทำงานเป็นล็อต และเครื่องแม่เหล็กรับชิ้นงานหรือลักษณะที่ต้องการการเข้าถึง
คำถามเรื่องการเข้าถึงในชิ้นงานเดียว: ทรงฝาครอบ มีรูเจาะ อ่านรูเจาะเทียบกับตัวเลขพื้นที่ทำงานข้างบน — สิ่งที่กำหนดว่ากลุ่มเข็มเข้าถึงหรือไม่คือช่องเปิดที่เล็กที่สุด ไม่ใช่พิกัดกิโลกรัมของเครื่อง เครื่องที่เลือกตามความจุกับชิ้นงานที่ช่องเปิดเล็กเกินไปคือเครื่องที่ซื้อด้วยเหตุผลผิด
สิ่งที่ส่งมาพร้อมคำถาม
- ชิ้นงานและลักษณะวิกฤตทำเครื่องหมายบนแบบงาน — ครีบหรือข้อกำหนดผิวอยู่ที่ใด และอยู่ภายในหรือไม่
- ขนาดของลักษณะ: ช่องเปิดที่เล็กที่สุดและความลึก สิ่งนี้กำหนดว่ากลุ่มเข็มจะเข้าได้หรือไม่
- เนื้อที่ต้องเอาออกเป็นหนึ่งในสิบมิลลิเมตร "ขจัดครีบ" ไม่ใช่ตัวเลข
- วัสดุ — การขัดด้วยแม่เหล็กใช้ได้กับชิ้นงานไม่เป็นแม่เหล็กเช่นกัน (เข็มเป็นธาตุแม่เหล็ก) แต่วัสดุของชิ้นงานมีผลต่อน้ำยาและรอบ
- น้ำหนักบรรทุกต่อรอบและส่วนผสมของล็อตเพราะพื้นที่ทำงานเป็นข้อจำกัดไม่ใช่พิกัดกิโลกรัม
- เกิดอะไรปลายน้ำ — การล้างและการอบแห้งเป็นส่วนหนึ่งของเส้นทาง และบนเหล็กช่วงหน้าต่างสนิมหลังอ่างเป็นเรื่องจริงจัง
- สถานที่: รุ่นเหล่านี้ใช้ไฟฟ้าสามเฟสและเป็นเครื่องตั้งพื้นที่ยาวถึง2500 mmพื้นที่ติดตั้งในตารางเป็นข้อกำหนดการติดตั้ง ไม่ใช่การประมาณ
คำถามที่พบบ่อย
เครื่องขัดเงาแบบแม่เหล็กใช้ทำอะไรขัดลักษณะที่มีเดียทรงรูปเข้าถึงไม่ได้ — รูทะลุ รากเกลียว ร่องตัน รัศมีภายใน ทำงานโดยขับกลุ่มเข็มแม่เหล็กเล็กผ่านลักษณะของชิ้นงานด้วยสนามหมุน ดังนั้น "มีเดีย" จึงเล็กพอจะเข้าไปที่วัตถุเซรามิกหรือพลาสติกเข้าไม่ได้
ต่างจากเครื่องขัดแบบสั่นอย่างไรเครื่องสั่นกลิ้งมีเดียทรงรูปผ่านชิ้นงาน การเข้าถึงจึงจำกัดด้วยขนาดมีเดีย เครื่องแม่เหล็กใช้กลุ่มเข็มที่ไหลเข้าลักษณะ บนหน้าเข้าถึงได้เครื่องสั่นเร็วกว่าและถูกกว่า บนลักษณะภายในแข่งไม่ได้เพราะเข้าไม่ถึง
ขจัดครีบหนาได้หรือไม่ขจัดครีบและขัดเงาด้วยการตัดละเอียด ครีบที่มีรากใหญ่ หรือหน้าที่ต้องเอาวัสดุออก ต้องมีขั้นตัดก่อน คำถามคือต้องเอาวัสดุออกเท่าใดในหนึ่งในสิบมิลลิเมตร
ชิ้นงานต้องเป็นแม่เหล็กหรือไม่ไม่ เข็มเป็นธาตุแม่เหล็ก ชิ้นงานไม่จำเป็นต้องเป็นเฟอร์โรแมกเนติก สิ่งที่วัสดุชิ้นงานมีผลคือน้ำยาและรอบ ไม่ใช่ว่ากระบวนการทำงานหรือไม่
จะเลือกระหว่างหกรุ่นอย่างไรเริ่มจากพื้นที่ทำงานที่ชิ้นงานต้องการต่อรอบ ไม่ใช่พิกัดกิโลกรัม ภายในแต่ละคู่ในตารางตู้เดียวกันและการอัปเกรดซื้อพื้นที่ทำงานและกำลัง — การตัดสินใจจึงขับด้วยพื้นที่ชิ้นงานและความแข็งของการตัดที่ต้องการ
เร็วกว่าโบวล์หรือไม่ต่อชิ้นไม่ — กลุ่มเข็มและปริมาตรงานเล็กกว่า และกระบวนการช้ากว่าบนพื้นที่เข้าถึงได้เท่ากัน ซื้อเพราะลักษณะที่โบวล์เข้าถึงไม่ได้ ไม่ใช่เพราะความเร็ว
Max Xu ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31 Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
ตัวเลขรุ่นข้างบนเป็นค่าพิกัดแคตตาล็อกสำหรับหกรุ่นในช่วงของเรา อธิบายเครื่อง ไม่ใช่ผลบนชิ้นงานเฉพาะ กระบวนการขัดถูกกำหนดโดยวัสดุ เนื้อที่ต้องเอาออก และผิวที่ต้องการ การตั้งค่าสำหรับชิ้นงานเฉพาะจึงยืนยันด้วยการทดสอบบนชิ้นงานนั้น เราผลิตเครื่องขัดและมีเดียกับน้ำยาที่ใช้ในเครื่อง เราไม่มีบริการรับจ้างขัด
 +86-592-2381506


 รองรับเครือข่าย IPv6
