


เม็ดขัดทองเหลือง: การควบคุมการปนเปื้อน กฎป้องกันเม็ดขัดติด และพาสซิเวชัน
การขัดผิวโลหะผสมทองแดง-สังกะสีในเครื่องขัดผิวแบบกลุ่มสร้างปฏิทรรศน์เฉพาะทางการผลิต เมื่อโรงกลึง ผู้บรรจุกระสุน และผู้ผลิตวาล์วระบุ เม็ดขัดทองเหลือง หรือค้นหา เครื่องขัดผิวทองเหลือง มักประเมินเม็ดขัดเพียงความหยาบหรือราคาแคตตาล็อกต่อกิโลกรัม ทว่าในโรงงาน ชิ้นส่วนทองเหลืองเสียหายจาก ประวัติการปนเปื้อนของชุดขัด รูปทรงเม็ดขัดที่ไม่เหมาะกับรูเกลียว และ สารเคมีแบบเปียกที่ไม่ได้ควบคุม ได้ง่ายกว่าการเลือกความเร็วตัดผิดมาก
ทองเหลืองมีความนิ่ม หนาแน่น และไวต่อเคมี ต่างจากโลหะกลุ่มเหล็กที่ใช้ความหยาบผิว ($Ra$) เป็นเกณฑ์หลัก ชิ้นส่วนทองเหลือง เช่น วาล์วน้ำ คีย์เครื่องดนตรี พินขั้วต่ออิเล็กทรอนิกส์ ตัวเรือนนาฬิกาหรู และปลอกกระสุน จะถูกประเมินจาก มิติเกลียวที่แม่นยำ คมขอบชัดเจน และโทนสีทองสม่ำเสมอ
ข้อต่อทองเหลืองความแม่นยำสูงที่ขัดในอ่างขัดที่เคยขัดเหล็กอาจดูไร้ที่ติตอนออกจากจุดล้าง แต่ภายใน 72 ชั่วโมงหลังบรรจุ จุดสนิมสีน้ำตาลและการกัดกร่อนกัลวานิกเฉพาะจุดจะผุดขึ้นทั่วผิวสีทอง สาเหตุไม่ใช่คราบเคมี แต่เป็นเศษเหล็กขนาดจิ๋วที่ฝังในรูพรุนของชุดเม็ดขัดที่ใช้ร่วมกัน
คู่มือเทคนิคฉบับนี้ระบุกฎเหล็กสี่ข้อในการเลือกเม็ดขัดทองเหลือง กำหนดสูตรเรขาคณิตป้องกันเม็ดขัดติดในรูและเกลียว วิเคราะห์เคมีการสูญเสียสังกะสีและการยับยั้งการกัดกร่อน เปรียบเทียบเม็ดขัดอุตสาหกรรมหลักห้ากลุ่ม กำหนดอัตราส่วนบรรจุเชิงปริมาตร และให้ตารางแก้ปัญหาหน้างานเชิงประจักษ์
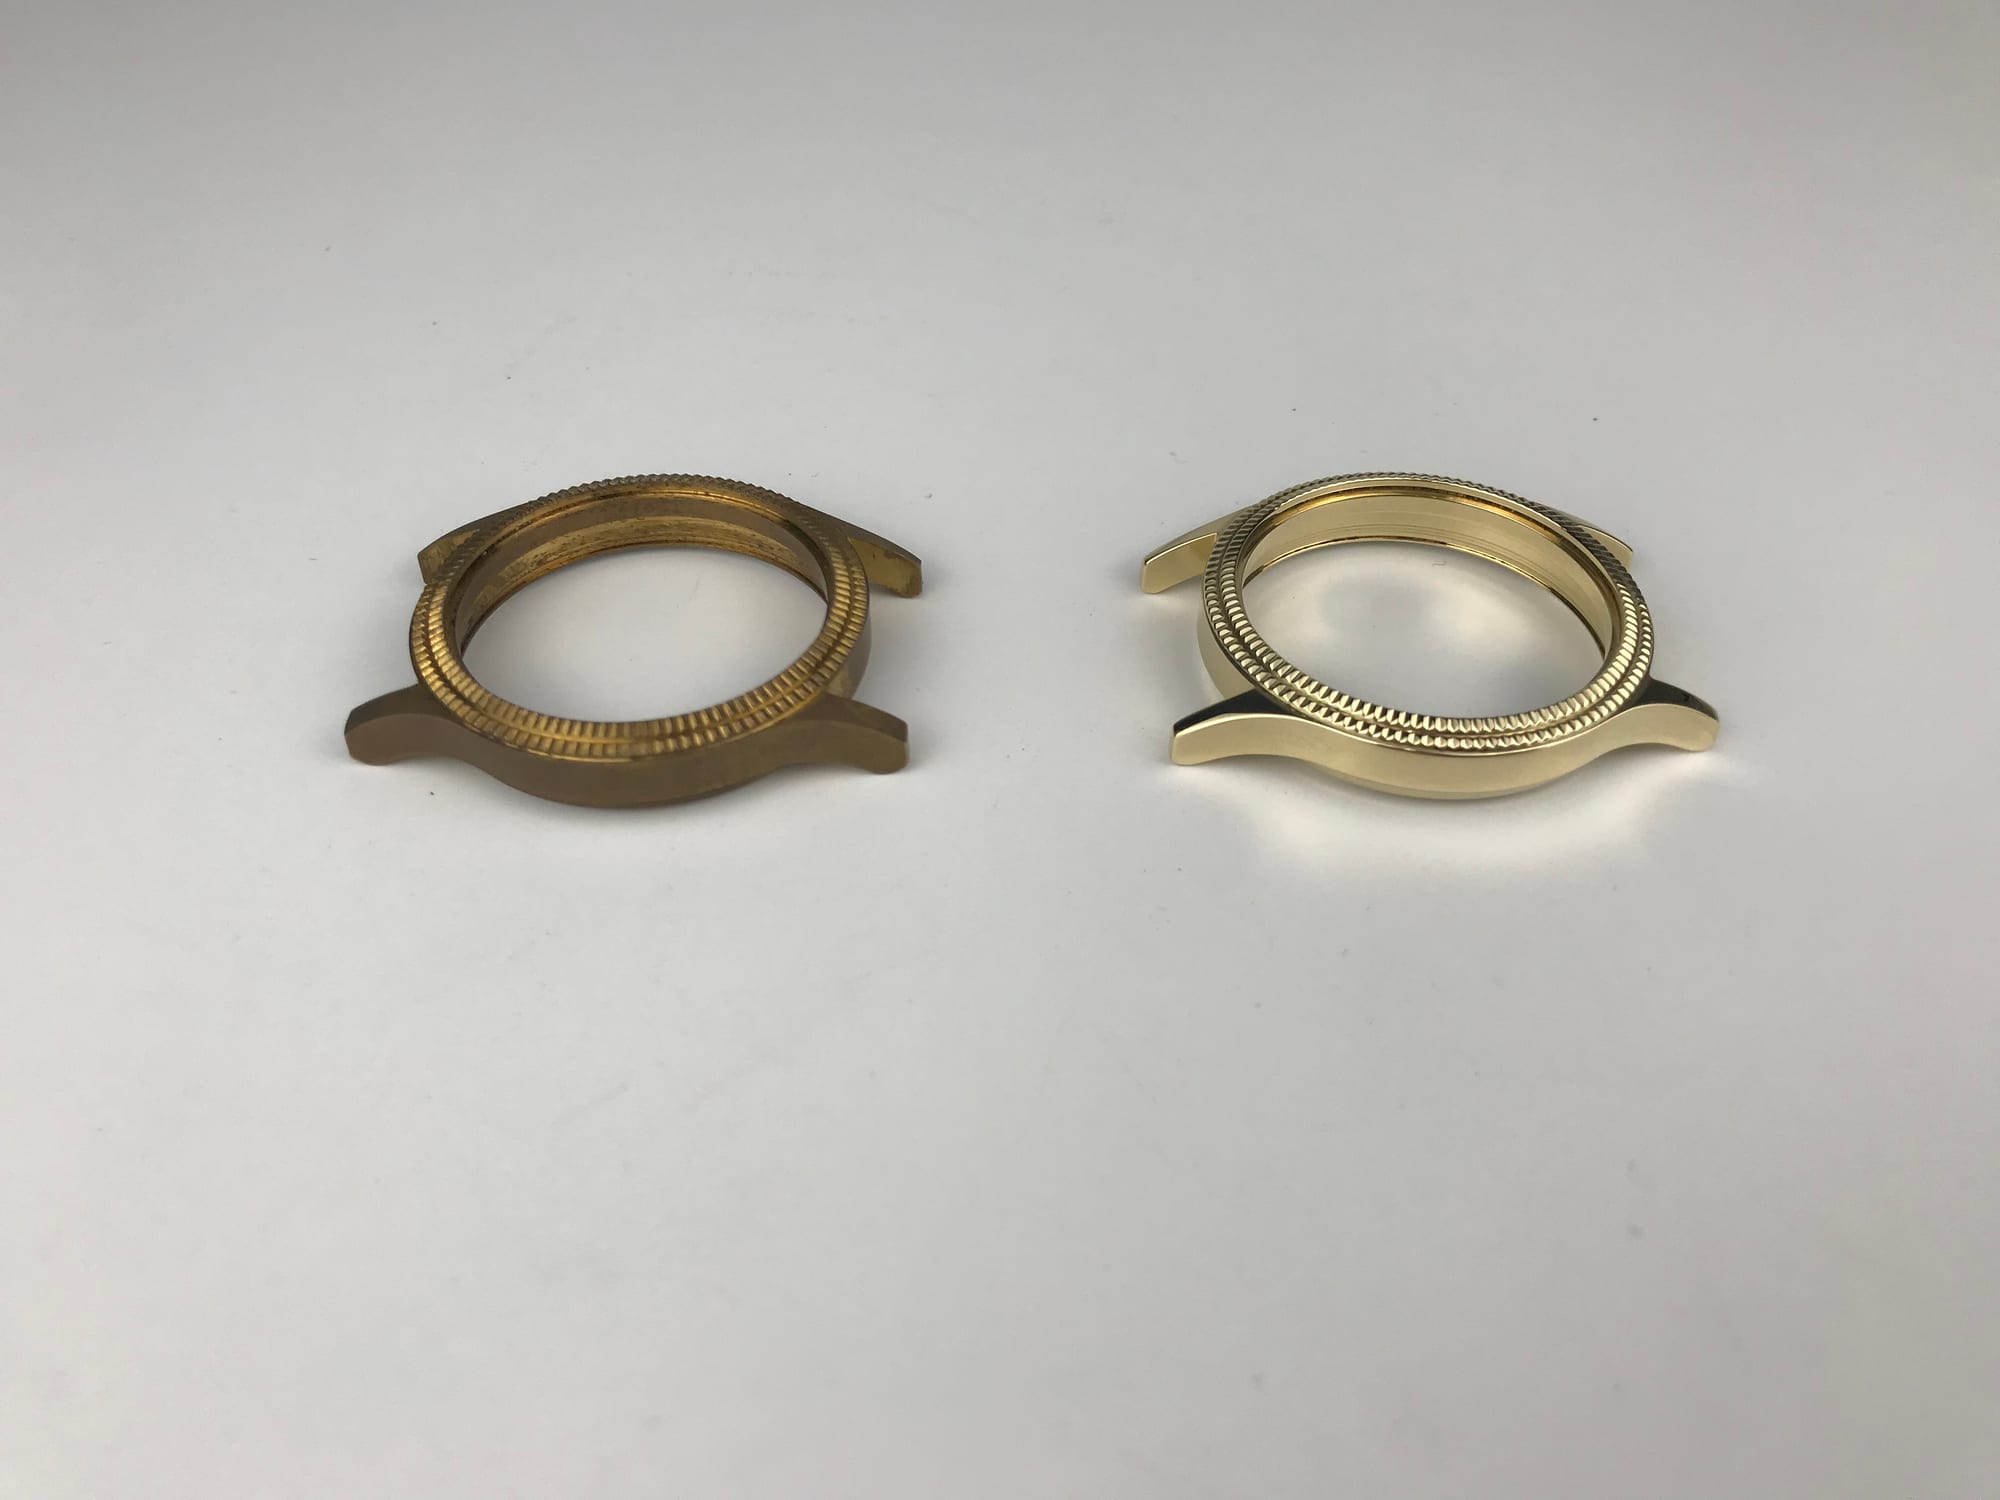
ตัวเรือนนาฬิกาทองเหลืองความแม่นยำสูงก่อนและหลังขัดผิวแบบสั่น ซ้าย: ตัวเรือนกลึงดิบมีคราบออกซิเดชันและรอยกัดเครื่องมือ ขวา: ขอบหน้าปัดขัดสมบูรณ์ ลายหยักคงรูป ขอบมุมคมชัด และสะท้อนประกายสีทอง
กฎการปนเปื้อน: ทำไมการใช้ชุดขัดร่วมจึงทำลายทองเหลือง
ในโรงงานรับจ้างขัดผิว ข้อผิดพลาดราคาแพงที่สุดคือการมองเม็ดขัดเป็นวัสดุสิ้นเปลืองอเนกประสงค์ที่ใช้ร่วมกันระหว่างชิ้นส่วนเหล็ก อะลูมิเนียม และทองเหลือง
``` วงจรการปนเปื้อนกัลวานิกในเม็ดขัดที่ใช้ร่วมกัน:
วงจรขัดเหล็ก: เศษเหล็กแข็ง (Fe) ──► ฝังในเม็ดขัดเซรามิก/เรซินรูพรุนละเอียด │ วงจรขัดทองเหลืองถัดไป: ▼ เม็ดขัดปนเปื้อน ──► ถ่ายโอนอนุภาค Fe ลงผิวทองเหลืองนิ่ม (Cu-Zn) │ สัมผัสบรรยากาศ (72 ชั่วโมง): ▼ เซลล์เคมีไฟฟ้า (Fe-Cu) ──► การกัดกร่อนกัลวานิก ──► เกิดจุดสนิมหลังขัดเงา (ชิ้นงานเสีย) ```
1. กลไกการฝังตัวแบบกัลวานิก
เมื่อเม็ดขัดเซรามิกเคลือบแก้วหรือพลาสติกประสานโพลีเอสเตอร์ขัดชิ้นงานเหล็กกล้าคาร์บอนหรือเหล็กหล่อ เศษเหล็กละเอียด ($1 \sim 15\ \mu\text{m}$) จะแตกออกจากการกระแทกแล้วฝังเข้าในเนื้อสารประสานของเม็ดขัด * เนื่องจากทองเหลือง (ทั่วไปคือทองเหลืองกลึงง่าย CDA 360 หรือทองเหลืองทำปลอกกระสุน CDA 260) มีความแข็งบริเนล ($60 \sim 150\text{ HB}$) ต่ำกว่าเหล็กชุบแข็งหรือเซรามิกเคลือบแก้วมาก การขัดทองเหลืองในชุดเม็ดขัดที่ปนเปื้อนจึงทำให้อนุภาคเหล็กที่ฝังอยู่ถูกตีย้ำเข้าสู่ผิวทองเหลือง * เมื่อสัมผัสความชื้นในอากาศ จะเกิดคู่กัลวานิกจุลภาคระหว่างเนื้อทองแดงที่มีศักย์สูงกว่ากับอนุภาคเหล็กที่ว่องไวกว่า ($E^\circ_{\text{cell}} \approx 0.78\text{ V}$) ปฏิกิริยาออกซิเดชันเคมีไฟฟ้าที่รวดเร็วทำให้เกิดจุดสนิมสีน้ำตาลแดงลุกลามทั่วชิ้นงาน * ความจริงเรื่องการแก้งาน: เนื่องจากอนุภาคเหล็กถูกตีขึ้นรูปเย็นฝังแน่นในเนื้อโลหะ การกัดกรดหรือล้างอัลตราโซนิกจึงไม่อาจขจัดออกได้โดยไม่กัดกร่อนมิติเดิม ชิ้นงานทั้งล็อตจึงต้องถูกทิ้งเป็นเศษซาก
2. วินัยปฏิบัติการ: ชุดขัดเฉพาะทาง vs. ชุดขัดล้างระบบ
* กฎการแยกชุดขัด: โรงงานที่ขัดงานทองเหลืองสม่ำเสมอต้องใช้ ชุดเม็ดขัดเฉพาะทาง ซึ่งเก็บในถังปิดมิดชิดแยกแถบสีสำหรับโลหะนอกกลุ่มเหล็กตระกูลทองแดงโดยเฉพาะ * รอบล้างระบบบังคับ: หากจำเป็นต้องสลับเครื่องจากเหล็กมาขัดทองเหลืองเร่งด่วน ผนังอ่างและชุดเม็ดขัดต้องผ่านรอบล้างตัวเอง 45 นาทีด้วยสารซักฟอกความเข้มข้นสูง ตามด้วยการล้างด้วยสารลดแรงตึงผิวชนิดกรด (`compound-LC10`) เพื่อละลายเศษเหล็กตกค้างก่อนใส่ชิ้นงานทองเหลือง
อ่านข้อมูลเชิงลึกเรื่องการดูแลเม็ดขัดและการกำหนดสัดส่วนปริมาตรได้ใน คู่มือการเลือกเม็ดขัดสำหรับเครื่องขัดสั่น
การป้องกันเม็ดขัดติดขัด: การเลือกขนาดเชิงเรขาคณิตสำหรับรู เกลียว และหลุมแก๊ปกระสุน
รูปแบบความล้มเหลวที่พบบ่อยอันดับสองในการขัดทองเหลืองคือ เม็ดขัดติดขัด (ติดแน่น) ชิ้นส่วนทองเหลืองมักมีทางเดินของไหลซับซ้อน รูต๊าปตัน รูเจาะตัดกัน และหลุมแก๊ปกระสุน (เช่น รูส่งประกายไฟ $\varnothing 2.0\text{ mm} / 0.080"$ ในปลอกกระสุน) เมื่อเม็ดขัดติดค้างในโพรงภายใน การเอาออกด้วยกลไกต้องใช้การตอกออกด้วยมือ ซึ่งมักทำลายเกลียวละเอียดหรือขูดขีดบ่าวาล์ว
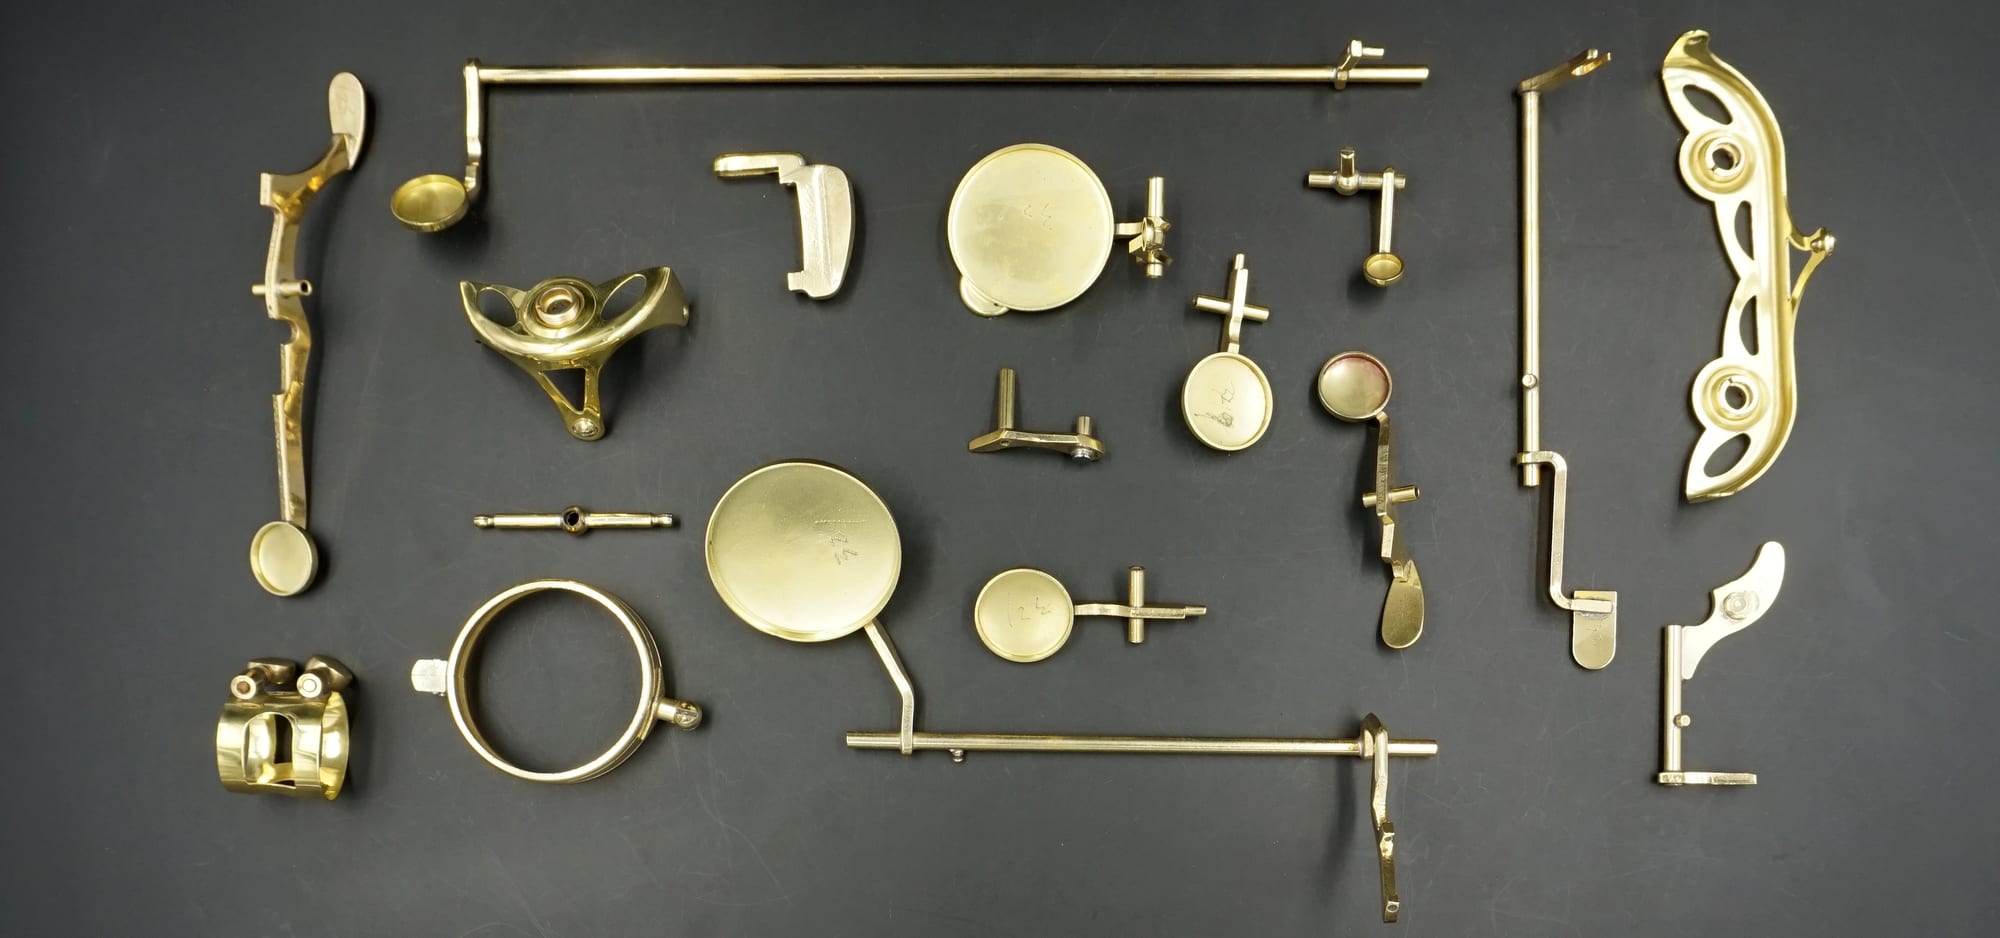
ชิ้นส่วนทองเหลืองของเครื่องดนตรีรูปทรงซับซ้อนมีถ้วยลึก แขนแกนหมุนเรียว และรูยึดแม่นยำสูง การเลือกเม็ดขัดขนาดไม่ได้เกณฑ์ส่งผลให้หินขัดติดในถ้วยหรือดัดงอแกนบานพับเรียว
กฎการคัดขนาดมิติ 130% / 70%
เพื่อป้องกันไม่ให้มีเดียติดขัดในรู ร่อง หรือเกลียว วิศวกรกระบวนการต้องใช้เกณฑ์คัดแยกทางคณิตศาสตร์:
$$\text{โซนปลอดภัยไม่ลอดผ่าน: } D_{\text{media}} \ge 1.30 \times D_{\text{aperture}}$$
$$\text{โซนปลอดภัยไหลผ่านอิสระ: } D_{\text{media}} \le 0.70 \times D_{\text{aperture}}$$
``` ช่วงอันตรายจากการติดในรู:
0 mm 0.70 x D 1.0 x D 1.30 x D ────┼────────────────────────────────┼─────────────────────────────┼────────────────────────────┼──────────► │ โซนไหลผ่านปลอดภัย │ โซนวิกฤตเสี่ยงติดค้าง (ความเสี่ยงติดขัด) │ โซนพาดผ่านปลอดภัย │ (มีเดียไหลล้างผ่านอิสระ) │ (ขนาดเม็ดมีเดียตรงกับพิกัดรู) │ (อยู่ภายนอก) ```
- การพาดผ่านปากรู ($D_{\text{media}} \ge 1.30 \times D_{\text{aperture}}$): มิติเล็กสุดของมีเดียใหญ่กว่าเส้นผ่านศูนย์กลางรูอย่างน้อย 30% เม็ดมีเดียจะกลิ้งข้ามปากรูเพื่อลบครีบขอบปากนอกโดยไม่เข้ารู การทำความสะอาดรูในอาศัยการไหลเวียนของสารลดแรงตึงผิวล้วน
- การไหลผ่าน ($D_{\text{media}} \le 0.70 \times D_{\text{aperture}}$): มิติใหญ่สุดของมีเดียเล็กกว่าโพรงอย่างน้อย 30% เม็ดมีเดียจะเข้าไปขัดผนังในและไหลล้างออกพร้อมน้ำเสียได้อย่างอิสระโดยไม่ติดขัด
- โซนเสี่ยงติดค้าง ($0.70 \sim 1.30 \times D_{\text{aperture}}$): มีเดียที่ตกอยู่ในย่านนี้จะถูกแรงจลน์สั่นสะเทือนผลักให้เข้าไป ขัดติดขวางมุมทแยง และติดแน่นถาวรจากแรงเสียดทาน
การเลือกรูปทรงเรขาคณิตมีเดียสำหรับเกลียวทองเหลือง
* สามเหลี่ยมตัดมุม (ACT): มุมตัด 22° หรือ 45° ช่วยให้ปลายแหลมสอดเข้าปากรูตันต๊าปเกลียวและโคนเกลียวในเพื่อลบครีบขอบลบมุมนำร่องได้โดยไม่เกิดแรงดูดติดแบบผิวระนาบชนกัน * ดาวสามแฉกและทรงกรวย: เหมาะสำหรับชิ้นงานทองเหลืองทรงเว้าและข้อต่อสุขภัณฑ์ขึ้นรูป ทรงกรวยให้การสัมผัสแบบจุดเพื่อป้องกันขอบมน * อันตรายจากทรงกระบอก: ห้ามใช้ทรงกระบอกตัดตรงมาตรฐานกับชิ้นงานทองเหลืองที่มีรูตัดขวางขนาดเท่าเส้นผ่านศูนย์กลางทรงกระบอก เพราะทรงกระบอกจะวางตัวตามแนวแกนรูทางเดินของไหลและติดแน่น
หากต้องการทำความเข้าใจการออกแบบห้องขัดเพื่อป้องกันรูขนาดเล็ก โปรดดูข้อมูลอ้างอิงเรื่องการเลือกสายเครื่องลบครีบของเรา
เคมีแบบเปียก การสูญเสียสังกะสี และการสร้างฟิล์มปกป้องผิว
ทองเหลืองเป็นโลหะผสมระหว่างทองแดง ($60\% \sim 70\%$) และสังกะสี ($30\% \sim 40\%$) เป็นหลัก ในกระบวนการขัดผิวแบบเปียก เคมีของน้ำและค่า pH ของน้ำยาขัดจะเป็นตัวกำหนดว่าผิวงานจะเงางามดั่งทองคำหรือหมองคล้ำเปลี่ยนสี
1. ปรากฏการณ์การสูญเสียสังกะสี
หากผู้ปฏิบัติงานเติมน้ำยาล้างตะกรันกรดเข้มข้นหรือน้ำยาทำความสะอาดด่างรุนแรงลงในรอบการขัดกลิ้งทองเหลือง จะเกิดปฏิกิริยาการชะละลายทางเคมีไฟฟ้า: * สังกะสีมีความว่องไวทางเคมีมากกว่าทองแดง ($E^\circ_{\text{Zn}} = -0.76\text{ V}$ เทียบกับ $E^\circ_{\text{Cu}} = +0.34\text{ V}$) ภายใต้การกัดกร่อนทางเคมีที่รุนแรง อะตอมสังกะสีจะละลายแยกออกจากโครงผลึก ทิ้งชั้นทองแดงรูพรุนที่มีโครงสร้างทางกลอ่อนแอไว้ * ลักษณะที่ปรากฏ: ผิวทองเหลืองจะเกิดรอยด่างสีชมพูหรือแดงแซลมอนไม่สม่ำเสมอ เมื่อเกิดการสูญเสียสังกะสีแล้ว จะไม่สามารถล้างคืนสีทองได้ ต้องขัดลอกชั้นรูพรุนที่สูญเสียสังกะสีออกด้วยน้ำยาผสมสารขัดละเอียดเท่านั้น
2. ช่วงควบคุมค่า pH แคบในการทำงาน
เพื่อรักษาฟิล์มปกป้องโลหะฐานควบคู่กับการคงประสิทธิภาพการขัดเฉือน ระบบจ่ายสารเคมีต้องควบคุมสเลอรีขัดผิวให้อยู่ในช่วงค่า pH ที่แม่นยำ:
$$\text{ช่วงการขัดเปียกทองเหลืองที่เหมาะสม: } \mathbf{pH\ 5.5 \sim 6.8}$$
* การทำความสะอาดด้วยกรด: กรดอินทรีย์อ่อน (เช่น กรดซิตริกเกรดเทคนิคหรือกรดซัลฟามิก บัฟเฟอร์ที่ $\text{pH } 5.5 \sim 6.0$) ช่วยขจัดคราบหมองคอปเปอร์ออกไซด์และคราบฟลักซ์ได้อย่างมีประสิทธิภาพโดยไม่กัดกร่อนเฟสสังกะสี * สารยับยั้งการกัดกร่อน (BTA): สูตรน้ำยา เช่น compound-LC10 มีส่วนผสมของสารยับยั้ง เบนโซไตรอะโซล (BTA) หรือโทลิลไตรอะโซล โดยโมเลกุล BTA จะสร้างพันธะเคมีกับอะตอมทองแดงที่ผิว เกิดเป็นฟิล์มพอลิเมอร์ปกป้องผิวระดับโมเลกุลเดี่ยวที่ไม่ละลายน้ำ ($\text{Cu-BTA}$) ซึ่งป้องกันการเกิดออกซิเดชันฉับพลันและคราบน้ำเมื่อสัมผัสอากาศหลังจบกระบวนการ
สำหรับการวิเคราะห์เปรียบเทียบเคมีภัณฑ์สารขัดในโลหะนอกกลุ่มเหล็กต่างๆ ดูสารขัดโลหะสำหรับอะลูมิเนียมเทียบกับเหล็กกล้า
เมทริกซ์มาตรฐานอุตสาหกรรม: 5 ตระกูลเม็ดขัดทองเหลือง
การเลือกกลุ่มเม็ดขัดที่เหมาะสมต้องสร้างสมดุลระหว่างอัตรากัดกิน การคงรูปมุมขอบ ความเรียบผิว ($Ra$) และอายุการสึกหรอ เมทริกซ์ต่อไปนี้เปรียบเทียบ 5 ตระกูลเม็ดขัดอุตสาหกรรมหลักสำหรับทองเหลือง:
| กลุ่มเม็ดขัดและส่วนประกอบ | ความหนาแน่นรวมและความแข็ง | อัตราการขัดกินเนื้อทองเหลือง | ความหยาบผิว ($Ra$) ที่ทำได้ | อัตราการสึกหรอของเม็ดขัด (%/ชม.) | การใช้งานหลัก / ประเภทชิ้นงาน |
|---|---|---|---|---|---|
| พลาสติกประสานเรซินสังเคราะห์ (โพลีเอสเตอร์/ยูเรีย + SiC หรืออะลูมินา) | $1.5 \sim 1.8\text{ g/cm}^3$<br>Shore D 80–90 | ปานกลาง ($0.01 \sim 0.03\text{ mm/hr}$) | $Ra\ 0.4 \sim 0.6\ \mu\text{m}$ (ผิวด้านซาตินเรียบ) | $1.0\% \sim 2.0\%$ / ชม. | ข้อต่อทองเหลืองกลึง CNC ความเที่ยงตรงสูง วาล์ว คีย์เครื่องดนตรีผนังบาง และขั้วต่อไฟฟ้า ซับแรงกระแทก ป้องกันเกลียวบุบ |
| เซรามิกไฮอะลูมินาวิทริฟายด์ (อะลูมินาหลอมสีน้ำตาล + ตัวประสานดินเหนียว) | $2.4 \sim 2.7\text{ g/cm}^3$<br>Mohs 8.5–9.0 | กัดกินสูง ($0.04 \sim 0.08\text{ mm/hr}$) | $Ra\ 0.8 \sim 1.4\ \mu\text{m}$ (ผิวสัมผัสด้าน) | $0.2\% \sim 0.6\%$ / ชม. | ครีบปั๊มหนา, ตัวเรือนประปาหล่อทรายหยาบ, ขายึดทองเหลืองตัดเปลวไฟ *ข้อควรระวัง: ทำให้มุมคมแม่นยำมนอย่างรวดเร็ว* |
| ไมโครพินสแตนเลส 304 / 430 (พินลวดแม่เหล็ก $\varnothing 0.3 \sim 1.0\text{ mm}$) | $7.8 \sim 7.9\text{ g/cm}^3$<br>HRC 35–45 | ไม่กัดผิว (การเคาะอัดผิวระดับไมโครล้วน) | $Ra < 0.2\ \mu\text{m}$ (ผิวเงากระจกแปรรูปเย็น) | น้อยมาก ($< 0.01\%$ / ปี; อายุการใช้งาน 3–5 ปี) | การลบคมแม่เหล็กความเร็วสูงสำหรับรูเกลียวตัน, รูประกายไฟปลอกกระสุน ($\varnothing 2.0\text{ mm}$) และพินอิเล็กทรอนิกส์ทางการแพทย์ |
| เปลือกวอลนัทบด (ชุบสารแขวนลอยขัดเงาชนิดเหลว) | $1.2 \sim 1.4\text{ g/cm}^3$<br>Mohs 3.0–3.5 | กัดผิวไมโครละเอียดพิเศษ ($< 0.005\text{ mm/hr}$) | $Ra\ 0.15 \sim 0.25\ \mu\text{m}$ (ความเงากึ่งสว่าง) | $0.5\% \sim 1.0\%$ / ชม. | การขัดกลิ้งถังแบบแห้งสำหรับบานพับแว่นสายตา, ชิ้นส่วนนาฬิกาหรู และอุปกรณ์ทองเหลือง โดยไร้น้ำเสียเคมี |
| เม็ดซังข้าวโพดทางการเกษตร (ไม่ผสมสารหรือผสมยาขัดแดงแห้ง) | $0.8 \sim 1.0\text{ g/cm}^3$<br>Mohs 2.5–3.0 | ไม่กัดผิว (การเช็ด, การดูดซับน้ำมัน & การขัดเงา) | $Ra < 0.1\ \mu\text{m}$ (ผิวเงากระจกสะท้อนสูง) | การสลายตัวทีละน้อย ($1.5\% \sim 3\%$ / ชม.) | การอบแห้งแบบสั่นแห้งขั้นที่สอง, เช็ดคราบไขมันตกค้าง และชักเงากระจกขั้นสุดท้ายบนทองเหลืองปลอกกระสุนและชิ้นงานตกแต่ง |
หมายเหตุการใช้งาน: ควรจำกัดการใช้เม็ดขัดเซรามิกเฉพาะการลบคมหนักขั้นต้นบนชิ้นงานหล่อทรายผิวหยาบ การขัดกลิ้งชิ้นงานทองเหลืองกลึงละเอียดในเม็ดขัดเซรามิกจะทำให้เส้นผ่านศูนย์กลางพิตช์แม่นยำสึกกร่อนภายใน 20 นาที
เพื่อศึกษาคุณสมบัติเปรียบเทียบระหว่างเม็ดขัดธรรมชาติและสังเคราะห์อย่างละเอียด โปรดดูคู่มือการเลือกเม็ดขัดผิว
อัตราส่วนปริมาตรการบรรจุ ระดับในถังขัด และการปรับรอบเวลาให้เหมาะสม
การขัดผิวทองเหลืองให้ได้คุณภาพสม่ำเสมอโดยไม่เกิดรอยชนกันเองหรือรอบเวลานาน ต้องควบคุม 3 ปัจจัยหลักของการบรรจุอย่างแม่นยำ:
``` การกระจายโหลดในอ่างขัดเขย่าสำหรับทองเหลือง:
┌────────────────────────────────────────────────────────┐ ◄── 100% ขอบอ่างทั้งหมด │ │ │ [ระยะเผื่อยอดคลื่นเกลียว: 20% ถึง 25%] │ ├────────────────────────────────────────────────────────┤ ◄── 75% ถึง 80% ระดับบรรจุทำงานเหมาะสมที่สุด │ │ │ [โซนโหลดฟลูอิไดซ์: เต็ม 75% ถึง 80%] │ │ ├── อัตราส่วนปริมาตร: 4:1 ถึง 6:1 (เม็ดขัดต่อทองเหลือง) │ │ └── การจ่ายน้ำยาต่อเนื่อง: compound-LC10 (1.5%) │ │ │ └────────────────────────────────────────────────────────┘ ◄── ซับในก้นอ่าง (โพลียูรีเทน Shore 85A) ```
1. อัตราส่วนปริมาตรเม็ดขัดต่อชิ้นงาน
ทองเหลืองมีความถ่วงจำเพาะสูง ($8.4 \sim 8.7\text{ g/cm}^3$) หากชิ้นงานทองเหลืองชนกันในอ่างขัดเขย่า น้ำหนักจะทำให้เกิดรอยบุบ สันซีลบิ่น และยอดเกลียวแบน * งานหล่ออุตสาหกรรมหนัก: อัตราส่วนปริมาตร $3:1$ (เม็ดขัดสามส่วนต่อชิ้นงานหนึ่งส่วนโดยปริมาตร) สามารถใช้ได้กับชิ้นงานที่แข็งแรง * ข้อต่อเกลียวความเที่ยงตรงสูงและเฟืองนอก: ต้องใช้อัตราส่วน $4:1\text{ to }6:1$ เพื่อให้มั่นใจว่าชิ้นงานแต่ละชิ้นถูกรองรับด้วยชั้นเม็ดขัดอย่างสมบูรณ์ ป้องกันการชนกันระหว่างโลหะ * เครื่องดนตรีผนังบาง / ฮาร์ดแวร์ระดับหรู: ควบคุมอัตราส่วนปริมาตรที่ $8:1$ เพื่อป้องกันไม่ให้ข้อต่อทองเหลืองเพรียวยาวพันกันหรือบิดงอ
2. ระดับการบรรจุในถังขัดและการจัดการน้ำ
* อ่างขัดเขย่า (เช่น รุ่น ZL150 หรือ ZL300): คุมระดับบรรจุทำงานที่ $75\% \sim 80\%$ ของปริมาตรอ่างทั้งหมด การบรรจุน้อยเกินไป ($< 60\%$) จะลดทอนการหมุนวนแบบเกลียวและทำให้ชิ้นงานเคลื่อนไปผนังนอกจนกระแทกซับในโพลียูรีเทนอย่างแรง ควรจ่ายน้ำยาขัดต่อเนื่องที่ความเข้มข้น $1.5\% \sim 2.0\%$ เพื่อชะล้างเศษโลหะ * ถังขัดกลิ้งแนวนอน (เช่น รุ่น OBD-BJ160B): คุมระดับบรรจุทำงานที่ $50\% \sim 60\%$ ของปริมาตรถังทั้งหมด เติมน้ำสะอาดจนกระทั่งเสมอกับระดับบนสุดของชั้นเม็ดขัด การเติมน้ำมากไปจะเกิดแรงต้านไฮโดรสแตติกสูงจนการสไลด์ชะงัก ขณะที่น้ำน้อยไปจะเกิดแรงกระแทกกลิ้งรุนแรงจนผิวทองเหลืองบุบ
3. เกณฑ์รอบเวลาอ้างอิงจากการทดลองจริง
- การลบคมด้วยหมุดแม่เหล็กแบบเปียก (OBD-30 / OBD-60): ทำความสะอาดเกลียวใน ลบครีบจากการตัดเฉือน และฟื้นฟูช่องไพรเมอร์ปลอกกระสุนใน 30 ถึง 50 นาที โดยใช้หมุดสแตนเลส $\varnothing 0.5\text{ mm}$
- การขัดเจียรเขย่าแบบเปียก (เม็ดขัดพลาสติก): ลบรอยกัดมิลลิ่ง CNC และลบมุมมนขอบนอกใน 60 ถึง 90 นาที
- การขัดเงาด้วยลูกบอลพอร์ซเลน: ขัดอัดแน่นผิวให้ขึ้นเงาสูงใน 25 ถึง 40 นาที
- การขัดเงาละเอียดแบบเขย่าแห้ง & อบแห้ง (ซังข้าวโพด): ซับน้ำล้างตกค้างและเคลือบฟิล์มป้องกันคราบหมองใน 15 ถึง 25 นาที
เพื่อเข้าใจความสัมพันธ์ทางคณิตศาสตร์ระหว่างความหนาแน่นโหลดและผลผลิต โปรดดูอัตราส่วนการบรรจุ: ตัวแปรที่กำหนดผลผลิต
การคัดแยกปลายทาง การปั่นแห้งแบบหมุนเหวี่ยง และการป้องกันคราบหมอง
รอบการขัดกลิ้งที่สมบูรณ์แบบจะเสียหายทันทีหากปล่อยให้ชิ้นงานแห้งช้าๆ บนโต๊ะทำงาน เมื่อน้ำระเหย แร่ธาตุที่ละลายอยู่จะตกตะกอนเป็นคราบน้ำสีขาวคล้ายชอล์ก และผิวทองเหลืองจะเกิดคราบออกไซด์สีน้ำตาลด่างอย่างรวดเร็ว
``` ขั้นตอนการคัดแยกและการอบแห้งปลายทาง:
อ่างขัดเขย่า (รอบขัดสารขัดแบบเปียก) └──► ตะแกรงคัดแยกอัตโนมัติ (คัดแยกชิ้นงานใน 90 วินาที) └──► สเปรย์ล้างน้ำ DI สะอาด (ชะล้างเศษผงโลหะ) └──► เครื่องปั่นแห้งแบบหมุนเหวี่ยงรุ่น 35A (ปั่นแห้งลมร้อน: 3 นาที) └──► 100% ผิวสีทองพาสซิเวชัน ไร้คราบน้ำ ```
1. กลไกการคัดแยกความเร็วสูง
* การคัดแยกด้วยตะแกรงสั่น: ในเครื่องขัดสั่นอ่างกลม แดมโพลียูรีเทนภายในจะเบี่ยงชิ้นงานขึ้นสู่ตะแกรงเจาะรูแบบเปลี่ยนได้ เม็ดมีเดีย ($> 10\text{ mm}$) จะลอดผ่านช่องเปิดกลับลงสู่อ่าง ขณะที่ข้อต่อทองเหลืองที่ลบคมแล้วจะถูกปล่อยลงตะกร้ารองรับ * การคัดแยกด้วยหมุดแม่เหล็ก: ในการขัดเงาแม่เหล็ก ชิ้นงานทองเหลืองที่ไม่ติดแม่เหล็กจะถูกยกออกจากห้องขัด ขณะที่แท่งแม่เหล็กแยกหรือสายพานแม่เหล็กหมุนต่อเนื่องจะกวาดในถัง แยกหมุดสเตนเลสขนาดไมโครละเอียดหลายกิโลกรัมออกจากน้ำยาล้างภายใน 30 วินาที
2. การปั่นแห้งแบบหมุนเหวี่ยง vs. การอบแห้งด้วยซังข้าวโพด
ชิ้นงานทองเหลืองที่เพิ่งล้างต้องอบแห้งทันที: * เครื่องปั่นแห้งลมร้อนแบบหมุนเหวี่ยง: ชิ้นงานจะถูกใส่ลงในตะกร้าสเตนเลสเจาะรูหมุนได้ในเครื่องเฉพาะ เช่น เครื่องปั่นแห้งแบบหมุนเหวี่ยง รุ่น 35A (พิกัดความจุ 35 kg; มอเตอร์ 0.75 kW; ฮีตเตอร์ 1.8 kW) หรือ รุ่น 70A (พิกัด 60 kg; มอเตอร์ 1.1 kW; ระบบความร้อน 3.0 kW) แรงปั่นเหวี่ยงจะสลัดน้ำออกจากชิ้นงานภายใน 60 วินาที ขณะที่ลมร้อนความเร็วสูง ($60^\circ\text{C} \sim 85^\circ\text{C}$) จะไล่ความชื้นออกจากรูพรุนขนาดเล็ก ไม่ทิ้งคราบน้ำ * เครื่องอบแห้งซังข้าวโพดแบบสั่น: สำหรับชิ้นงานที่มีรูตันลึกซึ่งลมเหวี่ยงเข้าไม่ถึง อ่างสั่นความร้อนที่บรรจุซังข้าวโพดละเอียดจะดูดซับความชื้นและขัดผิวไปพร้อมกัน
สำหรับพารามิเตอร์ทางเทคนิคการปั่นแห้งด้วยความร้อนแบบหมุนเหวี่ยง โปรดอ่าน เครื่องปั่นแห้งแบบหมุนเหวี่ยง: เหตุใดการทำให้แห้งจึงเป็นขั้นตอนในกระบวนการ
ตารางวิเคราะห์ปัญหาหน้างาน: การวินิจฉัยข้อบกพร่องงานขัดผิวทองเหลือง
| ข้อบกพร่องที่พบ | สาเหตุหลักที่เป็นไปได้ | วิธีการตรวจสอบ | มาตรการแก้ไขทางวิศวกรรม |
|---|---|---|---|
| จุดสนิมหลังขัดผิว (จุดสีน้ำตาลแดง) (เกิดหลังการขัดเงา 24–72 ชั่วโมง) | 1. มีเดียปนเปื้อนเศษสะเก็ดเหล็กขนาดไมโคร<br>2. ท่อระบบถังล้างมีท่อเหล็กผุกร่อน | ตรวจสอบจุดภายใต้กำลังขยาย 40×; ทดสอบด้วยโพแทสเซียมเฟอร์ริไซยาไนด์ (เปลี่ยนเป็นสีน้ำเงินเข้มเมื่อมีเหล็กอิสระ) | ทิ้งมีเดียที่ปนเปื้อน; ทำความสะอาดและดองกรดยางบุอ่างขัดอย่างทั่วถึง; บังคับใช้มีเดียเฉพาะสำหรับโลหะนอกกลุ่มเหล็ก |
| ผิวเปลี่ยนสีเป็นด่างชมพู / แดงแซลมอน (ทองเหลืองสูญเสียความเงาสีทอง; กลายเป็นสีแดงทองแดงด้าน) | 1. การสูญเสียสังกะสีรุนแรงจากน้ำยากัดตะกรันกรด ($\text{pH} < 4.5$)<br>2. เวลาในการขัดนานเกินไปด้วยสารเคมีที่มีฤทธิ์รุนแรง | วัดค่า pH น้ำเสียในกระบวนการ; ขูดผิวเบาๆ เพื่อตรวจความลึกของชั้นสีแดงทองแดง | ปรับการจ่ายสารเคมีเพื่อรักษา $\text{pH } 5.5 \sim 6.8$; เปลี่ยนสารทำความสะอาดฤทธิ์รุนแรงเป็น `compound-LC10` ชนิดบัฟเฟอร์; ขัดปรับผิวเบาๆ ด้วยมีเดียพลาสติกเพื่อขจัดผิวที่สูญเสียสังกะสี |
| ขอบบุบ / ยอดเกลียวเสียหาย (ชิ้นงานเกิดรอยบุ๋มจากการกระแทกขนาดเล็ก) | 1. อัตราส่วนปริมาตรมีเดียต่อชิ้นงานต่ำเกินไป (ชิ้นงานชนกัน)<br>2. แอมพลิจูดเครื่องขัดสูงเกินไปสำหรับทองเหลืองเนื้ออ่อน<br>3. ความหนาแน่นรวมของมีเดียสูงเกินไป (เซรามิกหนัก) | ตรวจสอบรูปทรงข้อบกพร่องใต้กล้องจุลทรรศน์สำหรับงานเครื่องมือ; ตรวจว่ารอยบุบตรงกับมุมของชิ้นงานข้างเคียงหรือไม่ | เพิ่มอัตราส่วนเม็ดขัดต่อชิ้นงานเป็นอย่างน้อย $5:1$ หรือ $6:1$; ปรับลดมุมตุ้มน้ำหนักเยื้องศูนย์ของมอเตอร์; เปลี่ยนจากเม็ดขัดเซรามิกหนักเป็นเม็ดขัดพลาสติกโพลีเอสเตอร์เรซิน |
| เม็ดขัดติดในรู / ร่องเกลียว (เม็ดขัดติดแน่นในรูตันหรือช่องครีบ) | 1. ขนาดเม็ดขัดตรงกับขนาดรูในโซนอันตรายวิกฤต $0.70 \sim 1.30\times$<br>2. เศษเม็ดขัดแตกหักติดค้างที่มุมร่องเกลียว | วัดขนาดเม็ดขัดที่ติดค้างเทียบกับค่าพิกัดความเผื่อของรูในแบบงาน | ใช้กฎคัดขนาด 130%/70%: เลือกเม็ดขัด $> 1.3\times$ หรือ $< 0.7\times$ ของเส้นผ่านศูนย์กลางรู; เปลี่ยนจากทรงกระบอกเป็นทรงสามเหลี่ยมตัดเฉียงหรือพินสแตนเลสแม่เหล็ก |
| คราบน้ำสีขาวชอล์ก / รอยหมองคล้ำ (ชิ้นงานออกจากเครื่องอบมีคราบวงขาวเทาหรือเกิดออกซิเดชันคล้ำ) | 1. เกลือความกระด้างในน้ำตกตะกอนระหว่างการระเหย<br>2. ย้ายชิ้นงานจากจุดล้างไปเครื่องอบแห้งล่าช้า<br>3. ไม่มีสารยับยั้งการกัดกร่อน BTA ในน้ำล้าง | เช็ดคราบด้วยกรดซิตริกเจือจาง: หากคราบหายทันที สาเหตุคือคราบตะกรันแร่ธาตุ | ติดตั้งเครื่องกำจัดไอออนหรือตัวกรองลดความกระด้างของน้ำ; เติมสารยับยั้งการกัดกร่อน $0.5\%$ (`compound-LC10`) ในน้ำล้างสุดท้าย; ย้ายเข้าเครื่องอบแห้งแบบหมุนเหวี่ยงทันที |
ขอบเขตและข้อจำกัด: เมื่อการขัดกลิ้งด้วยเม็ดขัดไม่เหมาะกับทองเหลือง
แม้เครื่องขัดผิวแบบใช้เม็ดขัดจะอเนกประสงค์สูง แต่ก็มีข้อจำกัดทางโลหะวิทยาและกายภาพที่ชัดเจน:
- แผ่นทองเหลืองงานสถาปัตยกรรมขนาดใหญ่ที่ต้องการลายแฮร์ไลน์:
การขัดผิวด้วยเม็ดขัดอิสระให้ผิวด้านแบบไอโซโทรปิกไร้ทิศทาง หากชิ้นงานสถาปัตยกรรม แผงลิฟต์ หรือแผ่นป้ายประตูหรูระบุลายแฮร์ไลน์ทิศทางเดียวเบอร์ #4 อย่างต่อเนื่อง จะต้องขัดด้วยเครื่องขัดสายพานหน้ากว้างหรือล้อทรายหมุน ไม่ใช่ในอ่างขัด
- สะเก็ดผิวหล่อหนาเป็นพิเศษบนชิ้นงานหล่อทรายอบอ่อน:
ทรายซิลิเกตหนาคล้ายแก้วและสะเก็ดเตาหลอมที่ติดแน่นบนงานหล่อทองเหลืองหยาบไม่สามารถขจัดออกด้วยเม็ดขัดได้โดยไม่กัดกร่อนรายละเอียดชิ้นงาน งานหล่อหยาบต้องผ่านการดองกรดกำมะถัน/ไนตริกเจือจางหรือพ่นทรายแห้งก่อนเข้าสู่รอบการขัดด้วยเม็ดขัด
- รูไมโครฟลูอิดิกขนาดแคปิลลารี ($< 0.15\text{ mm}$):
รูขนาดจิ๋วเจาะด้วยเลเซอร์ในหัวฉีดทองเหลืองสำหรับแก๊สโครมาโทกราฟีไม่สามารถขัดด้วยเม็ดขัดแข็งหรือพินสแตนเลสได้ เนื่องจากเสี่ยงต่อการอุดตันหรือขอบเสียรูป ชิ้นส่วนขนาดจิ๋วเหล่านี้ต้องทำความสะอาดด้วยคลื่นอัลตราโซนิกกับตัวทำละลาย หรือการลบคมด้วยเคมีไฟฟ้า (ECD)
ข้อมูลจำเพาะเครื่องจักรที่ผ่านการรับรองและการรับรองคุณภาพ
อ่างขัดสั่น ถังขัดกลิ้ง เครื่องขัดจานหมุนเหวี่ยง และเครื่องอบแห้งสำหรับการขัดผิวทั้งหมดที่ผลิตโดยโรงงานของเราในเซี่ยเหมิน ประเทศจีน (ก่อตั้งในปี 1992) ปฏิบัติตามข้อกำหนดทางเทคนิคและความปลอดภัยระหว่างประเทศ:
* การปฏิบัติตามข้อกำหนดเครื่องจักร CE: ผ่านการรับรองตามใบรับรอง CE ยุโรปอย่างเป็นทางการ ครอบคลุมเครื่องจักร 21 รุ่น: * ใบรับรอง M.2023.206.C88120 (เครื่องแนวนอน แบบสั่น และแบบถังกลิ้ง; มีผลถึง 2028-07-24; รายงานผลทดสอบ DTT230706S003 / S004) ครอบคลุมรุ่นต่างๆ ได้แก่ ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, YG350, YG450, HBPG-01, HBPG-02 และ GSLX-120 * ใบรับรอง M.2023.206.C88121 (แพลตฟอร์มแนวตั้งและแบบหมุน; มีผลถึง 2028-07-24; รายงานผลทดสอบ DTT230706S005 / S006) ครอบคลุมรุ่นต่างๆ ได้แก่ LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 และ BLG200 * ระบบบริหารคุณภาพ ISO 9001: ได้รับการรับรองตามใบรับรอง 00726Q01571R001 ออกโดย Zhongjian Certification Co., Ltd. (มีผลถึง 2029-06-02) สำหรับการผลิต วิศวกรรม และการจำหน่ายเครื่องจักรและวัสดุสิ้นเปลืองสำหรับงานขัดผิว * ทรัพย์สินทางปัญญา: โครงสร้างเครื่องจักรและกลไกคัดแยกเฉพาะได้รับการคุ้มครองด้วยสิทธิในทรัพย์สินทางปัญญาของจีนที่ได้รับอนุมัติ 24 รายการ ประกอบด้วยสิทธิบัตรการประดิษฐ์ 1 รายการ สิทธิบัตรแบบอรรถประโยชน์ 17 รายการ และสิทธิบัตรการออกแบบผลิตภัณฑ์ 6 รายการ * การตรวจสอบสถานะผู้จำหน่าย: สำหรับแนวทางการตรวจสอบผู้ผลิตเครื่องจักรและหลีกเลี่ยงคนกลางที่ไม่ได้รับอนุญาต โปรดอ่านคู่มือการประเมินคัดเลือกผู้ผลิตเครื่องลบคมของเรา
การทดสอบเชิงประจักษ์กับชิ้นงานทองเหลืองของลูกค้า
เนื่องจากโลหะผสมทองเหลืองมีปริมาณสังกะสี ความแข็ง และรูปทรงชิ้นงานที่แตกต่างกัน จึงควรตรวจสอบพารามิเตอร์ของกระบวนการเชิงประจักษ์เสมอก่อนเริ่มเดินเครื่องจักรผลิต
เรายินดีให้ผู้ผลิตและโรงกลึงจัดส่งชิ้นงานตัวอย่างที่ยังไม่ลบคมมายังห้องปฏิบัติการทดสอบของเรา วิศวกรของเราจะทำการทดสอบเปรียบเทียบบนระบบขัดผิวทั้งแบบพลาสติกสังเคราะห์ เซรามิก และแม่เหล็ก เพื่อประเมินการขจัดเนื้อวัสดุ การลบคมขอบ รอบเวลาการทำงาน และการพาสซิเวชันทางเคมี พร้อมจัดเตรียมรายงานการตรวจสอบฉบับสมบูรณ์และชิ้นงานตัวอย่างที่ผ่านการขัดผิวแล้วสำหรับการประเมินคุณภาพของคุณ
หากต้องการนัดหมายทดสอบกระบวนการหรือขอใบเสนอราคาวัสดุสิ้นเปลืองทางเทคนิค กรุณาส่งคำขอของคุณผ่าน พอร์ทัลแอปพลิเคชันวิศวกรรม ของเรา
 +86-592-2381506


 รองรับเครือข่าย IPv6
