


ผิวสำเร็จโลหะ: คู่มือรวมทุกประเภทและวิธีเลือกให้เหมาะกับงาน
คำว่า “ผิวสำเร็จโลหะ” ครอบคลุมกระบวนการอย่างน้อยห้าตระกูลที่ต่างกัน และรายการที่บทความส่วนใหญ่ให้คุณมักยัดทุกอย่างลงเป็นเมนูเดียวโดยไม่บอกว่ามันสัมพันธ์กันอย่างไร คู่มือนี้แยกตามสิ่งที่กระบวนการทำกับโลหะ — ลบเนื้อวัสดุ เติมเนื้อวัสดุ หรือเปลี่ยนเคมีบนผิว — แล้วไล่ลำดับการใช้งานจริงว่าอะไรตามหลังอะไร
หากสิ่งที่คุณต้องการคือเส้นทางผิวสำเร็จเส้นเดียวที่สร้างบนเครื่องจักรของเรา มุมมองระดับเครื่องจักรอยู่ที่นี่: การแต่งผิวโลหะ หน้านี้คือแผนที่ หน้านั้นคือพื้นที่จริง
คำว่า “ผิวสำเร็จโลหะ” ครอบคลุมอะไรจริง ๆ
วิศวกร ผู้ซื้อ และโรงชุบใช้คำว่าผิวสำเร็จโลหะกับขั้นตอนการผลิตที่ต่างกัน ช่างกลึงใช้ข้อกำหนดผิวสำเร็จเพื่อบอกเนื้อผิวที่ดอกตัดทิ้งไว้ นักออกแบบใช้คำเดียวกันบนแบบเพื่อระบุเปลือกอะลูมิเนียมอโนไดซ์ดำหรือพาวเดอร์โค้ต หากไม่มีหมายเหตุลำดับขั้น ชิ้นงานจะกลับมาพร้อมสีลอกหรือรอยเครื่องมือใต้โครเมียมเงา
สามหน้าที่ต่างกันของคำว่า “ผิวสำเร็จ”
ทุกกระบวนการในรายการผิวสำเร็จสำหรับโลหะทำหน้าที่ทางกายภาพอย่างใดอย่างหนึ่งในสามอย่างต่อชิ้นงาน
- กระบวนการเชิงกลแบบลบเนื้อวัสดุ: การเจียร การขัดด้วยกระดาษทราย การพ่นขัด และการขัดผิวแบบมวล เฉือนครีบ มุมคม สะเก็ดออกไซด์ และยอดคลื่นจากงานตัดออก เพื่อปรับรูปโลหะดิบใหม่
- กระบวนการเคลือบแบบเพิ่มเนื้อ: การชุบไฟฟ้า การชุบแบบไร้ไฟฟ้า พาวเดอร์โค้ต สีน้ำ และการฝากฟิล์มบาง วางวัสดุต่างชนิดทับลงบนโลหะฐาน
- กระบวนการแปลงสภาพและกระบวนการทางความร้อนเปลี่ยนตัวผิวเอง: การอโนไดซ์ การพาสซีฟ การทำดำด้วยความร้อน และการชุบแข็งผิวนอก ทำปฏิกิริยากับเปลือกโลหะชั้นนอกให้เกิดออกไซด์ป้องกันหรือโครงสร้างผลึกที่แข็งขึ้น
การมองสามกลุ่มนี้เป็นตัวเลือกที่ใช้แทนกันได้คือต้นเหตุของความล้มเหลวด้านผิวสำเร็จส่วนใหญ่ในโรงงาน
ทำไมรายการจึงยาวกว่าที่คู่มือส่วนใหญ่ยอมรับ
บทความเบื้องต้นมักไล่รายการกระบวนการคุ้นเคยไม่กี่ตัวแล้วจบ แต่ในการผลิตจริง ผิวโลหะผ่านหลายขั้นก่อนประกอบ ทั้งการลบเนื้อ การลบมุม การขัดละเอียด การทำความสะอาด การแปลงสภาพ และการเคลือบ
ตารางผิวสำเร็จมาตรฐานและตารางแปลงค่าผิวสำเร็จทั่วไปติดตามได้แค่เกรดความหยาบจากดอกตัดหรือเครื่องขัด ตารางเหล่านี้ไม่อธิบายว่าขายึดอะลูมิเนียมที่ขัดถังมาแล้วจะทำตัวอย่างไรในอ่างอโนไดซ์ คู่มือที่ใช้ได้จริงต้องครอบคลุมกระบวนการหลักทั้งสิบสามประเภท พร้อมแสดงว่าแต่ละขั้นเตรียมอะไรให้ขั้นถัดไป
ความต่างเดียวที่เปลี่ยนทุกการตัดสินใจ: การเตรียมผิวกับผิวสำเร็จขั้นสุดท้าย
เส้นแบ่งสำคัญในงานผิวสำเร็จโลหะแยกการเตรียมผิวก่อนออกจากการเคลือบขั้นสุดท้ายทั้งแบบป้องกันและแบบตกแต่ง การขัดผิวแบบมวลเชิงกลเป็นหลักคือขั้นเตรียมผิว แม้บ่อยครั้งจะทำหน้าที่เป็นผิวสำเร็จสุดท้ายบนสแตนเลสเปลือย ทองเหลือง หรืออะลูมิเนียม ส่วนการชุบไฟฟ้า การอโนไดซ์ และพาวเดอร์โค้ตเป็นผิวสำเร็จสุดท้ายเสมอ
เมื่อผู้ซื้อมองการขัดผิวแบบสั่นกับการชุบไฟฟ้าเป็นตัวเลือกที่แข่งกัน ชิ้นงานกำลังมุ่งหน้าสู่ปัญหา เคลือบบาง ๆ ซ่อนผิวฐานที่ขรุขระไม่ได้ การขัดเชิงกลเตรียมภูมิประเทศของโลหะให้อ่างเคมีหรือบูธพ่นยึดติดได้จริง ลำดับในโรงงานจึงเริ่มจากขัดเชิงกลให้ละเอียด แล้วทำความสะอาด จากนั้นแปลงสภาพ และปิดท้ายด้วยเคลือบชั้นนอก
ผิวสำเร็จเชิงกล (สิ่งที่เราสร้าง)
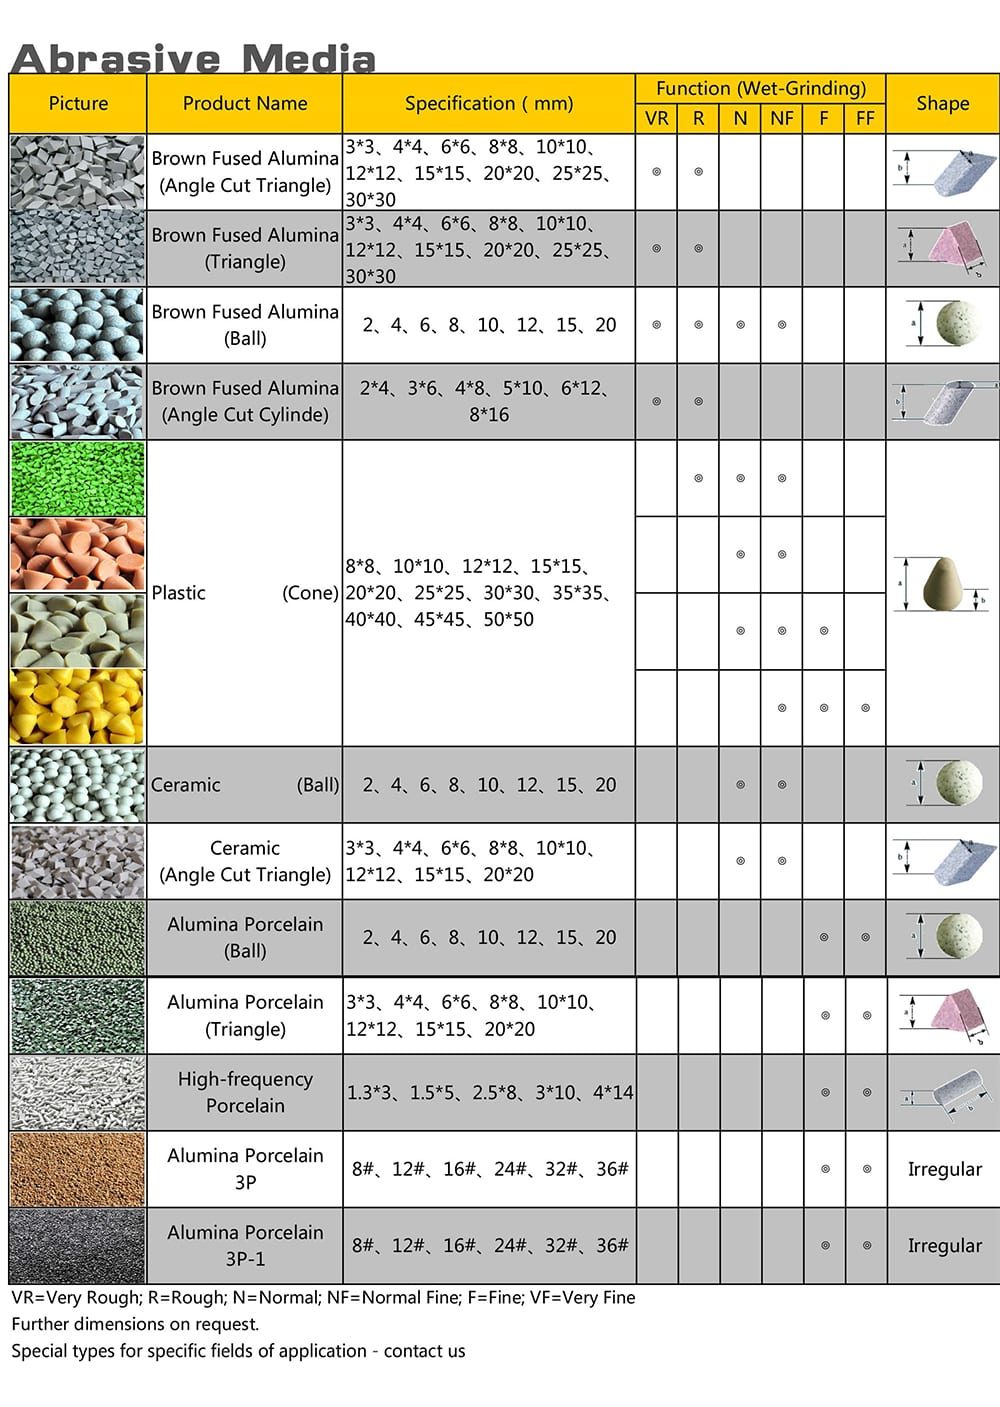
ผิวสำเร็จเชิงกลปรับเปลือกนอกของชิ้นงานโลหะด้วยการขัดถูหรือการเปลี่ยนรูปพลาสติก ที่โรงงานเซียะเหมินของเรา ซึ่งก่อตั้งในปี 1992 เราสร้างเครื่องขัดผิวแบบมวลบนแพลตฟอร์มเครื่อง 21 แบบและสายผลิตภัณฑ์ 6 สาย โดยมีสิทธิ์ทรัพย์สินทางปัญญาจีนที่ได้รับอนุมัติ 24 รายการ เราผลิตเครื่อง สื่อขัด และคอมปาวด์สำหรับขั้นนี้ ซึ่งเป็นจุดเริ่มต้นของลำดับงานในโรงงาน
การขัดผิวแบบสั่น — ทรงอ่างกลมและทรงราง
เครื่องขัดผิวแบบสั่นบรรจุชิ้นงานลงในห้องขัดที่ติดตั้งบนสปริง ซึ่งเต็มไปด้วยสื่อขัดทรงรูป น้ำ และคอมปาวด์ มอเตอร์เยื้องศูนย์ขับห้องขัดให้สั่นแบบสามมิติ ถูชิ้นงานให้ครีบหลุด มุมมน และรอยกัดรวมเป็นเนื้อเดียว
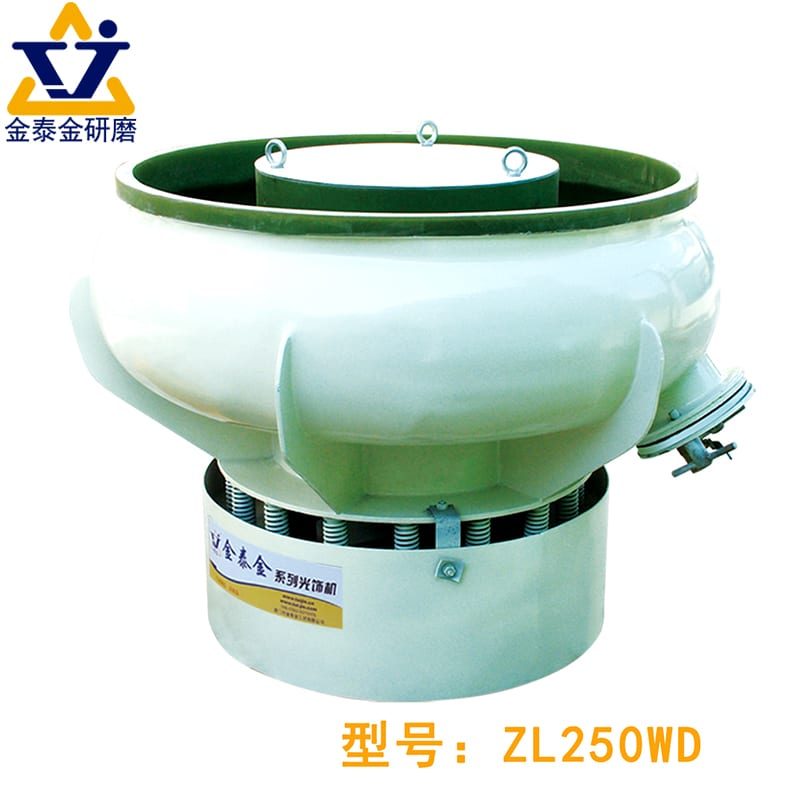
อ่างกลมทำให้ชิ้นงานเคลื่อนที่เป็นเส้นทางเกลียวรอบแกนกลาง เหมาะกับงานปั๊ม งานหล่อ และข้อต่อกลึงขนาดเล็กถึงกลาง อ่างส่วนใหญ่มีชั้นแยกในตัวที่ร่อนชิ้นงานออกจากสื่อขัดเมื่อจบรอบ
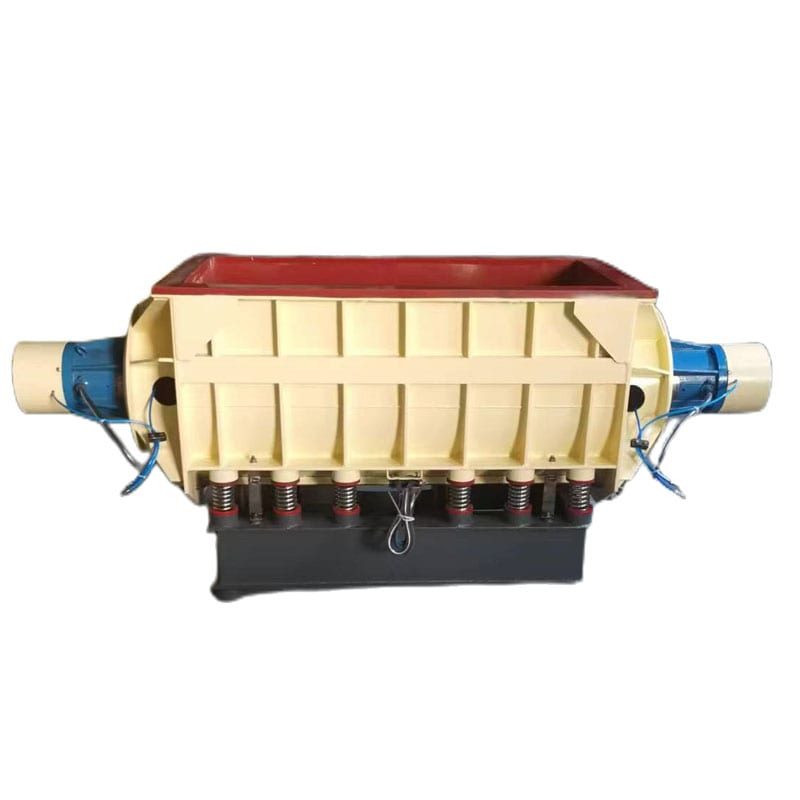
สำหรับเพลายาว ขายึด หรืองานอัดขึ้นรูปที่หมุนในอ่างกลมไม่ได้ เครื่องขัดทรงรางให้รางสี่เหลี่ยมตรง รางสี่เหลี่ยมยังรับแผ่นกั้นถอดได้ เพื่อแยกชิ้นงานละเอียดอ่อนของอากาศยานหรือการแพทย์ออกเป็นช่องของตัวเอง ชิ้นงานจะได้ไม่ชนกันเลย
การขัดแบบแรงเหวี่ยง — จานและบาร์เรล
เมื่อการสั่นช้าเกินกว่าจะสลัดครีบเหนียวหรือให้ความเงาสว่าง ระบบแรงเหวี่ยงจะทวีแรงกดระหว่างสื่อขัดกับชิ้นงาน

เครื่องขัดแบบจานเหวี่ยงหมุนจานความเร็วสูงที่ก้นอ่างวงแหวนโพลียูรีเทนซึ่งอยู่กับที่ แรงเหวี่ยงดันชิ้นงานและสื่อขัดออกไปชนผนัง แล้วมวลถูกพับกลับเข้าหาศูนย์กลางเพื่อสลัดครีบและลบมุมขอบอย่างรวดเร็ว
สำหรับแรงกดที่สูงขึ้นโดยไม่เกิดรอยกระแทก เครื่องขัดแบบบาร์เรลแรงเหวี่ยงติดตั้งถังปิดรอบวงล้อหลัก เมื่อวงล้อหมุนไปทางหนึ่ง ถังจะหมุนสวนทางกัน กดสื่อขัดแนบชิ้นงานให้ได้ผิวเนียนบนรากฟันเทียม ใบมีด และตัวเรือนนาฬิกา
การขัดแบบถังกลิ้งหมุน
เครื่องขัดแบบถังกลิ้งหมุนคือรูปแบบคลาสสิกของการขัดผิวแบบมวล ถังหลายเหลี่ยมหมุนช้า ๆ บนเพลานอน ขณะบรรจุชิ้นงาน สื่อขัด น้ำ และคอมปาวด์ เมื่อถังหมุน มวลจะไต่ผนังขึ้นจนแรงโน้มถ่วงดึงชั้นบนลงมาเป็นเขตไถลที่ควบคุมไว้
เนื่องจากการเคลื่อนที่อาศัยการไถลอย่างนุ่มนวลมากกว่าการสั่น ถังกลิ้งจึงเหมาะกับงานปั๊มบอบบาง ท่อบาง และชิ้นงานเหล็กคาร์บอนสูงที่ต้องการลบมุมขอบทีละน้อย มันช้ากว่าระบบสั่นและต้องขนออกเป็นล็อต แต่การสึกของวัสดุสิ้นเปลืองต่ำทำให้ต้นทุนเดินเครื่องต่ำ
การขัดด้วยแม่เหล็กและการดรากฟินิชชิ่ง
สื่อขัดเซรามิกหรือพลาสติกเข้าไปในรูตัดขวางเล็ก ๆ ร่องแคบ หรือเกลียวในที่ลึกไม่ได้ เครื่องขัดแบบแม่เหล็กแก้ปัญหานี้ด้วยการขับเข็มสแตนเลสละเอียดด้วยสนามแม่เหล็กหมุนใต้ห้องขัด เข็มจะวนผ่านช่องทางซอกใน ลบครีบโคนเกลียว ตัวหัวฉีด และข้อต่อ โดยไม่เปลี่ยนขนาดภายนอก
ดรากฟินิชชิ่งใช้แนวทางตรงข้ามสำหรับชิ้นงานหนักหรือมูลค่าสูง เช่น รากฟันเทียมจากกระดูก เครื่องมือตัด และเฟือง ชิ้นงานแต่ละชิ้นถูกจับยึดบนแกนหมุนที่ลากมันผ่านเบดสื่อขัดละเอียดที่มีความหนาแน่นสูง ป้องกันการชนและบังคับแรงกดไปที่ขอบนำ
แต่ละวิธีทำอะไรกับผิว ในหนึ่งบรรทัด
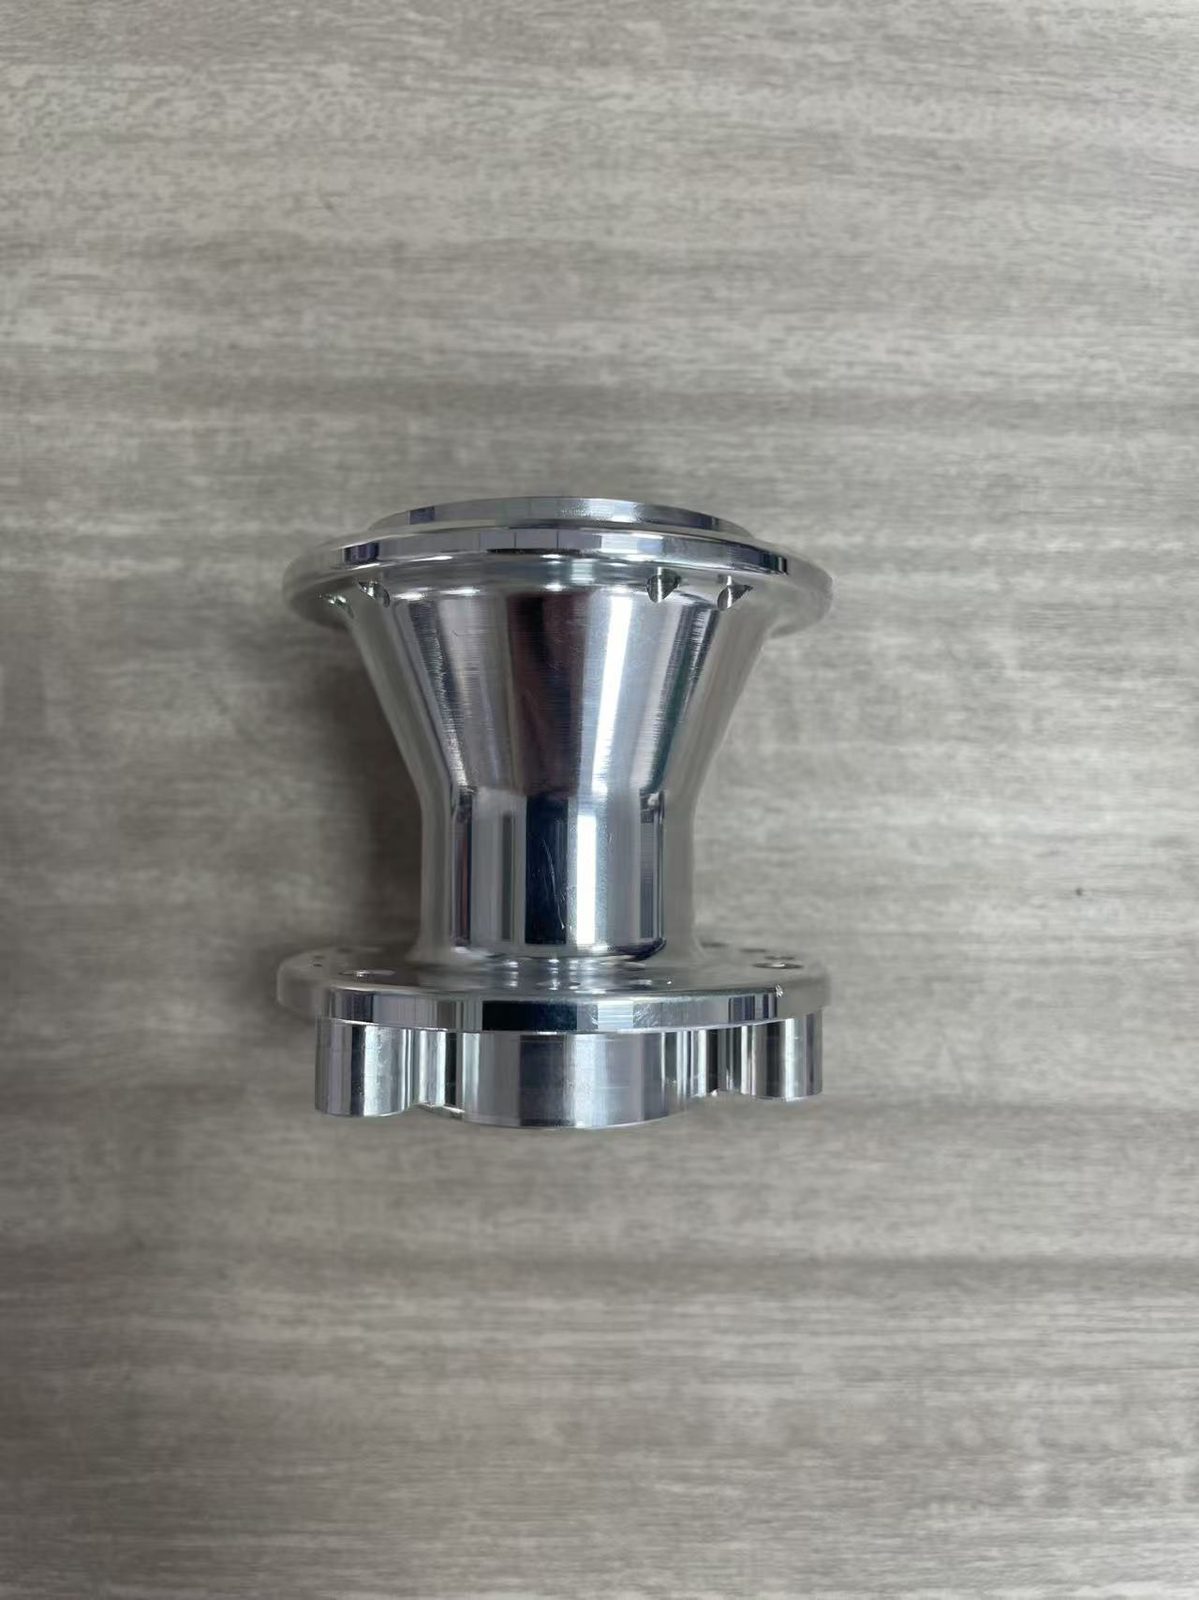
นอกจากงานขัดผิวแบบมวล ตารางด้านล่างสรุปทุกกระบวนการเชิงกลที่ใช้กันในโรงงานวันนี้ การจับคู่เครื่องกับสื่อขัดที่ถูกต้องคือตัวควบคุมว่ากระบวนการแต่ละแบบตัดหรือขัดมันแรงแค่ไหน

| กระบวนการเชิงกล | หลักการทำงาน | รูปทรงชิ้นงานทั่วไป | เนื้อผิวที่ได้ |
|---|---|---|---|
| แบบสั่นทรงอ่างกลม / ทรงราง | การถูแบบสามมิติในมวลสื่อขัดหลวม | งานหล่อ งานปั๊ม และบล็อกกลึง | ขอบสะอาด เนื้อผิวดำนุ่มหรือซาติน |
| จานเหวี่ยง | พื้นหมุนสร้างวงแหวนกลิ้งความเร็วสูง | ชิ้นงานแข็งขนาดเล็กถึงกลางที่มีครีบ | ขอบเรียบและผิวซาตินก่อนชุบ |
| บาร์เรลแรงเหวี่ยง | ถังหมุนสวนทางสร้างแรงกดสูง | ชิ้นงานการแพทย์ อากาศยาน และเครื่องประดับ | ผิวขัดละเอียดก่อนเงา หรือผิวขัดมันสว่าง |
| ถังกลิ้งหมุน | ถังหมุนช้า ๆ สร้างเขตไถล | งานปั๊ม งานฮาร์ดแวร์ และชิ้นงานแบนบาง | มุมมนพร้อมผิวด้านเนียน |
| การขัดด้วยเข็มแม่เหล็ก | แม่เหล็กขับเข็มสแตนเลสเข้าไปในซอก | ชิ้นงานกลึงเล็กที่มีรูใน | ช่องทางลบครีบแล้วและผิวสว่าง |
| ดรากฟินิชชิ่ง | แกนหมุนลากชิ้นงานที่จับยึดไว้ผ่านสื่อขัด | เฟือง รากฟันเทียม และชิ้นงานทรงโค้ง | ความเงาสูงสม่ำเสมอโดยไม่มีรอยบิ่น |
| การเจียรผิว | ล้อขัดแข็งลบเนื้อบนแท่น | แผ่นแบน เพลา และเหล็กกล้าเครื่องมือ | ผิวแบนแม่นยำพร้อมลายเม็ดขัดตามเกรด |
| การขัดแปรง | ลวดหรือสายไนลอนหมุนกวาดทางเดียว | แผ่นโลหะและบานประตูเครื่องใช้ไฟฟ้า | เส้นลายขนานที่กลบรอยขีดข่วน |
| การพ่นขัด | ลมหรือวงล้อพ่นเม็ดหรือทรายขัดใส่ชิ้นงาน | งานเชื่อม งานหล่อ และตัวครอบ | ผิวด้านไร้ทิศทางที่ทำหน้าที่เป็นผิวฐานยึดเกาะ |
| การขัดเงาและการขัดแลป | ล้อผ้าหรือแผ่นเหล็กขัดยอดคลื่นให้เรียบ | งานตกแต่งบากร่อง ที่นั่งวาล์ว และเกจ | ผิวเงากระจกหรือหน้าซีลแบน |
หากต้องการเทียบเกรดทางสายตาก่อนเลือกเครื่อง อ่านคำอธิบายของเราเรื่องผิวขัดแปรง เทียบซาติน เทียบเงากระจก
เรายังบอกตรง ๆ ว่าเครื่องเชิงกลทำอะไรไม่ได้ เครื่องขัดผิวแบบมวลทำกระจกแบนระดับออปติกบนแผ่นแบนขนาดใหญ่ไม่ได้ ต้องใช้การขัดแลปแบนหรือขัดด้วยล้อผ้า การขัดแบบถังกลิ้งยังเปลี่ยนสีโลหะหรือสร้างเกราะเคมีต้านการกัดกร่อนจากเกลือไม่ได้
ผิวสำเร็จแบบเพิ่มเนื้อ (สิ่งที่เกิดหลังผ่านเรา)
เมื่อชิ้นงานโลหะออกจากพื้นที่ขัดเชิงกลด้วยขอบสะอาดและเนื้อผิวสม่ำเสมอ มันมักเดินทางไปยังอ่างชุบ สายอโนไดซ์ หรือบูธพ่น กระบวนการเพิ่มเนื้อและแปลงสภาพเหล่านี้สร้างเกราะป้องกัน เพิ่มการนำไฟฟ้า หรือเติมสี
เหล่านี้ไม่ใช่กระบวนการที่เราสร้าง เราไม่ได้ผลิตสายชุบไฟฟ้า อ่างอโนไดซ์ บูธพ่นผง ห้องสุญญากาศ หรือตู้พ่นทราย และเราไม่ได้เปิดรับจ้างขัดชิ้นงาน แต่ว่าเครื่องของเราเตรียมชิ้นงานให้สายการผลิตเหล่านี้ทุกวัน เราจึงรู้ว่าแต่ละกระบวนการปลายน้ำเรียกร้องอะไรจากโลหะเปลือยข้างใต้
การชุบไฟฟ้า — เพิ่มอะไร และต้องการอะไรจากผิวข้างใต้
การชุบไฟฟ้าใช้กระแสไฟฟ้าในอ่างอิเล็กโทรไลต์เพื่อฝากชั้นบางของไอออนโลหะลงบนชิ้นงานที่นำไฟฟ้า โลหะที่ชุบกันบ่อยได้แก่ สังกะสีสำหรับสลักเกลียวเหล็ก นิกเกิลเพื่อความต้านทานการสึก โครเมียมตกแต่งหรือโครเมียมแข็ง และทองแดง เงิน หรือทองสำหรับหน้าสัมผัส การชุบนิกเกิลแบบไร้ไฟฟ้าฝากชั้นที่สม่ำเสมอด้วยปฏิกิริยาเคมีโดยไม่ต้องใช้ไฟฟ้า เคลือบรูในได้ทั่วถึง
ชั้นชุบไฟฟ้าทุกชั้นบางและตามรูปทรงของโลหะฐานอย่างแม่นยำ มันไม่เติมรอยขีด รอยบุบ หรือรอยดอกตัด โครเมียมและนิกเกิลเงายิ่งขยายรอยบกพร่องบนผิว หากโลหะฐานยังมีน้ำมัน สะเก็ดออกไซด์ หรือเหล็กฝังจากดอกตัดที่สึก การชุบจะยึดไม่แน่นและลอกเป็นตุ่มในไม่ช้า
การอโนไดซ์ — ใช้กับอะลูมิเนียมเท่านั้น และทำไมการเตรียมผิวจึงสำคัญ
การอโนไดซ์เป็นกระบวนการพาสซีฟแบบอิเล็กโทรไลต์ที่ใช้เกือบทั้งหมดกับโลหะผสมอะลูมิเนียม แม้สายงานเฉพาะทางจะใช้กับไทเทเนียมและแมกนีเซียมด้วย อ่างกรดและกระแสไฟฟ้าเปลี่ยนเปลือกอะลูมิเนียมชั้นนอกให้เป็นชั้นออกไซด์พรุนที่งอกเข้าและออกจากเนื้อโลหะ การอโนไดซ์ตกแต่งรับสีย้อมก่อนปิดรู ส่วนฮาร์ดโค้ตสร้างชั้นสึกหรอหนาแน่น
เนื่องจากออกไซด์งอกตรงจากโลหะผสมอะลูมิเนียม คุณภาพทางสายตาจึงขึ้นกับความสม่ำเสมอของผิวดิบ เส้นทางดอกตัดที่ไม่สม่ำเสมอ รอยสั่น และรอยตะไบ ทำให้เกิดรอยด่างเป็นปื้นและเส้นคมชัด เว้นแต่การขัดเชิงกลจะเกลี่ยผิวชิ้นงานให้เข้ากันก่อน
พาวเดอร์โค้ตและสีน้ำ
สำหรับเกราะหนาต้านสภาพอากาศ เกลือ หรือสารเคมี โรงงานใช้การเคลือบอินทรีย์ พาวเดอร์โค้ตพ่นเรซินแห้งลงบนชิ้นงานที่ต่อสายดินแล้วอบให้เป็นเปลือกพลาสติก ส่วนสีน้ำเหมาะกับงานประกอบที่ไวต่อความร้อนหรือมีขนาดใหญ่เกิน
สีหนากลบรอยเครื่องมือเล็ก ๆ ได้ แต่ขอบคมและสะเก็ดออกไซด์ทำลายการยึดเกาะ ผงที่หลอมแล้วจะถอยห่างจากขอบคมมีด ทำให้ขอบบางและเกิดสนิมง่าย ขณะที่ออกไซด์จากเลเซอร์ทำให้ลอก เว้นแต่การขัดแบบถังกลิ้งจะลบมุมขอบและสลัดสะเก็ดออกก่อน
PVD และกระบวนการฟิล์มบางอื่น ๆ
การฝากไอทางกายภาพ หรือ PVD ทำงานในห้องสุญญากาศสูง เป้าโลหะแข็งหรือเซรามิก เช่น ไทเทเนียมไนไตรด์ ถูกระเหยด้วยอาร์กไฟฟ้าหรือแหล่งสปัตเตอริง แล้วฝากทีละอะตอม PVD สร้างฟิล์มบางพิเศษที่แข็งบนเครื่องมือตัด แม่พิมพ์ ตัวเรือนนาฬิกา และฮาร์ดแวร์
วิธีการแปลงสภาพอื่นไม่เพิ่มความหนาเลย การพาสซีฟด้วยกรดสลัดเหล็กอิสระออกจากสแตนเลส การทำดำด้วยความร้อนทำให้เหล็กดำโดยไม่เปลี่ยนขนาด และการอบชุบด้วยความร้อนทำให้โลหะแข็งขึ้น ฟิล์ม PVD บางเฉียบต้องขัดเงาเชิงกลมาก่อนเพื่อให้ได้ผิวเงากระจก
วิธีเลือก: ลำดับการตัดสินใจ
เมื่อผู้ซื้อเทียบผิวสำเร็จสำหรับโลหะด้วยรายการกว้าง ๆ ทุกกระบวนการดูเป็นไปได้บนกระดาษ แต่บนพื้นโรงงาน คำถามเชิงปฏิบัติสี่ข้อตัดตัวเลือกที่ผิดออกเกือบทันที และป้องกันความล้มเหลวด้านพิกัดความเผื่อหรือการยึดเกาะ
คำถามแรก: ผิวสำเร็จนี้ใช้งานหรือตกแต่ง
ก่อนอื่นถามว่าผิวต้องทนอะไรในการใช้งาน ผิวสำเร็จเชิงหน้าที่แก้ปัญหาวิศวกรรมภายในที่ไม่มีใครเห็นชิ้นงาน เช่น ลบครีบวาล์วไฮดรอลิก ลดแรงเสียดทานเฟือง หยุดการยึดติดของเกลียว หรือกันสนิม
ผิวสำเร็จเชิงตกแต่งควบคุมการสะท้อนแสงและสัมผัสมือบนชิ้นงานที่มองเห็น เช่น แผ่นขัดแปรงหรือตัวกล้องซาติน ชิ้นส่วนจำนวนมากต้องการทั้งสองอย่าง คือผสมเนื้อผิวซาตินจากการขัดถังเข้ากับอโนไดซ์ป้องกัน
ข้อสอง: เพิ่มเนื้อ ลบเนื้อ หรือไม่เปลี่ยนอะไรเลย
ต่อไปตรวจพิกัดความเผื่อบนแบบ การขัดผิวแบบมวลเชิงกลลบแค่ยอดคลื่นระดับจุลภาคและครีบ ความหนาผนังและเส้นผ่านศูนย์กลางรูจึงคงเดิม ส่วนการแปลงสภาพอย่างการพาสซีฟหรือออกไซด์ดำก็แทบไม่เพิ่มความหนาบนเกลียว
ผิวสำเร็จแบบเพิ่มเนื้อเพิ่มความหนาเสมอ พาวเดอร์โค้ตหรือการชุบหนาขยายเส้นผ่านศูนย์กลางนอก ทำรูเล็กลง และไปพอกที่ขอบคม ขณะที่รูตันไม่ได้รับเคลือบเลย งานสวมอัดแน่นหรือเกลียวละเอียดจึงต้องกลึงขนาดต่ำกว่าหรือมาสก์ด้วยมือ
ข้อสาม: รูปทรงชิ้นงานและขนาดแบทช์ของคุณคืออะไร
ฟิสิกส์ของกระบวนการต้องพอดีกับรูปทรงชิ้นงาน สื่อขัดเซรามิกใหญ่จะพาดข้ามรูตัดขวางเล็ก ๆ ข้อต่อซอกเล็กจึงต้องใช้เข็มแม่เหล็กหรือสื่อขัดแรงเหวี่ยงละเอียด ในทางกลับกัน ตัวครอบแบนขนาดใหญ่ควรอยู่ใต้เครื่องขัดสายพานกว้างหรือหัวพ่นขัด
ขนาดแบทช์ก็ชี้ขาดพอ ๆ กัน การขัดเงาด้วยมือบนล้อผ้าแทบไม่ต้องตั้งเครื่องสำหรับต้นแบบชิ้นเดียว แต่สร้างความแปรปรวนมหาศาลและค่าจ้างแรงงานสูงในงานล็อตใหญ่ เครื่องขัดผิวแบบมวลต้องตั้งเครื่องครั้งแรกเพื่อปรับสัดส่วนสื่อขัดและการไหลของคอมปาวด์ แล้วจึงขัดทั้งแบทช์พร้อมกันด้วยผลลัพธ์ที่ทำซ้ำได้
ข้อสี่: กระบวนการปลายน้ำต้องการอะไร
ตรวจสอบเสมอว่าอะไรเกิดขึ้นต่อไปในการผลิต อย่าจ่ายค่าสี ชุบ หรือแว็กซ์ก่อนการเชื่อม เพราะเปลวไฟเผาเคลือบออกและปนเปื้อนแนวเชื่อม หากมีการชุบหรือ PVD ตามมา ให้จับคู่ผิวต้นน้ำกับอ่างให้ตรงกัน
การพ่นขัดหยาบสร้างเกราะยึดเกาะที่แข็งแรงสำหรับสีอีพ็อกซี่หนา แต่ผิวขรุขระแบบเดียวกันนั้นทำลายโครเมียมตกแต่งหรือ PVD บาง ในทางกลับกัน ผิวที่ขัดมันด้วยสื่อขัดเหล็กและสบู่เข้มต้องล้างไขมันและกระตุ้นด้วยกรดให้ทั่วก่อนชุบ ไม่งั้นฟิล์มตกค้างจะทำให้ลอก
ตารางตัดสินใจ
ใช้ตารางตัดสินใจสี่คอลัมน์ด้านล่างจับคู่สภาพชิ้นงานกับเส้นทางในโรงงานที่ถูกต้อง และหลีกเลี่ยงกับดักการผลิตที่พบบ่อย
| สถานการณ์ของคุณ | เส้นทางที่ควรใช้ | เหตุผล | ข้อผิดพลาดที่พบบ่อย |
|---|---|---|---|
| ลบครีบและเกลี่ยรอยเครื่องมือโดยไม่เปลี่ยนขนาด | การขัดแบบสั่น แบบแรงเหวี่ยง หรือแบบแม่เหล็ก | ลบแค่ยอดคลื่นและครีบโดยรักษารูปทรง | พยายามซ่อนรอยเครื่องมือลึกใต้การชุบไฟฟ้า |
| เติมสีตามสั่งหรือการป้องกันการกัดกร่อนกลางแจ้ง | ชุบ อโนไดซ์ หรือพาวเดอร์โค้ตหลังเตรียมผิว | เพิ่มชั้นเกราะหรือแปลงเปลือกโลหะชั้นนอก | ส่งชิ้นงานดิบที่มีครีบหรือสะเก็ดตรงไปยังโรงเคลือบ |
| ให้ความเงาสูงบนชิ้นงานแข็งขนาดเล็กมาก | บาร์เรลแรงเหวี่ยงหรือขัดมันด้วยลูกเหล็ก | แรงกดสัมผัสสูงเกลี่ยยอดคลื่นเป็นผิวสว่าง | ใส่ชิ้นงานจิ๋วในรางสั่นใหญ่ด้วยพลังงานต่ำ |
| ขัดแผ่นโลหะแบนขนาดใหญ่ที่เอามาขัดถังไม่ได้ | ขัดสายพานกว้าง ขัดแปรง หรือขัดด้วยมือ | พยุงแผ่นแบนบนแท่นแทนการกลิ้งไปมา | ฝืนใส่แผ่นบางลงในรางสั่นจนมันบิดงอ |
| ขัดต้นแบบชิ้นเดียวหรือชิ้นงานสั่งทำพิเศษ | ลบครีบด้วยมือ ขัดกระดาษทรายมือ และขัดเงา | เลี่ยงการตั้งเครื่องและคิดสูตรสื่อขัดสำหรับชิ้นเดียว | พัฒนาสูตรขัดผิวแบบมวลสำหรับต้นแบบชิ้นเดียว |
| ลบครีบในรูตัดขวางแคบ ๆ ภายใน | เข็มแม่เหล็กหรือดรากฟินิชชิ่งพลังงานสูง | เข็มเหล็กละเอียดเข้าถึงช่องทางที่หินพาดข้าม | ใช้สื่อขัดเซรามิกที่ติดค้างในรูเล็ก |
การเตรียมผิวและผิวสำเร็จขั้นสุดท้าย: ลำดับที่ชี้ขาดความสำเร็จ
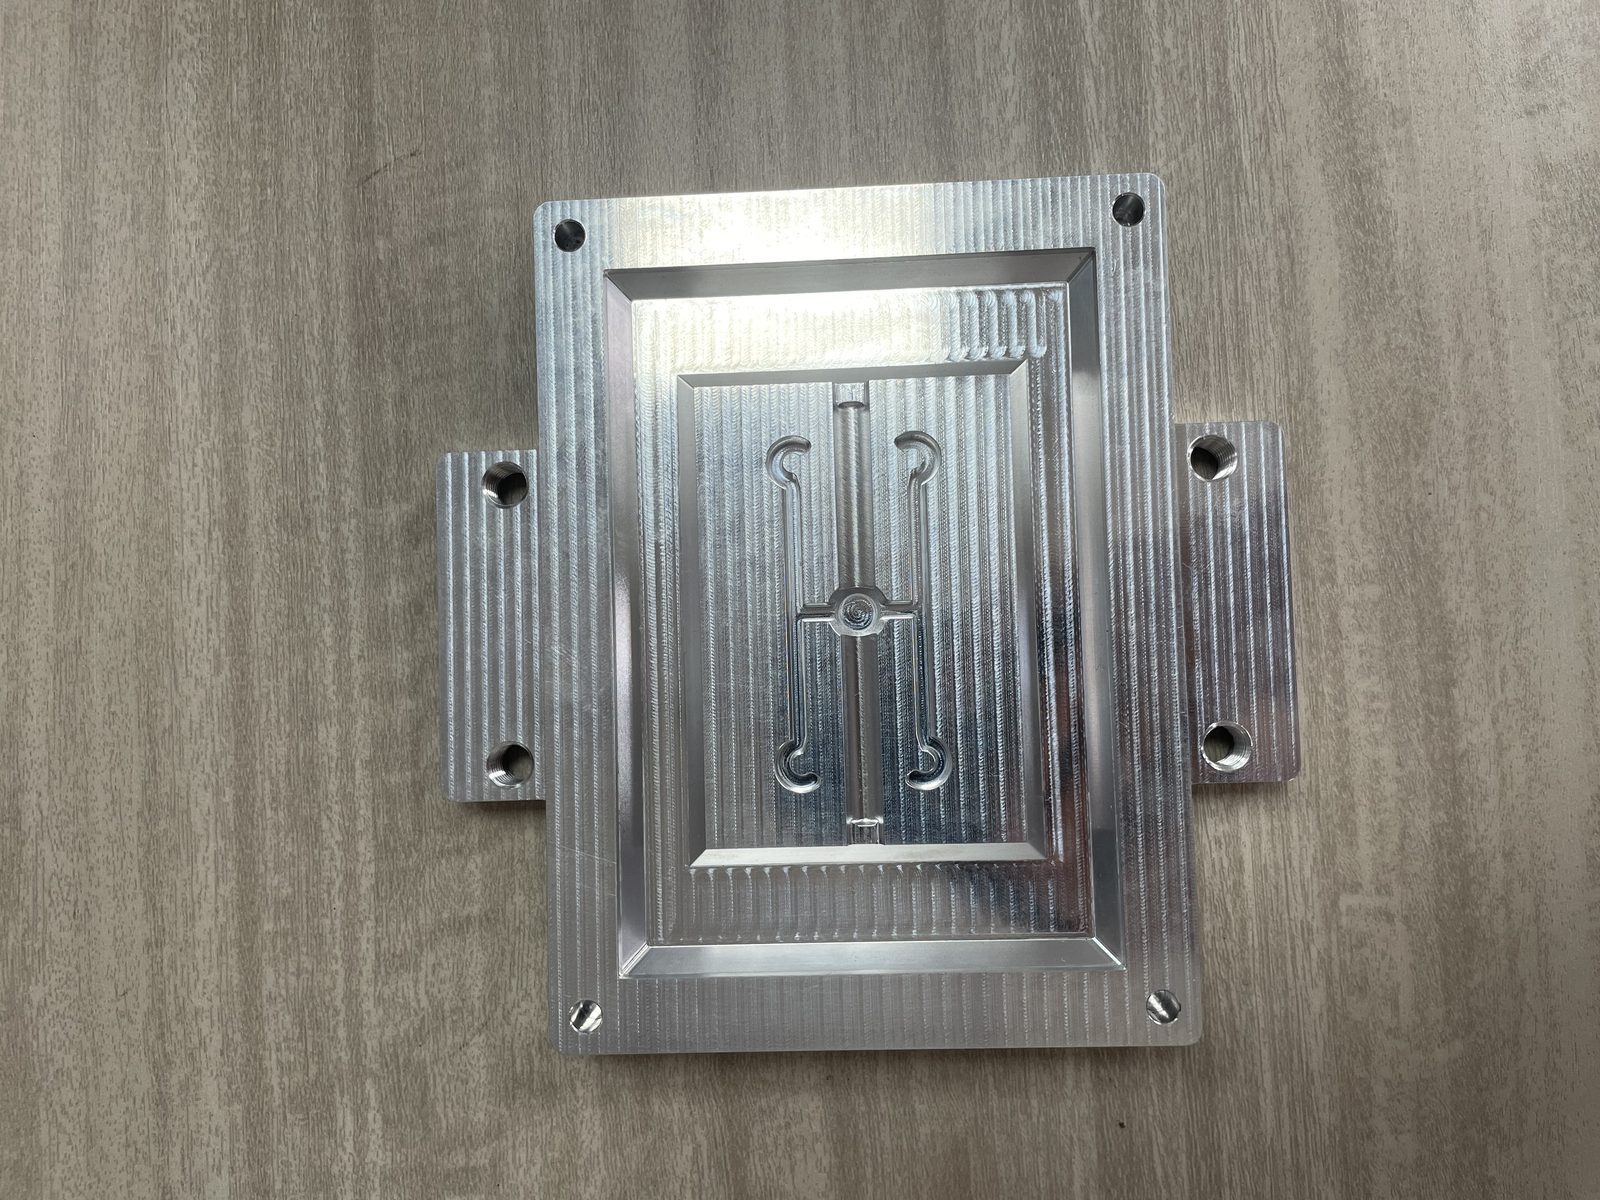
เดินเข้าไปในกรงกักกันคุณภาพที่ผู้รับจ้างผลิตที่ไหนก็ได้ คุณจะเห็นตะกร้าชิ้นงานที่ถูกปฏิเสธพร้อมโครเมียมเป็นตุ่ม พาวเดอร์โค้ตลอก หรืออโนไดซ์เป็นรอยด่าง ผู้ซื้อมักโทษโรงชุบหรือผู้ขายสีก่อน แต่ในทางปฏิบัติ ความล้มเหลวของการเคลือบขั้นสุดท้ายเกือบทั้งหมดเริ่มที่ขั้นเตรียมผิว ก่อนชิ้นงานจะแตะอ่างเคมีเสียอีก
ทำไมการเคลือบจึงล้มเหลวเมื่อผิวข้างใต้ผิด
ผิวสำเร็จขั้นสุดท้ายจะมั่นคงได้เท่ากับเปลือกโลหะที่มันยึด หลังการกัด ปั๊ม หล่อ หรือตัดเลเซอร์ ผิวโลหะดิบมีเศษโลหะที่ถูกทา สะเก็ดออกไซด์ ครีบคม และน้ำมันหล่อเย็นที่อบติด
ลองดูความล้มเหลวในโรงงานสามกรณีที่พบทุกวันและต้นเหตุจริง:
- อะลูมิเนียมอโนไดซ์เป็นปื้น: เส้นก้าวเดินของ CNC ที่ไม่สม่ำเสมอหรือแผ่นขัดมือกัดในอัตราต่างกันในอ่างอโนไดซ์ ทิ้งรอยขุ่นถาวรใต้สีย้อม
- งานชุบไฟฟ้าเป็นตุ่ม: อนุภาคเหล็กที่ฝังจากแม่พิมพ์สึกหรือน้ำมันหนักที่ติดในรูผิวดันก๊าซออกใต้ชั้นชุบจนเกิดตุ่ม
- พาวเดอร์โค้ตลอกบนขอบตัดเลเซอร์: การตัดเลเซอร์ด้วยออกซิเจนทิ้งสะเก็ดออกไซด์ดำเปราะและครีบคม สีไปยึดกับสะเก็ดเปราะนั้นแล้วลอกออกเมื่อกระแทก
ขั้นผิวสำเร็จต้องส่งอะไรให้ขั้นถัดไป
เพื่อป้องกันข้อบกพร่องเหล่านี้ การเตรียมผิวเชิงกลต้องส่งมอบฐานที่สะอาดและสม่ำเสมอให้สายเคลือบ การขัดชิ้นงานด้วยเครื่องสั่นหรือแรงเหวี่ยงพร้อมสื่อขัดและคอมปาวด์ขัดผิวที่เข้าคู่กัน บรรลุเป้าหมายจำเป็นสี่ข้อพร้อมกัน:
- ผิวฐานสม่ำเสมอ: การขัดถังลบรอยดอกตัดที่มีทิศทางและแทนที่ด้วยเนื้อผิวเรียบไร้ทิศทางทั่วทุกด้าน เพื่อการสะท้อนและการยึดเกาะที่สม่ำเสมอ
- รัศมีขอบที่ควบคุมได้: การลบมุมคมกริบให้เป็นรัศมีเรียบขจัดความหนาแน่นกระแสไฟที่กระจุกตัวตอนชุบ และให้สีหรือผงหลอมห่อขอบได้สะอาด
- การขจัดสะเก็ดและสิ่งปนเปื้อน: การตัดด้วยสารขัดอย่างนุ่มนวลขัดสะเก็ดจากความร้อน ออกไซด์เลเซอร์ เปลือกงานหล่อ และเศษโลหะที่ถูกทา ซึ่งน้ำยาล้างไขมันเคมีละลายเองไม่ได้
- รูผิวสะอาดและไม่ถูกปิดตัน: คอมปาวด์เหลวที่คิดสูตรไว้แขวนน้ำมันและผงขัดละเอียดไว้ในน้ำล้าง ให้ไหลออกไปแทนที่จะถูกตีกลับเข้าไปในชิ้นงาน
ลำดับขั้นแบบเขียนออกมา
เมื่อเขียนใบลำดับงานสำหรับชิ้นงานโลหะที่ต้องเคลือบหรือชุบ ลำดับในโรงงานต้องเดินตามลำดับทางกายภาพที่เคร่งครัด การข้ามหรือสลับขั้นรับประกันงานแก้
- ขั้นที่หนึ่ง — การกัดและเชื่อมหลัก: ทำการตัด ต๊าป ปั๊ม และเชื่อมให้เสร็จก่อน เพื่อไม่ให้การทำงานภายหลังทำลายผิวที่เสร็จแล้ว
- ขั้นที่สอง — ลบครีบและตัดเชิงกล: ขัดชิ้นงานดิบกับสื่อขัดเซรามิกหรือพลาสติกเพื่อสลัดครีบ ขจัดสะเก็ด และสร้างผิวฐานที่สม่ำเสมอ
- ขั้นที่สาม — ขัดเตรียมเงาเชิงกล: สำหรับงานชุบสว่างหรือ PVD เงากระจก ให้ลดลงไปใช้สื่อขัดละเอียดหรือขัดมันด้วยลูกเหล็กเพื่อเกลี่ยยอดคลื่นจุลภาค
- ขั้นที่สี่ — ล้างด้วยน้ำ: ล้างน้ำหล่อเย็น เศษจากการขัดถัง และน้ำมันด้วยคอมปาวด์ด่าง จนน้ำล้างแผ่เป็นฟิล์มเรียบสม่ำเสมอ
- ขั้นที่ห้า — กระตุ้นด้วยเคมี: จุ่มชิ้นงานที่สะอาดลงในอ่างกระตุ้นกรด ฟอสเฟต หรือพาสซีฟ เพื่อสลัดออกไซด์ระดับโมเลกุล
- ขั้นที่หก — ผิวสำเร็จสุดท้าย: ชุบ อโนไดซ์ พาวเดอร์โค้ต หรือ PVD ทันที ก่อนโลหะที่ถูกกระตุ้นจะกลับมาออกซิไดซ์อีก
ต้นทุน: อะไรเป็นตัวขับจริง
เมื่อทีมวิศวกรรมถามว่างานผิวสำเร็จโลหะแบบต่าง ๆ ราคาเท่าไร พวกเขามักต้องการการจัดอันดับง่าย ๆ จากถูกสุดไปแพงสุด บนพื้นโรงงาน การจัดอันดับกระบวนการด้วยราคาต่อชิ้นแบบคงที่ทำให้เข้าใจผิด เพราะต้นทุนรวมมาจากเส้นต้นทุนห้าเส้นที่ขยับตามขนาดแบทช์
เส้นต้นทุนห้าเส้นที่ปรากฏในใบเสนอราคาผิวสำเร็จ
ไม่ว่าคุณจะติดตั้งเครื่องขัดในโรงงานเองหรือส่งชิ้นงานให้ผู้รับจ้างภายนอก งานทุกงานจ่ายให้องค์ประกอบต้นทุนห้าข้อเดียวกัน:
- ค่าเสื่อมเครื่องจักรและสายการผลิต: เครื่องทุกเครื่อง ตั้งแต่ถังกลิ้งพื้นฐานไปจนถึงสายชุบอัตโนมัติหรือห้อง PVD มีต้นทุนทุนคงที่ที่เฉลี่ยกระจายตามปริมาณการผลิต
- วัสดุสิ้นเปลือง: ทุกรอบกินวัสดุจริง ทั้งสื่อขัดเซรามิกหรือพลาสติก คอมปาวด์เหลว สายพานขัด แอโนดชุบ เคมีในอ่าง หรือเรซินผง
- แรงงานทางตรง: พนักงานบรรจุชิ้นงาน ขึ้นแร็คหรือมาสก์ชิ้นงานสำหรับชุบหรือพ่น เฝ้าดูเคมีในอ่าง ขนล็อตที่เสร็จออก และตรวจผิวหน้าก่อนบรรจุ
- การเตรียมผิวและการทำความสะอาด: ก่อนเคลือบชั้นนอกใด ๆ จะถูกทา มีคนจ่ายค่าลบครีบเชิงกล ลบมุมขอบ ล้างด้วยด่าง ดองกรด และบำบัดน้ำเสีย
- อัตราของเสียและงานแก้: เมื่อผิวเป็นตุ่มหรือเกลียวติดแน่น การลอกเคลือบ ขัดโลหะฐานใหม่ และเดินแบทช์ซ้ำ หักออกจากกำไรของโครงการโดยตรง
ทำไมใบเสนอราคาถูกสุดมักแพงกว่า
เมื่อคุณส่งแบบขายึดที่ต้องอโนไดซ์หรือชุบให้ผู้ขายหลายราย ใบเสนอราคาหนึ่งมักกลับมาต่ำกว่าอีกหลายรายมาก ก่อนมอบงานให้ผู้เสนอราคาต่ำสุด ให้ตรวจเส้นต้นทุนเส้นที่สี่: การเตรียมผิว
เพราะค่าไฟและวัสดุเคลือบดิบมีราคาเท่ากันในทุกภูมิภาค ผู้เสนอราคาถูกสุดมักตัดมุมในขั้นเตรียมผิวเชิงกลและการทำความสะอาด พวกเขาขึ้นแร็คชิ้นงานดิบตรงจากกล่องส่งของโดยไม่ขัดรอยดอกตัดหรือครีบออก เมื่อการตรวจรับปฏิเสธล็อตที่เป็นรอยด่างและเต็มไปด้วยครีบ การลอกและเดินซ้ำทำให้ใบเสนอราคาที่ถูกที่สุดกลายเป็นความผิดพลาดที่แพงที่สุด
จุดที่ปริมาณเปลี่ยนเศรษฐศาสตร์
ปริมาณแบทช์พลิกสมดุลระหว่างการตั้งเครื่องแบบคงที่กับแรงงานทางตรง สำหรับต้นแบบชิ้นเดียว การขัดมือและการขัดเงาด้วยล้อผ้าเลี่ยงค่าตั้งเครื่องได้ พอการผลิตขยายเป็นแบทช์ต่อเนื่อง การขัดด้วยมือจะช้าและไม่สม่ำเสมอ การขัดผิวแบบมวลขัดทั้งแบทช์พร้อมกันโดยไม่ต้องขึ้นแร็คทีละชิ้น ลดแรงงานต่อชิ้นและเฉลี่ยต้นทุนเครื่องตามปริมาณ ประเมินเศรษฐศาสตร์ต่อหน่วยตามขนาดแบทช์เสมอ และยืนยันด้วยการทดลองตัวอย่าง
เมื่อคุณไม่ควรลงผิวสำเร็จเลย
คู่มือส่วนใหญ่ที่ผู้สร้างเครื่องหรือโรงเคลือบเผยแพร่บอกเป็นนัยว่าชิ้นงานโลหะทุกชิ้นต้องผ่านการตกแต่งผิว ในทางวิศวกรรมที่ถูกต้อง ข้อกำหนดที่ฉลาดที่สุดบนแบบบางใบคือปล่อยผิวไว้แบบกลึงหรือมาสก์บริเวณนั้นให้มิด การลงผิวผิดที่สร้างปัญหาในการประกอบ ทำลายงานสวมความแม่นยำสูง และทำให้การซ่อมหน้างานยุ่งยาก
ที่ที่ผิวสำเร็จสร้างความเสียหายแทนที่จะช่วย
ไม่ใช่ทุกผิวจะได้ประโยชน์จากการขัดถูหรือเปลือกเคมี การเติมลายขัดแปรงตกแต่งหรือการชุบไฟฟ้าตกแต่งบนขายึดอะลูมิเนียมดิบที่ซ่อนในกล่องอิเล็กทรอนิกส์ปิดผนึก คือการเผางบประมาณโดยไม่ยืดอายุการใช้งาน
ที่สำคัญกว่านั้น ผิวเชิงหน้าที่บางอย่างต้องอาศัยเนื้อผิวดิบที่กลึงหรือเจียรมาเพื่อทำงานได้ถูกต้อง หน้าซีลที่แลปแล้วบนท่อร่วมไฮดรอลิกหรือกระบอกสูบที่ขัดเงาให้เรียบมีรูปทรงที่ต้องการอยู่แล้วสำหรับยึดปะเก็นหรือกักน้ำมัน การโยนท่อร่วมนั้นลงในรางสั่นแรงสูงโดยไม่มาสก์หน้าซีล จะลบเหลี่ยมซีลและขีดผิวที่ขัดแลปไว้ ทำให้ของเหลวรั่วระหว่างทดสอบ
เมื่อผิวสำเร็จกลายเป็นปัญหาพิกัดความเผื่อ
หลีกเลี่ยงการเคลือบแบบเพิ่มเนื้อโดยไม่มาสก์บนลักษณะสวมประกอบความแม่นยำ เช่น งานสวมอัดตลับลูกปืน รูหมุด และเกลียวพิกัดความเผื่อแน่น เพราะการเคลือบเพิ่มความหนาทุกด้าน และเพิ่มเป็นสองเท่าบนเส้นผ่านศูนย์กลางพิสช์เกลียว ชิ้นงานที่ผ่านการตรวจตอนกลึงจะติดขัดตอนประกอบ การฝืนขันสลักหรือคว้านรูซ้ำทำลายเคลือบใหม่ ให้มาสก์ลักษณะแน่นแทน ใช้การพาสซีฟที่ไม่เพิ่มความหนา หรือยึดกับการลบครีบเชิงกลอย่างนุ่มนวล
ที่ที่ผิวสำเร็จล้มเหลวและการซ่อมในปีที่ 5 มีความสำคัญ
สุดท้าย ลองคิดถึงสิ่งที่เกิดขึ้นเมื่อชิ้นงานถูกเชื่อม ประกอบ หรือซ่อมหน้างานหลายปีหลังจากออกจากโรงงานคุณ กับดักสองข้อที่พบบ่อยก่อปัญหาใหญ่ปลายน้ำเมื่อลงผิวสำเร็จเร็วเกินไป:
- เขตเชื่อม: อย่าชุบ อโนไดซ์ พ่นสี หรือทำดำชิ้นงานก่อนเชื่อม เคลือบจะเผาเป็นไอพิษ ปนเปื้อนบ่อหลอมเชื่อม และทำให้รอยต่อแตกร้าว ให้เชื่อมก่อน แล้วจึงทำความสะอาดเชิงกลและลงผิว
- ช่องปิดและชิ้นส่วนสึกหรอที่ซ่อมหน้างาน: การชุบและหัวพ่นเข้าถึงก้นรูตันไม่ได้ และน้ำล้างกรดที่ติดค้างจะซึมออกมาทีหลังจนกัดกร่อนรอยต่อซ้อน บนแผ่นสึกหรอหนาที่ต้องเชื่อมซ้ำหน้างานในอีกหลายปี เคลือบที่ยึดแน่นมีแต่บังคับให้ช่างเจียรเศษพิษออกก่อนซ่อม
คำถามที่พบบ่อยเกี่ยวกับผิวสำเร็จโลหะ
ผิวสำเร็จโลหะมีกี่ประเภท
วิศวกรจัดกลุ่มผิวสำเร็จสำหรับโลหะเป็นกระบวนการหลักสิบสามประเภทในสามตระกูล กระบวนการเชิงกลแบบลบเนื้อครอบคลุมการเจียร การขัดแปรง การพ่นขัด การขัดเงาและการขัดแลป การขัดผิวแบบสั่น การขัดแบบแรงเหวี่ยง การขัดถังกลิ้ง และการขัดด้วยแม่เหล็กหรือดรากฟินิชชิ่ง ส่วนการเคลือบแบบเพิ่มเนื้อครอบคลุมการชุบไฟฟ้า พาวเดอร์โค้ต สีน้ำ และ PVD ขณะที่กระบวนการแปลงสภาพและทางความร้อนรวมถึงการอโนไดซ์ การพาสซีฟ การทำดำด้วยความร้อน และการอบชุบด้วยความร้อน
ผิวสำเร็จเชิงกลกับเชิงเคมีต่างกันอย่างไร
ผิวสำเร็จเชิงกลใช้การขัดถูทางกายภาพหรือแรงกดสัมผัสเพื่อลบครีบ เกลี่ยรอยดอกตัด และปรับรูปผิวโลหะดิบ เครื่องมือเชิงกลที่ใช้บ่อยได้แก่สื่อขัดเซรามิกในอ่างสั่น สายพานขัด และลำพ่นขัด ส่วนผิวสำเร็จเชิงเคมีหรืออิเล็กโทรไลต์ใช้อ่างกรด เกลือด่าง หรือกระแสไฟฟ้าเพื่อทำความสะอาดโลหะ งอกชั้นออกไซด์ป้องกัน หรือฝากเคลือบโลหะใหม่ ในสายการผลิตส่วนใหญ่ ผิวสำเร็จเชิงกลเดินก่อนเป็นขั้นเตรียมผิว เพื่อให้ผิวสำเร็จเชิงเคมียึดเกาะได้สม่ำเสมอ
เคลือบทับผิวกลึงได้เลยหรือไม่
ได้ผลดีน้อยมาก ชิ้นงานดิบที่กลึงหรือปั๊มมีครีบที่ขอบ รอยดอกตัด และน้ำมันหรือสะเก็ดที่ฝังอยู่ ชั้นบางอย่างการชุบ PVD และการอโนไดซ์ขยายรอยดอกตัดให้ชัดขึ้น ขณะที่พาวเดอร์โค้ตหนาถอยห่างจากครีบคมและลอกออก การลบครีบเชิงกลก่อนเคลือบป้องกันความล้มเหลวทั้งสองแบบ
ผิวสำเร็จแบบใดดีที่สุดสำหรับสแตนเลส
ต่างจากเหล็กคาร์บอน สแตนเลสมีโครเมียมที่สร้างฟิล์มออกไซด์กันสนิมตามธรรมชาติ จึงแทบไม่ต้องการการชุบไฟฟ้าหรือสีเพียงเพื่อกันสนิม ผู้ซื้อที่เพิ่งเริ่มใช้สแตนเลสมักระบุการชุบทั้งที่ชิ้นงานต้องการการลบครีบเชิงกล การเกลี่ยผิว และการพาสซีฟด้วยเคมีเพื่อขจัดเหล็กอิสระที่ดอกตัดทิ้งไว้ ขึ้นกับการใช้งาน สแตนเลสถูกขัดเป็นผิวด้านจากการขัดถัง ลายขัดแปรง หรือความเงาขัดมันสว่าง สำหรับขั้นตอนเต็มว่าคุณภาพการขัดของเราทำอย่างไร อ่านคู่มือของเราเรื่องการขัดเงาสแตนเลส
การตกแต่งผิวเปลี่ยนขนาดชิ้นงานหรือไม่
ขึ้นกับว่ากระบวนการเพิ่มเนื้อหรือปรับผิวที่มีอยู่ ผิวสำเร็จแบบเพิ่มเนื้อ เช่น พาวเดอร์โค้ต สีน้ำ การชุบไฟฟ้าหนา และฮาร์ดโค้ตอโนไดซ์ เพิ่มความหนาที่วัดได้ ซึ่งทำรูเล็กลงและเกลียวแน่นขึ้น เว้นแต่จะมาสก์หรือกลึงขนาดต่ำกว่า ส่วนกระบวนการขัดผิวแบบมวลเชิงกล เมื่อใช้สื่อขัดและควบคุมรอบที่เหมาะสม ลบแค่ยอดคลื่นจุลภาคและครีบที่ขอบ โดยขนาดและพิกัดความเผื่อตามแบบยังคงเดิม
ควรระบุผิวสำเร็จแบบใดสำหรับชิ้นงานที่จะเชื่อมในภายหลัง
อย่าระบุการชุบ การอโนไดซ์ สี พาวเดอร์โค้ต หรือผิวเคลือบน้ำมันก่อนการเชื่อม เคลือบจะไหม้ใต้แนวอาร์ก ปล่อยไออันตราย และทำให้แนวเชื่อมมีรูพรุน ก่อนเชื่อม จำกัดการเตรียมผิวไว้ที่การลบครีบเชิงกลและการล้างด้วยด่างเพื่อให้ขอบยังเปลือย แล้วจึงลงผิวสำเร็จหลังเชื่อม หากต้องการทดสอบการลบครีบเชิงกลหรือการเตรียมผิวก่อนชุบบนชิ้นงานของคุณ ติดต่อเราผ่านหน้าติดต่อเพื่อขอทดลองตัวอย่าง
 +86-592-2381506


 รองรับเครือข่าย IPv6
