


การแต่งผิวโลหะ: 5 กระบวนการที่เราผลิต และสิ่งที่เราไม่ทำ
การแต่งผิวโลหะไม่ใช่กระบวนการเดี่ยว แต่เป็นชุดกระบวนการที่ตัดเนื้อวัสดุออก เพิ่มวัสดุ หรือแปลงสภาพผิว และสิ่งแรกที่ผู้ซื้อควรทำคือค้นหาว่าชิ้นงานต้องการกระบวนการใดกันแน่ — เพราะต้นทุนส่วนใหญ่และความผิดหวังเกือบทั้งหมดเกิดจากการเลือกผิดประเภท ไม่ใช่ผิดแบรนด์
หน้านี้บอกตรงไปตรงมาในสิ่งที่ภาพรวมทั่วไปไม่มี: ระบุชัดเจนว่ากระบวนการใดที่เราผลิตเครื่องจักรให้ และกระบวนการใดที่เราไม่ทำ เราผลิตเครื่องขัดผิวแบบสั่น จานหมุน ถังกลิ้ง แม่เหล็ก และแรงเหวี่ยง รวมถึงหินขัดและน้ำยาขัดที่ใช้ร่วมกัน เราไม่มีบริการรับจ้างขัดผิว และไม่ผลิตเครื่องพ่นทราย เครื่องเคลือบผิว หรือเครื่องชุบโลหะ หากชิ้นงานต้องการสิ่งเหล่านั้น หน้านี้ระบุไว้เพื่อให้คุณหยุดอ่านและไปหาซัพพลายเออร์ที่ถูกต้อง หากต้องการกระบวนการขัดผิวปริมาณมาก (mass-finishing) ส่วนที่เหลือคือหลักเกณฑ์การเลือก
หากตัวเลขใดเป็นเพียงจุดเริ่มต้นไม่ใช่คำสัญญา เราจะระบุไว้: รอบเวลาที่เผยแพร่อ้างอิงจากวัสดุและปริมาณการตัดเฉือนเนื้อผิวที่อาจไม่ตรงกับงานของคุณ
กระบวนการแต่งผิว จำแนกตามผลต่อพื้นผิว
| กระบวนการ | การทำงาน | เราผลิตเครื่องจักรหรือไม่? |
|---|---|---|
| การขัดผิวแบบสั่น (ถังกลม, ถังราง) | การไหลของหินขัดช่วยลบคม ปรับผิวเรียบ ขัดเงา | ใช่ |
| การขัดผิวแบบแรงเหวี่ยง (จานหมุน, ถังกลิ้ง) | พลังงานสูง รอบเวลาสั้น คุมค่าพิกัดความเผื่อแม่นยำ | ใช่ |
| การขัดถังกลิ้ง / ถังหมุน | หมุนวนพร้อมกันทั้งถัง งานปริมาณมากสำหรับรูปทรงเรียบง่าย | ใช่ |
| การขัดผิวด้วยแม่เหล็ก | กลุ่มเข็มขัดเข้าถึงร่อง รูเจาะตัดขวาง และโคนเกลียว | ใช่ |
| การขัดผิวแบบลาก | จับชิ้นงานด้วยฟิกซ์เจอร์แล้วลากผ่านชั้นเม็ดขัด | ผลิตตามสั่ง — ไม่ใช่รุ่นตามแค็ตตาล็อก ผลิตเฉพาะตามชิ้นงาน |
| การพ่นขัด (พ่นแห้งด้วยทราย, เม็ดแก้ว, เปลือกวอลนัต, ซังข้าวโพด) | ทำความสะอาดด้วยแรงกระแทก, ผิวด้าน, เตรียมผิวก่อนเคลือบ | ไม่มี |
| ช็อตพีนนิง | สร้างความเค้นตกค้างแบบอัดเพื่อยืดอายุความล้า | ไม่มี |
| อโนไดซ์ / ชุบผิว / ขัดเงาด้วยไฟฟ้า | การแปลงสภาพผิวหรือการเคลือบด้วยเคมีไฟฟ้า | ไม่มี — เราจัดหาการขัดผิวเชิงกลที่เป็นขั้นตอนก่อนหน้า |
| พ่นสีฝุ่น / พ่นสี / เคลือบ PVD | การเคลือบผิว | ไม่มี |
| พาสซิเวชัน / การแปลงสภาพทางเคมี | ทำความสะอาดทางเคมีและควบคุมออกไซด์ | ไม่มี |
สองแถวที่ระบุว่า "ไม่มี" ควรค่าแก่การอธิบายแถวละประโยค การพ่นขัด และ การขัดผิวคราวละมาก มักสับสนกันเพราะต่างใช้สารขัดอิสระ แต่การพ่นขัดจะพ่นเม็ดขัดใส่ผิวเพื่อทำความสะอาด ขณะที่การขัดผิวคราวละมากจะถูเม็ดขัดกับชิ้นงานเพื่อตัดเฉือนผิว — ผิวด้านจากการพ่นไม่สามารถทำได้ในอ่างขัดแบบสั่น และการลบมนขอบก็ไม่สามารถทำได้ด้วยการพ่นขัด การทำอโนไดซ์ ชุบผิว และขัดเงาด้วยไฟฟ้า อยู่ในขั้นตอนปลายน้ำ โดยการขัดผิวเชิงกลจะเป็นตัวสร้างฐานรองรับชั้นเคลือบ ดังนั้นการตัดสินใจทั้งสองส่วนจึงต้องพิจารณาควบคู่กัน แม้จะจัดซื้อจากซัพพลายเออร์คนละรายก็ตาม
การขัดผิวแบบลาก เป็นแถวเดียวในตารางนี้ที่ไม่ใช่ทั้งรุ่นตามแค็ตตาล็อกและไม่ใช่ "ไม่มี" เราไม่ได้ลงรายการรุ่นเครื่องขัดผิวแบบลาก เพราะตัวเครื่องสร้างตามฟิกซ์เจอร์ และฟิกซ์เจอร์สร้างตามชิ้นงาน — การเสนอราคาจึงอิงตามแบบสั่งงานและการทดสอบขัด มากกว่าใบข้อมูลจำเพาะ จุดยืนที่ตรงไปตรงมาคือ เครื่องนี้ มีจำหน่ายแบบผลิตตามสั่งสำหรับงานที่คุ้มค่าเหมาะสม ซึ่งในทางปฏิบัติหมายถึงชิ้นงานขนาดใหญ่หรือมูลค่าสูงที่มีรูปทรงเฉพาะ ในปริมาณการผลิตน้อยถึงปานกลาง นี่ไม่ใช่ผลิตภัณฑ์มาตรฐาน และไม่ควรนำเสนอในลักษณะนั้น
ปัจจัยกำหนดกระบวนการ: 5 คำถามตามลำดับ
พิจารณาข้อเหล่านี้ก่อนดูเครื่อง แต่ละข้อจะตัดกระบวนการออกมากกว่าเพิ่มเข้ามา
1. ลบออก เพิ่ม หรือเปลี่ยนสภาพ? การลบครีบ รอยประกบพิมพ์ หรือความขรุขระคือการขัดผิวแบบกลุ่ม; การเคลือบผิวหรือชั้นคอนเวอร์ชันไม่ใช่; การเปลี่ยนสภาวะความเค้นคือช็อตพีนนิ่ง ชิ้นงานส่วนใหญ่ต้องลบออกแล้วค่อยเพิ่ม — สองซัพพลายเออร์ หนึ่งจุดเชื่อมต่อ และจุดเชื่อมต่อคือจุดที่ผิวสำเร็จมักผิดพลาด
2. รูปทรงอยู่ตรงไหน และขนาดเท่าใด? ขอบเปิดเข้าถึงได้ด้วยทุกกระบวนการ; รูตัดขวาง ร่อง หรือโคนเกลียวเข้าถึงได้เมื่อเม็ดขัดมีขนาดพอดี หรือใช้เข็มขัดแม่เหล็ก; ส่วนหลุมลึกก้นตันมักเข้าไม่ถึงด้วยทุกวิธี — ซึ่งเป็นเรื่องการออกแบบ ไม่ใช่การจัดซื้อ
3. ต้องขัดเนื้อวัสดุออกเท่าใดในเชิงตัวเลขจริง? ไม่ใช่แค่ "ลบครีบ" แต่เป็นกี่ส่วนสิบมิลลิเมตร ค่านี้รวมกับผิวสำเร็จที่ต้องการจะเป็นตัวกำหนดเกรดและรอบเวลา — สองข้อกำหนดที่สวนทางกัน
4. ชิ้นงานมีมูลค่าเท่าใด และมีจำนวนเท่าใด? ชิ้นงานมูลค่าสูงคุ้มค่ากับกระบวนการคุมทีละชิ้น; ชิ้นงานเรียบง่ายปริมาณมากเหมาะกับถังหมุนหรืออ่างกลมขนาดใหญ่; งานหลากหลายแต่จำนวนน้อยไม่คุ้มกับกระบวนการที่ต้องจัดโหลดเฉพาะชิ้นงาน
5. ขั้นตอนต่อไปคืออะไร? การชุบ อโนไดซ์ เคลือบผิว ประกอบ ทดสอบรอยรั่ว หรือเกจวัดเกลียว ขั้นตอนการแต่งผิวตัดสินจากสิ่งที่กระบวนการถัดไปยอมรับ ไม่ใช่ความเงางามของชิ้นงาน

กลุ่มตัวเรือนหล่อไดคาสต์หลังแต่งผิว: โรงงานเดียว หนึ่งกลุ่มกระบวนการ หลากหลายรูปทรง
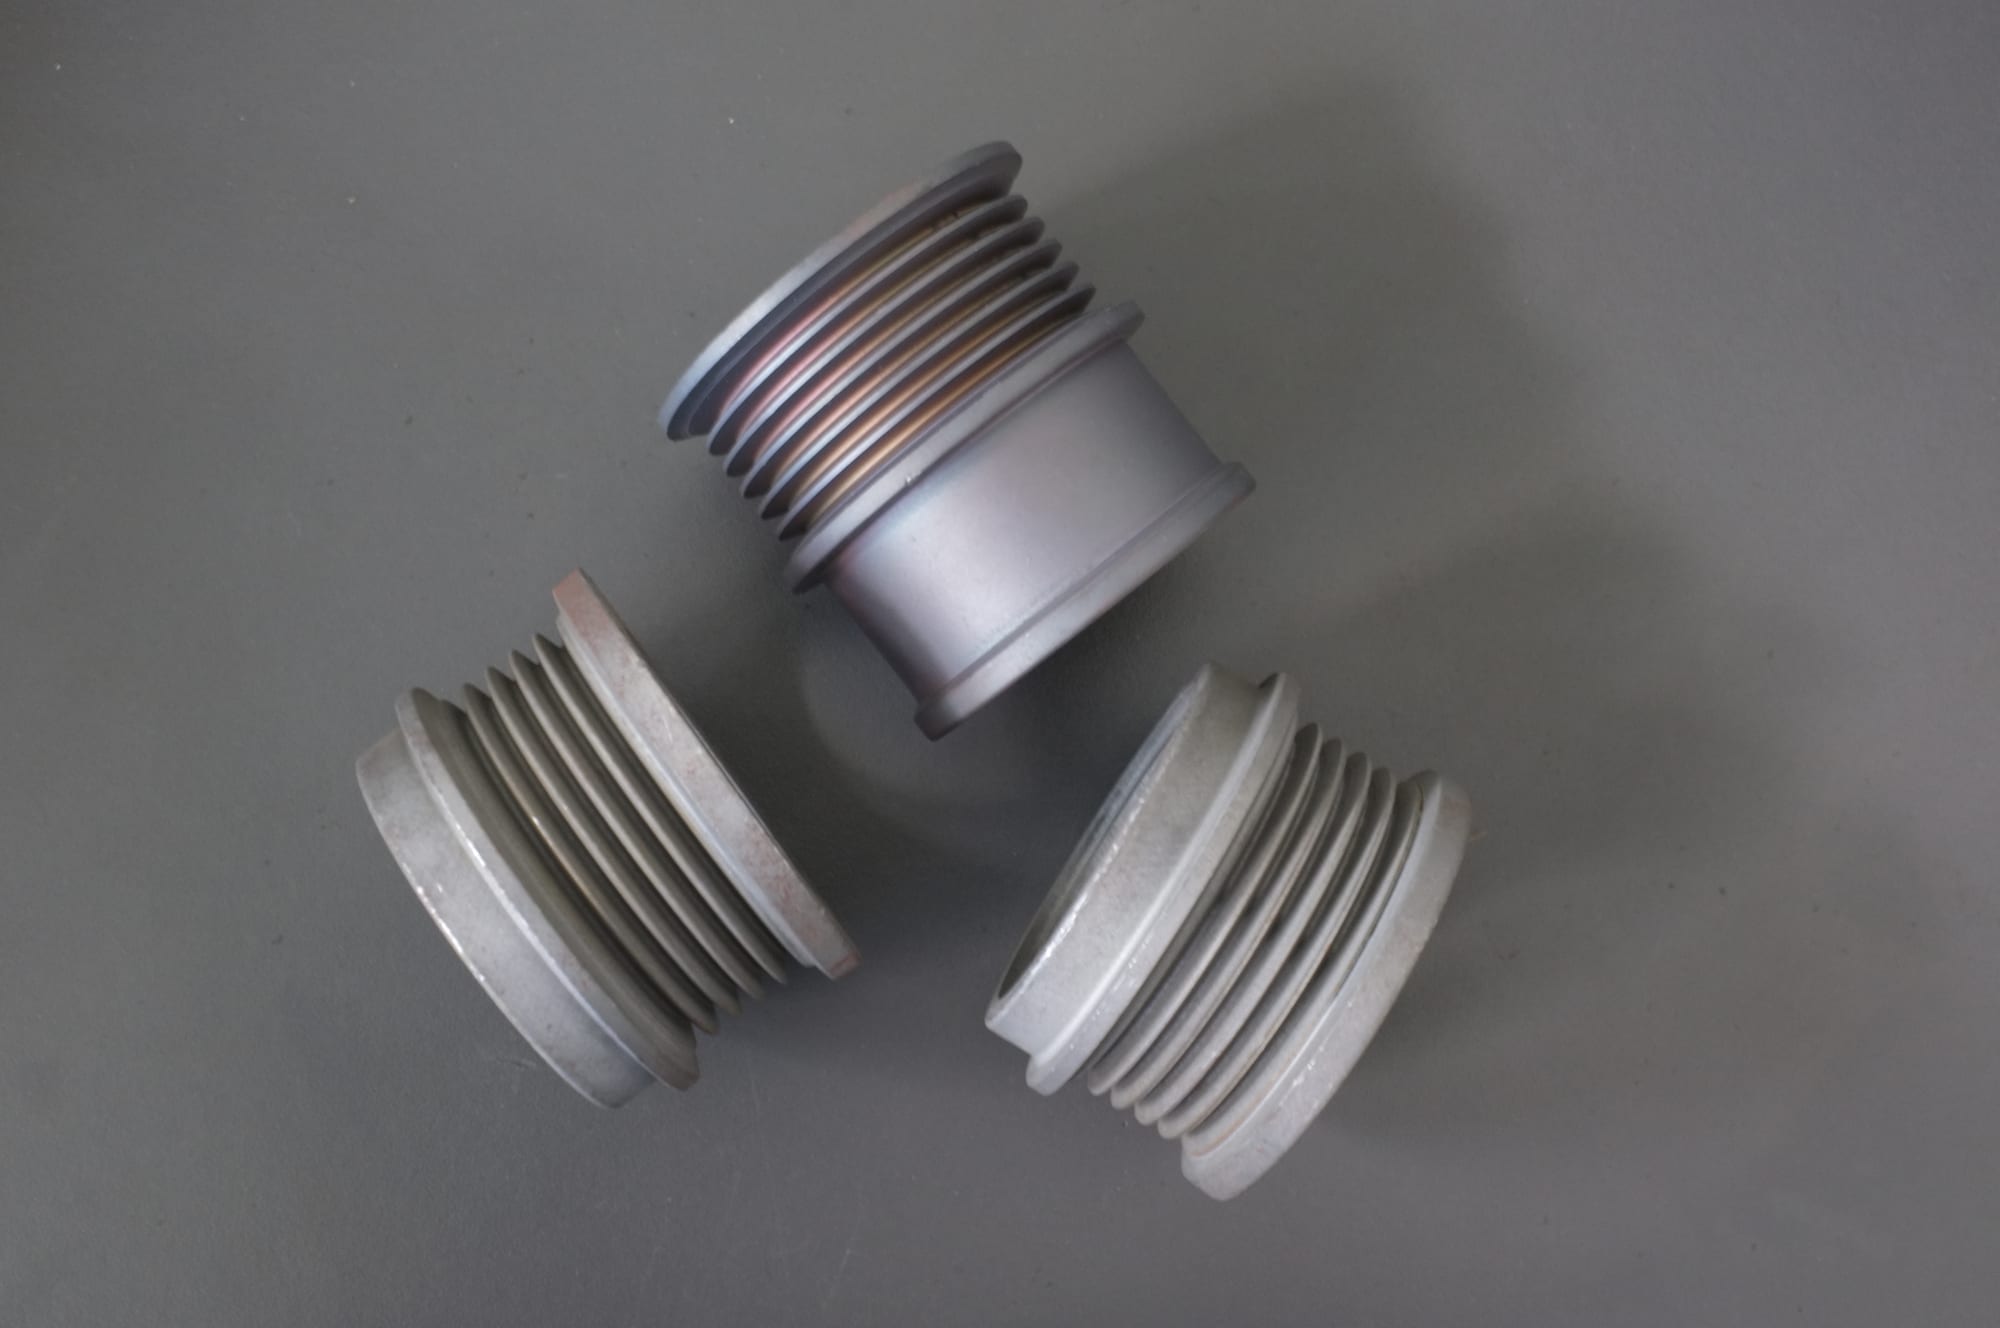
ข้อต่อเกลียวที่เกลียวสะอาดและวัดผ่านเกจ: ผลลัพธ์บริเวณขอบและเกลียวที่กระบวนการต้องรักษาไว้
เสื้อชิ้นงานหล่อหลังแต่งผิว นี่คือประเภทชิ้นงานที่การเลือกกระบวนการถูกกำหนดด้วยรูปทรงมากกว่าความชอบ: ครีบหล่อ ผิวแมชชีน และรูคว้านบนชิ้นงานเดียวกัน หมายความว่าไม่มีกระบวนการกลุ่มใดเข้าถึงทุกจุดได้เท่ากัน ข้อจำกัดด้านล่างจึงระบุแยกตามกระบวนการ ไม่ใช่ขีดความสามารถโดยรวม
5 กระบวนการที่เราผลิต และข้อจำกัดตามจริงของแต่ละแบบ
การขัดผิวแบบสั่น — ทางออกสำหรับงานทั่วไป
แรงสั่นขับเคลื่อนเม็ดขัดให้ไหลผ่านชิ้นงาน จึงเข้าถึงซอกมุมและให้ผิวเรียบสม่ำเสมอทั่วกัน แบบอ่างกลมกะทัดรัด เหมาะกับงานชิ้นเล็กถึงกลางคละขนาด; แบบอ่างรางยาวและเปิดโล่ง รองรับงานที่อ่างกลมใส่ไม่ได้ วิธีเลือกเครื่องขัดผิวแบบสั่นสำหรับชิ้นส่วนโลหะ ครอบคลุมการเทียบอ่างกลมกับอ่างรางและขนาดความจุ
ตัวเลขจริงจากรุ่นอ่างรางของเรา: L1300 ขนาด 1,200 L (42.4 ลบ.ฟุต) พร้อมห้องขัด 1,200 × 1,000 × 1,000 mm และมอเตอร์ 5.0 kW × 2; รุ่น L1500 ขนาด 1,500 L พร้อม 5.5 kW × 2; รุ่น L1800 ขนาด 1,800 L พร้อม 7.5 kW × 2 ทั้งสามรุ่นใช้แผ่นบุโพลียูรีเทน 20–35 mm — ผิวกันสึกหรอระหว่างชิ้นงานกับผนังเหล็ก — และหนัก 2,200 / 2,600 / 3,000 kg สุทธิ
ข้อจำกัด: ปริมาณบรรจุต้องมีปริมาตรพอให้หมุนเวียน โหลดที่น้อยเกินไปจึงทำงานได้ไม่ดี ส่วนชิ้นงานที่ค้ำติดหรือพันกันต้องใช้เครื่องกลุ่มอื่น
การขัดผิวแบบแรงเหวี่ยง — เน้นความแรง ไม่ใช่ความจุ
ถังหมุนแรงเหวี่ยงจะหมุนโหลดทั้งหมดในช่องย่อยด้วยพลังงานสูง; ส่วนจานหมุนแรงเหวี่ยงจะจับยึดชิ้นงานเดี่ยวกับหัวหมุน ทั้งสองแบบลดรอบเวลาได้ด้วยความแรงขัด
เครื่องขัดถังเหวี่ยง รุ่น LX60B เป็นแบบ 60 L พร้อม 3.0 + 0.75 kW, 0–170 rpm และช่องจุรับโหลด 15 × 4 kg ข้อจำกัดคือสิ่งที่ทำให้เครื่องนี้น่าสนใจ: แรงขัดที่สูงทำให้ขอบมนและชิ้นงานบางเสียรูป การควบคุมโหลดและรอบเวลาจึงสำคัญกว่าเครื่องขัดสั่น เมื่อต้องเลือกระหว่างสองกลุ่มพลังงานสูง เครื่องขัดจานเหวี่ยงเทียบกับเครื่องขัดถังเหวี่ยง จะชี้ชัดว่าชิ้นงานใดเหมาะกับแบบไหน
การขัดถังกลิ้ง — ปริมาณมากสำหรับชิ้นงานทรงเรียบง่าย
ของที่บรรจุหมุนไปพร้อมกันทั้งหมด เม็ดขัดจึงสัมผัสแค่ผิวนอก นี่คือวิธีขัดชิ้นงานเรียบง่ายจำนวนมากที่ประหยัดที่สุด และแย่ที่สุดสำหรับชิ้นงานซับซ้อน เพราะโหลด เม็ดขัด และรอบเวลาต้องเฉพาะเจาะจงกับชิ้นงาน ทั้งยังเปลี่ยนรอบช้า กลุ่มเครื่องขัดถังกลิ้งของเรามีทั้งถังแปดเหลี่ยมบุโพลียูรีเทนและเครื่องขัดแห้งถังไม้ รายการแคตตาล็อกสำหรับ OBD—BJ160B ระบุความจุ 160 L, โหลด 80 L, 1.1 kW, 0–50 rpm และถังแปดเหลี่ยมปรับเอียงได้
การขัดผิวแม่เหล็ก — ผู้เชี่ยวชาญชิ้นงานละเอียดเล็ก
สนามแม่เหล็กขับเคลื่อนกลุ่มเข็มขัดขนาดเล็กรอบชิ้นงาน เนื่องจากกลุ่มเข็มเคลื่อนที่ตามรูปทรงแทนที่จะแตะจุดเดียว จึงเข้าถึงร่อง รูเจาะตัดขวาง และร่องเกลียวได้โดยไม่ลบขอบคมให้มน กลุ่มเครื่องขัดผิวแม่เหล็กของเรามีตั้งแต่เครื่องขนาดเล็กจนถึง YH-680D (25 L, 2.2 kW, 0–1800 rpm) และ PY-980D (60 L, 4 kW) เป็นกระบวนการกินผิวเล็กน้อย: สำหรับลบครีบละเอียดและปรับสภาพผิว ไม่ใช่การลบขอบหนัก
เม็ดขัดและน้ำยาขัดคือครึ่งหนึ่งของกระบวนการ
เครื่องจักรที่ไร้โหลดขัดที่ถูกต้องย่อมไม่ได้ผิวงานตามต้องการ เม็ดขัดเซรามิกและเม็ดขัดพลาสติกเป็นสองกลุ่มหลักสำหรับการขัดเปียก ทั้งคู่แบ่งเกรดตามสเกล 6 ระดับ และตารางขัดทั้งสองใช้ตัวอักษรต่างกัน — ขัดเปียก: VR / R / N / NF / F / FF, ขัดแห้ง: VR / R / M / MF / F / FF เม็ดขัดเซรามิกมีสต็อกรูปทรงกลม สามเหลี่ยมตัดมุม สามเหลี่ยม และกระบอกตัดมุมตั้งแต่ 2 mm ขึ้นไปตามรูปทรง ส่วนพลาสติกเป็นทรงกรวยตั้งแต่ 5×5 และ 6×6 mm ถึงขนาดใหญ่ขึ้นจนถึง 50×50 mm ในเกรดละเอียดกว่า สารขัดแห้งประกอบด้วยเปลือกวอลนัทตั้งแต่ 8# ถึง 80# ไม้และไม้ไผ่ในหลายรูปแบบ รวมถึงผงหิน ช่วงขนาดยอดนิยมคือ เซรามิก 3–10 mm เทียบกับพลาสติก 10–25 mm และขนาดเม็ดขัดไม่ควรเกินประมาณหนึ่งในสามของส่วนที่เล็กที่สุดบนชิ้นงาน
สองข้อเท็จจริงที่ต้องระบุในทุกแผนงาน: อายุเม็ดขัดอยู่ที่ 20–200 ชั่วโมงทำงาน ขึ้นอยู่กับวัสดุและรอบการขัด การลบครีบเบาใช้เวลา 10–20 นาที ขณะที่การขัดเงาสูงใช้เวลา 2–8 ชั่วโมง
สิ่งที่เราไม่ทำ — และทำไมการชี้แจงจึงสำคัญ
เราไม่มีบริการรับจ้างขัดผิวชิ้นงาน เราผลิตเครื่องจักร เม็ดขัด และน้ำยาขัดที่ใช้ในเครื่อง เราไม่ได้ขัดชิ้นงานให้ลูกค้า หากคุณต้องการผู้รับจ้างนำชิ้นงานเข้ากระบวนการ เราไม่ใช่ซัพพลายเออร์ที่คุณมองหา — การบอกชัดเจนตอนนี้คุ้มค่ากว่าการทดสอบที่ลงเอยด้วยทางตัน
เราไม่ผลิตเครื่องพ่นทราย ชุบเคลือบ ชุบโลหะ อโนไดซ์ หรือขัดเงาด้วยไฟฟ้า แบบงานที่ระบุผิวพ่นทราย ผิวพาวเดอร์โค้ท ฮาร์ดอโนไดซ์ หรือผิวขัดเงาด้วยไฟฟ้า จัดอยู่ในกลุ่มซัพพลายเออร์ประเภทอื่น
ข้อมูลต่อไปนี้เป็นประโยชน์มากกว่าเป็นข้อจำกัด เรากำหนดสเปกผิวสำเร็จเชิงกล ที่เป็นฐานของขั้นตอนถัดไปและระบุสภาพผิวตั้งต้นที่จำเป็นได้ เราสามารถการันตีขอบเขตกระบวนการ — เม็ดขัด น้ำยา รอบเวลา ผลลัพธ์ที่วัดได้ — ในแบบที่โรงรับจ้างขัดคิดราคาต่อชิ้นมักทำไม่ได้ และเราไม่สามารถการันตีกำลังการผลิตให้ใครได้: ซัพพลายเออร์ที่ขายทั้งเครื่องและรับจ้างผลิตย่อมมีแรงจูงใจที่จะขายงานรับจ้าง ขณะที่ผู้ผลิตเครื่องอย่างเดียวจะมีแรงจูงใจทำให้เครื่องจักรทำงานได้ถูกต้อง
ข้อเท็จจริงอีกข้อที่ตรวจสอบได้: โรงงานเป็นกรรมสิทธิ์ของเราเองไม่ได้เช่า การประกอบ ทดสอบ และส่งมอบจึงอยู่ใต้ชายคาเดียวกัน และเครื่องจักรจะเข้าสู่การทดสอบโหลดจริงทันทีหลังประกอบเสร็จ
การจัดซื้อกระบวนการขัดผิวโลหะ: สิ่งที่ควรถาม
- เลือกกระบวนการใดและเพราะเหตุใด ให้ซัพพลายเออร์ระบุกระบวนการและลักษณะงานที่เป็นตัวกำหนด ไม่ใช่แค่ระบุชื่อเครื่อง
- การทดสอบกับชิ้นงานที่ยากที่สุด — ร่องลึกที่สุด ผนังบางที่สุด หรือครีบหนาที่สุด ส่งชิ้นงานตัวอย่าง ชนิดวัสดุ ผิวสำเร็จที่ต้องการและผิวสำเร็จที่ยอมรับได้ การทดสอบของเราจะให้ผลลัพธ์รอบเวลาและอัตราสิ้นเปลืองเม็ดขัดที่วัดได้จริง เช็กลิสต์ทดสอบตัวอย่าง คือแบบฟอร์มที่เราใช้
- มาตรฐานการตรวจรับเป็นลายลักษณ์อักษรก่อนการทดสอบ: ความสูงครีบ สภาพขอบ เกจหรือการทดสอบประกอบที่ต้องผ่าน และผิวหน้าที่ต้องปกป้อง
- อัตราสิ้นเปลืองเม็ดขัดและน้ำยาขัดต่อ 100 ชั่วโมง ด้วยอายุเม็ดขัด 20–200 ชั่วโมง ราคาต่อกิโลกรัมจะไม่มีประโยชน์หากไม่ทราบอัตราสิ้นเปลือง
- ทั้งสายการผลิต ไม่ใช่แค่ตัวเครื่อง เครื่องคัดแยก เครื่องอบแห้ง และเครื่องล้างเป็นรายการเสนอราคาแยกต่างหาก และกระบวนการขัดเปียกที่ไม่มีเครื่องอบแห้งแบบเหวี่ยง จะทิ้งคราบฟิล์มไว้ในรูตันจนเกิดรอยด่างในอีกหลายสัปดาห์ต่อมา
- ระดับเสียงและระบบสาธารณูปโภค ระดับเสียงจะอยู่ที่ 75–85 dB(A) ที่ระยะหนึ่งเมตร จากเครื่องขัดสั่น ซึ่งส่วนใหญ่มาจากชุดกำเนิดการสั่น ยางกันสะเทือน ชุดขับเคลื่อนยืดหยุ่น และอ่างขัดบุผิวหรือแบบปิดจะช่วยลดเสียงได้ เครื่องจักรทำงานด้วยไฟฟ้าสามเฟส 380 V หรือ 415 V ที่ 50 Hz และ 220 V สำหรับเครื่องขนาดเล็ก — หม้อแปลง 415 V เป็นอุปกรณ์ที่ต้องใช้เวลาสั่งล่วงหน้า
- ระยะเวลาจัดส่ง เครื่องมาตรฐานจัดส่งใน 25–35 วัน หลังมัดจำ รุ่นสั่งผลิตใช้เวลา 45–60 วัน เครื่องคัดแยกหรือเครื่องอบแห้งจะขยายเวลาเพิ่ม เม็ดขัดที่จัดส่งพร้อมเครื่องเพิ่มเวลาราวหนึ่งสัปดาห์ ขนส่งทางเรือจากเซี่ยเหมินใช้เวลา 30–40 วัน ขั้นต่ำหนึ่งเครื่อง มัดจำ 30% ส่วนที่เหลือจ่ายเทียบเอกสารจัดส่ง เครื่องจักรจัดส่งในลังไม้ยึดสลักบนพาเลทพร้อมชุดอะไหล่ ชุดเริ่มต้นเม็ดขัดและน้ำยาขัด เครื่องมือและคู่มือ หลังทดสอบเดินเครื่องพร้อมโหลด
- เอกสารรับรอง ตรวจรับรองประเภทตาม Machinery Directive 2006/42/EC เทียบกับ EN ISO 12100 และ EN 60204-1: แนวตั้ง M.2023.206.C88121 แนวนอน M.2023.206.C88120 ทั้งสองใช้ได้ถึง 2028-07-24 ระบบคุณภาพตาม ISO 9001:2015 ภายใต้ 00726Q01571R001 ใช้ได้ 2026-06-03 ถึง 2029-06-02 แพลตฟอร์มเครื่องจักร 21 รุ่นครอบคลุมโดยใบรับรองการตรวจประเภทสองฉบับ (แนวตั้ง 8, แนวนอน 13 ไม่ซ้ำซ้อน) และบริษัทถือครองสิทธิในทรัพย์สินทางปัญญาจีนที่ได้รับอนุมัติ 24 รายการ (สิทธิบัตรการประดิษฐ์ 1, อนุสิทธิบัตร 17, สิทธิบัตรการออกแบบ 6) ทั้งสองรายการอยู่ในหน้าการรับรอง รายการเครื่องจักรอยู่ในแคตตาล็อก
เมื่อการแต่งผิวโลหะไม่ใช่คำตอบ — จำแนกตามลักษณะชิ้นงาน
ทุกวิธีด้านล่างล้วนมีชิ้นงานที่ไม่รองรับ และคำตอบตรงไปตรงมามักเป็นการแก้แบบชิ้นงานหรือเปลี่ยนกลุ่มกระบวนการแทนที่จะฝืนทำต่อ:
- แบบสั่งงานที่ระบุผิวพ่นทราย ผิวเคลือบ ฮาร์ดอะโนไดซ์ หรือการขัดเงาด้วยไฟฟ้า นั่นเป็นหมวดหมู่ซัพพลายเออร์อื่น และการปรับเม็ดขัดมากแค่ไหนก็ไม่สามารถสร้างผิวสำเร็จที่กลุ่มกระบวนการนี้ทำไม่ได้
- ผนังบางต่ำกว่าราว 0.5 mm ความเสี่ยงคือการบิดงอ ไม่ใช่การตัดเฉือน กระบวนการพลังงานสูงจะดัดชิ้นงานงอก่อนขัดเงา ควรลดพลังงานหรือเปลี่ยนกลุ่มกระบวนการ เพราะการย่นรอบเวลาเพียงอย่างเดียวแก้ปัญหาไม่ได้
- เกลียวพิตช์ละเอียดและร่องลึกขนาดเล็ก เม็ดขัดจะติดในเกลียวละเอียดและลบมุมยอดเกลียว ควรมาสก์ปิด ใช้เม็ดขัดผิวเรียบขนาดเล็ก หรือทำเกลียวหลังขัดแต่งผิว
- รูตันลึกที่มีขนาดใกล้เคียงกับเม็ดขัด เม็ดขัดเข้าไปแล้วไม่ออก และบนโลหะอ่อน เม็ดขัดที่ติดแน่นไม่สามารถดันออกได้โดยไม่ทำให้ชิ้นงานเป็นรอย
- ครีบหนาจากการตัด งานปั๊มขึ้นรูปหยาบ หรืองานหล่อ การขัดผิวแบบกลุ่มเป็นกระบวนการแต่งผิว ไม่ใช่กระบวนการซ่อมงาน — การสึกหรอของเครื่องมือ สภาพรอยตัด และสภาพแม่พิมพ์เป็นตัวสร้างข้อบกพร่อง และรอยพับโลหะต้องแก้ที่กระบวนการต้นน้ำ
- ชิ้นงานที่ไม่สามารถเปียกน้ำได้ มีเม็ดขัดแห้ง — เปลือกวอลนัทตั้งแต่ 8# ถึง 80# ไม้ ไม้ไผ่ ผงหิน — แต่วิธีแห้งช้ากว่า เกิดฝุ่น และต้องใช้ระบบดูดฝุ่น
- โลหะผสมกันในการโหลดหนึ่งครั้ง โลหะถูกตัดเฉือนด้วยอัตราต่างกันและให้สีผิวต่างกัน อีกทั้งผงเหล็กยังปนเปื้อนสเตนเลส หนึ่งโหลด หนึ่งกลุ่มวัสดุ หนึ่งมาตรฐาน
- ชิ้นงานที่รูปลักษณ์คือข้อกำหนด หากชิ้นงานต้องนำไปชุบ อะโนไดซ์ หรือเคลือบในภายหลัง ผิวฐานจะถูกควบคุมตามเกณฑ์ไม่ใช่ "ดีที่สุดเท่าที่ทำได้" และต้องกำหนดไว้ในกระบวนการ ไม่ใช่ตรวจที่ปลายทาง
คำถามที่พบบ่อย
คุณรับจ้างแต่งผิวชิ้นงานให้ลูกค้าหรือไม่? ไม่ เราผลิตเครื่องจักร เม็ดขัด และน้ำยาขัดที่ใช้ในเครื่อง เราไม่มีบริการรับจ้างแต่งผิวชิ้นงาน สิ่งที่เราทำได้คือกำหนดกระบวนการสำหรับชิ้นงานของคุณ พิสูจน์ด้วยการทดลอง และจัดหาสิ่งที่ตอบโจทย์นั้น
กระบวนการแต่งผิวโลหะใดดีที่สุดสำหรับชิ้นงานของฉัน? กระบวนการที่เข้าถึงจุดที่ต้องการ ขอบเปิดเหมาะกับถังกลิ้งหรืออ่างขัดสั่น ร่อง รูตัดขวาง หรือโคนเกลียวเหมาะกับการขัดแม่เหล็กหรือเม็ดขัดเล็กในการไหลแบบสั่น ผิวงานคุมพิกัดความเผื่อบนชิ้นงานแม่นยำสูงเหมาะกับการขัดแบบจานหมุน รูตันลึกอาจไม่เหมาะกับวิธีใดเลย — เป็นโจทย์ด้านการออกแบบ ไม่ใช่เรื่องเครื่องจักร
คุณรับพ่นทราย ชุบอะโนไดซ์ หรือพ่นสีฝุ่นหรือไม่? ไม่ เราไม่ได้ผลิตเครื่องพ่นทราย เคลือบผิว ชุบเคลือบ อะโนไดซ์ หรือขัดเงาด้วยไฟฟ้า ผิวสำเร็จเชิงกลที่เราสร้างเป็นพื้นฐานของกระบวนการเหล่านั้น ทั้งสองขั้นตอนจึงถูกกำหนดร่วมกันแม้จะสั่งซื้อจากที่อื่น
รอบการแต่งผิวโลหะใช้เวลานานเท่าใด? การลบคมเล็กน้อยใช้เวลา 10–20 นาที การขัดเงาสูงใช้เวลา 2–8 ชั่วโมง และรอบการขัดสั่นชิ้นงานขนาดเล็กมักอยู่ระหว่าง 15 นาทีถึงสองสามชั่วโมง ปัจจัยกำหนดคือปริมาณเนื้อวัสดุที่ต้องขจัดออกและผิวสำเร็จที่ต้องการ — ข้อกำหนดสองส่วนที่แยกกัน — ยืนยันได้จากการทดสอบ ไม่ใช่เสนอราคาจากแคตตาล็อก
เม็ดขัดใช้งานได้นานเท่าใด และจะรู้ได้อย่างไรว่าหมดสภาพ? เม็ดขัดหนึ่งโหลดอยู่ได้ 20–200 ชั่วโมงทำงาน ขึ้นอยู่กับวัสดุและรอบการขัด สัญญาณเตือนจะตรงกัน: ผิวงานไม่เนียนขึ้น เกิดฝ้าสีเทาด้าน และรอบการทำงานต้องใช้เวลานานขึ้นราว 20% เพื่อผลลัพธ์เดิม
เงื่อนไขทางการค้าเป็นอย่างไร? ยอดสั่งซื้อขั้นต่ำหนึ่งเครื่อง มัดจำ 30% ชำระส่วนที่เหลือเทียบเอกสารจัดส่ง เครื่องมาตรฐานจัดส่งใน 25–35 วันหลังมัดจำ (45–60 วันสำหรับงานสั่งผลิต) เครื่องจักรทุกเครื่องผ่านการทดสอบเดินเครื่องพร้อมโหลดเม็ดขัดก่อนส่งมอบ
 +86-592-2381506


 รองรับเครือข่าย IPv6
