


น้ำยาขัดเงาโลหะ: ผลของแต่ละประเภทต่อผิวงาน
น้ำยาขัดเงาโลหะไม่ได้ "ทำให้โลหะเงา" แต่มันกำหนดสิ่งที่จะเกิดขึ้น 1 ใน 3 อย่างกับผิวงาน: สารขัดกัดผิว เคมีขัดขึ้นเงา หรือทำงานร่วมกันเพื่อขัดเงา การเลือกกลุ่มฟังก์ชันผิดทำให้ชิ้นงานดูเหมือนมีข้อบกพร่องจากกระบวนการ — ผิวเทา มัว เป็นรอย หรือเป็นจุด — ทั้งที่ความผิดพลาดจริงคือน้ำยาทำงานคนละหน้าที่กับที่ลูกค้าประเมิน
หน้านี้จัดหมวดหมู่ตามฟังก์ชันมากกว่าชื่อผลิตภัณฑ์ เพราะน้ำยาขัดเงาโลหะชื่อการค้าหนึ่งกับเคมีเดียวกันในอีกชื่อมักเทียบเคียงข้ามซัพพลายเออร์ได้ยาก หน้านี้ปิดท้ายด้วยวิธีทดสอบน้ำยากับชิ้นงานจริง และสิ่งที่เราไม่กล่าวอ้างเกินจริงเกี่ยวกับผลิตภัณฑ์ใดๆ
สิ่งหนึ่งที่ต้องระบุไว้ก่อน เพราะนี่คือความต่างระหว่างสเปกกับคำโฆษณา: รอบเวลาที่ระบุอิงตามวัสดุและการขจัดเนื้อผิวที่อาจไม่ตรงกับงานของคุณ และคำแนะนำน้ำยาขัดที่เผยแพร่ก็เช่นกัน กลุ่มฟังก์ชันด้านล่างเชื่อถือได้ แต่ผลิตภัณฑ์และปริมาณการใช้ที่แน่นอนสำหรับชิ้นงานของคุณต้องได้จากการทดสอบจริง
กลุ่มฟังก์ชันทั้ง 4 และหน้าที่ใช้งานจริงของแต่ละกลุ่ม
ความสับสนส่วนใหญ่เกี่ยวกับ "น้ำยาขัดเงา" เกิดจากการใช้คำเดียวครอบคลุม 4 หน้าที่ การแยกกลุ่มจะช่วยตอบคำถามในการเลือกใช้ส่วนใหญ่ก่อนระบุชื่อผลิตภัณฑ์:
| กลุ่มฟังก์ชัน | หน้าที่การทำงาน | สิ่งที่ไม่ทำ | ปัญหาทั่วไปเมื่อใช้ผิดประเภท |
|---|---|---|---|
| การกัดผิว / สารขัด | รักษาประสิทธิภาพการกัดของสารขัด ชะล้างเศษขัด ควบคุมอัตราการกัดผิว | ไม่ช่วยเพิ่มความเงาผิวได้ด้วยตัวเอง | ชิ้นงานขนาดได้ตามสเปกแต่ผิวดูด้าน |
| การขัดขึ้นเงา / การเพิ่มความเงา | เพิ่มการสะท้อนแสงโดยแทบไม่กินเนื้อผิว | ไม่สามารถลบรอยขีดข่วนหรือครีบคมได้ | ชิ้นงานขึ้นเงาทับรอยขีดข่วนที่ยังไม่ถูกลบ จนมองเห็นเป็นฝ้ามัว |
| การทำความสะอาด / การล้างคราบไขมัน | ขจัดน้ำมัน สิ่งสกปรก และคราบน้ำยาขัด พร้อมเตรียมสภาพผิว | ไม่ได้ช่วยขัดผิวสำเร็จได้ด้วยตัวเอง | ตำหนิและรอยด่างงานชุบที่มักถูกโทษว่าเกิดจากขั้นตอนขัดเงา |
| การปกป้องผิว | การป้องกันการกัดกร่อนระหว่างการขัดผิวและขั้นตอนถัดไป | ไม่สามารถใช้แทนการอบแห้งได้ | สนิมหรือรอยนิ้วมือที่ปรากฏหลายวันหลังรับมอบชิ้นงาน |
ข้อเท็จจริงสำหรับผู้ซื้อน้ำยาขัดเงาโลหะ: ผลิตภัณฑ์เดียวที่อ้างว่ากัดผิว ชักเงา และปกป้องผิวพร้อมกัน มักทำได้ดีเพียงอย่างเดียว ส่วนด้านอื่นทำได้แค่พอใช้ หากชิ้นงานต้องการคุณสมบัติสองด้านจริง — เช่น ควบคุมการกัดผิวและป้องกันสนิมก่อนชุบ — การใช้สองผลิตภัณฑ์ตามลำดับย่อมดีกว่าการโหมใช้ผลิตภัณฑ์เดียว
นี่จึงเป็นเหตุผลที่การเลือกน้ำยาขัดไม่อาจแยกจากเม็ดขัดได้ เม็ดขัดทำหน้าที่กัดผิว ส่วนน้ำยาขัดช่วยระบายความร้อนและชะล้างเศษขัด ทั้งยังกำหนดว่าผิวจะออกมาเป็นการกัดผิว ขัดขึ้นเงา หรือขัดเงา น้ำยาขัดละเอียดกับเม็ดขัดหยาบไม่ก่อให้เกิดผิวสำเร็จที่ละเอียดได้
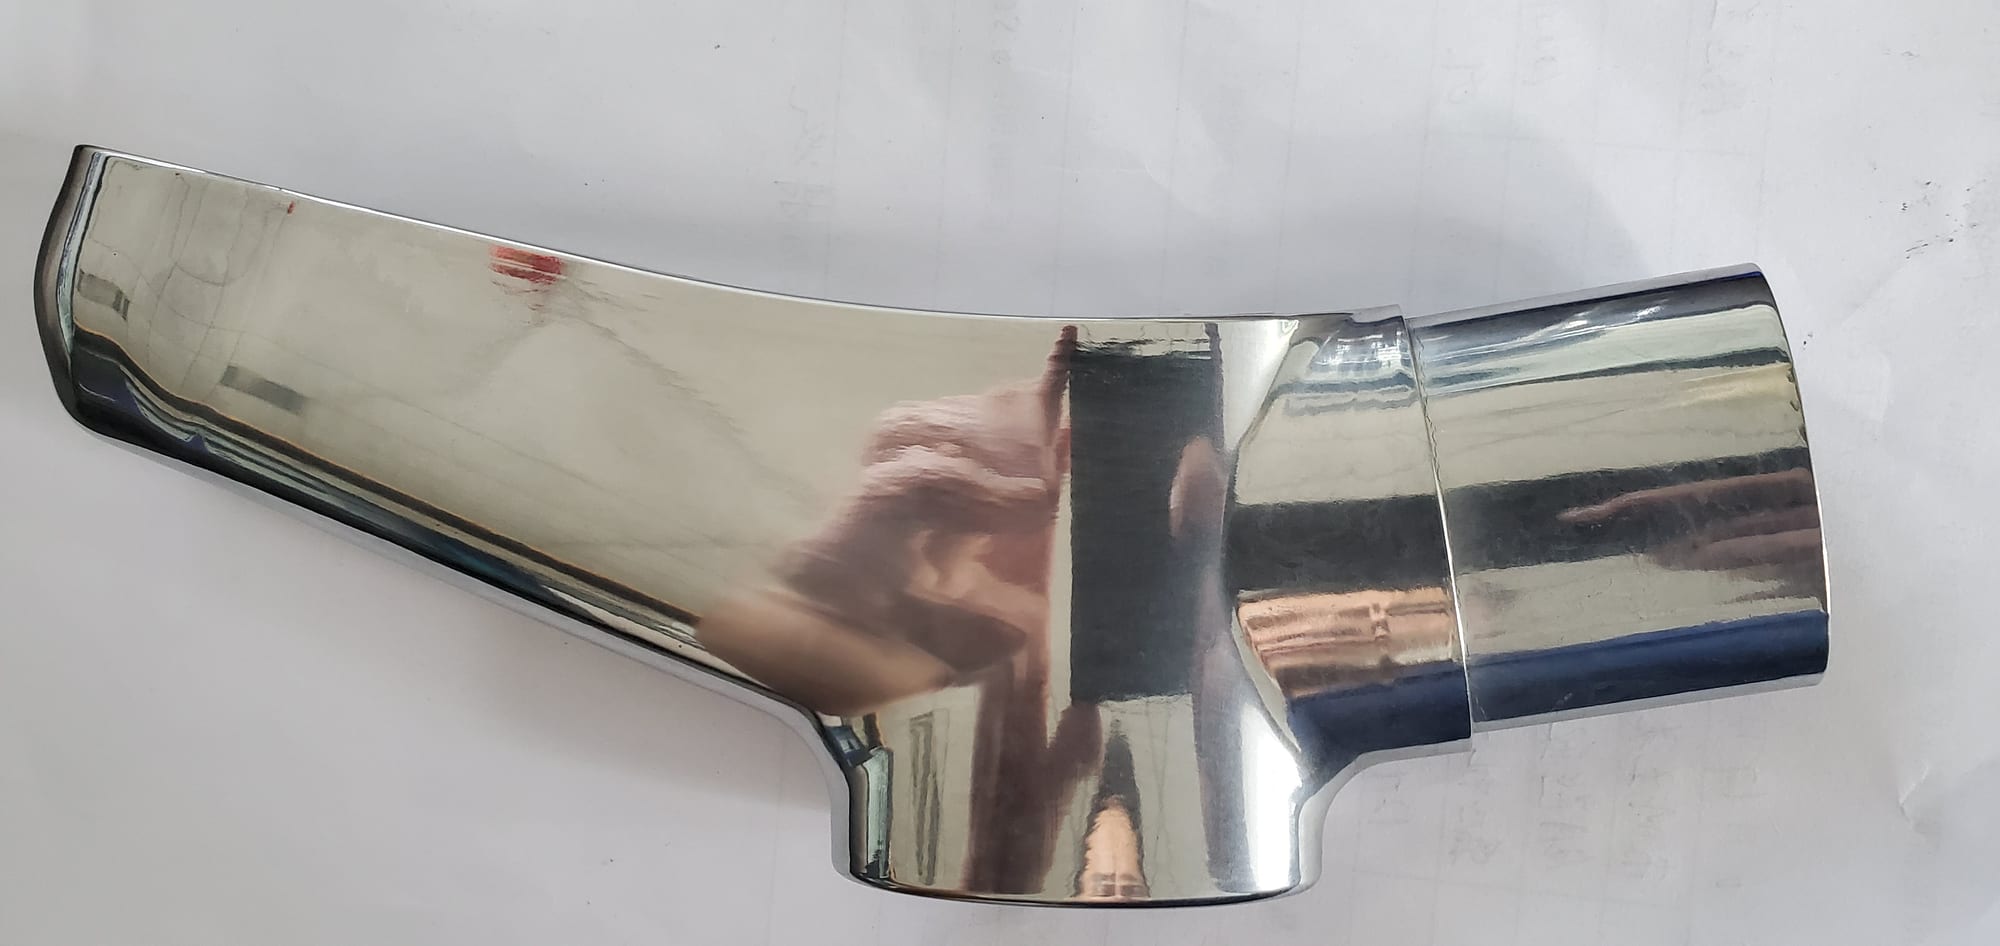
ข้อต่อทองเหลืองขัดเงาที่มีผิวสะท้อนแสงจนมองเห็นมือและหน้าต่างชัดเจน
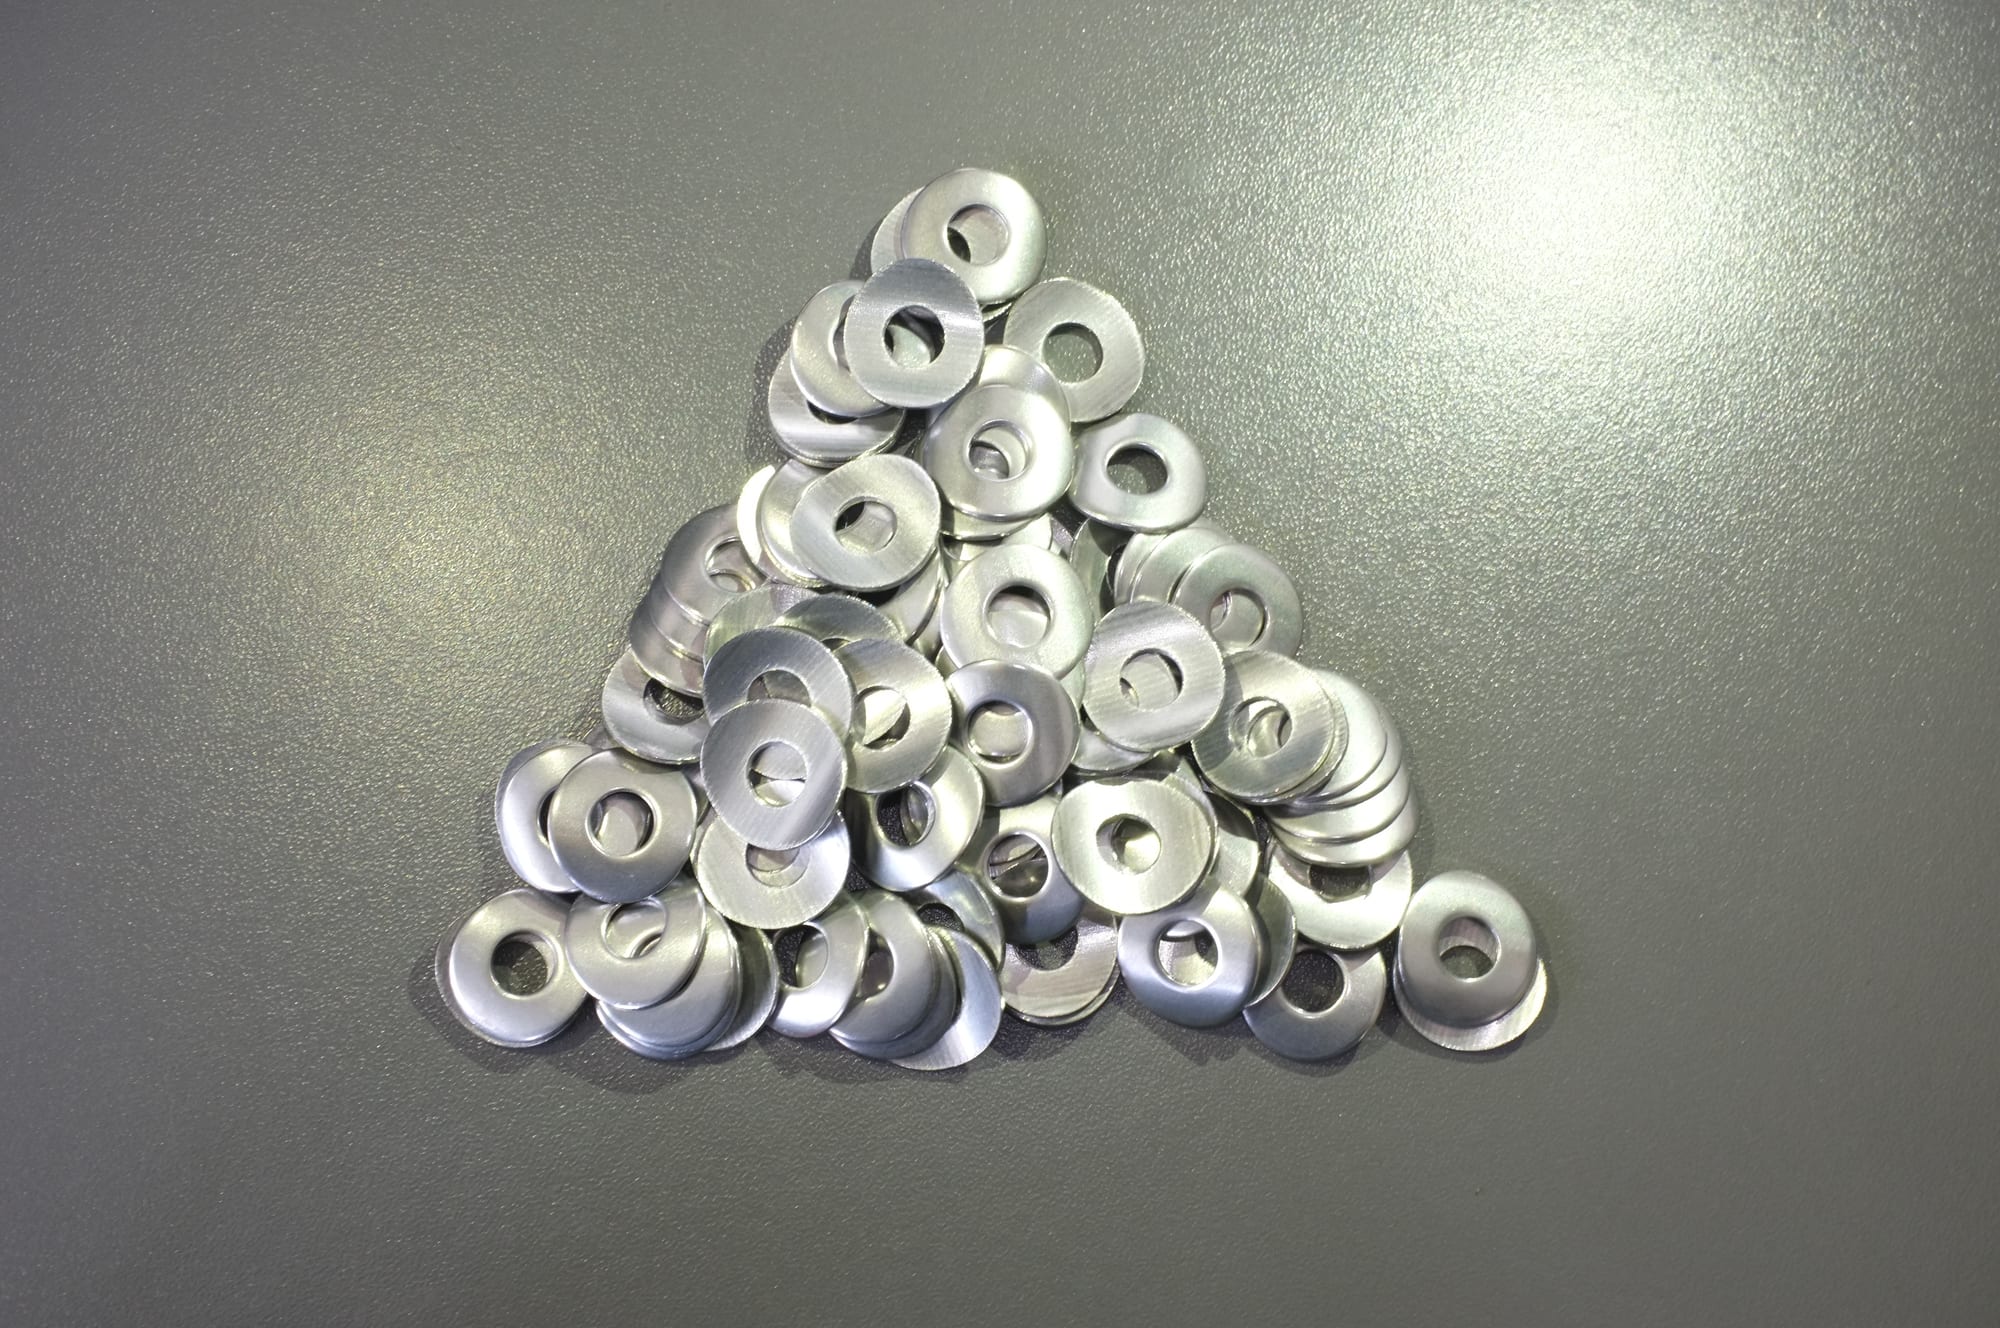
แหวนรองผิวเงาใสหลังผ่านรอบการขัดด้วยน้ำยาและเม็ดขัด ผลลัพธ์ตามประเภทฟังก์ชันที่เลือกใช้
สินค้าในสต็อกของเรา แยกตามฟังก์ชันการใช้งาน
นี่คือส่วนที่ซัพพลายเออร์ส่วนใหญ่มักระบุคลุมเครือ นี่คือน้ำยาขัดในกลุ่มผลิตภัณฑ์ของเรา พร้อมรูปแบบและขนาดบรรจุ โดยจัดกลุ่มตามฟังก์ชันใช้งาน การระบุชื่อไม่ใช่การแนะนำสำหรับชิ้นงานของคุณ แต่เพื่อให้เห็นว่าผลิตภัณฑ์ถูกพัฒนาขึ้นตามฟังก์ชัน ไม่ใช่แค่ "น้ำยาขัดเงา" เพียงสูตรเดียว
น้ำยาขัดเงาชนิดเหลว 20 kg ต่อถัง — น้ำยาทำงานสำหรับกระบวนการขัดผิวแบบเปียก:
- น้ำยาขัดเงาโลหะ 20 kg/ถัง — สำหรับโลหะทั่วไป
- น้ำยาขัดเงาโลหะ สูตรน้ำมันหอมระเหย 20 kg/ถัง — รุ่นย่อยสำหรับงานที่เน้นคุณสมบัติของน้ำมัน
- น้ำยาขัดเงาสเตนเลส 20 kg/ถัง
- น้ำยาขัดเงาสเตนเลส 20 kg/ถัง — กลุ่มสเตนเลสมีสองสูตร ควรตรวจสอบว่าสูตรใดเหมาะกับเกรดโลหะและขั้นตอนของคุณ แทนที่จะคิดว่าใช้แทนกันได้
- น้ำยาขัดเงาอะซิเตต 20 kg/ถัง และ น้ำมันกลิ้งขัดละเอียดอะซิเตต 20 kg/ถัง — สำหรับงานกรอบแว่นอะซิเตตที่ต้องคุมกระบวนการเปียกให้เย็นและสั้น
น้ำมันและน้ำยาขัดอะลูมิเนียม:
- น้ำยาขัดเงาโลหะชนิดน้ำสีเขียว, น้ำมันขัดอะลูมิเนียม
- น้ำยาขัดหยาบโลหะ, น้ำยาอะลูมิเนียมสีเขียว, รูปแบบครีม/น้ำมัน
แบบผงและแบบถัง, 50 kg:
- ผงขัดเงา ล้างไขมัน และกันสนิม, 50 kg/ถัง — กลุ่มทำความสะอาดพร้อมปกป้อง
- น้ำยาชักเงางานขัด, 50 kg/ถัง — กลุ่มชักเงา
- น้ำยาขัดผิว, 50 kg/ถัง
- สารเคมีขัดเงาสแตนเลสด้วยไฟฟ้า, 50 kg/ถัง — เป็นคนละกระบวนการกับการขัดกลิ้งเชิงกล และไม่ควรนำมาใช้เป็นสารเติมแต่ง
- น้ำยาทำความสะอาดขัดเงาสแตนเลส, 50 kg/ถัง
ดูรายการทั้งหมดได้ที่หน้า น้ำยาขัดผิว หากคุณสั่งซื้อตามสเปกไม่ใช่รหัสสต็อก น้ำยาขัดเป็นเพียง 1 ใน 4 ข้อกำหนดสเปก — โดยข้ออื่นคือเกรดเม็ดขัด ขนาดเม็ดขัด และรอบเวลา — และซัพพลายเออร์ที่เสนอราคาเพียงรายการเดียวโดยไม่มีอีกสามข้อ คือการเสนอราคาแบบเดา
น้ำยาขัดเงาตามชนิดวัสดุ: สแตนเลส เหล็ก อะลูมิเนียม และอะคริลิก
กลุ่มการใช้งานกำหนดหน้าที่ของน้ำยาขัด ชนิดวัสดุกำหนดสูตรที่คุณต้องใช้ วัสดุ 4 ชนิดนี้ครอบคลุมคำถามส่วนใหญ่ และเกิดข้อผิดพลาดต่างกัน
น้ำยาขัดเงาสแตนเลส
สแตนเลสเป็นวัสดุที่น้ำยาขัดต้องทำงานหนักที่สุด และหากใช้ผิดสูตรจะเห็นผลเสียเร็วที่สุด วัสดุนี้แข็งตัวจากแรงกล กักเก็บความร้อน และมักเป็นชิ้นงานที่ต้องการความเงาใสไม่ใช่แค่สะอาด
- หน้าที่ของน้ำยาขัด: ระบายความร้อนและพาเศษโลหะออกไปโดยไม่ให้ผิวงานเกิดรอยซ้ำ พร้อมรักษาคุณสมบัติทางเคมีไม่ให้ผิวหมองเทาระหว่างขั้นตอน
- ลักษณะความผิดพลาด: ฝ้าสีเทาหรือฟ้าที่เกิดขึ้นหลังรอบขัดยาวนาน มักเกิดจากน้ำยาที่อ่อนเกินไปจนไม่สามารถแขวนลอยเศษโลหะ ทำให้ผงละเอียดวนกลับมาขัดจนผิวกลับมามัวหมอง
- สิ่งที่ควรปรับก่อน: ไม่ใช่เม็ดขัด — ให้เพิ่มความเข้มข้นและตรวจอัตราไหลก่อนปรับเปลี่ยนโหลดในถัง
น้ำยาขัดเงาเหล็ก
เหล็กเป็นวัสดุที่น้ำยาขัดมีหน้าที่ที่สอง: การป้องกันสนิมระหว่างออกจากเครื่องไปสู่ขั้นตอนถัดไป
- หน้าที่ของน้ำยาขัด: ขัดกัดผิว กำจัดเศษโลหะออกจากผิวงาน และรักษาชิ้นงานให้อยู่ได้จนถึงขั้นตอนถัดไป ชิ้นงานเหล็กที่ออกมาสะอาดแต่เป็นสนิมข้ามคืน เกิดจากการใช้น้ำยาขัดผิดสูตร ไม่ใช่เม็ดขัดผิด
- ความเสียหายเฉพาะ: ฝ้าสนิมหรือสนิมวาบภายในไม่กี่ชั่วโมงหลังขัด มักพบในรูตันและขอบตัดใหม่
- สิ่งที่ต้องเปลี่ยนก่อน: สารกันสนิมในน้ำยาขัดและวินัยการล้าง ไม่ใช่รอบเวลาขัด การยืดเวลาขัดยิ่งแย่ลงเพราะชิ้นงานเปียกนานขึ้น
อะลูมิเนียม
อะลูมิเนียมสร้างปัญหาเมื่อใช้น้ำยาขัดของเหล็ก ด้วยเนื้อที่นิ่มจึงเกิดรอยป้ายรูดแทนการตัดเฉือน ทั้งยังทำปฏิกิริยากับเคมีที่เหล็กทนได้ น้ำยาขัดต้องตัดผิวอย่างนุ่มนวลโดยไม่รูดหรือเปลี่ยนสี — อะลูมิเนียมให้สีพื้นหลังขัดต่างจากเหล็ก ซึ่งสำคัญมากหากต้องนำไปชุบเคลือบ ความเสียหายเฉพาะคือผิวรูด ด่าง ออกเทา พร้อมคราบดำบนชิ้นงานและในเครื่อง ทางแก้คือสูตรเคมี: การใช้น้ำยาขัดสเตนเลสกับอะลูมิเนียมคือสาเหตุหลักที่การทดสอบล้มเหลว และการเพิ่มเวลาขัดมีแต่จะทำให้เกิดรอยรูดยิ่งขึ้น
น้ำยาขัดเงาอะคริลิกและกรณีชิ้นงานพลาสติก
น้ำยาขัดเงาอะคริลิก ไม่ใช่น้ำยาขัดโลหะที่ลดความเข้มข้นลง แต่เป็นผลิตภัณฑ์คนละชนิด พลาสติกไม่ใช่โจทย์โลหะในสเกลที่เบาลง แต่เป็นกระบวนการที่ต่างกัน การขัดเปียกด้วยน้ำยาอุ่นทำให้พลาสติกหลายชนิดนิ่มตัว และอะคริลิกจะบิดเบี้ยวถาวร น้ำยาขัดต้องหล่อลื่นและทำความสะอาดโดยไม่สะสมความร้อน รวมถึงต้องล้างออกได้หมดจด เพราะคราบตกค้างบนชิ้นงานใสจัดเป็นงานเสีย ความเสียหายเฉพาะคือผิวขาวฝ้าและบิดงอบริเวณเนื้อบาง ซึ่งเกิดจากความร้อนร่วมกับน้ำยาที่ชะล้างไม่ออก — และจุดตัดสินคือการเลือกว่าจะขัดเปียกหรือขัดแห้ง ไม่ใช่ตัวน้ำยา ด้วยเหตุนี้งานพลาสติกส่วนใหญ่จึงขัดแบบแห้ง
กฎข้อเดียวที่ครอบคลุมทั้งสี่กรณี
น้ำยาขัดเงาสเตนเลส น้ำยาขัดเงาเหล็ก และน้ำยาขัดอะลูมิเนียมเป็นผลิตภัณฑ์คนละตัวอย่างมีเหตุผล: ต้องเลือกน้ำยาขัดจากวัสดุก่อนแล้วค่อยดูผิวสำเร็จ ชิ้นงานสองชิ้นที่รูปทรงเหมือนกัน ชิ้นหนึ่งเป็นสเตนเลส อีกชิ้นเป็นอะลูมิเนียม ย่อมต้องใช้น้ำยาขัดต่างกันแม้จะใช้เม็ดขัดเกรดเดียวกันและเป้าหมายความเรียบผิวเท่ากัน — การใช้น้ำยาตัวเดียวกับทั้งคู่คือสาเหตุที่ทำให้ผิวงานด่างลายโดยหาสาเหตุไม่ได้
ทำไมความเข้มข้นและอัตราไหลจึงเป็นคำถามรอง ไม่ใช่คำถามแรก
เมื่อประเภทการทำงานถูกต้องแล้ว คำถามถัดมาคือปริมาณเท่าใดและจ่ายเร็วแค่ไหน นี่คือจุดที่เกิดปัญหาน้ำยาขัดบ่อยที่สุด และเป็นจุดที่คำแนะนำทั่วไปล้มเหลวบ่อยที่สุด เพราะปริมาณที่เหมาะสมขึ้นอยู่กับเครื่องจักร เม็ดขัด ชิ้นงาน สิ่งสกปรกก่อนเข้าขัด และการจ่ายน้ำยาแบบใช้ครั้งเดียวทิ้งหรือหมุนเวียนกลับมาใช้
มีกฎสองข้อที่ยังใช้ได้ท่ามกลางความผันแปรดังกล่าวและควรกล่าวถึง:
การใช้น้ำยาขัดมากขึ้นไม่ได้แปลว่าดีขึ้นเสมอไป ผลลัพธ์ขึ้นอยู่กับหน้าที่ของน้ำยาและสิ่งสกปรกที่เข้าสู่กระบวนการ การจ่ายน้ำยามากเกินไปอาจเปลี่ยนสภาพการสัมผัส เกิดฟองล้น และทิ้งคราบตกค้างจนเกิดฝ้าหลังชิ้นงานแห้ง
การใช้น้ำมากขึ้นก็ไม่ได้ดีกว่าเสมอไปเช่นกัน อัตราไหลจะเปลี่ยนพฤติกรรมการชะล้างและสภาพการสัมผัส ไม่ใช่แค่ "ทำความสะอาดได้ดีขึ้น" การเปลี่ยนอัตราไหลคือการเปลี่ยนกระบวนการ และควรยืนยันผลด้วยการสุ่มตรวจซ้ำ ไม่ใช่ประเมินด้วยสายตา
วิธีที่ได้ผลนั้นตรงไปตรงมา: บันทึกค่ามาตรฐานอ้างอิง (เครื่องจักร, เม็ดขัดและสภาพ, วัสดุ, สิ่งสกปรกเริ่มต้น, ปริมาณโหลด, แหล่งน้ำ, ชนิดน้ำยาขัด, วิธีจ่าย, อัตราไหล, เวลา, การล้าง, การอบแห้ง) จากนั้นเปลี่ยนตัวแปรเพียง หนึ่งตัว แล้วดูผลตอบสนอง วิธีนี้มีรายละเอียดใน การควบคุมน้ำและน้ำยาขัดในการขัดผิวแบบสั่นสะเทือน และการแบ่งหน้าที่ระหว่างเม็ดขัด น้ำยาขัด และสารเติมแต่งได้อธิบายไว้ใน บทบาทของเม็ดขัด น้ำยาขัด และสารเติมแต่งในการกำหนดกระบวนการขัดผิว หน้านี้จะไม่กล่าวซ้ำ
การวินิจฉัยผิดพลาดที่ต้องตัดทิ้งก่อนเปลี่ยนน้ำยาขัด
ผิวงานเทาหรือเป็นฝ้าหลังขั้นตอนการขัดเงา มักถูกโทษว่าเป็นเพราะน้ำยาขัดเกินความเป็นจริง สาเหตุทั่วไปคือ ผงขัดหยาบตกค้างจากขั้นตอนก่อนหน้า: ในถังยังมีผงขัดจากขั้นตอนตัดผิวตกค้างอยู่ เมื่อเข้าสู่ขั้นตอนขัดเงาก็ขัดทับลงไป ทำให้เกิดฝ้าสีเทาสม่ำเสมอที่อาจจางลงเล็กน้อยแล้วกลับมาเป็นซ้ำ
วิธีทดสอบไม่แพง เพียงล้างชิ้นงานและเม็ดขัดให้สะอาด ขัดซ้ำด้วยน้ำยาขัดและปริมาณเดิม แล้วดูว่าฝ้ากลับมาหรือไม่ หากไม่กลับมา แสดงว่าน้ำยาขัดไม่ใช่ปัญหา หากโรงงานรีบเปลี่ยนน้ำยาขัดก่อน ก็จะซื้อของใหม่ ปรับปริมาณ ปรับอัตราไหล จนไม่รู้ว่าตัวแปรใดเป็นปัญหา — ซึ่งเป็นสาเหตุที่ทำให้กระบวนการกลายเป็นเรื่องงมงาย
หลักการเดียวกันนี้ใช้กับปัญหาผิวหม่นในกระบวนการเปียก: น้ำสกปรก เศษผงแขวนลอย และน้ำมัน สามารถทิ้งฟิล์มสีเทาที่ดูเหมือนงานขัดล้มเหลว แต่แท้จริงเกิดจากขั้นตอนการล้างที่ล้มเหลว
วิธีทดสอบน้ำยาขัดกับชิ้นงานจริงของคุณ
การเลือกน้ำยาขัดเงาโลหะไม่อาจได้ข้อสรุปจากการอ่าน แต่สรุปได้จากการทดสอบโดยปรับเปลี่ยนตัวแปรทีละตัว การทดสอบใช้เวลาสั้นมาก:
- ใช้ชิ้นงานสภาพแย่ที่สุด ไม่ใช่ชิ้นงานทั่วไป — ชิ้นงานที่มีรอยลึกที่สุด ซอกแคบที่สุด และผิวจุดอับมากที่สุด
- กำหนดหินขัด ปริมาณโหลด และการตั้งค่าเครื่องให้คงที่สำหรับการทดสอบ เพื่อให้น้ำยาขัดเป็นตัวแปรเดียว
- ระบุเกณฑ์การยอมรับก่อนเริ่มเดินเครื่อง: ค่าความหยาบเท่าใด ผลตรวจตาเปล่าใต้แสงแบบใด ผิวใดต้องคงเดิม และระยะเวลาต้านสนิมหลังขัดสำคัญหรือไม่
- วัดค่า อย่าตัดสินด้วยสายตา บันทึกผลความเรียบผิวและการสิ้นเปลือง ขั้นตอนมาตรฐานของเราคือ ให้คุณส่งชิ้นงานตัวแทนรวมถึงชิ้นงานสภาพแย่ที่สุด พร้อมระบุชนิดวัสดุและผิวสำเร็จที่ต้องการ แล้วรับคืนพร้อมผลวัดรอบเวลาและการสึกหรอของหินขัด
- ทดสอบซ้ำ ผลของน้ำยาขัดที่ไม่สามารถทำซ้ำได้ในตัวอย่างชิ้นที่สอง ถือว่าใช้ไม่ได้
ตัวเลขบริบทสองค่าที่ตัดสินว่าการทดสอบน้ำยาขัดคุ้มเวลาที่รอคิวหรือไม่ ประการแรก งานที่น้ำยาขัดเหมาะสมถูกจำกัดด้วยช่วงรอบเวลาของแต่ละขั้นตอน: 10 ถึง 20 นาที สำหรับการลบคมเล็กน้อย, 20 นาที ถึง 2 ชั่วโมง สำหรับงานถังขัดชิ้นส่วนเล็กทั่วไป, 2 ถึง 8 ชั่วโมง สำหรับการขัดเงาความละเอียดสูง น้ำยาขัดถูกเลือกเพื่อช่วงใดช่วงหนึ่ง ไม่ใช่สำหรับ "การขัดผิว" ทั่วไป และผลิตภัณฑ์ที่ทดสอบนอกช่วงเวลาที่ออกแบบไว้ไม่ได้บอกอะไรคุณเลย ประการที่สอง น้ำยาขัดคือต้นทุนต่อเนื่อง ไม่ใช่การซื้อขาด โดยถูกเติมในแต่ละรอบตามปริมาตรหรือน้ำหนัก และอยู่ในบิลวัสดุสิ้นเปลืองรองจากหินขัด ตัวเลขที่ควรถามผู้จำหน่ายจึงไม่ใช่ราคาต่อถัง แต่เป็นปริมาณสิ้นเปลืองต่อรอบ เช่นเดียวกับการถามอัตราสิ้นเปลืองหินขัดเป็นกิโลกรัมต่อ 100 ชั่วโมง
น้ำยาขัดเงาสแตนเลสและน้ำยาขัดเครื่องประดับ: สองกรณีที่คำว่า "โลหะ" กว้างเกินไป
กลุ่มการทำงานข้างต้นตอบว่า *น้ำยาขัดทำหน้าที่อะไร* แต่วัสดุสองกรณีนี้คาบเกี่ยวกันและควรแยกพิจารณา เพราะเป็นกลุ่มที่มีการระบุชื่อขอมาโดยเฉพาะ
น้ำยาขัดเงาเครื่องประดับ (jewelry polishing compound ตามการสะกดแบบสหรัฐฯ)
งานเครื่องประดับเป็นอีกกรณีที่ต่างออกไป และไม่ใช่แค่ตลาดเฉพาะกลุ่ม แต่เป็นหมวดการผลิตจริงที่ครอบคลุมชิ้นส่วนจิวเวลรี ชิ้นส่วนนาฬิกา อุปกรณ์ตกแต่ง และการขัดผิวโลหะมีค่า
มีสามสิ่งที่ทำให้แตกต่าง โลหะมีความอ่อนและมูลค่าสูง การกินผิวที่คุมได้จึงสำคัญกว่าการขัดเร็ว — รอยขีดข่วนบนชิ้นงานโลหะมีค่าคือต้องนำไปทำใหม่ ไม่ใช่แค่เก็บผิว ผิวสำเร็จตัดสินที่สีและความใสกระจ่าง น้ำยาขัดที่ทิ้งคราบฝ้าสีเทาถือว่าล้มเหลว แม้จะได้ผิวที่เรียบละเอียดก็ตาม และ การสูญเสียเนื้อโลหะคือต้นทุน: บนชิ้นงานโลหะมีค่าที่บาง ความรุนแรงในการกัดผิวของน้ำยาขัดจึงเป็นการตัดสินใจเชิงพาณิชย์พอๆ กับเชิงเทคนิค
สิ่งที่ต้องระบุในข้อกำหนด: ชนิดโลหะ, สีเป้าหมายแทนที่จะระบุเพียงค่าความหยาบ, ส่วนโครงสร้างที่ต้องไม่เสียเนื้อโลหะ, และชิ้นงานต้องนำไปชุบต่อหรือไม่ — เพราะการชุบบนผิวที่สีต่างกันในแต่ละล็อตจะทำให้งานชุบเห็นความต่างชัดเจน
ผลลัพธ์ที่น้ำยาขัดแบบควบคุมและกระบวนการตามลำดับขั้นตอนสร้างขึ้นบนโลหะผสมแข็ง นี่คือเป้าหมายสำหรับกรณีสแตนเลสด้านบน — และเป็นคำเตือนสำหรับงานเครื่องประดับ: การกัดผิวที่รุนแรงจนได้ผิวเช่นนี้บนสแตนเลส จะกินเนื้อโลหะที่ชิ้นงานโลหะมีค่าไม่อาจเสียได้
เมื่อน้ำยาขัดไม่ใช่ทางแก้ที่ถูกจุด
น้ำยาขัดไม่ได้แก้ได้ทุกปัญหา และการมองว่าเป็นสารเติมแต่งครอบจักรวาลรังแต่จะเสียเงินและเวลา:
- รอยขีดข่วนที่ไม่เคยผ่านการเก็บละเอียด หากขั้นตอนก่อนหน้าทิ้งรอยไว้ ไม่มีน้ำยาขัดใดลบออกได้ ต้องเปลี่ยนขั้นตอนการทำงาน
- หินขัดหมดสภาพ อายุของหินขัดอยู่ที่ประมาณ 20 ถึง 200 ชั่วโมงทำงาน ขึ้นอยู่กับวัสดุและรอบการขัด เมื่อผิวชิ้นงานไม่ดีขึ้น เกิดฝ้าเทาด้าน และต้องใช้เวลานานขึ้นประมาณ นานขึ้น 20% เพื่อให้ได้ผลลัพธ์เท่าเดิม ทางแก้คือเปลี่ยนหินขัดใหม่ ไม่ใช่ใช้น้ำยาขัดที่เข้มข้นขึ้น
- รูปทรงชิ้นงานที่หินขัดเข้าไม่ถึง น้ำยาขัดไม่สามารถพาหินขัดเข้าไปในรูตันหรือรูตัดขวางได้ นั่นเป็นการตัดสินใจเรื่องขนาดหินขัดและกระบวนการ
- แอซีเทตและพลาสติกเนื้ออ่อนในอ่างขัดเปียกน้ำอุ่น การบิดงอเสียรูปเกิดจากความร้อนและถาวร ไม่มีน้ำยาขัดใดป้องกันได้ ด้วยเหตุนี้ งานกรอบแว่นแอซีเทตส่วนใหญ่จึงขัดแบบแห้ง
- ไทเทเนียมและโลหะผสมไวต่อการปนเปื้อนอื่น ๆ กลุ่มนี้ต้องใช้โหลดงานสะอาดเฉพาะก่อน คอมปาวด์ไม่สามารถกำจัดการปนเปื้อนที่ติดมาจากงานอื่นได้
- ผิวงานที่ต้องเหมือนกันทุกประการระหว่างสองแบทช์เพื่องานชุบ คอมปาวด์เปลี่ยนลักษณะผิวเดิมเล็กน้อย ความสม่ำเสมอระหว่างแบทช์มาจากขั้นตอนทำงานที่เป็นลายลักษณ์อักษรแน่นอน ไม่ใช่จากคอมปาวด์ที่เงากว่า
- ชิ้นงานที่ต้องออกจากเครื่องแบบแห้งสนิทและไร้คราบ การอบแห้งเป็นขั้นตอนแยกต่างหาก กลุ่มผลิตภัณฑ์ เครื่องอบแห้ง มีขึ้นเพราะกระบวนการเปียกที่ไม่มีขั้นตอนอบแห้งจะทิ้งคราบฟิล์มในซอกตัน ซึ่งจะปรากฏเป็นรอยด่างในอีกหลายสัปดาห์ต่อมา
สิ่งที่ควรถามก่อนซื้อคอมปาวด์
- "จัดอยู่ในกลุ่มการทำงานใด และไม่ได้มีไว้เพื่อทำอะไร?" ซัพพลายเออร์ที่ตอบคำถามส่วนหลังไม่ได้กำลังขายสินค้าเกรดทั่วไป
- "อัตราการใช้เท่าใด และคิดตามปริมาตรหรือน้ำหนัก?" ปริมาณการใช้นั้นขึ้นกับแต่ละกระบวนการ แต่ต้องระบุวิธีการวัดให้ชัดเจน
- "อัตราสิ้นเปลืองต่อแบทช์คือเท่าใด?" อย่าดูแค่ราคาต่อถัง อัตราสิ้นเปลือง ไม่ใช่ราคาต่อกิโลกรัม คือต้นทุนต่อชิ้นงาน
- "ออกแบบมาสำหรับใช้งานแบบไหลผ่านครั้งเดียวหรือแบบหมุนเวียน?" คอมปาวด์สำหรับใช้ครั้งเดียวอาจไม่เหมาะกับระบบหมุนเวียน และระบบหมุนเวียนยังเพิ่มตัวแปรด้านการแยกกาก การเติมเคมีทดแทน และการบำรุงรักษา
- "เกิดอะไรขึ้นระหว่างการขัดผิวกับขั้นตอนถัดไป?" หากมีช่วงเวลาเสี่ยงต่อการกัดกร่อนก่อนการชุบ ระดับการป้องกันย่อมสำคัญและต้องระบุให้ชัดเจน ไม่ควรคาดเดาเอาเอง
- "คุณจะทดสอบกับชิ้นงานจริงของเราก่อนหรือไม่?" การเลือกคอมปาวด์ตัดสินจากผลงานตัวอย่าง และต้องบันทึกข้อมูลตัวอย่างไว้เพื่อทำซ้ำสูตรเดิมได้
คำถามที่พบบ่อย
คอมปาวด์ขัดเงากับน้ำยาขัดเงาต่างกันอย่างไร? ทั้งสองอย่างทับซ้อนกัน และในวงการมักใช้เรียกแทนกันอย่างกว้าง ๆ คำว่า "น้ำยา" มักหมายถึงผลิตภัณฑ์ของเหลวที่จ่ายในกระบวนการเปียก ส่วน "คอมปาวด์" อาจหมายถึงสิ่งเดียวกัน หรือเป็นแบบเพสต์ น้ำมัน หรือผง การจำแนกที่สำคัญคือตามหน้าที่การทำงาน — ขัดหยาบ ขัดขึ้นเงา ทำความสะอาด ป้องกัน — ไม่ใช่ดูว่าผลิตภัณฑ์เป็นของเหลวหรือไม่
สเตนเลสกับอะลูมิเนียมต้องใช้คอมปาวด์ต่างกันหรือไม่? ต้องต่างกัน อะลูมิเนียมมีความอ่อนกว่า เกิดรอยป้ายติดง่ายกว่า และขัดเงาได้เฉดสีต่างกันเล็กน้อย น้ำยาทำงานและอัตราการใช้จึงต่างจากกระบวนการของสเตนเลส การใช้ผลิตภัณฑ์สำหรับสเตนเลสกับอะลูมิเนียมมักทำให้ผิวหยาบกระด้าง และการแก้ไขทั่วไปอย่างการขัดกินเนื้อผิวเพิ่มขึ้นนั้นถือว่าแก้ผิดทาง
คอมปาวด์ที่ให้ความเงาสูงกว่าช่วยให้ชิ้นงานเงาขึ้นได้หรือไม่? ได้เท่าขีดจำกัดของพื้นผิวนั้น คอมปาวด์ช่วยเพิ่มการสะท้อนแสง แต่ไม่ได้ลบรอยขีดข่วนที่ตกค้างจากขั้นตอนก่อนหน้า หากผิวงานมัวเพราะขั้นตอนก่อนหน้าหยาบเกินไป คอมปาวด์ที่เงากว่าจะแค่เปลี่ยนลักษณะรอยมัวแทนที่จะขจัดออกไป
ควรใช้คอมปาวด์ในปริมาณเท่าใด? ไม่มีตัวเลขตายตัว ตัวเลขที่คัดลอกจากเครื่องหรือวัสดุอื่นควรจัดเป็นการคาดเดา ให้เริ่มจากข้อมูลเทคนิคของซัพพลายเออร์ บันทึกอัตราการใช้ ปรับเปลี่ยนทีละตัวแปร และยืนยันผลด้วยการทดสอบซ้ำ หลักการเดียวกันนี้ใช้กับอัตราการไหลของน้ำด้วย
สารขัดเงาด้วยไฟฟ้าเหมือนกับคอมปาวด์ขัดกลิ้งหรือไม่? ไม่ใช่ การขัดเงาด้วยไฟฟ้าเป็นกระบวนการคนละกลุ่ม และสารเคมีดังกล่าวไม่ใช่สารเติมแต่งสำหรับงานขัดกลิ้งเชิงกล แม้ทั้งสองอย่างจะอยู่ในสายการผลิตงานขัดผิวเดียวกันได้ แต่ไม่สามารถใช้แทนกันได้และต้องไม่นำมาผสมในขั้นตอนเดียวกัน
 +86-592-2381506


 รองรับเครือข่าย IPv6
