


การกำจัดสแลกแผ่นโลหะและการลบคมขอบโลหะ: การเลือกเครื่องตกแต่งผิวแผ่นโลหะที่เหมาะสม
ชิ้นงานแผ่นโลหะที่ตัดด้วยเลเซอร์ พลาสมา และปั๊มเจาะ ออกจากโต๊ะตัดพร้อมปัญหาสองประการที่ทำให้ทุกสถานีถัดไปทำงานช้าลง ได้แก่ สแลกออกไซด์ที่เปราะซึ่งแข็งตัวติดอยู่ตามแนวร่องตัดด้านล่าง และขอบคมกริบเหมือนใบมีดที่บาดผู้ปฏิบัติงานและทำให้สีฝุ่นหดตัวหนีขอบระหว่างการอบ เลือกใช้เครื่องตกแต่งผิวแผ่นโลหะอย่างไรให้เหมาะสม เริ่มจากการรู้ว่าเมื่อใดควรใช้เครื่องขัดสายพานหน้ากว้างแบบป้อนผ่าน และเมื่อใดที่ห้องขัดแต่งผิวมวลสารแบบเป็นชุดสามารถจัดการทั้งการกำจัดสแลกแผ่นโลหะ การลบคมขอบโลหะ และการขัดเงาขอบ พร้อมกันได้ด้วยต้นทุนการจัดการชิ้นงานที่ต่ำกว่ามาก
คู่มือนี้อธิบายวิธีที่อ่างขัดระบบสั่นทรงกลม รางสั่นทรงสี่เหลี่ยมผืนผ้า เม็ดขัดเซรามิกความหนาแน่นสูง และ `compound-MC8` / `compound-LC10` ใช้จัดการการกำจัดสแลกแผ่นโลหะ และการลบคมขอบโลหะ บนขายึดขนาดเล็กถึงกลาง แผ่นเสริมมุม และแผ่นปั๊มขึ้นรูป รวมถึงกรณีที่แผ่นขนาดใหญ่พิเศษยังต้องใช้เครื่องขัดสายพานแบบแท่นราบ สำหรับการเรียกชื่อห้องขัด โปรดดูชื่อเรียกเครื่องตกแต่งผิว และการขัดแต่งผิวระบบสั่น
ทำไมแผ่นโลหะตัดเลเซอร์และปั๊มเจาะจึงไม่ผ่านการตรวจสอบคุณภาพในขั้นตอนถัดไป
การตัดด้วยความร้อนและการปั๊มเจาะเชิงกลทิ้งข้อบกพร่องที่ขอบต่างกันโดยสิ้นเชิง การใช้เม็ดขัดเนื้ออ่อนชนิดเดียวกันกับทั้งสองแบบทำให้เสียเวลาการทำงานและยังคงเหลือครีบคมไว้เช่นเดิม
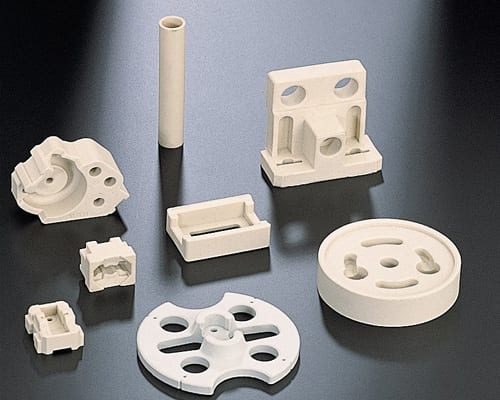
ภาพเปรียบเทียบระยะใกล้ของขอบขายึดแผ่นโลหะสามแบบ: เม็ดสแลกด้านล่างจากงานตัดเลเซอร์ที่เปราะ ครีบคมจากการปั๊มตัด และรัศมีขอบเรียบเนียนจากการตกแต่งผิวมวลสาร
สแลกเลเซอร์ที่เปราะและคราบสแลกออกไซด์ตามแนวร่องตัดด้านล่าง
การตัดเลเซอร์ช่วยด้วยออกซิเจนและการตัดพลาสมาจะหลอมละลายเหล็กและเป่าออกไซด์ที่หลอมเหลวลงด้านล่าง ทำให้เกิดหยดสแลกแข็งคล้ายแก้วหลอมติดอยู่ตามขอบร่องตัดด้านล่าง ต่างจากครีบโลหะที่อ่อนเหนียว สแลกเลเซอร์มีความเปราะและยึดติดแน่นกับเนื้อโลหะหลัก เม็ดขัดพลาสติกเนื้ออ่อนจะกระดอนออกจากสแลกความร้อนเฉยๆ การกำจัดสแลกแผ่นโลหะอย่างแท้จริงจำเป็นต้องใช้เม็ดขัดเซรามิกสำหรับกัดตัดที่มีความหนาแน่นสูง
ขอบปั๊มเจาะและขอบตัดเฉือนที่คมกริบจนไม่ผ่านงานเคลือบผิว
เครื่องปั๊มทูเรตเชิงกลและการตัดเลเซอร์ด้วยไนโตรเจนให้ขอบที่ดูสะอาดตา แต่ความจริงคมพอที่จะบาดถุงมือและชุดสายไฟได้ ที่แย่กว่านั้นคือสีน้ำและสีฝุ่นจะหดตัวหนีจากมุมแหลมคมด้วยแรงตึงผิว ทำให้เหลือเนื้อโลหะเปลือยบางๆ ตามแนวขอบซึ่งเป็นจุดที่ขึ้นสนิมก่อนในการทดสอบละอองเกลือ การลบคมขอบโลหะอย่างสม่ำเสมอช่วยสร้างรัศมีรอบขอบที่เรียบเนียนเพื่อให้สารเคลือบห่อหุ้มได้อย่างทั่วถึง
การติดกันแบบหน้าชนหน้าของชิ้นงานแผ่นปั๊มบาง
ขายึดและแผ่นชิมที่แบนบางมักดูดติดกันแบบหน้าชนหน้าเหมือนไพ่เปียกน้ำภายในถังหมุนความเร็วต่ำ ทำให้เกิดเงาที่ไม่ถูกขัดและมุมแหลมที่ไม่ได้ลบคม อ่างขัดระบบสั่นแบบเปิดช่วยแยกชิ้นงานปั๊มแบนออกจากกันในกระแสหมุนวนที่มีชีวิตชีวาของเม็ดขัดและน้ำยา สัดส่วนปริมาตรเม็ดขัดต่อชิ้นงานที่เหมาะสมและน้ำยาหล่อลื่นช่วยป้องกันไม่ให้ชิ้นงานแผ่นเรียบเกาะติดกัน
ครีบคมในช่องเจาะด้านในและร่องยึดที่แคบ
ขายึดแผ่นโลหะแทบไม่เคยมีเพียงขอบสี่ด้านเรียบๆ แต่มักมีร่องยึดที่ตัดด้วยเลเซอร์ รูเจาะลดน้ำหนัก และปีกพับ ใบเจียรแบบถือด้วยมือเข้าถึงขอบด้านนอกได้ง่ายแต่เข้าไม่ถึงร่องด้านในและปีกพับ การตกแต่งผิวมวลสารแบบเป็นชุดช่วยลบคมขอบด้านนอก รูด้านใน และปีกพับพร้อมกันได้ในรอบการทำงานอัตโนมัติเพียงรอบเดียว
การเลือกเครื่องตกแต่งผิวแผ่นโลหะตามขนาดชิ้นงาน
การเลือกเครื่องตกแต่งผิวแผ่นโลหะจากกลุ่มเครื่องจักรของเราขึ้นอยู่กับขนาดพื้นที่ชิ้นงาน ความหนาของแผ่น และสภาพผิวเรียบว่ามีการขัดลายเส้นแบบมีทิศทางอยู่แล้วหรือไม่
| ลักษณะชิ้นงานแผ่นโลหะ | ห้องขัดที่แนะนำ | การเลือกเม็ดขัดและน้ำยา | ข้อได้เปรียบหลักในโรงงาน |
|---|---|---|---|
| ขายึดขนาดเล็กถึงกลาง แผ่นเสริมมุม และแผ่นชิม | อ่างขัดระบบสั่นทรงกลม (ซีรีส์ `ZL` พร้อมตะแกรงแยก) | เม็ดเซรามิกทรงสามเหลี่ยม + `LC10` / `MC8` (หรือพลาสติกสำหรับอะลูมิเนียม) | คัดแยกปล่อยชิ้นงานอัตโนมัติ กำลังการผลิตต่อชุดสูง |
| แถบแบนยาว รางรูปตัวยู และขายึดราง | รางขัดระบบสั่นทรงสี่เหลี่ยมผืนผ้ายาว (`L1300`, `L1500`, `L1800`) | เม็ดขัดเซรามิกหรือพลาสติก พร้อมแผ่นกั้นช่องแบบถอดได้เป็นตัวเลือก | รองรับโปรไฟล์แผ่นโลหะทรงยาวโดยไม่ติดขัด |
| แผ่นหนาจากการตีขึ้นรูป/ปั๊มเจาะที่ต้องการลบคมเสียงเบา | ถังหมุนกลิ้งขัด | เม็ดเซรามิกสามเหลี่ยมความหนาแน่นสูงหรือทรงกระบอกตัดเฉียง | การลบคมขอบแบบไหลเทนุ่มนวลพร้อมเสียงกระแทกต่ำสุด |
| แผงสเตนเลสตกแต่งที่ขัดลายเส้นไว้ล่วงหน้า | ไม่เหมาะกับการกลิ้งขัดแบบอิสระ | เครื่องขัดสายพานกระดาษทราย / แปรงแบบป้อนผ่าน (เราไม่ได้ผลิต) | การกลิ้งขัดแบบอิสระจะทำให้ลายเส้นมีทิศทางกลายเป็นผิวด้านสม่ำเสมอ |

ภาพเปรียบเทียบในโรงงานแสดงอ่างขัดระบบสั่นทรงกลม ZL สำหรับขายึดปั๊มขึ้นรูปคู่กับรางขัดสี่เหลี่ยมผืนผ้ายาวซีรีส์ L สำหรับรางแผ่นโลหะทรงยาว
อ่างขัดระบบสั่นทรงกลมสำหรับขายึดปั๊มปริมาณมาก
เครื่องตกแต่งผิวระบบสั่น (ซีรีส์ `ZL`) เป็นเครื่องหลักสำหรับขายึดตัดเลเซอร์ขนาดเล็กถึงกลาง แผ่นยึดอุปกรณ์ไฟฟ้า และบานพับปั๊มขึ้นรูป รุ่นที่มีชั้นตะแกรงแยกในตัว (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) สามารถแยกขายึดที่เสร็จแล้วออกจากเม็ดเซรามิกได้อย่างสะอาดเมื่อจบรอบ การแยกอัตโนมัติช่วยลดเวลาการคัดแยกด้วยมือของพนักงานให้เป็นศูนย์ในงานผลิตแผ่นโลหะแบบต่อเนื่อง
รางขัดระบบสั่นทรงสี่เหลี่ยมผืนผ้าสำหรับแถบยาวและรางตัวยู
รางตัดเลเซอร์ทรงยาว เหล็กเสริมโครงตู้ และรางยึดมักขวางติดอยู่ระหว่างผนังด้านนอกกับโดมกลางของอ่างทรงกลม รางขัดสี่เหลี่ยมผืนผ้า (`L1300`, `L1500`, `L1800`) ช่วยให้ชิ้นงานแผ่นโลหะทรงยาวเคลื่อนที่ไปตามรางตรงบุโพลียูรีเทนได้อย่างราบรื่น การเพิ่มแผ่นกั้นช่องแบบถอดได้ช่วยป้องกันไม่ให้แผ่นโลหะหนักชนกันระหว่างการกำจัดสแลก
ถังหมุนกลิ้งขัดสำหรับแผ่นหนาและการขัดเงาขอบแบบเงียบ
เมื่อแหวนปั๊มขนาดหนาหรือแผ่นเสริมมุมเหล็กหนักต้องการการลบคมขอบโลหะที่เรียบเนียนและการขัดเงาขอบที่สะอาดโดยไม่มีเสียงสั่นสะเทือนดัง ถังจากสายผลิตภัณฑ์เครื่องขัดแบบถังหมุนของเราจะให้แรงกดแบบไหลเทที่สม่ำเสมอ หลีกเลี่ยงการใส่แผงแผ่นโลหะที่บางและกว้างมากลงในถังขนาดใหญ่เพราะน้ำหนักการกลิ้งอาจทำให้ปีกแบนงอได้
เมื่อใดที่เครื่องขัดสายพานหน้ากว้างยังจำเป็น—และสิ่งที่เราไม่ได้ผลิต
แผ่นโลหะแบนขนาดใหญ่พิเศษ บานประตูเต็มแผ่น และแผงตกแต่งที่ต้องรักษาลายเส้นแฮร์ไลน์แบบมีทิศทางอย่างเคร่งครัด เหมาะกับเครื่องลบคมสายพานหน้ากว้างแบบป้อนผ่านมากกว่าห้องกลิ้งขัดอิสระ เราไม่ได้ผลิตเครื่องขัดแผ่นสายพานหน้ากว้าง เครื่องเจียรลูกหมูแบบถือมือ หรือล้อผ้าขัดเงา—เราผลิตอุปกรณ์ตกแต่งผิวมวลสารแบบห้องขัด
ภาพเปรียบเทียบแผ่นเสริมมุมเหล็กแบนตัดเลเซอร์ที่ลบคมขอบในทุกช่องเจาะแล้วคู่กับแผ่นโลหะแบนขนาดใหญ่พิเศษที่เหมาะกับการขัดสายพานหน้ากว้าง
การตกแต่งผิวมวลสารเทียบกับเครื่องขัดสายพานหน้ากว้างและเครื่องเจียรมือ
โรงงานแปรรูปโลหะแผ่นที่กำลังมองหาเครื่องตกแต่งผิวแผ่นโลหะมักเปรียบเทียบห้องขัดระบบสั่นกับเครื่องขัดสายพานหน้ากว้างแท่นราบและโต๊ะเจียรลูกหมูด้วยมือ เครื่องมือแต่ละชนิดแก้คอขวดในสายผลิตต่างกัน
| ปัจจัยเปรียบเทียบ | ห้องขัดระบบสั่น / รางขัดแบบเป็นชุด | เครื่องขัดสายพานหน้ากว้างแบบป้อนผ่าน | เครื่องเจียรลูกหมูมือถือ / ใบขัดซ้อน |
|---|---|---|---|
| การเข้าถึงช่องเจาะและปีกพับ | ลบคมขอบด้านนอก รูด้านใน และปีกพับพร้อมกันได้หมด | ได้เฉพาะแผ่นแบน — ไม่สามารถขัดขายึดพับขึ้นรูป 3D ได้ | เข้าถึงช้าทีละชิ้น เข้าไม่ถึงร่องแคบ |
| การกำจัดสแลกเลเซอร์ | เซรามิก + `MC8` ลอกสแลกร่องตัดด้านล่างได้ทั้งชุดพร้อมกัน | ลูกกลิ้งแปรงหมุนลอกสแลกแนวราบเฉพาะแผ่นที่ยังไม่พับ | ฝุ่นและเสียงรบกวนต่อผู้ปฏิบัติงานสูง และลบมุมขอบไม่สม่ำเสมอ |
| ความสม่ำเสมอของขอบ | ได้การลบคมขอบโลหะเหมือนกันทุกชิ้นในชุด | ลบคมขอบหน้าเรียบได้สม่ำเสมอบนแผ่นตรง | แปรปรวนมากตามแรงกดและความล้าของผู้ปฏิบัติงาน |
| ขอบเขตการจัดหาของเรา | เราผลิตห้องขัดระบบสั่น/ถังหมุน เม็ดขัด และน้ำยา | ไม่ได้จัดหา — เราไม่ผลิตเครื่องขัดสายพานหน้ากว้าง | ไม่ได้จัดหา — เราไม่จำหน่ายเครื่องเจียรมือถือ |
ขายึดขึ้นรูปและพับงอที่ไม่สามารถเข้าสายพานราบได้
เมื่อแผ่นตัดเลเซอร์ถูกพับบนเครื่องพับโลหะเป็นขายึดตัว L รางตัว U หรือกล่องยึดแล้ว จะไม่สามารถป้อนราบผ่านใต้หัวเครื่องขัดสายพานหน้ากว้างได้อีก อ่างขัดระบบสั่นและรางสี่เหลี่ยมผืนผ้าสามารถตกแต่งผิวขายึดแผ่นโลหะที่ขึ้นรูป พับ และเชื่อมแล้วได้อย่างสะอาดหลังการพับโดยไม่ทำให้ปีกพับยุบงอ การกลิ้งขัดหลังการพับช่วยกำจัดครีบคมบริเวณรอยบากรอยพับได้ในขั้นตอนเดียว
รองรับขายึดขนาดเล็กจำนวนมากต่อกะโดยไม่ต้องป้อนด้วยมือ
การป้อนแหวนปั๊มขนาดเล็ก แผ่นชิม หรือแผ่นเสริมมุมไฟฟ้าทีละชิ้นลงบนสายพานลำเลียง หรือการเจียรด้วยมือบนโต๊ะทำงาน สิ้นเปลืองชั่วโมงแรงงานที่มีทักษะ อ่างขัดระบบสั่นทรงกลมพร้อมตะแกรงแยกในตัวสามารถขัดขายึดขนาดเล็กหลายร้อยชิ้นได้โดยอัตโนมัติตั้งแต่การเติมจนถึงการคัดแยกออก การกลิ้งขัดแบบเป็นชุดอัตโนมัติช่วยให้ช่างแปรรูปมีเวลาไปทำงานเชื่อมและตั้งเครื่องพับ
ขจัดฝุ่นเจียรฟุ้งกระจายและรอยลบมุมด้วยมือที่ไม่สม่ำเสมอ
ใบขัดซ้อนมือถือพ่นประกายไฟและฝุ่นโลหะละเอียดไปทั่วโรงงาน พร้อมทิ้งรอยแบนและรอยลบมุมที่ไม่เท่ากันตามแนวขอบขายึด การกำจัดสแลกแผ่นโลหะด้วยระบบสั่นแบบเปียกจะกักเก็บตะกอนออกไซด์ที่หลุดออกไว้ในน้ำและน้ำยาเหลว ทำให้อากาศในโรงงานสะอาดและรัศมีขอบสม่ำเสมอ การตกแต่งผิวมวลสารแบบเปียกในระบบปิดช่วยยกระดับทั้งความสม่ำเสมอของขอบและความสะอาดของโรงงาน
เมื่อเครื่องขัดสายพานหน้ากว้างและการตกแต่งผิวมวลสารทำงานร่วมกัน
ผู้ผลิตงานแผ่นโลหะกำลังการผลิตสูงมักใช้ทั้งสองระบบร่วมกัน: เครื่องขัดสายพานแท่นราบเตรียมผิวแผ่นแบนขนาดใหญ่พิเศษก่อนพับ ส่วนอ่างขัดระบบสั่น (ซีรีส์ `ZL`) และรางสี่เหลี่ยมผืนผ้า (`L1300`, `L1500`, `L1800`) จัดการขายึดขนาดเล็ก แผ่นเสริมมุม และชิ้นงานประกอบย่อยที่พับขึ้นรูปทั้งหมด การจัดสรรเครื่องจักรให้เหมาะกับกลุ่มชิ้นงานช่วยเพิ่มผลผลิตรวมของโรงงานสูงสุด

ขั้นตอนการผลิตแบบบูรณาการที่ส่งขายึดแผ่นโลหะพับขึ้นรูปขนาดเล็กไปยังอ่างขัดระบบสั่น ZL ขณะที่แผ่นแบนขนาดใหญ่ยังคงอยู่บนสายงานแผ่นโลหะแยกต่างหาก
เม็ดขัดและน้ำยาสำหรับการกำจัดสแลกแผ่นโลหะและการขัดเงาขอบ
การจับคู่ตัวเม็ดขัดที่เหมาะสมจากกลุ่มเม็ดขัดเจียรของเรากับน้ำยาเหลวที่ออกฤทธิ์คือหัวใจสำคัญที่เปลี่ยนสแลกเปราะให้เป็นโลหะที่สะอาดและขอบมน

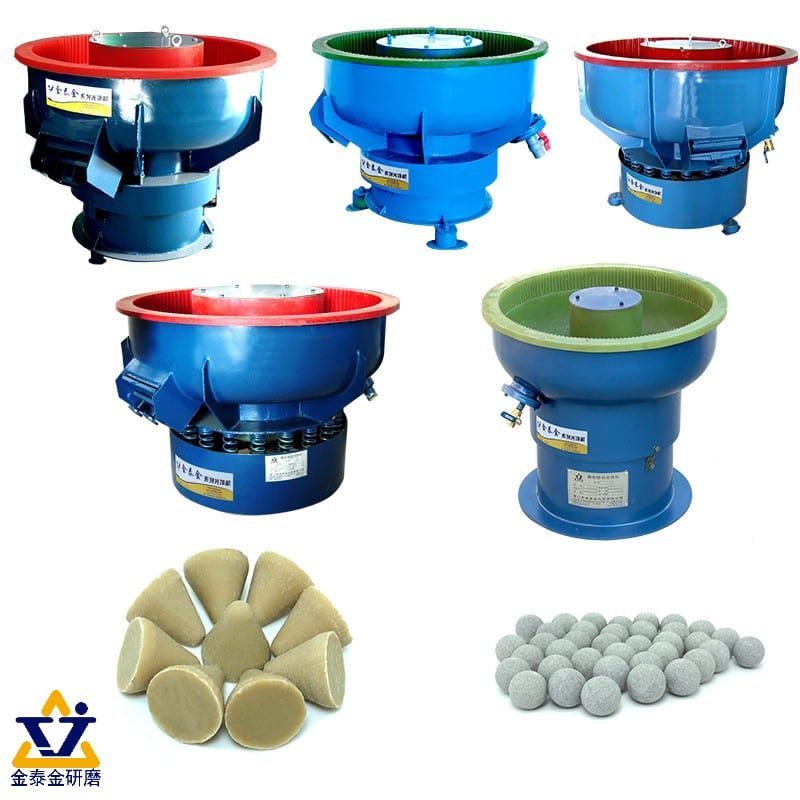
เมทริกซ์เม็ดขัดสำหรับแผ่นโลหะสี่อ่าง แสดงเม็ดเซรามิกสามเหลี่ยมสำหรับกัดตัด ทรงกระบอกตัดเฉียง กรวยพลาสติกยึดประสานด้วยเรซิน และลูกบอลขัดเงาอะลูมินาสูง
เม็ดขัดเซรามิกความหนาแน่นสูงสำหรับสแลกเหล็กกล้าคาร์บอนและสเตนเลส
สแลกเลเซอร์ที่เปราะและครีบปั๊มหนักต้องใช้เม็ดเซรามิกสามเหลี่ยมความหนาแน่นสูงหรือทรงกระบอกตัดเฉียงเพื่อกะเทาะและเฉือนเม็ดออกไซด์ออกอย่างสะอาด รูปทรงตัดเฉียงมุมแหลมสามารถเข้าถึงร่องยึดแคบและรอยบากมุมที่เม็ดกลมทู่เข้าไม่ถึง กำหนดขนาดเม็ดเซรามิกเทียบกับร่องตัดเลเซอร์ที่แคบที่สุดโดยใช้ขนาดเม็ดที่สึกหรอแล้วเพื่อไม่ให้เศษแตกติดค้างในร่อง
กรวยพลาสติกยึดประสานด้วยเรซินสำหรับอะลูมิเนียมและแผ่นบาง
ขายึดอะลูมิเนียมตัดเลเซอร์และแผ่นทองเหลืองบางบุบและงอได้ง่ายภายใต้เม็ดขัดเซรามิกหนัก ควรเปลี่ยนมาใช้กรวยและพีระมิดพลาสติกยึดประสานด้วยเรซินน้ำหนักเบาที่ช่วยรองรับแรงกระแทกของแผ่นโลหะบางพร้อมลบครีบคมอย่างสะอาด โปรดดูคู่มือการตกแต่งผิวอะลูมิเนียมและการตกแต่งผิวโลหะผสมทองแดงเพื่อป้องกันรอยบุบบนแผ่นโลหะนอกกลุ่มเหล็ก
เม็ดอะลูมินาสูงและเม็ดขัดแห้งสำหรับงานขัดเงาขอบให้สว่าง
เมื่อขายึดที่มองเห็นได้หรือฮาร์ดแวร์สเตนเลสต้องการการขัดเงาขอบให้สว่างหลังการลบครีบ ให้ต่อจากขั้นตอนกัดหยาบด้วยลูกบอลเซรามิกอะลูมินาสูงผิวเรียบ หรือเปลือกวอลนัทและซังข้าวโพดแห้งจากสายผลิตภัณฑ์เม็ดขัดตกแต่งผิวแบบแห้งของเรา โปรดจำไว้ว่าเม็ดขัดเงาไม่สามารถขจัดสแลกเลเซอร์ได้—ต้องกัดขอบให้เรียบก่อน แล้วจึงขัดให้ขึ้นเงาสว่าง ยืนยันขนาดเมชของซังข้าวโพดเมื่อสั่งซื้อเม็ดขัดอินทรีย์แบบแห้ง
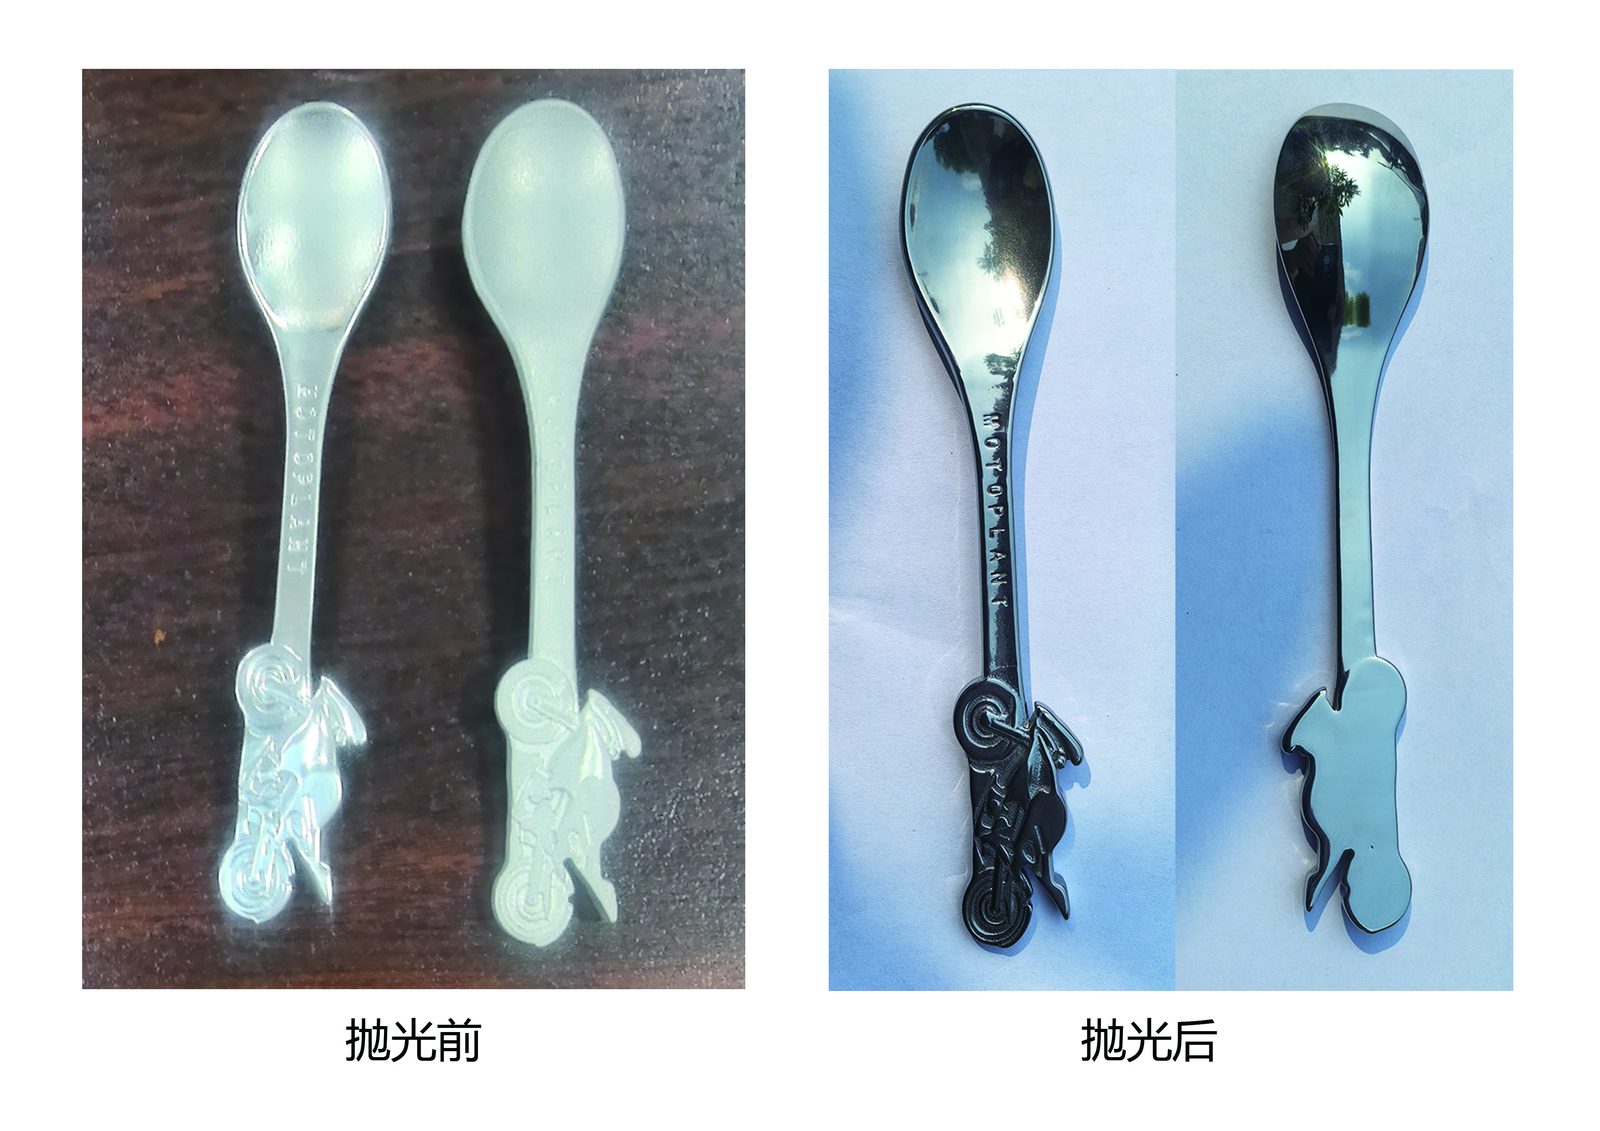
ภาพเปรียบเทียบเคียงข้างกันของขายึดเหล็กที่กำจัดสแลกด้วยเซรามิกผิวด้านคู่กับขายึดสเตนเลสที่ขัดเงาสว่างหลังการขัดด้วยอะลูมินาสูง
น้ำยา Jings Polish ที่ผ่านการรับรองสำหรับการกำจัดสแลกและการลบคมขอบ
ห้ามเดินเครื่องการกำจัดสแลกแผ่นโลหะแบบเปียกด้วยน้ำประปาเปล่าโดยเด็ดขาด เพราะจะทำให้ขายึดเหล็กกล้าคาร์บอนขึ้นสนิมทันทีและอุดตันรูพรุนของเม็ดขัดด้วยโคลนออกไซด์สีเข้ม เลือกรหัสเคมีที่ผ่านการรับรองของเราให้ตรงกับแต่ละขั้นตอน:
- `compound-MC8`: ขจัดคราบออกไซด์เลเซอร์หนัก สะเก็ดรีดร้อน และสนิมผิวบนแผ่นเหล็ก
- `compound-LC10`: เร่งการลบครีบและการลบคมขอบโลหะบนครีบเลเซอร์และครีบปั๊มที่แข็งเหนียว
- `compound-JTJ20` & `compound-JTJ25`: น้ำยาช่วยกัดหยาบสำหรับสเตนเลสและแผ่นโลหะทั่วไป
- `compound-JTS5`: น้ำยาขัดละเอียดที่คิดค้นมาเฉพาะสำหรับชิ้นงานแผ่นโลหะบาง
- `compound-JTJ50`, `compound-JTJ60` & `compound-HM3`: น้ำยาเพิ่มความสว่างให้สเตนเลสและช่วยขัดเงาละเอียดขั้นสุดท้าย
เราจัดหาน้ำยาเหลวสำหรับระบบเม็ดขัดเปียกและครีมขัดคัดสรรสำหรับการกลิ้งขัดแห้ง โดยไม่ออกแบบสูตรเคมีทำความสะอาดเฉพาะราย
ขั้นตอนการทำงานทีละขั้นสำหรับการกำจัดสแลกและการลบคมขอบ
การปฏิบัติตามขั้นตอนสี่ระยะที่เป็นระบบช่วยให้เครื่องตกแต่งผิวแผ่นโลหะของคุณผลิตขายึดไร้ครีบพร้อมเคลือบผิวได้ทุกกะ
| ขั้นตอน | วัตถุประสงค์ | การเลือกเม็ดขัดและน้ำยา | จุดตรวจสอบคุณภาพ |
|---|---|---|---|
| 1. คัดแยกและเคาะสะเก็ดหนาออก | แยกชนิดโลหะผสมและกำจัดก้อนสแลกพลาสมาขนาดใหญ่เกินไป | เคาะออกเชิงกลล่วงหน้าหากมีก้อนสแลกหนา | ไม่มีชุดงานเหล็กกล้าคาร์บอน/สเตนเลสปนกันหรือก้อนเชื่อมขนาดใหญ่ |
| 2. กำจัดสแลกแบบเปียกและลบคมขอบ | ลอกสแลกเลเซอร์และลบขอบคมรอบชิ้นงาน | เซรามิก (เหล็ก) หรือพลาสติก (Al) + `MC8` / `LC10` | ขอบรอบชิ้นงานเรียบลื่นเมื่อสัมผัส ไม่มีสแลกคมตามร่องตัด |
| 3. ขัดเงาขอบเพิ่มเติม (เลือกได้) | เพิ่มความสว่างสม่ำเสมอให้ขายึดที่มองเห็นได้ | อะลูมินาสูง / เหล็ก (`JTJ50` / `JTS5`) หรือซังข้าวโพดแห้ง | ความเงาสม่ำเสมอทั่วทั้งขอบด้านนอกและช่องเจาะ |
| 4. ล้างสะอาดและปั่นแห้งเหวี่ยงหนีศูนย์ | ชะล้างโคลนออกไซด์และป้องกันสนิมฉับพลัน | ล้างน้ำสะอาด + เครื่องปั่นแห้งเหวี่ยงหนีศูนย์แบบทำความร้อน (`35` / `70`) | ชิ้นงานแห้งสนิทไร้คราบด่าง พร้อมเคลือบผิวหรือประกอบ |
[DESIGN: ลำดับความคืบหน้าสี่ขั้นตอนของขายึดเหล็กตัดเลเซอร์ จากขอบดิบที่มีสแลก ผ่านการกำจัดสแลกด้วยเซรามิก + MC8 การลบคมขอบให้มนเรียบ จนถึงสภาพปั่นแห้งพร้อมเคลือบผิว]
เคาะก้อนสแลกพลาสมาหนาออกก่อนบรรจุเข้าเครื่อง
ห้องขัดระบบสั่นแบบเป็นชุดจัดการสแลกเลเซอร์ระดับเบาถึงปานกลางและครีบปั๊มปกติได้สะอาดพร้อมกันหลายร้อยชิ้น อย่างไรก็ตาม ก้อนสแลกพลาสมาที่ยื่นหนาขนาดลูกกอล์ฟควรเคาะออกเชิงกลก่อนบรรจุ เพื่อไม่ให้สิ้นเปลืองอายุการใช้งานของเม็ดขัดเซรามิกไปกับการบดก้อนขนาดใหญ่ การเคาะก้อนหนาออกล่วงหน้าช่วยให้รอบเวลาสั้นและรัศมีขอบสม่ำเสมอ
เดินเครื่องด้วย `MC8` และ `LC10` พร้อมการชะล้างท่อระบายต่อเนื่อง
ขณะที่เม็ดเซรามิกสามเหลี่ยมกะเทาะสแลกเลเซอร์ที่เปราะ โคลนเหล็กออกไซด์สีดำละเอียดจะสะสมตัวในห้องขัด ควรรักษาน้ำผสมน้ำยาใหม่ให้ไหลเวียนสม่ำเสมอและดูแลท่อระบายของอ่างให้โล่ง เพื่อให้น้ำชะล้างสแลกที่หลุดออกไหลออกจากอ่างโดยตรงแทนที่จะติดเปื้อนบนโลหะเปลือย น้ำผสมน้ำยาที่สะอาดช่วยให้ผิวโลหะสว่างขึ้นและกัดตัดได้เร็วขึ้น
ตรวจสอบความสม่ำเสมอของรัศมีขอบตามช่องเจาะและปีกพับ
ตรวจสอบทั้งขอบรอบนอกและรูยึดด้านในหลังการทดสอบรอบแรก หากขอบด้านนอกมนสวยแต่ร่องแคบยังคงคม ให้เปลี่ยนไปใช้เม็ดเซรามิกรูปทรงตัดเฉียงขนาดเล็กลงซึ่งแทรกเข้าสู่ช่องเจาะด้านในได้สะอาดโดยไม่ค้างขวาง
การปั่นแห้งเหวี่ยงหนีศูนย์อย่างรวดเร็วเพื่อหยุดสนิมฉับพลัน
ขายึดเหล็กกล้าคาร์บอนและเหล็กกล้าละมุนที่เพิ่งขจัดสเกลออกจะไม่มีชั้นผิวป้องกันหลงเหลืออยู่ ดังนั้นการผึ่งลมในตะกร้าที่เปียกจะทำให้เกิดสนิมฉับพลันสีส้มภายในไม่กี่นาที ล้างชิ้นงานให้สะอาดและทำให้แห้งทันทีภายในเครื่องปั่นแห้งเหวี่ยงหนีศูนย์แบบทำความร้อน (รุ่น `35`, `35A`, `70` หรือ `70A`) โปรดดูคู่มือการล้างและอบแห้งแยกส่วนหลังการตกแต่งผิวเพื่อวางผังสถานีงานอย่างเหมาะสม

เครื่องปั่นแห้งเหวี่ยงหนีศูนย์แบบทำความร้อนกำลังปล่อยขายึดเหล็กปั๊มที่แห้งสนิท ไร้คราบ และพร้อมเคลือบผิวทันทีหลังการล้างน้ำสะอาด
ข้อผิดพลาดที่พบบ่อยในการกำจัดสแลกแผ่นโลหะและการลบคมขอบ
หลีกเลี่ยงข้อผิดพลาดในโรงงานสี่ประการนี้เมื่อเดินสายผลิตแบบเป็นชุดสำหรับการกำจัดสแลกแผ่นโลหะและการลบคมขอบโลหะ
[DESIGN: เมทริกซ์การแก้ไขปัญหาแสดงข้อผิดพลาดการตกแต่งผิวแผ่นโลหะสี่ประการ: ปีกบางงอจากเซรามิกหนัก เม็ดขัดติดค้างในร่องเลเซอร์ สนิมฉับพลันสีส้ม และคราบสนิมจากการปนเปื้อนต่างโลหะ]
การผสมเหล็กกล้าคาร์บอนและสเตนเลสในชุดเม็ดเซรามิกเดียวกัน
การเดินงานขายึดเหล็กกล้าคาร์บอนในเครื่องตกแต่งผิวแผ่นโลหะแล้วนำแผงสเตนเลส 304 มาใส่ในเม็ดเซรามิกชุดเดียวกัน จะฝังเหล็กอิสระลงบนผิวสเตนเลส ทำให้เกิดจุดสนิมสีส้มผุดขึ้นในอีกไม่กี่วันถัดมา แยกถังเก็บเม็ดขัดสำหรับเหล็กกล้าคาร์บอนและสเตนเลสออกจากกันอย่างเด็ดขาด ซึ่งเป็นกฎหลักที่กล่าวถึงในการรับจ้างตกแต่งผิวและการตกแต่งผิวสเตนเลส
การกลิ้งขัดปีกพับที่บางบอบบางด้วยเม็ดเซรามิกขนาดใหญ่เกินไป
เม็ดเซรามิกสามเหลี่ยมหนักที่กระแทกเข้ากับปีกแผ่นโลหะที่ยื่นบางอาจทำให้ปีกงอเกินค่าพิกัดความเผื่อ สำหรับขายึดขึ้นรูปที่บอบบาง ให้เปลี่ยนมาใช้กรวยพลาสติกยึดประสานด้วยเรซินที่เบากว่าคู่กับ `compound-JTS5` (ปรับแต่งสำหรับแผ่นโลหะบาง) และปรับชั้นรองรับเม็ดขัดต่อชิ้นงานอย่างระมัดระวัง ทดสอบปีกพับขึ้นรูปกับชุดทดลองขนาดเล็กก่อนบรรจุเต็มกะเสมอ
การคาดหวังว่าการกลิ้งขัดแบบอิสระจะรักษาลายขัดแปรงแบบมีทิศทางไว้ได้
หากชิ้นงานแผ่นสเตนเลสของคุณมาจากม้วนคอยล์ที่ขัดลายแปรงไว้ล่วงหน้าและต้องรักษาลายเส้นตรงอย่างเคร่งครัด โปรดจำไว้ว่าการกลิ้งขัดแบบอิสระจะขัดถูทุกพื้นผิวแบบไร้ทิศทางและทำให้ลายเส้นแปรงจางลง ตรวจสอบรอยเจียรและรอยกระดาษทรายและการขัดเงาสเตนเลสก่อนนำแผ่นตกแต่งที่ขัดลายไว้ล่วงหน้ามาขัดกลิ้ง
การละเลยการร่อนคัดแยกเม็ดขัดที่สึกหรอกับขายึดที่มีร่อง
เศษเซรามิกที่แตกหักจะเข้าไปอัดแน่นในร่องแคบที่ตัดด้วยเลเซอร์และนัตเชื่อมเกลียว ทำให้ขันโบลต์ประกอบในขั้นตอนถัดไปไม่ได้ ร่อนคัดแยกชุดเม็ดขัดอย่างสม่ำเสมอ และเลือกขนาดเม็ดขัดใหม่โดยเทียบกับขนาดเม็ดที่สึกหรอแล้วเพื่อให้เศษแตกหลุดผ่านออกไปได้ตรงๆ หรือคงขนาดใหญ่กว่าทุกร่องอย่างปลอดภัย
ตะแกรงคัดขนาดเม็ดขัดกำลังแยกเศษเซรามิกสึกหรอที่มีขนาดเล็กเกินไปออกจากเม็ดสามเหลี่ยมขนาดเต็มก่อนบรรจุชิ้นงานแผ่นโลหะที่มีร่อง
วิธีที่ Xiamen Jin Tai Jin สร้างสายการตกแต่งผิวแผ่นโลหะ
ที่ Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (แบรนด์: Jings Polish) โรงงานของเราเริ่มต้นในปี 1992 และบริษัทก่อตั้งอย่างเป็นทางการในปี 2002 โดยส่งมอบชุดโซลูชันการเจียรและขัดเงามากกว่า 200,000+ ชุดให้แก่ลูกค้าทั่วโลก ภายในแค็ตตาล็อกของเรา เราผลิตแพลตฟอร์มเครื่องจักร 21 รุ่นที่ได้รับการคุ้มครองด้วยสิทธิในทรัพย์สินทางปัญญาของจีนที่ได้รับอนุญาต 24 รายการ ได้แก่ สิทธิบัตรการประดิษฐ์ 1 ฉบับ สิทธิบัตรอนุสิทธิบัตร 17 ฉบับ และสิทธิบัตรการออกแบบผลิตภัณฑ์ 6 ฉบับ ภายใต้การรับรอง ISO 9001 `00726Q01571R001` (มีผลตั้งแต่ 2026-06-03 ถึง 2029-06-02) และการรับรอง CE `M.2023.206.C88121` (แนวตั้ง 8 รุ่น) และ `M.2023.206.C88120` (แนวนอน 13 รุ่น) ซึ่งมีผลถึง 2028-07-24

พื้นที่โรงงาน Jings Polish แสดงอ่างขัดระบบสั่นทรงกลม ZL พร้อมตัวแยก รางขัดสี่เหลี่ยมผืนผ้าซีรีส์ L เครื่องปั่นแห้งเหวี่ยงหนีศูนย์ และเม็ดขัดเซรามิกกำจัดสแลก
อ่างขัดระบบสั่น รางขัด เครื่องปั่นแห้ง และเม็ดขัดที่เราผลิต
เราผลิตอ่างขัดระบบสั่นทรงกลม (ซีรีส์ `ZL` พร้อมชั้นตะแกรงแยกในตัว) รางขัดระบบสั่นทรงสี่เหลี่ยมผืนผ้ายาว (`L1300`, `L1500`, `L1800`) เครื่องขัดแบบถังหมุน เครื่องขัดแรงเหวี่ยงหนีศูนย์แบบจานและแบบถัง (`LLF120`, ซีรีส์ `LX`) เครื่องขัดแบบลากจูง เครื่องปั่นแห้งเหวี่ยงหนีศูนย์แบบทำความร้อน (`35`, `35A`, `70`, `70A`) และเครื่องล้างทำความสะอาดเม็ดขัด นอกจากนี้เรายังผลิตเม็ดขัดเซรามิก พลาสติก อะลูมินาสูง เหล็ก เปลือกวอลนัท และซังข้าวโพด ควบคู่กับน้ำยาที่ผ่านการรับรองของเรา ได้แก่ `MC8`, `LC10`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5` และ `HM3`
ขอบเขตที่ตรงไปตรงมาเกี่ยวกับสิ่งที่เราไม่ได้จัดหา
ตามนโยบายการเลือกซัพพลายเออร์ตกแต่งผิวมวลสารของเรา เราขอระบุขอบเขตงานอย่างชัดเจน เราไม่ผลิตเครื่องขัดแผ่นสายพานหน้ากว้าง เครื่องเจียรลูกหมูมือถือ หรือล้อผ้าขัดเงา; เราไม่จัดหาอุปกรณ์พ่นทรายหรือพ่นเม็ดเหล็ก หรือสารขัดสำหรับงานพ่น; เราไม่ให้บริการพ่นสีฝุ่น พ่นสี ชุบโลหะ พาสซิเวชัน หรืออบชุบความร้อน; และเราไม่เปิดรับจ้างขัดแต่งชิ้นงาน
ระยะเวลาการผลิตสำหรับรุ่นมาตรฐานและรุ่นสั่งทำพิเศษ
อุปกรณ์ระบบสั่น ถังหมุน และเครื่องปั่นแห้งมาตรฐานจัดส่งภายในระยะเวลาผลิต 25 ถึง 35 วัน รางยาวที่ออกแบบเฉพาะ แผ่นกั้นแบ่งช่อง และสายการแยกอัตโนมัติแบบบูรณาการมีระยะเวลาผลิต 45 ถึง 60 วัน
การขอประเมินเบื้องต้นจากภาพถ่ายชิ้นงาน
เราไม่สัญญาการทดลองตัวอย่างทางไปรษณีย์ฟรีหรือรับประกันรอบเวลาโดยไม่ได้ตรวจสอบชิ้นงานของคุณก่อน ส่งภาพถ่ายที่ชัดเจนของชิ้นงานแผ่นโลหะตัดเลเซอร์หรือปั๊มเจาะที่แสดงสแลก ครีบ ความกว้างร่อง ความหนาแผ่น และขนาดโดยรวมผ่านหน้าโซลูชันการขัดเงาเฉพาะทางของเรา—วิศวกรของเราสามารถประเมินภาพถ่ายและแบบแปลนเพื่อแนะนำเครื่องตกแต่งผิวแผ่นโลหะและชุดเม็ดขัดที่เหมาะสม
คำถามที่พบบ่อย
เครื่องตกแต่งผิวระบบสั่นสามารถกำจัดสแลกแผ่นโลหะได้หรือไม่?
ได้ สำหรับขายึด แผ่นเสริมมุม และแผ่นโลหะตัดเลเซอร์ขนาดเล็กถึงกลาง อ่างขัดระบบสั่นหรือรางสี่เหลี่ยมผืนผ้าที่บรรจุเม็ดขัดเซรามิกกัดตัดความหนาแน่นสูงและ `compound-MC8` / `compound-LC10` สามารถลอกสแลกความร้อนระดับเบาถึงปานกลางและลบคมขอบได้ในชุดเดียว
วิธีที่ดีที่สุดในการลบคมขอบโลหะให้สม่ำเสมอบนชิ้นงานปั๊มคืออะไร?
เดินงานชุดชิ้นงานปั๊มในอ่างขัดระบบสั่นทรงกลม (ซีรีส์ `ZL`) ด้วยเม็ดเซรามิกสามเหลี่ยม (สำหรับเหล็ก) หรือกรวยพลาสติกยึดประสานด้วยเรซิน (สำหรับอะลูมิเนียมและแผ่นบาง) การไหลวนแบบเกลียวจากการสั่นช่วยแยกแผ่นเรียบออกจากกันและลบคมขอบด้านนอกและร่องด้านในได้อย่างทั่วถึง
ทำไมขายึดแผ่นโลหะบางของฉันจึงติดกันในถังหมุนกลิ้งขัด?
ชิ้นงานแผ่นโลหะแบนจะเกาะติดกันแบบหน้าชนหน้าด้วยแรงตึงผิวภายในถังที่หมุนไหลเทช้าๆ ให้เปลี่ยนมาใช้อ่างขัดระบบสั่นที่มีปริมาณเม็ดขัดมากพอและใช้น้ำยาหล่อลื่นเพื่อให้การสั่นสะเทือนต่อเนื่องแยกผิวหน้าเรียบออกจากกันอย่างสะอาด
จะขัดเงาขอบอย่างไรไม่ให้ปีกแผ่นโลหะที่บอบบางงอ?
ใช้กรวยพลาสติกยึดประสานด้วยเรซินน้ำหนักเบาคู่กับ `compound-JTS5` (สูตรสำหรับแผ่นโลหะบาง) และรักษาชั้นเม็ดขัดให้เต็มเพื่อไม่ให้ชิ้นงานหนักกระแทกปีกพับ จากนั้นหากต้องการความเงาสว่าง ให้ขัดต่อด้วยลูกบอลอะลูมินาสูงหรือเม็ดขัดซังข้าวโพดแห้ง
ทำไมขายึดเหล็กกล้าคาร์บอนของฉันจึงขึ้นสนิมทันทีหลังการกำจัดสแลก?
การลอกสะเก็ดเลเซอร์และสะเก็ดรีดร้อนออกจะเผยเนื้อเหล็กเปลือยที่ไวต่อปฏิกิริยา ซึ่งเกิดสนิมฉับพลันได้อย่างรวดเร็วในตะกร้าที่เปียก ให้เดินรอบงานเปียกด้วยน้ำยากันสนิม `MC8` / `LC10` ล้างน้ำให้สะอาด และทำให้แห้งทันทีในเครื่องปั่นแห้งเหวี่ยงหนีศูนย์แบบทำความร้อน (ซีรีส์ `35` หรือ `70`)
ควรถ่ายภาพแบบใดส่งมาให้ดูก่อนสั่งซื้อเครื่องตกแต่งผิวแผ่นโลหะ?
ส่งภาพถ่ายระยะใกล้ที่ชัดเจนซึ่งแสดงสแลกเลเซอร์หรือครีบปั๊ม ความกว้างร่องยึดที่เล็กที่สุด รูปทรงปีกพับ ขนาดชิ้นงานโดยรวม ชนิดโลหะผสม และปริมาณงานต่อวัน วิศวกรของเราสามารถแนะนำขนาดห้องขัดและเกรดเม็ดขัดจากภาพถ่ายและแบบแปลนได้
[DESIGN: รายการตรวจสอบพร้อมคำอธิบายสำหรับการสอบถามของลูกค้า แสดงภาพระยะใกล้ร่องตัดเลเซอร์ มุมปีกพับ และหมายเหตุความกว้างร่อง]
 +86-592-2381506


 รองรับเครือข่าย IPv6
