


การลบครีบชิ้นงานเล็ก: วิธีเลือกกระบวนการและนับจำนวนต่อล็อต
การลบครีบชิ้นงานเล็กมักล้มเหลวที่คำถามสามข้อ และไม่มีข้อใดเลยที่ถามว่า “เครื่องจักรจะลบครีบออกได้ไหม” คำถามเหล่านั้นคือ ล็อตหนึ่งบรรจุชิ้นงานได้จริงกี่ชิ้น, สื่อขัดเข้าถึงครีบได้โดยที่ชิ้นงานไม่ทำลายกันเองหรือไม่ และ ชิ้นงานออกจากสื่อขัดมาอย่างไร ตอบคำถามเหล่านี้ให้ครบตั้งแต่บนแบบ แล้วการเลือกเครื่องจักรแทบจะถูกกำหนดตายตัว ถ้าข้ามไป การทดลองที่ดูเรียบร้อยก็จะกลายเป็นล็อตที่ต้องเก็บงานด้วยมือ
หน้านี้อธิบายกลุ่มกระบวนการและขีดจำกัด กฎการกำหนดขนาดสื่อขัด การคำนวณจำนวนต่อล็อต และจุดที่ชิ้นงานเล็กไม่ควรนำมาขัดหมุนเลย ตัวเลขที่ให้เป็นเพียงจุดเริ่มต้นของการทดลอง เพราะรอบเวลาที่เผยแพร่ไว้ตั้งอยู่บนสมมติฐานเรื่องวัสดุและปริมาณเนื้อที่ต้องขจัดซึ่งอาจไม่ตรงกับงานของคุณ
สิ่งที่เห็นหน้างานเมื่อตั้งกระบวนการสำหรับชิ้นงานเล็กผิด
อาการห้าข้อครอบคลุมความล้มเหลวส่วนใหญ่ และแต่ละข้อชี้ไปที่ตัวแปรคนละตัว:
| สิ่งที่เห็น | มักหมายถึงอะไร |
|---|---|
| การทดลองที่คัดชิ้นงานด้วยมือดูสมบูรณ์แบบ แต่ล็อตผลิตเต็มจำนวนออกมาด้าน เป็นรอยบุบ หรือไม่สม่ำเสมอ | การทดลองเดินเครื่องที่ปริมาณบรรจุระดับสาธิต สื่อขัดที่ล้อมรอบแต่ละชิ้นลดลงเมื่อจำนวนชิ้นเพิ่มขึ้น |
| ขอบด้านนอกสะอาด แต่รูตัดกัน ร่อง หรือต้นเกลียวยังคมอยู่ | สื่อขัดใหญ่เกินกว่าจะเข้าไปในลักษณะงานนั้น — เป็นปัญหาขนาด ไม่ใช่ปัญหาของรอบเวลา |
| ครีบหายไป แต่ผนังบางโก่งหรือขนาดเคลื่อน | เกรดหยาบเกินไปสำหรับเนื้อวัสดุ หรือยืดรอบเวลาออกเพื่อตามล่าครีบที่ดื้อเพียงจุดเดียว |
| ชิ้นงานถูกลบครีบแล้ว แต่พนักงานยังต้องเก็บงานเพิ่มอีกราวหนึ่งส่วน | งานที่เหลือคือรอยและการขนย้าย ไม่ใช่ครีบ — เป็นปัญหาการบรรจุชิ้นงานและการคัดแยก |
| ต้นทุนต่อพันชิ้นหยุดลดลงเมื่อปริมาณงานเพิ่มขึ้น | คอขวดย้ายจากเครื่องจักรไปอยู่ที่การคัดแยก การอบแห้ง หรือการตรวจสอบ |
สองข้อหลังเป็นข้อที่ผู้ซื้อมองข้าม สายงานชิ้นงานเล็กอาจถูกต้องทางเทคนิคแต่ยังไม่คุ้มทุน เพราะเครื่องจักรไม่เคยเป็นตัวจำกัดจริง
ทำไมชิ้นงานเล็กจึงให้ผลต่างจากชิ้นงานใหญ่
มีสองปรากฏการณ์ที่ดึงกันไปคนละทาง และทั้งคู่แปรผันตามจำนวนชิ้น
การเข้าถึง สื่อขัดต้องไปถึงครีบ บนชิ้นงานเล็ก ครีบมักอยู่ในลักษณะงานที่มีขนาดใกล้เคียงกับตัวสื่อขัดเอง — ต้นเกลียว ร่อง หรือปากรูตัดกัน — ขนาดสื่อขัดที่ใช้งานได้จึงเล็กลงมาก และอัตราการตัดก็ลดตามไปด้วย
การรองรับ ชิ้นงานถูกลบครีบด้วยสื่อขัด แต่ก็ชนกันเองด้วย ชิ้นงานแต่ละชิ้นต้องมีปริมาตรสื่อขัดล้อมรอบเพื่อกั้นไม่ให้ชนเพื่อนบ้าน และปริมาตรนั้นไม่ลดลงตามขนาดชิ้นงาน ถ้าใส่ชิ้นงานเป็นสองเท่า คุณไม่ได้เพิ่มกำลังผลิตเป็นสองเท่า แต่ลดสื่อขัดระหว่างชิ้นลงครึ่งหนึ่ง
ผลในทางปฏิบัติ: อ่างกลมขนาด 60 L โดยทั่วไปบรรจุชิ้นงานเล็กได้ครั้งละไม่กี่ร้อยชิ้น แต่ จำนวนที่แท้จริงได้มาจากขนาดโดยรวมของชิ้นงานและขนาดสื่อขัด ไม่ใช่จากตัวเลขในแค็ตตาล็อก ชิ้นงานที่มีโพรงลึกกินพื้นที่มากกว่าที่ขนาดภายนอกบอกไว้มาก และล็อตที่ดูพอดีกับชิ้นงานรูปทรงง่าย ๆ อาจลดลงครึ่งหนึ่งเมื่อมีลักษณะงานที่กักสื่อขัด
ตรวจเจ็ดสิ่งนี้บนแบบก่อนจะเลือกอะไรทั้งสิ้น
- ครีบอยู่ที่ไหนและยึดแน่นแค่ไหน ครีบหลวมที่รูเจาะตัดกันกับขอบพับที่รอยตัดของงานปั๊มเป็นงานคนละแบบ การยืดรอบแบบนุ่มนวลออกเพื่อขจัดครีบหนาจะลบมนขอบดีทุกขอบก่อน
- ลักษณะงานที่เล็กที่สุดบนชิ้นงาน รูเล็กสุด ร่องแคบสุด ระยะเกลียวถี่สุด รัศมีภายในเล็กสุด ข้อนี้กำหนดขนาดสื่อขัดสูงสุด
- ขนาดโดยรวมกรณีเลวร้ายที่สุด ไม่ใช่ชิ้นงานเฉลี่ย ความยาวโดยรวม เส้นทแยง ส่วนที่ยื่นออกมา โพรง และทุกอย่างที่ซ้อนสอดกับชิ้นข้างเคียงได้
- ความหนาของเนื้อชิ้นงาน ผนังบางจะเสียรูปก่อนที่จะถูกตัดเกิน
- ผิวใดที่ต้องไม่เปลี่ยนสภาพ ผิวเน้นความสวยงาม ผิวหน้าซีล ข้างเกลียว รูรองรับตลับลูกปืน และผิวอ้างอิง
- การคละตระกูลชิ้นงานต่อล็อต ชิ้นงานที่ความยาวต่างกันจะบังกันหรือสอดเกี่ยวกัน ตระกูลที่มีเกณฑ์การยอมรับต่างกันไม่ควรใช้ปริมาณบรรจุร่วมกัน
- ขั้นตอนปลายน้ำเป็นอย่างไร การชุบ การอโนไดซ์ การประกอบ เกจวัดเกลียว การทดสอบการรั่ว เกณฑ์การยอมรับควรเขียนจากสิ่งเหล่านี้ ไม่ใช่จากความเงา
เลือกกลุ่มเครื่องจักรก่อนเลือกสื่อขัด
กลุ่มเครื่องจักรต่างกันในวิธีที่สารขัดเข้าถึงชิ้นงาน และนั่นเป็นตัวกำหนดว่าลักษณะงานใดเข้าถึงได้บ้าง:
| กลุ่มเครื่องจักร | วิธีที่สื่อขัดเข้าถึงชิ้นงาน | เหมาะกับชิ้นงานเล็กเมื่อ | ขีดจำกัดหลัก |
|---|---|---|---|
| อ่างกลมสั่น | สื่อขัดไหลผ่านชิ้นงานในปริมาณบรรจุที่หมุนเวียน | ชิ้นงานเล็กทั่วไป สังเกตและปรับกระบวนการได้ระหว่างเดินเครื่อง | ปริมาณบรรจุต้องมีเนื้อที่พอให้หมุนเวียน ปริมาณน้อยมากจึงเดินได้ไม่ดี |
| รางสั่น | การไหลแบบเดียวกัน แต่รางเปิดยาวกว่า | หมุดยาว เพลาขนาดเล็ก ชิ้นงานกลึงเล็กที่หนักกว่า | ชิ้นงานยาวอาจพาดค้างและพันกัน |
| บาร์เรลเหวี่ยง | ปริมาณบรรจุทั้งหมดหมุนในช่องบรรจุเล็ก ๆ ที่พลังงานสูง | ชิ้นงานแม่นยำขนาดกะทัดรัดที่รอบเวลาสั้นเป็นเรื่องสำคัญ | ความเข้มข้นสูงกว่า การบรรจุและผนังบางจึงต้องควบคุม เครื่องรุ่น 60 L (LX60B) ทำงานที่ 0–170 rpm มีช่องบรรจุรวม 15 × 4 kg และ 3.0 + 0.75 kW |
| จานเหวี่ยง | จับชิ้นงานแนบกับเครื่องมือขัดที่หมุน | การตัดเฉพาะจุดอย่างควบคุมได้ ครั้งละหนึ่งชิ้น | กำลังผลิตคิดเป็นรายชิ้นที่จับยึด ไม่ใช่รายล็อต |
| การขัดแม่เหล็ก | มวลเข็มที่ยืดหยุ่นถูกดึงให้โอบรอบชิ้นงาน | ครีบในร่อง รูตัดกัน และโคนเกลียว ครีบขนาดเบา | ขจัดเนื้อวัสดุได้เล็กน้อย ต้องตรวจเข็มที่ติดค้างอยู่ |
มีสองเรื่องที่ควรรู้ก่อนขอใบเสนอราคาเครื่องจักร ข้อได้เปรียบของบาร์เรลเหวี่ยงคือความเข้มข้น ไม่ใช่ความจุ — มันย่นรอบเวลาให้ชิ้นงานกะทัดรัด และไม่เหมาะกับปลายที่บอบบางเว้นแต่จะควบคุมการบรรจุ และการขัดแม่เหล็กกำหนดขนาดจาก ขนาดโดยรวมของชิ้นงานและปริมาณเนื้อที่ต้องขจัด ไม่ใช่น้ำหนักชิ้นงาน ตัวเลขลิตรของเครื่องจึงแปลงเป็นจำนวนชิ้นต่อล็อตไม่ได้
หากต้องการรายละเอียดฝั่งเครื่องจักรแทนมุมมองการใช้งาน กลุ่มเครื่องขัดสั่นขนาดความจุเล็ก กลุ่มรุ่นจานเหวี่ยง และ กลุ่มรุ่นขัดแม่เหล็ก มีข้อมูลแพลตฟอร์มครบ
กำหนดขนาดสื่อขัด แล้วจึงกำหนดเกรด
สื่อขัดไม่ควรใหญ่กว่าประมาณหนึ่งในสามของลักษณะงานที่เล็กที่สุดบนชิ้นงาน ชิ้นงานที่มีรูตันขนาด 3 mm ต้องใช้สื่อขัดที่เล็กกว่า 3 mm ซึ่งหมายถึงเกรดละเอียดและรอบเวลาที่ยาวขึ้น และไม่มีทางเลี่ยงได้ การตรวจสอบภาคสนามที่ได้ผล: ใส่ชิ้นงานลงในถุงพร้อมตัวอย่างสื่อขัด ถ้าสื่อขัดเข้าไปในลักษณะงานนั้นไม่ได้ด้วยมือ มันก็จะเข้าไม่ได้ในเครื่องเช่นกัน
ช่วงที่ใช้งานได้คือ 3–10 mm สำหรับเซรามิก และ 10–25 mm สำหรับพลาสติก สำหรับชิ้นงานเล็ก ปลายทางเซรามิกมักเป็นตัวที่ใช้ได้จริง — สามเหลี่ยมอะลูมินาหลอมสีน้ำตาลเริ่มที่ 3×3 mm ขึ้นไป ลูกเซรามิกเริ่มที่ 2 mm และทรงกระบอกพอร์ซเลนความถี่สูงเล็กได้ถึง 1.3×3 mm สำหรับลักษณะงานที่แคบ พลาสติกในขนาดใหญ่ (8×8 mm ขึ้นไป) โดยทั่วไปหยาบเกินไปสำหรับลักษณะงานของชิ้นงานเล็ก แม้ว่ารูปกรวย 5×5 และ 6×6 mm จะมีประโยชน์ในงานที่ต้องการการตัดที่นุ่มนวลกว่า
เกรดสำคัญพอ ๆ กับขนาด และสเกลเปียกกับสเกลแห้งไม่เหมือนกัน:
- การขัดแบบเปียก: VR / R / N / NF / F / FF
- การขัดแบบแห้ง: VR / R / M / MF / F / FF
สำหรับชิ้นงานเล็ก เกรดถูกกำหนดจากปริมาณเนื้อที่ต้องขจัดออกและลักษณะผิวที่ต้องการหลังขัด — สองงานนี้เป็นงานคนละแบบ การลบครีบเบา ๆ ใช้เวลา 10–20 นาที ส่วนการขัดเงาสว่างใช้เวลา 2–8 ชั่วโมง รอบการขัดสั่นของชิ้นงานเล็กมักอยู่ระหว่าง 15 นาที ถึงสองสามชั่วโมง และสื่อขัดกับคอมปาวด์เป็นตัวกำหนดว่าคุณจะตกอยู่ปลายไหน
สื่อขัดเป็นวัสดุสิ้นเปลือง ไม่ใช่ของที่ซื้อครั้งเดียว: ปริมาณบรรจุหนึ่งชุดใช้งานได้ 20–200 ชั่วโมงเดินเครื่อง ขึ้นกับวัสดุและรอบเวลา สัญญาณว่าหมดสภาพเหมือนกันทุกที่ — ผิวหยุดดีขึ้น เกิดฝ้าหรือคราบเทาด้าน และรอบเวลาต้องยาวขึ้นราว 20% เพื่อให้ได้ผลเท่าเดิม
คำนวณจำนวนต่อล็อตก่อนตัดสินใจเลือกขนาดเครื่อง
คำนวณโดยใช้ชิ้นงานกรณีเลวร้ายที่สุด ตามลำดับนี้:
- จำนวนชิ้นต่อล็อต เริ่มจากตัวเลขที่แท้จริงของกลุ่มเครื่องที่กำลังพิจารณา แล้วลดลงตามขนาดกรณีเลวร้ายที่สุด อย่าขยายจากจำนวนที่ใช้ในการทดลอง
- รอบเวลา สำหรับเนื้อวัสดุที่ต้องขจัด การลบครีบและการขัดเงาเป็นคนละรอบ
- จำนวนชิ้นต่อชั่วโมง = จำนวนชิ้นต่อล็อต × 60 ÷ นาทีต่อรอบ ตัวเลขนี้ ไม่ใช่จำนวนต่อล็อต เป็นตัวตัดสินว่าเครื่องจักรหรือพนักงานเป็นคอขวด
- บวกขั้นตอนที่ไม่ใช้เครื่องจักร การบรรจุชิ้นงาน การคัดแยก การล้าง การอบแห้ง และการตรวจสอบที่แบบกำหนด สำหรับชิ้นงานเล็ก ขั้นตอนเหล่านี้มักใช้เวลานานกว่าเวลาเดินเครื่อง
- ทำขั้นตอนที่ทำได้ให้คาบเกี่ยวกัน รอบที่เดินข้ามคืนโดยไม่ต้องมีคนเฝ้าเปลี่ยนเศรษฐศาสตร์ของงาน ส่วนรอบที่ต้องมีพนักงานเฝ้าดูไม่เปลี่ยน
บันทึกทั้งหมดไว้ในที่เดียว บันทึกการทดลองที่ระบุรหัสชิ้นงาน เกรดและขนาดสื่อขัด น้ำหนักบรรจุ และผลที่วัดได้ในแต่ละช่วง คือสิ่งที่ทำให้ล็อตที่สองทำซ้ำได้ — แบบฟอร์มบันทึกการทดลองสำหรับชิ้นงานแม่นยำขนาดเล็ก คือรูปแบบที่เราใช้ และ วิธีวัดความสูงครีบ การเปลี่ยนของขอบ และค่า Ra หลังการลบครีบ ครอบคลุมสิ่งที่ต้องวัด เพื่อให้คำว่า “ดีขึ้น” กลายเป็นตัวเลข
การทำความสะอาด การอบแห้ง และการคัดแยกเป็นส่วนหนึ่งของกระบวนการ ไม่ใช่ขั้นตอนตามหลัง
รอบการทำงานกับชิ้นงานเล็กไม่จบเมื่อครีบหมดไป แต่จบเมื่อแยกชิ้นงาน ล้าง และอบแห้งได้โดยไม่เกิดตำหนิที่สอง ควรตัดสินใจเรื่องการคัดแยกตั้งแต่ขั้นกำหนดสเปก เพราะมันกำหนดเงื่อนไขของสื่อขัด ช่วงห่างระหว่างขนาดชิ้นงานกับขนาดสื่อขัดต้องใช้ได้ทั้งกับ สื่อขัดใหม่และสื่อขัดที่สึกแล้ว และสื่อขัดที่สึกแล้วมีขนาดเล็กกว่าเกรดที่คุณสั่งซื้อ
เรื่องนี้เป็นหัวข้อของมันเอง — ดู วิธีแยกชิ้นงานเล็กออกจากสื่อขัด ผลต่อการจัดซื้อคือสิ่งที่สำคัญตรงนี้: ชุดตะแกรงแยกในเครื่อง เครื่องแยกภายนอก และเครื่องอบแห้ง เป็นรายการแยกกันในใบเสนอราคา และกระบวนการที่พิสูจน์แล้วแต่แยกชิ้นงานได้ไม่ทันอัตราการผลิต ก็ยังไม่ใช่กระบวนการที่พิสูจน์แล้ว
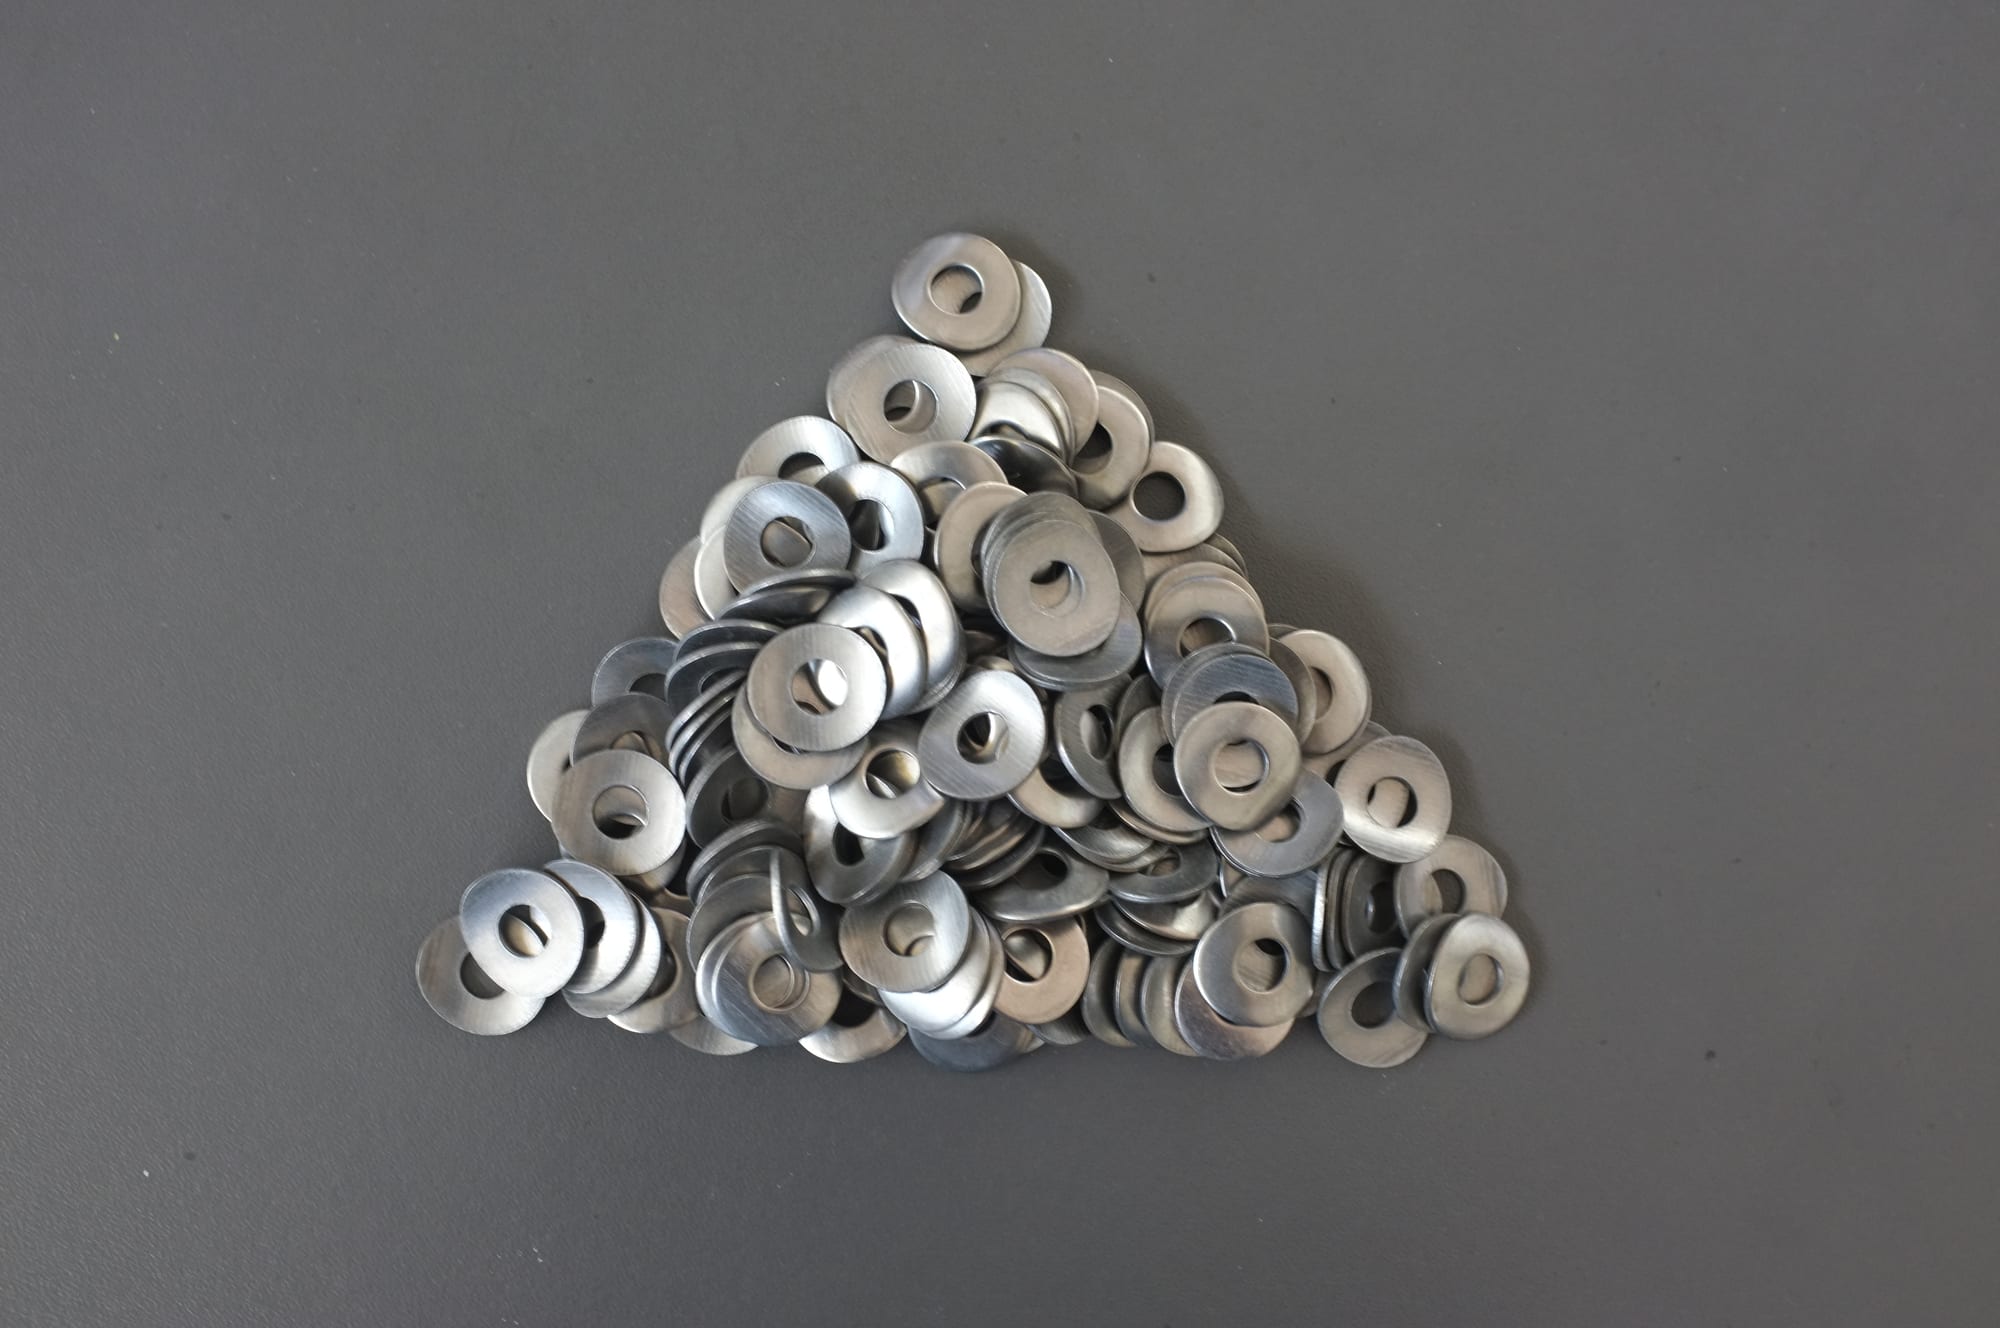
ชิ้นงานเล็กในระดับที่การคัดแยก ไม่ใช่การขัดแต่ง มักเป็นคอขวดตัวจริง อ่านสิ่งที่ทำให้มันยาก: ขอบคมและไม่สม่ำเสมอระหว่างชิ้น ชิ้นงานเล็กพอที่จะลอดตะแกรงที่ตั้งใจกักสื่อขัด และมันซ้อนสอดกัน รอบการขัดแต่งเป็นครึ่งที่ง่ายกว่า
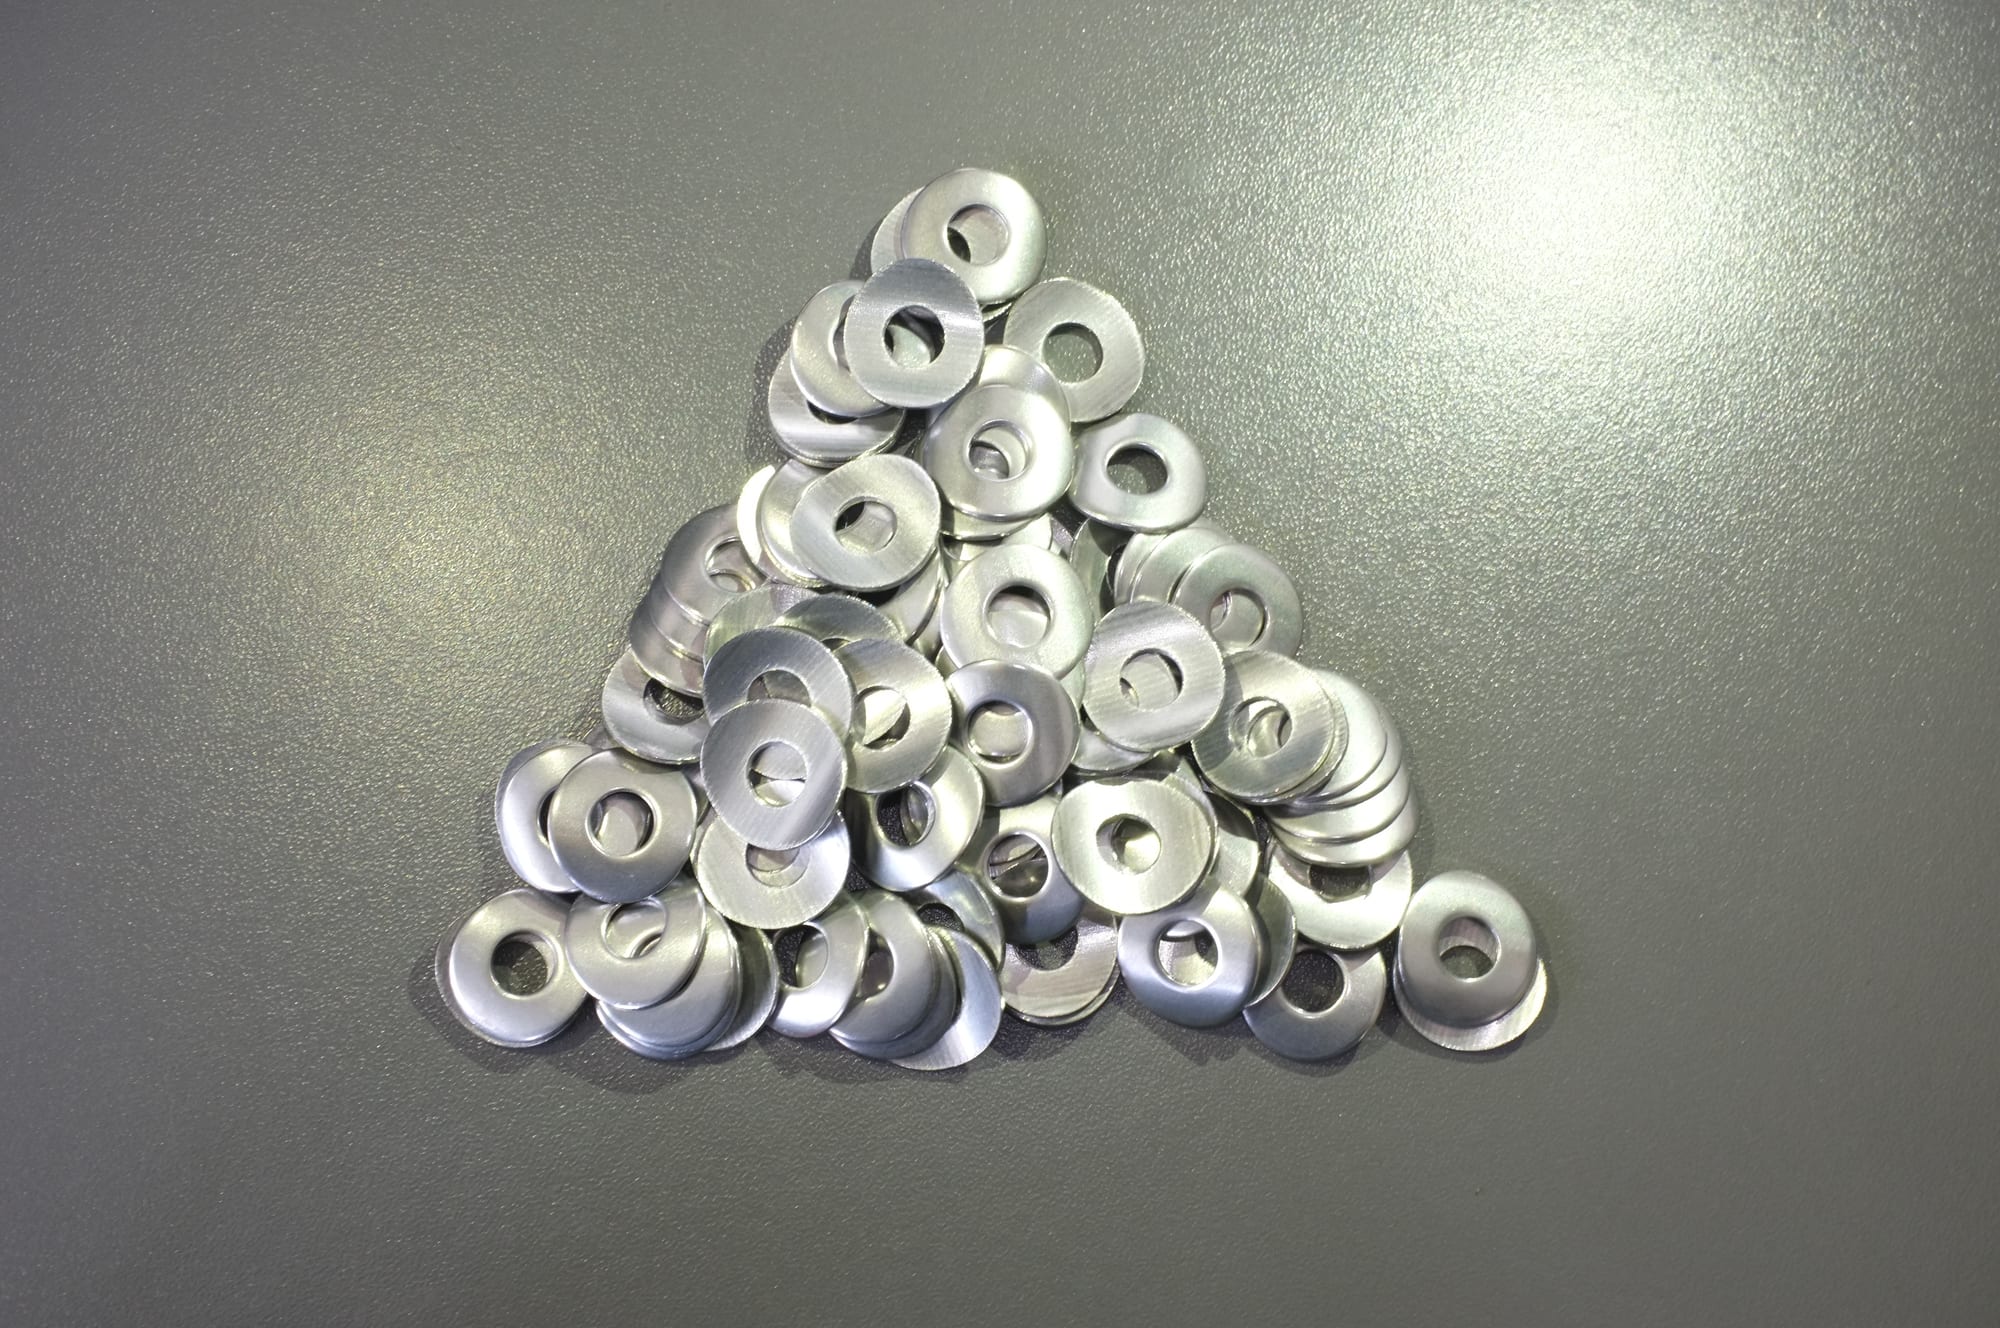
หลังการขัดแต่ง ผลที่พนักงานใช้ตัดสินไม่ใช่ “สว่างขึ้นไหม” แต่เป็น ขอบสม่ำเสมอทั้งล็อตหรือไม่ เพราะกับชิ้นงานเล็ก ล็อตถูกตัดสินเป็นล็อต และชิ้นหนึ่งที่ขอบถูกลบมนกับอีกชิ้นที่ไม่ถูก ก็ทำให้ทั้งล็อตถูกปฏิเสธแม้ค่าเฉลี่ยจะยอมรับได้
เมื่อการขัดหมุนชิ้นงานเล็กเป็นคำตอบที่ผิด
ระบุขีดจำกัดให้ชัด เพราะตรงนี้คือจุดที่โครงการชิ้นงานเล็กติดขัด:
- เกลียวที่ต้องการพิกัดความเผื่อระยะพิทช์แคบ สื่อขัดติดแน่นในเกลียวละเอียดหรือลบมนต้นเกลียว ทางออกคือใช้สื่อขัดเล็กผิวเรียบ ใช้การปิดบัง หรือยอมรับว่าการขึ้นเกลียวต้องทำหลังการขัดแต่ง รูปทรงของตัวยึดมีอธิบายไว้ใน วิธีลบครีบตัวยึดชิ้นเล็กโดยไม่ทำลายเกลียว ปลาย หรือร่อง
- รูตันและโพรงลึกที่มีขนาดใกล้เคียงสื่อขัด สื่อขัดเข้าไปแล้วไม่ออก แก้ด้วยการเลือกสื่อขัด ไม่ใช่เพิ่มขั้นตอนการล้าง
- ชิ้นงานยาวเรียว — หมุด สปริง เข็ม คลิปบาง มันเรียงตัว พาดค้าง และพันกัน และมันงอก่อนที่จะถูกลบครีบ ต้องใช้ช่องบรรจุแยกหรือกระบวนการอื่น
- ครีบหนาจากการตัดหรือการปั๊มหยาบ การขัดผิวแบบมวลเป็นกระบวนการขัดแต่ง ไม่ใช่กระบวนการซ่อม การสึกของเครื่องมือและสภาพแม่พิมพ์เป็นตัวกำหนดตำหนิขาเข้า หากครีบเป็นรอยพับมากกว่าขอบหลวม ให้แก้ที่ต้นทางแล้วขัดแต่งส่วนที่เหลือ
- เนื้อบางและโลหะผสมอ่อน ชิ้นงานเสียรูปหรือบุบก่อนที่ครีบจะหลุด ให้ลดพลังงาน เปลี่ยนสื่อขัด หรือเปลี่ยนกลุ่มเครื่องจักร — อย่าเพียงย่อรอบเวลา
- การคละตระกูลที่มีเกณฑ์การยอมรับต่างกัน หนึ่งปริมาณบรรจุ หนึ่งมาตรฐาน ชิ้นงานสองรหัสที่มีข้อกำหนดเกจต่างกันคือสองกระบวนการ
- ล็อตที่เล็กเกินกว่าจะเต็มปริมาณบรรจุ เมื่อน้ำหนักบรรจุต่ำกว่าระดับหนึ่ง สื่อขัดจะเฉือนได้ไม่เต็มที่และผลออกมานุ่มและไม่สม่ำเสมอ กรณีนี้ควรใช้เครื่องขนาดเล็กกว่า เครื่องขัดแม่เหล็ก หรือเครื่องจานเหวี่ยง มากกว่าอ่างกลมขนาดใหญ่ที่เดินเกือบว่าง
สิ่งที่ต้องถามก่อนอนุมัติใบเสนอราคา
- การทดลองกับชิ้นงานกรณีเลวร้ายที่สุด ไม่ใช่ชิ้นงานเฉลี่ย ส่งชิ้นงานที่เป็นตัวแทน รวมถึงชิ้นที่แย่ที่สุด วัสดุ และระบุทั้งผิวสำเร็จที่ต้องการกับผิวสำเร็จที่ยอมรับได้ การทดลองของเราส่งคืนผลผิวสำเร็จพร้อมรอบเวลาและปริมาณสื่อขัดที่ใช้ซึ่งวัดจริง
- กำหนดเกณฑ์การยอมรับก่อนการทดลอง ความสูงครีบ สภาพขอบ เกจหรือการทดสอบประกอบใดที่ต้องผ่าน ผิวใดที่ต้องได้รับการปกป้อง การทดลองที่ไม่มีมาตรฐานการยอมรับเป็นลายลักษณ์อักษรบอกได้เพียงว่ามันหน้าตาเป็นอย่างไร
- จำนวนต่อล็อตที่น้ำหนักบรรจุระดับผลิต เป็นลายลักษณ์อักษร ตัวเลขที่สำคัญคือตัวเลขที่ระดับบรรจุเต็ม ไม่ใช่ที่ปริมาณบรรจุระดับสาธิต
- สเปกสื่อขัดเป็นลายลักษณ์อักษร ในรูปของเกรด ช่วงขนาด และรูปทรง — ไม่ใช่แค่ “สื่อขัดเซรามิก” ช่วง 2 ถึง 4 mm ครอบคลุมความต่างที่สำคัญบนลักษณะงานละเอียด
- อัตราการใช้สื่อขัดต่อ 100 ชั่วโมง ด้วยอายุใช้งาน 20–200 ชั่วโมง ผู้ขายที่ระบุอัตราการใช้เป็นกิโลกรัมต่อ 100 ชั่วโมงไม่ได้ ก็ยังไม่ได้เสนอตัวเลขวัสดุสิ้นเปลืองที่ใช้งานได้จริง
- สิ่งที่จัดส่งมาพร้อมเครื่อง การบรรจุมาตรฐานประกอบด้วยชุดอะไหล่ ชุดเริ่มต้นสื่อขัดและคอมปาวด์ เครื่องมือ และคู่มือ และเครื่องทุกเครื่องเดินทดสอบพร้อมปริมาณสื่อขัดก่อนจัดส่ง — การทดลองครั้งแรกจึงเริ่มได้ทันทีเมื่อถึงมือ
- ระยะเวลาส่งมอบเทียบกับแผนของคุณ เครื่องมาตรฐานจัดส่งภายใน 25–35 วันนับจากวันมัดจำ เครื่องที่ผลิตตามสั่งใช้เวลา 45–60 วัน และการเพิ่มเครื่องแยกหรือเครื่องอบแห้งจะยืดออกไปอีก สื่อขัดที่จัดส่งพร้อมเครื่องเพิ่มเวลาราวหนึ่งสัปดาห์ และการขนส่งทางเรือจากเซียะเหมินไปยุโรปหรืออเมริกาเหนือใช้เวลาราว 30–40 วัน สั่งขั้นต่ำหนึ่งเครื่อง ชำระเป็นมัดจำ 30% และส่วนที่เหลือชำระพร้อมเอกสารการขนส่ง
- แผนการคัดแยก ตะแกรง ชุดตะแกรง และเครื่องอบแห้งควรอยู่ในใบเสนอราคาเดียวกับเครื่องจักร เพราะสิ่งเหล่านี้เปลี่ยนรอบการทำงานให้เป็นอัตราการผลิต
คำถามที่พบบ่อย
เครื่องขนาด 60 L ลบครีบชิ้นงานเล็กได้ล็อตละกี่ชิ้น อ่างกลมขนาด 60 L โดยทั่วไปบรรจุชิ้นงานเล็กได้ไม่กี่ร้อยชิ้น แต่จำนวนถูกกำหนดจากขนาดโดยรวมของชิ้นงานและขนาดสื่อขัด ไม่ใช่ตัวเลขลิตร ชิ้นงานที่มีโพรงหรือลักษณะงานลึกกินพื้นที่มากอย่างไม่สมส่วน ทดลองกับชิ้นงานกรณีเลวร้ายที่สุดของคุณที่น้ำหนักบรรจุระดับผลิต
ชิ้นงานเล็กหลายรหัสใช้ล็อตร่วมกันได้ไหม ได้ก็ต่อเมื่อมีเกณฑ์การยอมรับและขนาดสื่อขัดเดียวกัน และรูปทรงไม่บังหรือสอดเกี่ยวกัน ความยาวและความหนาเนื้อที่คละกันจะขัดแต่งด้วยอัตราต่างกัน ชิ้นหนึ่งจึงถูกขัดเกินขณะที่อีกชิ้นถูกขัดไม่พอ งานที่คละหลายแบบได้ผลดีกว่าด้วยเครื่องที่เปลี่ยนงานได้เร็ว มากกว่าด้วยปริมาณบรรจุที่ใหญ่ขึ้น
การขัดแม่เหล็กดีกว่าการขัดสั่นสำหรับชิ้นงานเล็กหรือไม่ สำหรับครีบในร่อง รูตัดกัน และโคนเกลียว มักจะดีกว่า เพราะมวลเข็มที่ยืดหยุ่นโอบตามรูปทรงแทนที่จะสัมผัสเพียงจุดเดียว และไม่ลบมนขอบคมแบบที่เครื่องมือตัดทำ เป็นกระบวนการขจัดเนื้อปริมาณน้อย จึงเหมาะกับครีบละเอียดมากกว่าการขจัดขอบหนา ลักษณะงานที่เป็นโพรงตันลึกยังอยู่นอกขอบเขตของมัน
ชิ้นงานเล็กเป็นรอยบุบหรือพันกันในเครื่องหรือไม่ เป็นได้ หากน้ำหนักบรรจุสูงเกินกว่าสื่อขัดจะกั้นชิ้นงานออกจากกัน การสัมผัสระหว่างชิ้นงานโดยตรงเป็นสาเหตุปกติของรอยบุบ ขอบงอ และความเงาไม่สม่ำเสมอ ทางแก้คือเพิ่มสัดส่วนสื่อขัดและลดความเข้มข้นของชิ้นงาน ไม่ใช่ยืดรอบเวลา
ต้องใช้สื่อขัดขนาดใดสำหรับรูหรือร่องเล็ก สื่อขัดไม่ควรเกินประมาณหนึ่งในสามของลักษณะงานที่เล็กที่สุด สำหรับรูตันขนาด 3 mm นั่นหมายถึงสื่อขัดที่เล็กกว่า 3 mm เกรดละเอียด และรอบเวลาที่ยาวขึ้น ยืนยันด้วยการทดสอบในถุงก่อนสั่งซื้อปริมาณบรรจุ
 +86-592-2381506


 รองรับเครือข่าย IPv6
