


การขัดแต่งเหล็ก: เส้นทางกระบวนการ เกรดเม็ดขัด และช่วงเวลาก่อนเกิดสนิมระหว่างขั้นตอน
การขัดแต่งเหล็กไม่ใช่การทำงานครั้งเดียว แต่เป็นเส้นทางกระบวนการ และเส้นทางนั้นถูกกำหนดด้วยสามสิ่งที่ไม่เกี่ยวกับตัวเครื่องจักร: ความแข็งของเหล็ก พิกัดความเผื่อของขอบตามแบบ และระยะเวลาที่ชิ้นงานจะต้องรอระหว่างการขัดแต่งกับกระบวนการถัดไป สิ่งที่สามคือสิ่งที่ผู้ซื้อมักลืม และเป็นสิ่งที่ทำลายแบทช์ที่ขัดแต่งมาอย่างถูกต้อง
ชิ้นงานเหล็กอาจออกจากเครื่องด้วยการลบคมที่สมบูรณ์แบบ ผ่านการตรวจสอบ และถูกตีกลับในอีกสามวันต่อมา เพราะมันถูกวางไว้ในถาดในห้องที่มีความชื้น นั่นไม่ใช่ความล้มเหลวของการขัดแต่งที่ตัวเครื่องจักร แต่เป็นความล้มเหลวของเส้นทางกระบวนการ และมันถูกตัดสินตั้งแต่ขั้นตอนการเสนอราคา
เช่นเดียวกับตัวเลขทุกตัวในหน้านี้: รอบเวลาที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการขจัดเนื้อผิวที่อาจไม่ตรงกับงานของคุณ เหล็กครอบคลุมช่วงความแข็งที่กว้างมาก และความแข็งเปลี่ยนทั้งการตัดและการสึกของเม็ดขัด ควรถือตัวเลขเหล่านี้เป็นจุดเริ่มต้นสำหรับการทดลองบนชิ้นงานของคุณ
สิ่งที่หน้างานแสดงออกเมื่อเส้นทางกระบวนการเหล็กผิดพลาด
เหล็กมีรูปแบบความล้มเหลวเฉพาะของตัวเอง ซึ่งต่างจากอะลูมิเนียมหรือสแตนเลส:
| สิ่งที่พบ | สิ่งที่มักหมายถึง |
|---|---|
| การลบคมถูกต้อง แต่ชิ้นงานเกิดสนิมในถาดภายในไม่กี่วัน | ไม่ได้วางแผนช่วงเวลากันการกัดกร่อนระหว่างการขัดแต่งกับขั้นตอนถัดไป |
| การลบคมถูกต้อง แต่เกิดสีน้ำเงินจากความร้อนหรือสีเหลืองฟางใกล้ส่วนที่บาง | ใช้พลังงานมากเกินไปหรือรอบเวลานานเกินไปสำหรับความหนาของภาคตัด |
| แบทช์แรกปกติ แบทช์ถัดมาขัดได้ช้าลงทั้งที่ใช้สูตรเดิม | ประจุขัดสึกหรอแล้ว เหล็กทำให้เม็ดขัดสึกเร็วกว่าอะลูมิเนียม |
| ขอบด้านนอกปกติ แต่ยังมีขอบคมเหลืออยู่ที่รูหรือร่อง | เม็ดขัดเข้าไม่ถึง หรือเกรดละเอียดเกินไปสำหรับโคนครีบ |
| ผิวเงาแล้วแต่ยังมีรอยตามทิศทางที่มองเห็นได้ | การปรับผิวขั้นกลางก่อนขั้นเพิ่มความเงาไม่เพียงพอ |
| ชิ้นงานแต่ละชิ้นปกติ แต่ทั้งแบทช์มีความแปรปรวน | การบรรจุชิ้นงาน การบังกันของชิ้นงาน หรือสภาพผิวขาเข้าสองแบบที่ถูกผสมในรอบเดียว |
แถวแรกคือกรณีที่แพงที่สุด เพราะล้มเหลวหลังจากชิ้นงานดูเหมือนเสร็จแล้ว และยังป้องกันได้ทั้งหมดตั้งแต่ขั้นตอนการวางแผน
ความแข็งคือจุดแบ่งแรก และมันเปลี่ยนมากกว่าแค่รอบเวลา
ความแข็งของเหล็กขับเคลื่อนสองสิ่งพร้อมกัน: ความเร็วที่สารขัดตัดเนื้อเหล็ก และความเร็วที่สารขัดสึกหมด
เหล็กที่อ่อนกว่าจะถูกตัดได้เร็วและเกิดการเปื้อนผิว เหล็กคาร์บอนต่ำและเหล็กเหนียวถูกลบคมได้อย่างรวดเร็ว และความเสี่ยงคือการตัดขอบมากเกินไปก่อนที่ครีบจะหายไป สำหรับงานเหล่านี้ การใช้เกรดหยาบกว่าในเวลาสั้นมักดีกว่าการใช้เกรดนุ่มในเวลานาน เพราะเส้นทางแบบนุ่มให้เวลาสัมผัสกับขอบทั้งหมดมากกว่า
เหล็กที่แข็งกว่าจะถูกตัดช้าและทำให้ประจุขัดสึกเร็วขึ้น ชิ้นงานที่ผ่านการอบชุบและเหล็กคาร์บอนสูงต้องใช้เวลามากขึ้นเพื่อขจัดเนื้อผิวในปริมาณเดียวกัน และเม็ดขัดถูกใช้หมดเร็วขึ้น นั่นคือเหตุผลที่ตัวเลขการสิ้นเปลืองเม็ดขัดไม่ใช่ค่าคงที่ — ชิ้นงานเหล็กหนึ่งรอบทำให้ประจุขัดสึกเร็วกว่าชิ้นงานอะลูมิเนียมหนึ่งรอบมาก และรอบเพิ่มความเงาทำให้สึกเร็วกว่ารอบลบครีบสั้น ๆ
ชิ้นงานที่แข็งตัวเพิ่มเมื่อถูกกระแทกหรือชุบแข็งผิวต้องการการตัดสั้นและควบคุมได้ สำหรับงานเหล่านี้ การยืดรอบเวลาอาจทำให้ชั้นผิวยิ่งแข็งตัวขณะขัด ซึ่งเปลี่ยนพฤติกรรมของขั้นถัดไป นี่คือกรณีที่สัญชาตญาณ “ให้เวลามากขึ้น” ผิดพลาดได้แน่นอนที่สุด
ความแข็งที่ปนกันในแบทช์เดียวเป็นปัญหาเส้นทางกระบวนการ ไม่ใช่ปัญหาพารามิเตอร์ แบทช์ที่มีทั้งโครงยึดอ่อนและสลักที่ชุบแข็งจะขัดแต่งผิดพลาดอย่างน้อยหนึ่งชิ้น ควรคัดแยกตามความแข็ง หรือยอมรับการประนีประนอมที่บันทึกไว้อย่างชัดเจนแทนการประนีประนอมที่เกิดจากความบังเอิญ
เกรดเม็ดขัดสำหรับเหล็ก: เริ่มต้นที่ตรงไหน
เกรดสำหรับการเจียรเปียกในกลุ่มผลิตภัณฑ์ของเราใช้มาตราส่วนหกระดับ และสำหรับเหล็ก ตรรกะการเริ่มต้นที่มีประโยชน์คือ (เกรดทั้งหกระดับเดียวกันนี้ใช้ได้กับเครื่องขัดแบบสั่นตระกูลใดก็ตามที่คุณใช้):
- VR (หยาบมาก ขจัดเนื้อผิวได้สูงสุด) — ครีบหนัก ครีบหล่อ และครีบจากเลื่อย บนเหล็ก นี่คือจุดที่เกิดการตัดจริง และยังเป็นจุดที่ขอบถูกทำให้มนเร็วที่สุด
- R (หยาบ ตัดหนัก) — การลบครีบมาตรฐานบนชิ้นงานเหล็กที่แข็งแรงทนทาน เป็นเกรดทำงานทั่วไปสำหรับการลบคมเหล็ก
- N (ปกติ กระบวนการมาตรฐาน) — เกรดลบครีบและลบคมทั่วไปในกระบวนการเปียก
- NF (ละเอียดปกติ คุณภาพระดับกลาง) — ขั้นกลางก่อนการขัดเงา นี่คือเกรดที่ถูกตัดออกบ่อยที่สุดเพื่อประหยัดหนึ่งขั้น และการตัดออกคือสาเหตุปกติที่ทำให้ขั้นเพิ่มความเงาเกิดฝ้าแทนความเงา
- F และ FF — การเก็บผิวและการเพิ่มความเงา เกรดเหล่านี้ปรับปรุงผิว แต่ไม่ขจัดครีบในเวลาที่สมเหตุสมผล
โปรดทราบว่าตารางเปียกและตารางแห้งในกลุ่มผลิตภัณฑ์ไม่ได้ใช้ชื่อเกรดเหมือนกัน — ตารางเปียกใช้ VR / R / N / NF / F / FF ส่วนตารางแห้งใช้ VR / R / M / MF / F / FF การคัดลอกตัวอักษรเกรดจากตารางหนึ่งไปยังอีกตารางหนึ่งเป็นความผิดพลาดที่เกิดขึ้นจริงและพบบ่อย
สองกฎที่ใช้ได้โดยไม่ขึ้นกับเกรด:
ขนาดเม็ดขัดต้องไม่ใหญ่เกินประมาณหนึ่งในสามของรายละเอียดที่เล็กที่สุดบนชิ้นงาน ชิ้นงานที่มีรู 3 mm ต้องใช้เม็ดขัดที่เล็กกว่า 3 mm ซึ่งบังคับให้ใช้เกรดละเอียดขึ้นและรอบเวลานานขึ้น ไม่มีทางหลีกเลี่ยงคณิตศาสตร์ข้อนี้ และกำลังเครื่องจักรไม่ว่าจะมากเพียงใดก็เปลี่ยนไม่ได้
รูปทรงกำหนดว่าการตัดจะเกิดที่ใด เม็ดแบบเหลี่ยมคมตัดเข้ามุม ส่วนเม็ดแบบกลมขัดผิวให้เงา หากชิ้นงานเหล็กมีทั้งผิวเปิดที่ต้องทำให้เงาและเกลียวที่ต้องคงสภาพไว้ เม็ดรูปทรงเดียวไม่อาจตอบโจทย์ทั้งสองได้ และเส้นทางกระบวนการแบบแบ่งขั้นจะถูกกว่าการใช้เม็ดขัดแบบประนีประนอม
การเลือกรูปทรงและเกรดของเม็ดขัดอธิบายละเอียดขึ้นในกลุ่ม เม็ดเซรามิก และ เม็ดขัดสำหรับการขัดแต่งเหล็ก ส่วนเส้นทางกระบวนการขัดอัดเงาเพื่อผลระดับกระจกอธิบายไว้ใน การขัดอัดเงาด้วยเม็ดขัดเหล็ก: วิธีสร้างความเงาระดับกระจกและเมื่อใดไม่ควรใช้
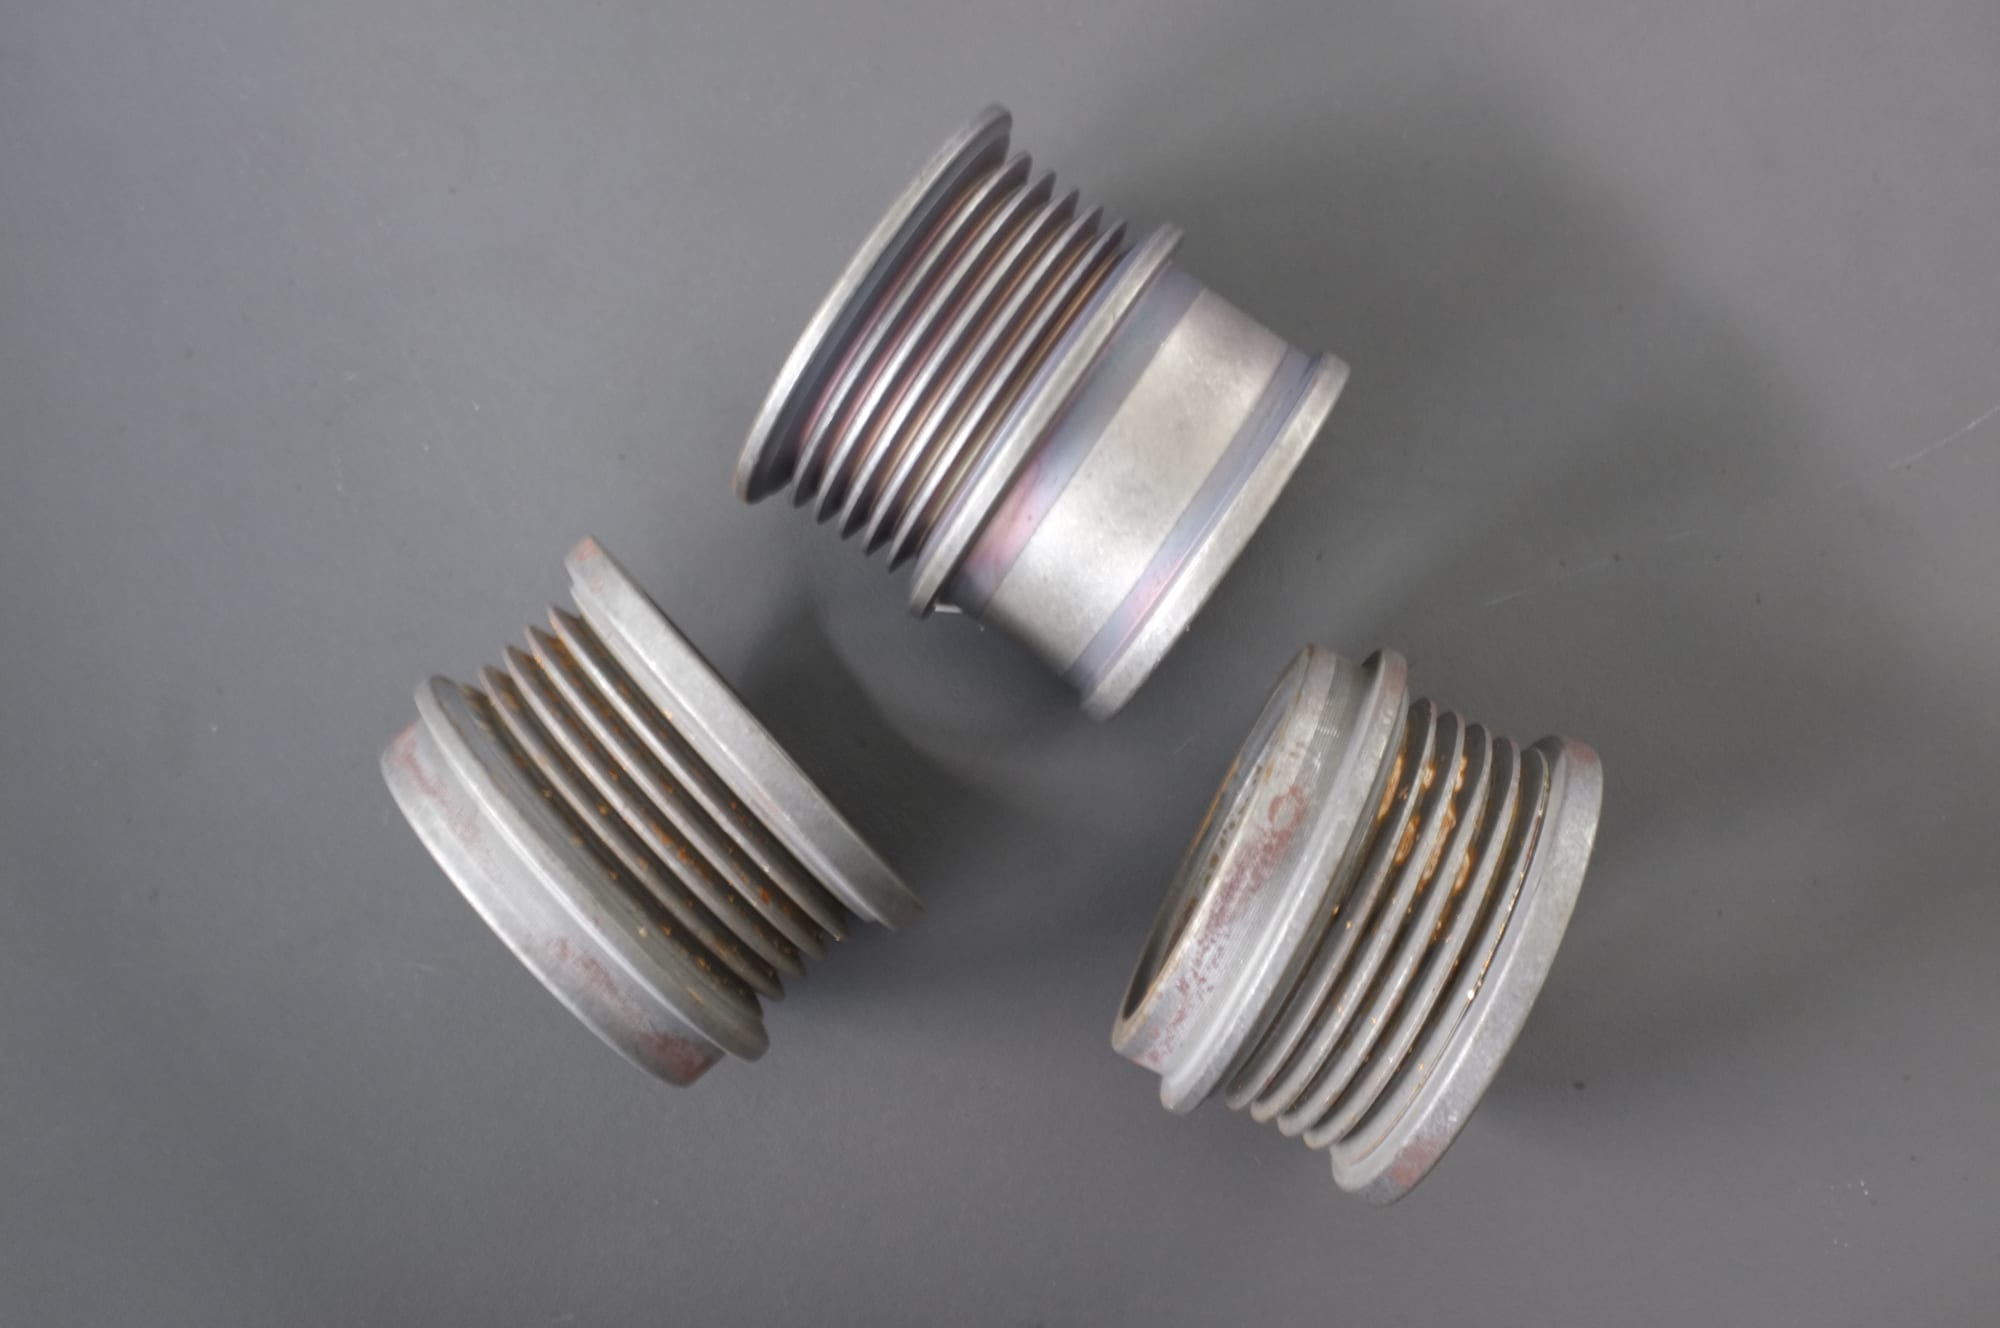
ปัญหาจำเพาะของเหล็กในภาพเดียว: สนิมและออกไซด์ที่มีอยู่แล้วบนชิ้นงานขาเข้า เหล็กไม่รออย่างสุภาพระหว่างการดำเนินการ — ช่วงเวลาจากกระบวนการก่อนหน้าถึงขั้นขัดแต่งเป็นส่วนหนึ่งของเส้นทางกระบวนการ และชิ้นงานที่มาถึงพร้อมสนิมต้องประเมินการสูญเสียเนื้อวัสดุก่อนกำหนดผิวสำเร็จใด ๆ
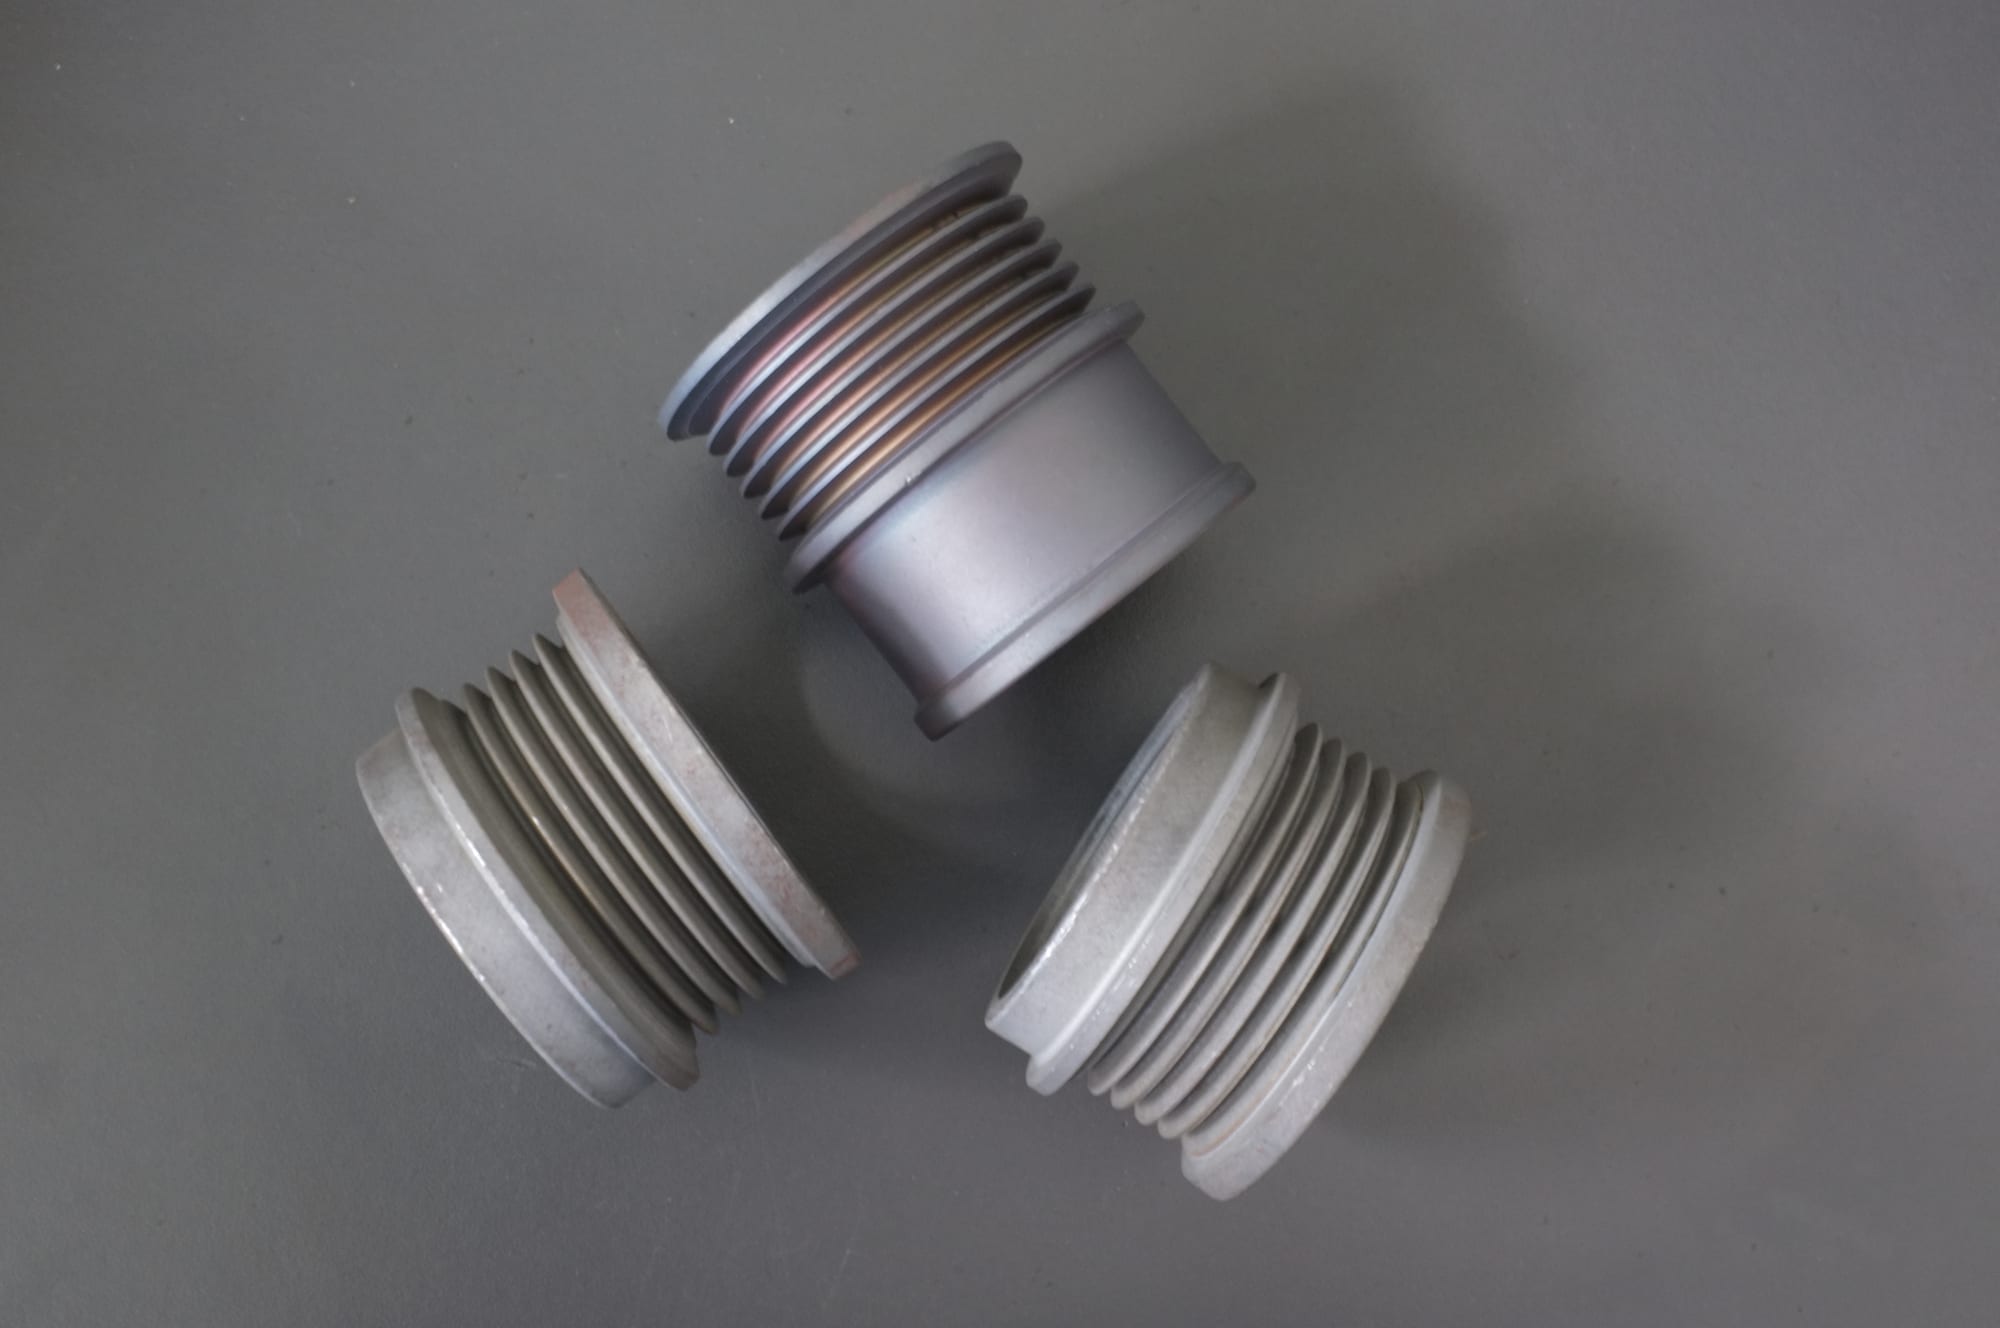
หลังการขัดแต่ง ช่วงเวลาระหว่างขั้นนี้กับขั้นถัดไปคือส่วนของเส้นทางกระบวนการเหล็กที่ถูกมองข้ามในการเสนอราคา: ผิวเหล็กที่สะอาดเริ่มเปลี่ยนแปลงอีกครั้งทันที สิ่งที่เกิดขึ้นหลังการขัดแต่งจึงเป็นการตัดสินใจเชิงการออกแบบพอ ๆ กับตัวรอบเวลา
ช่วงเวลาก่อนเกิดสนิม: ส่วนของเส้นทางกระบวนการเหล็กที่ไม่มีใครใส่ไว้ในใบเสนอราคา
นี่คือการตัดสินใจจำเพาะของเหล็กที่แยกเส้นทางกระบวนการที่ใช้งานได้ออกจากเส้นทางที่ถูกโทษว่าเป็นความผิดของเครื่องจักร
ระหว่างการขัดแต่งกับกระบวนการถัดไป — การชุบ การพ่นสี การประกอบ การบรรจุ และการขนส่ง — ชิ้นงานเหล็กเปลือยยังไม่ได้รับการป้องกัน ในสภาพอากาศชื้นหรือการขนส่งทางทะเลที่ยาวนาน ช่วงเวลาดังกล่าวคือจุดที่ชิ้นงานที่เสร็จแล้วกลายเป็นชิ้นงานที่ถูกตีกลับ ช่วงเวลานี้ต้องถูกวางแผน ไม่ใช่ถูกค้นพบภายหลัง
สามสิ่งกำหนดความยาวของช่วงเวลาที่คุณรับได้:
ชิ้นงานถูกอบแห้งทันทีและถูกวิธีหรือไม่ กระบวนการเปียกที่ไม่มีขั้นอบแห้งจะทิ้งฟิล์มไว้ในซอกที่เข้าถึงยาก และฟิล์มนั่นคือจุดที่การกัดกร่อนเริ่มต้น การอบแห้งอย่างทันท่วงทีไม่ใช่ของฟุ่มเฟือย บนเหล็กมันเป็นส่วนหนึ่งของการยอมรับงาน กลุ่มเครื่องอบแห้งมีอยู่เพื่อขั้นตอนนี้ และเปรียบเทียบวิธีต่าง ๆ ไว้ใน การอบแห้งหลังแมสฟินิชชิ่ง: การสลัดเหวี่ยง การอบแห้งด้วยเม็ด หรือลมร้อน
ขั้นขัดแต่งทิ้งสารตกค้างที่ยับยั้งการกัดกร่อนไว้หรือไม่ คอมปาวด์บางชนิดมีหน้าที่ปกป้อง และผงขัดเงา ผงขจัดคราบน้ำมัน และผงกันสนิมแบบรวมในกลุ่มคอมปาวด์ขัดแต่งของเรา — ผงขัดเงา ขจัดคราบน้ำมัน และกันสนิม 50 kg/ถัง — คือกลุ่มผลิตภัณฑ์ที่สร้างมาเพื่อสิ่งนี้โดยเฉพาะ การที่มันเหมาะกับชิ้นงานและกระบวนการถัดไปของคุณหรือไม่เป็นคำถามที่ต้องทดลอง: สารยับยั้งที่รบกวนการชุบแย่กว่าไม่มีสารยับยั้งเลย
บรรจุภัณฑ์แห้งและการขนส่งยาวนานเพียงใด ชิ้นงานที่อยู่ได้หนึ่งสัปดาห์ในโรงงานอาจเกิดสนิมในตู้คอนเทนเนอร์ หากเส้นทางกระบวนการสิ้นสุดที่การขนส่งทางทะเล ช่วงเวลากันการกัดกร่อนและบรรจุภัณฑ์ต้องออกแบบไปพร้อมกัน การขนส่งทางทะเลของเราจากเซียะเหมินไปรอตเทอร์ดัมหรือลอสแอนเจลิสใช้เวลาประมาณ 30 ถึง 40 วัน ซึ่งเป็นเวลานานมากสำหรับผิวเหล็กที่ไม่ได้รับการป้องกัน
ผลลัพธ์ในทางปฏิบัติคือคำถามหนึ่งข้อในใบเสนอราคา: “ขั้นตอนใดปกป้องชิ้นงาน และปกป้องได้นานเท่าใด” หากไม่มีใครตอบได้ เส้นทางกระบวนการนั้นมีช่องโหว่ที่ปรากฏให้เห็นหลังจากชิ้นงานดูเหมือนเสร็จแล้ว
เส้นทางกระบวนการ ตามลำดับของการตัดสินใจ
- ระบุสภาพผิวขาเข้า งานหล่อ งานตีขึ้นรูป งานปั๊ม งานกลึง และงานตัดเลเซอร์ แต่ละแบบเข้ามาด้วยผิวที่ต่างกัน และเส้นทางที่ปรับจูนกับงานกลึงอาจผิดสำหรับงานหล่อ
- ระบุปริมาณการขจัดเนื้อเป็นค่าสัมบูรณ์ ไม่ใช่ “ลบครีบ” แต่เป็นรัศมีขอบที่แบบอนุญาตกี่ในร้อยมิลลิเมตร ตัวเลขนั้นกับขนาดครีบรวมกันเป็นตัวกำหนดเกรด
- ระบุเป้าหมายผิวสำเร็จและวิธีตรวจสอบ ค่าความหยาบ แสงสว่าง ตรวจแบบแห้งหรือเปียก และตรวจผิวด้านใด ชิ้นงานเหล็กที่ตรวจขณะเปียกกำลังถูกตัดสินจากน้ำ
- เลือกเกรดจากครีบ ไม่ใช่จากผิวสำเร็จ เกรดหยาบใช้ขจัดเนื้อ เกรดละเอียดใช้ปรับผิว การพยายามไปถึงผิวสำเร็จด้วยเกรดหยาบ หรือขจัดครีบด้วยเกรดละเอียด คือสองความผิดพลาดที่พบบ่อยและแพงที่สุด
- กำหนดจำนวนขั้นตอน ขั้นตอนเดียวใช้ได้กับชิ้นงานเรียบง่ายและเป้าหมายไม่สูง สามขั้นตอน — ตัด ปรับผิว เพิ่มความเงา — คือเส้นทางปกติเมื่อเป้าหมายคือความเงาที่มองเห็น
- วางแผนการทำความสะอาดระหว่างขั้นตอน เม็ดหยาบที่ติดจากขั้นตัดเข้าสู่ขั้นเก็บผิวทำให้เกิดฝ้าสีเทาที่ดูเหมือนความผิดพลาดของคอมปาวด์ทุกประการ การทำความสะอาดประจุขัดถูกกว่าการเปลี่ยนคอมปาวด์
- วางแผนการอบแห้งและช่วงเวลากันการกัดกร่อน ทำทันที และตามลำดับนั้น นี่คือขั้นตอนที่ถูกข้ามบนเหล็กแต่ไม่ถูกข้ามบนสแตนเลส ซึ่งเป็นเหตุผลที่เส้นทางเหล็กล้มเหลวในถาด ขณะที่เส้นทางสแตนเลสล้มเหลวที่ตัวเครื่องจักร
การขัดเงาเหล็กในฐานะขั้นตอนแยก และเหตุใดจึงถูกขายได้ไม่ดี
ในเส้นทางกระบวนการเหล็ก *การขัดเงา* คือขั้นตอนสุดท้าย และเป็นขั้นที่ถูกเสนอราคาบ่อยที่สุดราวกับเป็นงานทั้งหมด แต่ไม่ใช่: บนเหล็ก ขั้นขัดเงาถูกซื้อเพื่อทั้งรูปลักษณ์และความเสถียรของผิว และใบเสนอราคาที่พูดถึงแต่รูปลักษณ์ก็ปล่อยความเสถียรไว้กับความบังเอิญ
สิ่งที่ขั้นขัดเงาต้องส่งมอบจริง ๆ บนเหล็ก:
- ความเงาที่อยู่รอดผ่านกระบวนการถัดไป ชิ้นงานที่เงาออกจากเครื่องแต่เป็นฝ้าหลังอบแห้ง ไม่ได้ถูกขัดเงาด้วยความหยาบที่ผิด แต่ถูกขัดเงาแล้วเหลือฟิล์มไว้ในตำแหน่งที่ไม่ควรมี
- ฐานผิวที่สม่ำเสมอทั้งแบทช์ หากชิ้นงานจะถูกชุบ สีของฐานผิวที่ขัดแล้วเป็นตัวกำหนดหน้าตาของชั้นชุบ สองแบทช์ที่ขัดจน “เงาที่สุดเท่าที่ทำได้” อาจชุบออกมาแล้วดูต่างกันอย่างเห็นได้ชัด และความต่างนั้นไม่ใช่ความผิดของโรงชุบ
- ไม่สูญเสียเนื้อวัสดุในจุดที่แบบรับไม่ได้ การขัดเงาเอาโลหะออก บนภาคตัดที่บางหรือมีเกลียว การขจัดเนื้อนั้นเป็นความเสี่ยงต่อพิกัด ซึ่งเป็นเหตุผลที่เกณฑ์การยอมรับควรระบุรายละเอียดที่ต้องไม่เปลี่ยนแปลง
ลำดับขั้นตอนที่ทำให้ได้ผลนั้น การขัดเงาเหล็กเป็นขั้นหลังจากขั้นตัด ไม่ใช่สิ่งทดแทนขั้นตัด:
| ขั้นตอน | สิ่งที่ขั้นนี้ทำ | สิ่งที่ขั้นนี้ป้องกัน |
|---|---|---|
| ตัด (VR / R หรือเซรามิกที่หยาบกว่า) | ขจัดครีบและรอยจากกระบวนการกลึง | การขัดเงาทับรอยเดิมและทำให้รอยลึกขึ้น |
| ทำความสะอาดระหว่างขั้นตอน | ขจัดเม็ดหยาบออกจากประจุขัด | ฝ้าสีเทาที่ถูกโทษว่าเป็นความผิดของคอมปาวด์ |
| ขัดเงา (NF / F / FF หรือขั้นขัดอัดเงาด้วยเม็ดขัดเหล็ก) | เพิ่มความเงาให้ผิว | ผิวที่เงาแต่ยังเห็นรอย |
| อบแห้ง แล้วปกป้อง | ขจัดน้ำออกจากซอกที่เข้าถึงยาก รักษาผิวให้คงสภาพ | คราบสนิมที่ผุดขึ้นในอีกหลายชั่วโมงต่อมาในรูตัน |
คำถามที่มีประโยชน์ที่สุดเพียงข้อเดียวเมื่อดูใบเสนอราคาขัดเงาเหล็ก: มีอะไรรวมอยู่หลังขั้นขัดเงาบ้าง — เครื่องอบแห้ง ระเบียบการล้าง หรือคอมปาวด์ที่ยับยั้งการกัดกร่อน? ใบเสนอราคาที่สิ้นสุดที่ตัวเครื่องได้คิดราคาเฉพาะรูปลักษณ์ และปล่อยความเสถียรไว้โดยไม่ได้ซื้อ
จุดที่เส้นทางขัดแบบหมุนกลิ้งใช้กับเหล็กไม่ได้
- ขอบที่ต้องคงความคม ใบมีด เครื่องมือตัด ริมของมีดขูด และปลายเกลียวตัด รอบการขัดแบบหมุนกลิ้งลบคมทุกขอบที่เข้าถึงได้ รวมถึงขอบที่ทำหน้าที่สำคัญ
- ผนังที่บางกว่าประมาณ 0.5 mm ความเสี่ยงคือการเสียรูป ไม่ใช่การตัด บนเหล็กบาง สิ่งนี้แสดงออกเป็นชิ้นงานที่งอหรือเป็นแอ่งมากกว่าการเปลี่ยนขนาด
- เกลียวละเอียดที่ต้องอยู่ในพิกัดระยะพิทช์ เม็ดขัดเข้าไปติดขัด การปิดคลุมเกลียวหรือเปลี่ยนไปใช้เม็ดขัดเล็กผิวเรียบช่วยลดความเสี่ยง และการรีดหรือตัดเกลียวหลังการขัดแต่งจะขจัดความเสี่ยงนั้นออกไป
- รูตันและโพรงลึกบนชิ้นงานที่เกิดสนิมง่าย เม็ดขัดเข้าไปแล้วไม่ออก และกักความชื้นไว้แนบผิวในภายหลัง — ความล้มเหลวสองชั้น
- ชิ้นงานที่มีผิวชุบแข็งหรือไนไตรด์ซึ่งความลึกของชั้นชุบมีความสำคัญ การขัดเงาเอาเนื้อวัสดุออก และการขจัดนั้นต้องอยู่ภายในชั้นชุบ นี่เป็นคำถามเรื่องแบบก่อนจะเป็นคำถามเรื่องกระบวนการ
- งานเหล็กชิ้นใหญ่ หนัก หรือยาว โบวล์อาจขยับชิ้นงานไม่ได้ นี่คือจุดที่เครื่องรางสั่นพิสูจน์คุณค่า: กลุ่มรุ่นรางของเรามีตั้งแต่ L1300 ที่ 1200 L / 42.4 ลูกบาศก์ฟุต พร้อมมอเตอร์ 5.0 kW ตัว ไปจนถึง L1800 ที่ 1800 L / 63.6 ลูกบาศก์ฟุต พร้อมมอเตอร์ 7.5 kW ตัว และวัสดุบุโพลียูรีเทน 20 ถึง 35 mm
- ชิ้นงานที่ต้องดูเหมือนกันทุกแบทช์เพื่อการชุบ การขัดแต่งเปลี่ยนรูปลักษณ์ของฐานผิวเล็กน้อย ความสม่ำเสมอมาจากกระบวนการที่เขียนไว้ตายตัว ไม่ใช่จากการขัดแรงขึ้นบนแบทช์ที่ดูหมอง
- ชิ้นงานที่อบแห้งไม่ได้ หากรูปร่างกักน้ำไว้และขั้นอบแห้งเข้าไปถึงไม่ได้ ความเสี่ยงการกัดกร่อนอาจควบคุมไม่ได้เลยในเส้นทางกระบวนการเปียก
สิ่งที่ต้องถามก่อนอนุมัติเส้นทางกระบวนการขัดแต่งเหล็ก
- “ช่วงเวลากันการกัดกร่อนคือเท่าใด และอะไรปกป้องช่วงเวลานั้น” นี่คือคำถามจำเพาะของเหล็ก และเป็นคำถามที่ซัพพลายเออร์ส่วนใหญ่ไม่เคยได้ยิน
- “คุณจะทดลองกับชิ้นงานกรณีเลวร้ายที่สุดหรือไม่” เส้นทางมาตรฐานของเรา: ชิ้นงานตัวแทนรวมถึงกรณีเลวร้ายที่สุด วัสดุและสภาพของวัสดุ และทั้งผิวสำเร็จที่คุณต้องการกับผิวสำเร็จที่คุณยอมรับได้ ส่งคืนพร้อมรอบเวลาและอัตราการสิ้นเปลืองเม็ดขัดที่วัดได้
- “เกรดและขนาดใดจะอยู่ในคำสั่งซื้อ และตัวอักษรเหล่านั้นมาจากตารางใด” ตัวอักษรเกรดจะมีความหมายก็ต่อเมื่อรู้ช่วงขนาดและรู้ว่าเป็นตารางเปียกหรือตารางแห้ง
- “อัตราการสิ้นเปลืองเม็ดขัดเป็นกี่กิโลกรัมต่อ 100 ชั่วโมง” เหล็กทำให้เม็ดขัดสึกเร็วกว่าวัสดุส่วนใหญ่ ตัวเลขนี้จึงกำหนดต้นทุนการเดินเครื่องมากกว่าตัวเครื่องจักร อายุการใช้งานเม็ดขัดอยู่ที่ประมาณ 20 ถึง 200 ชั่วโมงการทำงาน ควรถามตัวเลขการสิ้นเปลืองแทนการประมาณการอายุการใช้งาน
- “อะไรจัดส่งพร้อมเครื่องและเมื่อใด” เครื่องมาตรฐานจัดส่งภายใน 25 ถึง 35 วัน นับจากวันมัดจำ การตั้งค่าแบบสั่งผลิตตามข้อกำหนดใช้เวลา 45 ถึง 60 วัน และเม็ดขัดกับคอมปาวด์ที่จัดส่งพร้อมเครื่องเพิ่มเวลาอีกราวหนึ่งสัปดาห์ ยอดสั่งซื้อขั้นต่ำคือ หนึ่งเครื่อง บรรจุภัณฑ์มาตรฐานประกอบด้วยชุดอะไหล่ ชุดเริ่มต้นเม็ดขัดและคอมปาวด์ เครื่องมือ และคู่มือ และเครื่องทุกเครื่องจะถูกเดินทดสอบด้วยประจุขัดก่อนจัดส่ง
- “เส้นทางกระบวนการสิ้นสุดที่ตัวเครื่อง หรือสิ้นสุดที่ชิ้นงานที่อบแห้งและได้รับการปกป้องแล้ว” นี่คือคำถามที่เปลี่ยนใบเสนอราคา เส้นทางที่หยุดอยู่ที่ตัวเครื่องไม่ใช่เส้นทางที่สมบูรณ์บนเหล็ก
คำถามที่พบบ่อย
การขัดแต่งเหล็กประกอบด้วยอะไรบ้าง ในบริบทนี้: การลบครีบ การลบคม การปรับผิว และการเพิ่มความเงา ทำในถังหมุน โบวล์สั่น หรือรางสั่น ด้วยเม็ดขัดและคอมปาวด์ เป็นเส้นทางกระบวนการมากกว่าการทำงานครั้งเดียว และเลือกขั้นตอนแยกกันตามการขจัดเนื้อและผิวสำเร็จ
เหล็กต้องใช้กระบวนการต่างจากสแตนเลสหรือไม่ บางส่วน กลไกเหมือนกัน แต่เหล็กมีช่วงเวลากันการกัดกร่อนซึ่งสแตนเลสแทบไม่มี เส้นทางกระบวนการเหล็กจึงต้องรวมการอบแห้งและการปกป้องไว้ด้วย ความแข็งของเหล็กยังแตกต่างกันกว้างกว่ามาก ซึ่งเปลี่ยนทั้งการตัดและการสึกของเม็ดขัด
ทำไมชิ้นงานเหล็กจึงเกิดสนิมหลังการขัดแต่งทั้งที่ตอนแรกดูปกติ เพราะไม่มีสิ่งใดในเส้นทางกระบวนการปกป้องชิ้นงานระหว่างตัวเครื่องจักรกับขั้นตอนถัดไป การอบแห้งอย่างทันท่วงทีและการใช้คอมปาวด์ที่มีหน้าที่ปกป้องคือสองมาตรการหลัก หากชิ้นงานจะต้องอยู่ในห้องที่ชื้นหรือในตู้คอนเทนเนอร์ ช่วงเวลานั้นต้องถูกวางแผนตั้งแต่ขั้นตอนการเสนอราคา
รอบการขัดแต่งเหล็กใช้เวลานานเท่าใด การลบครีบเบาใช้เวลา 10 ถึง 20 นาที แบทช์ชิ้นงานเล็กในโบวล์โดยทั่วไปใช้ 20 นาที ถึง 2 ชั่วโมง และการขัดเงาคุณภาพสูงใช้ 2 ถึง 8 ชั่วโมง เหล็กที่แข็งกว่าจะอยู่ปลายบนของแต่ละช่วงสำหรับการขจัดเนื้อในปริมาณเดียวกัน
จะรู้ได้อย่างไรว่าเม็ดขัดหมดสภาพแล้ว สัญญาณที่เชื่อถือได้สามข้อ: ผิวสำเร็จไม่ดีขึ้นอีกต่อไป ชิ้นงานมีฝ้าสีเทาด้าน และผลลัพธ์เดิมต้องใช้รอบเวลานานขึ้นประมาณ 20% เหล็กเร่งทั้งสามสัญญาณนี้ จึงควรวัดอัตราการสิ้นเปลืองแทนการสันนิษฐาน
เกรดเดียวใช้ได้ทั้งลบครีบและเพิ่มความเงาบนเหล็กหรือไม่ ใช้ได้เฉพาะกับชิ้นงานที่มีครีบเบาและเป้าหมายผิวสำเร็จไม่สูง โดยทั่วไปเกรดหยาบใช้ขจัดเนื้อและเกรดละเอียดใช้ปรับผิว การใช้เกรดเดียวทำทั้งสองอย่างคือการประนีประนอมที่จะแสดงออกเป็นขอบที่กลมเกินไปหรือผิวที่เป็นฝ้า
 +86-592-2381506


 รองรับเครือข่าย IPv6
