


การลบครีบแบบถังหมุน: วิธีกำหนดรอบเวลา และสิ่งที่กระบวนการนี้ลบไม่ได้
การลบครีบแบบถังหมุนขจัดครีบเบาออกจากชิ้นงานที่ผ่านการกัดหรือการปั๊มได้ภายใน 10 ถึง 20 นาที แต่ลบปากหล่อออกไม่ได้ เข้าไม่ถึงครีบในรูตัด และไม่สามารถทั้งขจัดครีบและคงขอบตัดที่คมไว้บนลักษณะเดียวกันได้ สามประโยคนี้เป็นตัวกำหนดงานส่วนใหญ่ที่หน้านี้กล่าวถึง
เนื้อหาต่อไปนี้คือวิธีแยกว่าคุณกำลังเจองานแบบใด ควรเริ่มจากรอบเวลา (เวลาวงจร) เท่าใด และจะวัดได้อย่างไรว่าครีบหลุดออกจริง — ครีบที่ถูกพับทับแทนที่จะถูกขจัดจะปรากฏขึ้นอีกครั้งตอนชุบ
สิ่งที่หน้างานแสดงให้เห็นเมื่อตั้งรอบลบครีบแบบถังหมุนผิด
ผลลัพธ์สี่แบบครอบคลุมรอบที่ล้มเหลวส่วนใหญ่ และแต่ละแบบชี้ไปที่ตัวแปรที่ต่างกัน อ่านชิ้นงานก่อนแตะเครื่อง:
| สิ่งที่ออกมาจากเครื่อง | ความหมายที่มักเป็น |
|---|---|
| ครีบยังตั้งอยู่ แต่ขอบถูกขัดจนเงา | สื่อขัดละเอียดเกินไปสำหรับโคนครีบ ไม่ใช่สึกเกินไป — เป็นปัญหาเกรด ไม่ใช่ปัญหาเวลา |
| ครีบหลุด แต่รัศมีขอบเกินพิกัดความเผื่อ | เกรดหยาบเกินไปสำหรับครีบ หรือปล่อยประจุเดิมเดินต่อหลังจากครีบหลุดแล้ว |
| ครีบหลุดด้านนอก แต่ยังอยู่ที่รูตัดหรือในร่อง | สื่อขัดเข้าไปไม่ได้ทางกายภาพ — เป็นปัญหาขนาดและรูปทรงที่ความยาวรอบเท่าใดก็แก้ไม่ได้ |
| ล็อตหนึ่งสะอาดครึ่งหนึ่ง อีกครึ่งยังมีครีบ | การบรรจุหรือการบังกันระหว่างชิ้นงาน ล็อตถูกอ่านเป็นค่าเฉลี่ย ทั้งที่ชิ้นงานที่แย่ที่สุดคือชิ้นที่ส่งออก |
แถวที่สามคือแถวที่ต้องจ่ายเงินซ้ำ ทีมหนึ่งยืดรอบจาก 20 นาทีเป็นสองชั่วโมงเพื่อไล่ครีบในรูตัด ทำให้ขอบนอกทุกขอบกลม และครีบก็ยังอยู่ เพราะสามเหลี่ยม 6 mm ไม่เคยเข้าไปในรู 2 mm
ทำไมครีบจึงไม่ใช่งานเดียว
การลบครีบแบบถังหมุนถูกขายเป็นปฏิบัติการเดียว แต่ในประจุจริงมันเป็นอย่างน้อยสามปฏิบัติการที่ต่างกัน และมีเศรษฐศาสตร์ที่ต่างกัน:
ครีบที่ติดอยู่และมีโคนครีบ ครีบจากการกัดหรือกลึงยังเชื่อมกับเนื้อโลหะแม่ตามแนวโคนครีบ การขจัดออกหมายถึงการตัดผ่านโคนครีบนั้น ซึ่งต้องใช้เกรดที่มีกำลังตัดจริงและเวลาพอให้สื่อขัดทำงานที่ขอบซ้ำ ๆ นี่คือจุดที่เกรดหยาบกว่าคุ้มค่าตัวเอง
ครีบที่พับทับหรือครีบม้วน การปั๊มและการเจาะมักม้วนครีบทับลงแทนที่จะตั้งขึ้น ครีบพับไม่ได้ถูกตัดขาด แต่ถูกดัดกลับไปกลับมาจนแยกออก — และจนกว่าจะแยก ชิ้นงานสามารถผ่านการตรวจด้วยตาและล้มเหลวในภายหลัง หากครีบขาเข้าเป็นครีบพับไม่ใช่โคนครีบ ให้วางแผนตรวจขอบ ไม่ใช่ตรวจผิว
ขอบที่เกิดจากความร้อนหรือการตัดหยาบ การตัดด้วยเลเซอร์ การตัดด้วยพลาสมา และครีบหล่อหนา ไม่ใช่ปัญหาเดียวกับครีบจากการกัด ตะกรันหนากว่าค่าเผื่อการลบคม และรอบที่ตั้งไว้สำหรับการลบคมจะล้มเหลวกับตะกรันนั้น หรือทำให้ส่วนที่เหลือของชิ้นงานกลมขณะไล่ตะกรัน งานลักษณะนี้บางครั้งต้องผ่านขั้นตัดเฉือนเชิงกลก่อน และใบเสนอราคาที่ให้รอบถังหมุนรอบเดียวสำหรับโปรไฟล์ตัดเลเซอร์คือการเดา
ความต่างนี้สำคัญเพราะ ปริมาณเนื้อวัสดุที่ต้องขจัดกับผิวสำเร็จที่ต้องการไม่ใช่งานเดียวกัน และรอบหนึ่งตั้งได้เพื่ออย่างใดอย่างหนึ่งเท่านั้น การลบคม 10 นาที กับการขัดเงาสว่าง 2 ถึง 8 ชั่วโมง ต่างถูกเรียกว่า “การลบครีบแบบถังหมุน” ในใบเสนอราคา และสองอย่างนี้ใช้แทนกันไม่ได้
ตรวจสอบเจ็ดสิ่งนี้ก่อนกำหนดรอบ
ไล่ตามแบบ ไม่ใช่ตามตัวอย่าง แต่ละข้อที่ข้ามไปคือเหตุผลที่การทดลองครั้งแรกผิดหวัง:
- ครีบอยู่ที่ไหน หน้าใด ขอบใด อยู่บนขอบทะลุหรือที่รูตัด และเม็ดสื่อขัดขนาดที่คุณตั้งใจจะใช้สามารถเข้าถึงได้จริงหรือไม่ หากคำตอบของข้อสุดท้ายคือไม่ ให้หยุด: รายการที่เหลือช่วยไม่ได้
- ครีบติดแน่นแค่ไหน ครีบมีโคน ครีบพับ ตะกรัน หรือปากหล่อ ข้อนี้กำหนดว่าคุณต้องใช้เกรดตัดหรือการทำให้แยกออก
- ขจัดได้มากเพียงใดในเชิงค่าสัมบูรณ์ ไม่ใช่แค่ “ลบครีบ” — แต่เป็นรัศมีขอบกี่ในร้อยมิลลิเมตรที่แบบและลูกค้ายอมรับ ค่านี้กำหนดเกรดไม่น้อยไปกว่าตัวครีบ
- ลักษณะที่เล็กที่สุดบนชิ้นงาน รูที่เล็กที่สุด ร่องที่แคบที่สุด ระยะเกลียวที่ถี่ที่สุด สื่อขัดต้องมีขนาดไม่เกินประมาณ หนึ่งในสาม ของลักษณะนั้น ชิ้นงานที่มีรูตัน 3 mm ต้องใช้สื่อขัดที่เล็กกว่า 3 mm ซึ่งบังคับให้ใช้เกรดละเอียดและรอบที่ยาวขึ้น
- ขอบใดที่ต้องคงความคม ขอบตัด ปากใบมีดขูด ต้นเกลียว ริมคมมีด สื่อขัดไม่รู้ว่าขอบใดทำหน้าที่สำคัญ
- วัสดุและสภาพของวัสดุ อะลูมิเนียมอ่อนเป็นคราบเปื้อนและถูกตัดได้เร็ว โลหะผสมที่แข็งตัวจากการขึ้นรูปต้องใช้การตัดสั้นที่ควบคุมได้มากกว่าการตัดยาวแบบนุ่มนวล และเหล็กชุบแข็งถูกตัดได้ช้ากว่าและทำให้สื่อขัดสึกเร็วขึ้น
- เกิดอะไรขึ้นในขั้นถัดไป การชุบ การอโนไดซ์ การพาสซิเวต การประกอบ การตรวจสอบ ครีบที่ถูกพับแนบจะถูกฝังอยู่ใต้ชั้นชุบแทนที่จะถูกขจัดออก และไลน์ชุบที่เกิดตุ่มพองที่ขอบมักกำลังเผชิญกับผลของการลบครีบ
การตรวจภาคสนามหนึ่งนาที: ใส่ชิ้นงานสามชิ้นในถุงพร้อมตัวอย่างสื่อขัดแล้วเขย่า หากเขย่าด้วยมือแล้วสื่อขัดเข้าไม่ถึงครีบ ในเครื่องก็จะไม่ถึงเช่นกัน
การกำหนดรอบ: จุดเริ่มต้น แล้วจึงทดลอง
ตัวเลขเหล่านี้เป็นจุดเริ่มต้น ไม่ใช่ใบเสนอราคา รอบที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการขจัดที่อาจไม่ตรงกับงานของคุณ จึงเขียนตัวเลขด้านล่างเป็นช่วง และทุกค่าลงท้ายด้วยการทดลองกับตัวอย่าง
เวลา การลบครีบเบาบนชิ้นงานเล็กใช้ 10 ถึง 20 นาที รอบแบบสั่นสำหรับชิ้นงานเล็กโดยทั่วไปอยู่ระหว่าง 15 นาที ถึงสองสามชั่วโมง และล็อตในโบวล์สั่นมักเดินในระดับ 20 นาที ถึง 2 ชั่วโมง ช่วง 2 ถึง 8 ชั่วโมง เป็นของการขัดเงาคุณภาพสูง ไม่ใช่การลบครีบ — หากใบเสนอราคาลบครีบออกมาที่สี่ชั่วโมง ให้ถามว่าเวลาเพิ่มเติมนั้นกำลังทำผิวสำเร็จหรือกำลังขจัดเนื้อ
เกรด สำหรับครีบที่ตั้งอยู่และมีโคนครีบ ให้เริ่มที่ปลายหยาบของสเกลการขัดเปียก — VR (หยาบมาก ขจัดเนื้อได้สูงสุด) หรือ R (หยาบ ตัดหนัก) สำหรับการลบคมทั่วไป ช่วงที่ใช้งานคือ N (ปกติ) หรือ NF (ปกติละเอียด) ส่วน F และ FF เป็นเกรดทำผิวสำเร็จและทำให้สว่าง: เกรดเหล่านี้ปรับปรุงผิวและจะไม่ขจัดครีบในเวลาที่สมเหตุสมผล ซึ่งเป็นความไม่ตรงกันที่พบบ่อยที่สุดในการทดลองครั้งแรก
ขนาดและรูปทรง ทำตามกฎหนึ่งในสาม แล้วเลือกรูปทรงตามตำแหน่งที่การตัดต้องลง มุมคมตัดที่มุม ส่วนเม็ดกลมขัดเงาที่ผิวหน้า หากชิ้นงานมีหน้าผิวเปิดและมีเกลียว ไม่มีรูปทรงใดตอบโจทย์ทั้งสองได้ดี และการแบ่งขั้นตอนย่อมดีกว่าการใช้สื่อขัดแบบประนีประนอม
การบรรจุ ให้ชิ้นงานกินปริมาตรประมาณหนึ่งในสามของโบวล์ โบวล์ที่บรรจุจนเต็มปากไม่สามารถเฉือนประจุได้อย่างถูกต้อง: ชิ้นงานบังกันเอง และรอบใช้เวลานานขึ้นแต่ได้งานน้อยลง
การเลือกเครื่อง บาร์เรลหมุนประจุทั้งหมดไปด้วยกัน เหมาะกับรูปทรงง่าย ๆ ที่สื่อขัดต้องเข้าถึงเพียงด้านนอก โบวล์สั่นขับสื่อขัดผ่านชิ้นงานเป็นกระแส เข้าถึงลักษณะต่าง ๆ ได้ดีกว่าและเปลี่ยนไปชิ้นงานอื่นได้ในไม่กี่นาที ส่วนรางสั่นตอบโจทย์งานยาวหรืองานหนัก: สายของเราตั้งแต่ L1300 ที่ 1200 L / 42.4 ลูกบาศก์ฟุต พร้อมมอเตอร์ 5.0 kW ตัว ไปจนถึง L1800 ที่ 1800 L / 63.6 ลูกบาศก์ฟุต พร้อมมอเตอร์ 7.5 kW ตัว ทั้งหมดบุโพลียูรีเทน 20 ถึง 35 mm ว่าสิ่งนี้เหมาะกับชิ้นงานของคุณหรือไม่เป็นคำถามที่ต้องทดลอง
จะรู้ได้อย่างไรว่าครีบหลุดออกจริง
การลบครีบมักได้รับการอนุมัติจากรูปลักษณ์มากกว่าจากการวัด ซึ่งเป็นเหตุที่ครีบพับถูกส่งออกได้ สี่การตรวจที่ล้วนมีต้นทุนต่ำ:
- ความสูงครีบก่อนและหลัง บนลักษณะที่แย่ที่สุด โดยวัดด้วยวิธีเดียวกันทั้งสองครั้ง หากไม่มีการวัดก่อน การวัดหลังก็บอกไม่ได้ว่ารอบทำอะไรไป
- รัศมีขอบหรือการลบคม วัดบนชิ้นงานจากต้นล็อตและชิ้นงานจากปลายล็อต ล็อตที่ถูกต้องที่นาที 5 แต่กลมเกินไปที่นาที 60 ต้องใช้รอบที่สั้นลง ไม่ใช่สื่อขัดที่เล็กลง
- ความหยาบผิวในจุดที่สำคัญ การลบครีบเปลี่ยนความหยาบผิวเป็นผลข้างเคียง การบันทึกค่าจึงทำให้เห็นว่าประจุกำลังตัดหรือแค่ขัดเงา
- การตรวจภายใต้แสงคงที่ในมุมคงที่ ฟิล์มน้ำบังรอยขีดข่วนและชิ้นงานเปียกดูสว่างกว่าชิ้นงานแห้ง จึงควรทำให้ชิ้นงานแห้งก่อนแล้วจึงตัดสิน
เก็บชิ้นงานอ้างอิงไว้หนึ่งชิ้นจากแต่ละขั้น เมื่อล็อตถูกโต้แย้งในอีกหลายสัปดาห์ต่อมา ชิ้นงานนี้ยุติข้อโต้แย้งได้เร็วกว่าการเดินซ้ำ
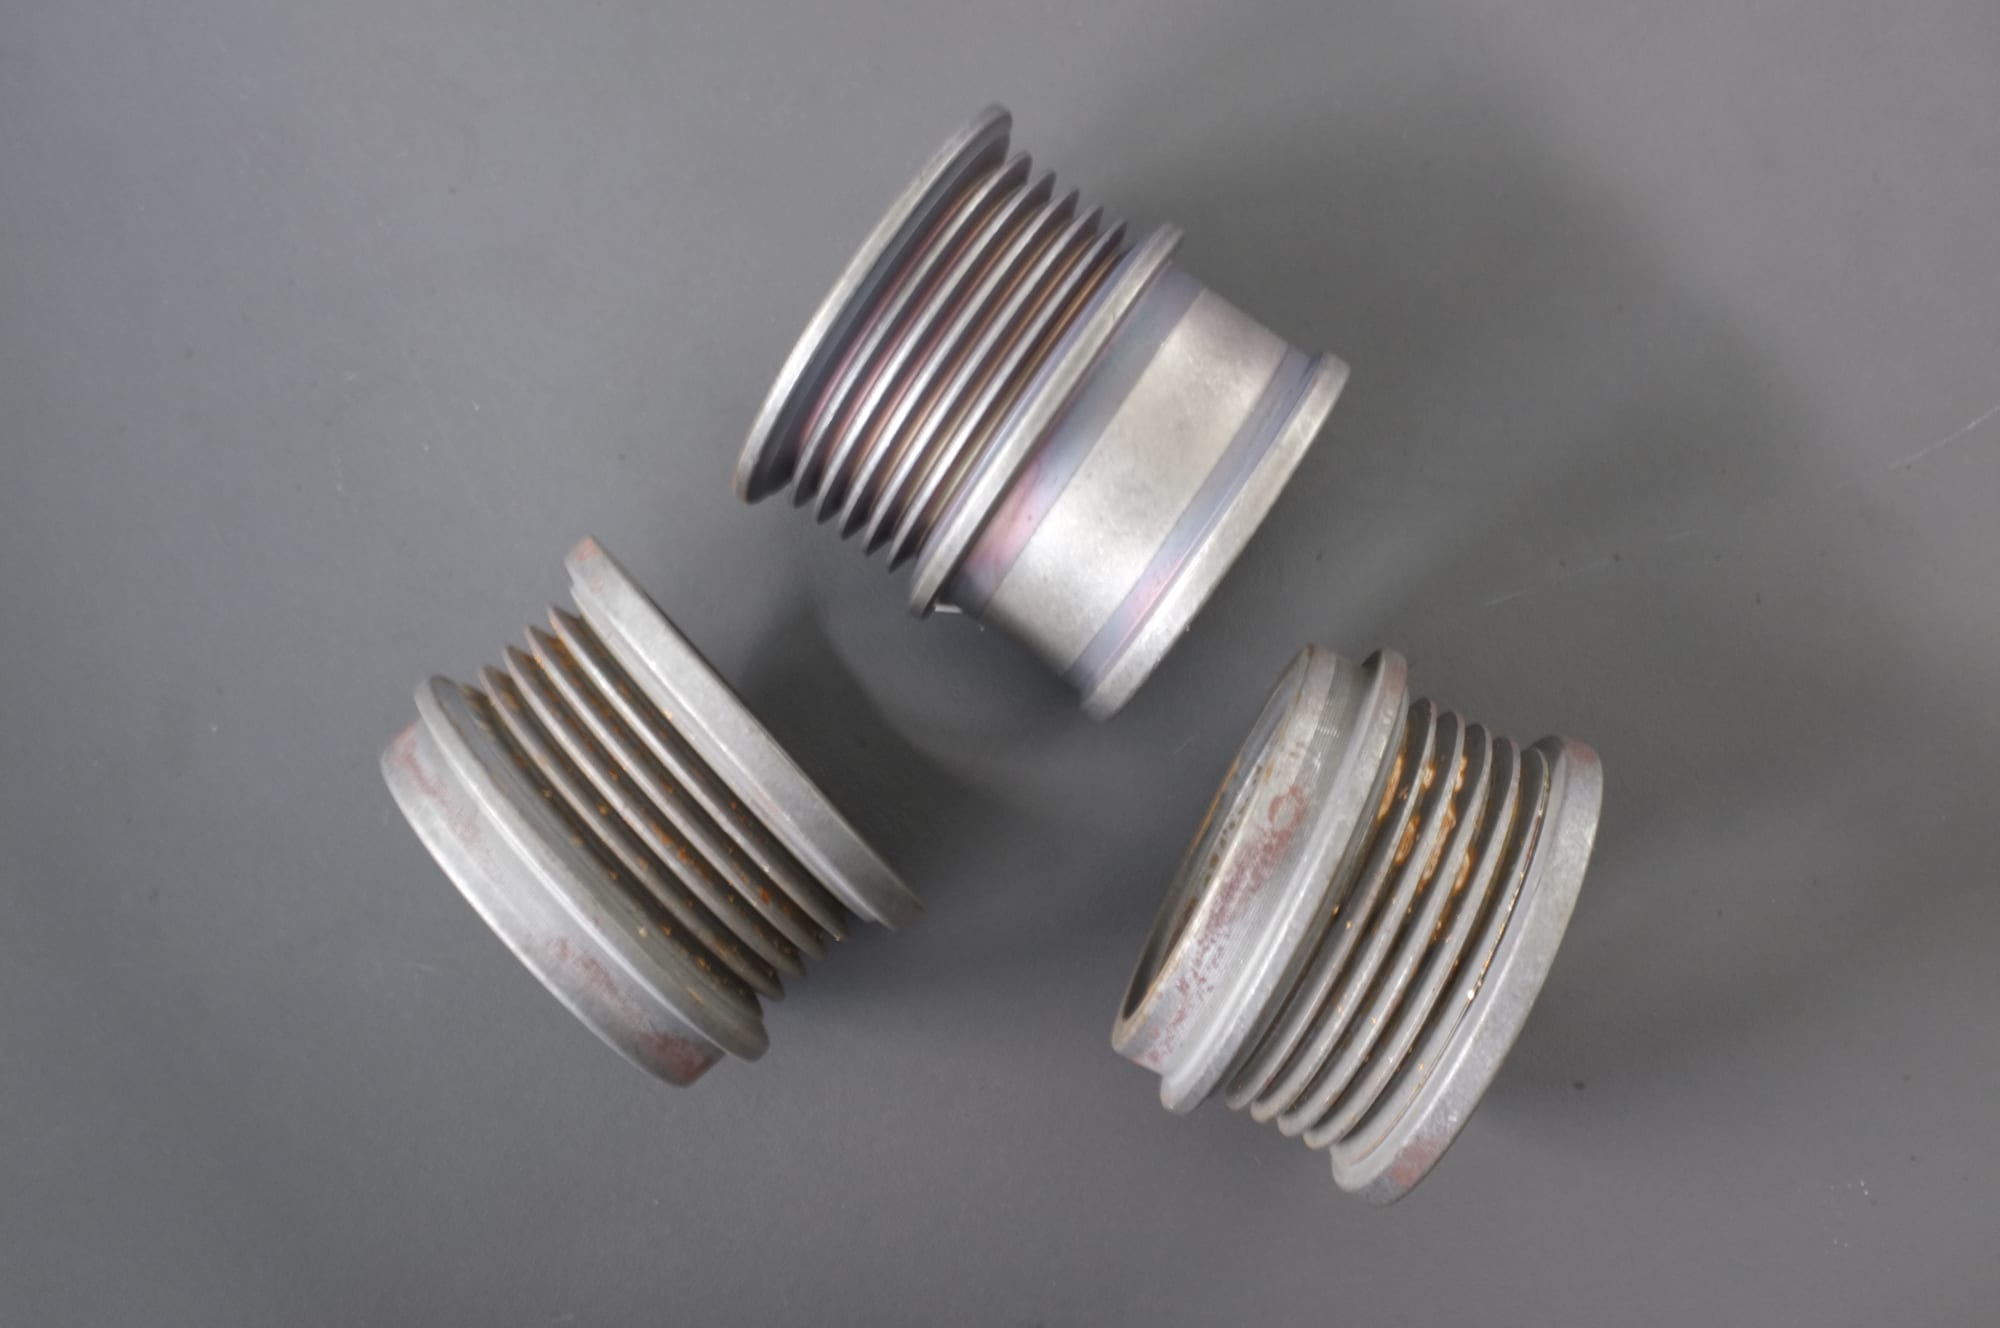
สิ่งที่การลบครีบแบบถังหมุนต้องจัดการบนชิ้นงานเกลียว ออกไซด์และสนิมที่อยู่ในยอดเกลียวและผนังร่อง ไม่ใช่ครีบ แต่ถูกขจัดด้วยขั้นที่ก้าวร้าวเดียวกัน — และเกลียวคือลักษณะที่รอบลบครีบทำเสียหายได้ง่ายที่สุดขณะขจัดสิ่งเหล่านั้น
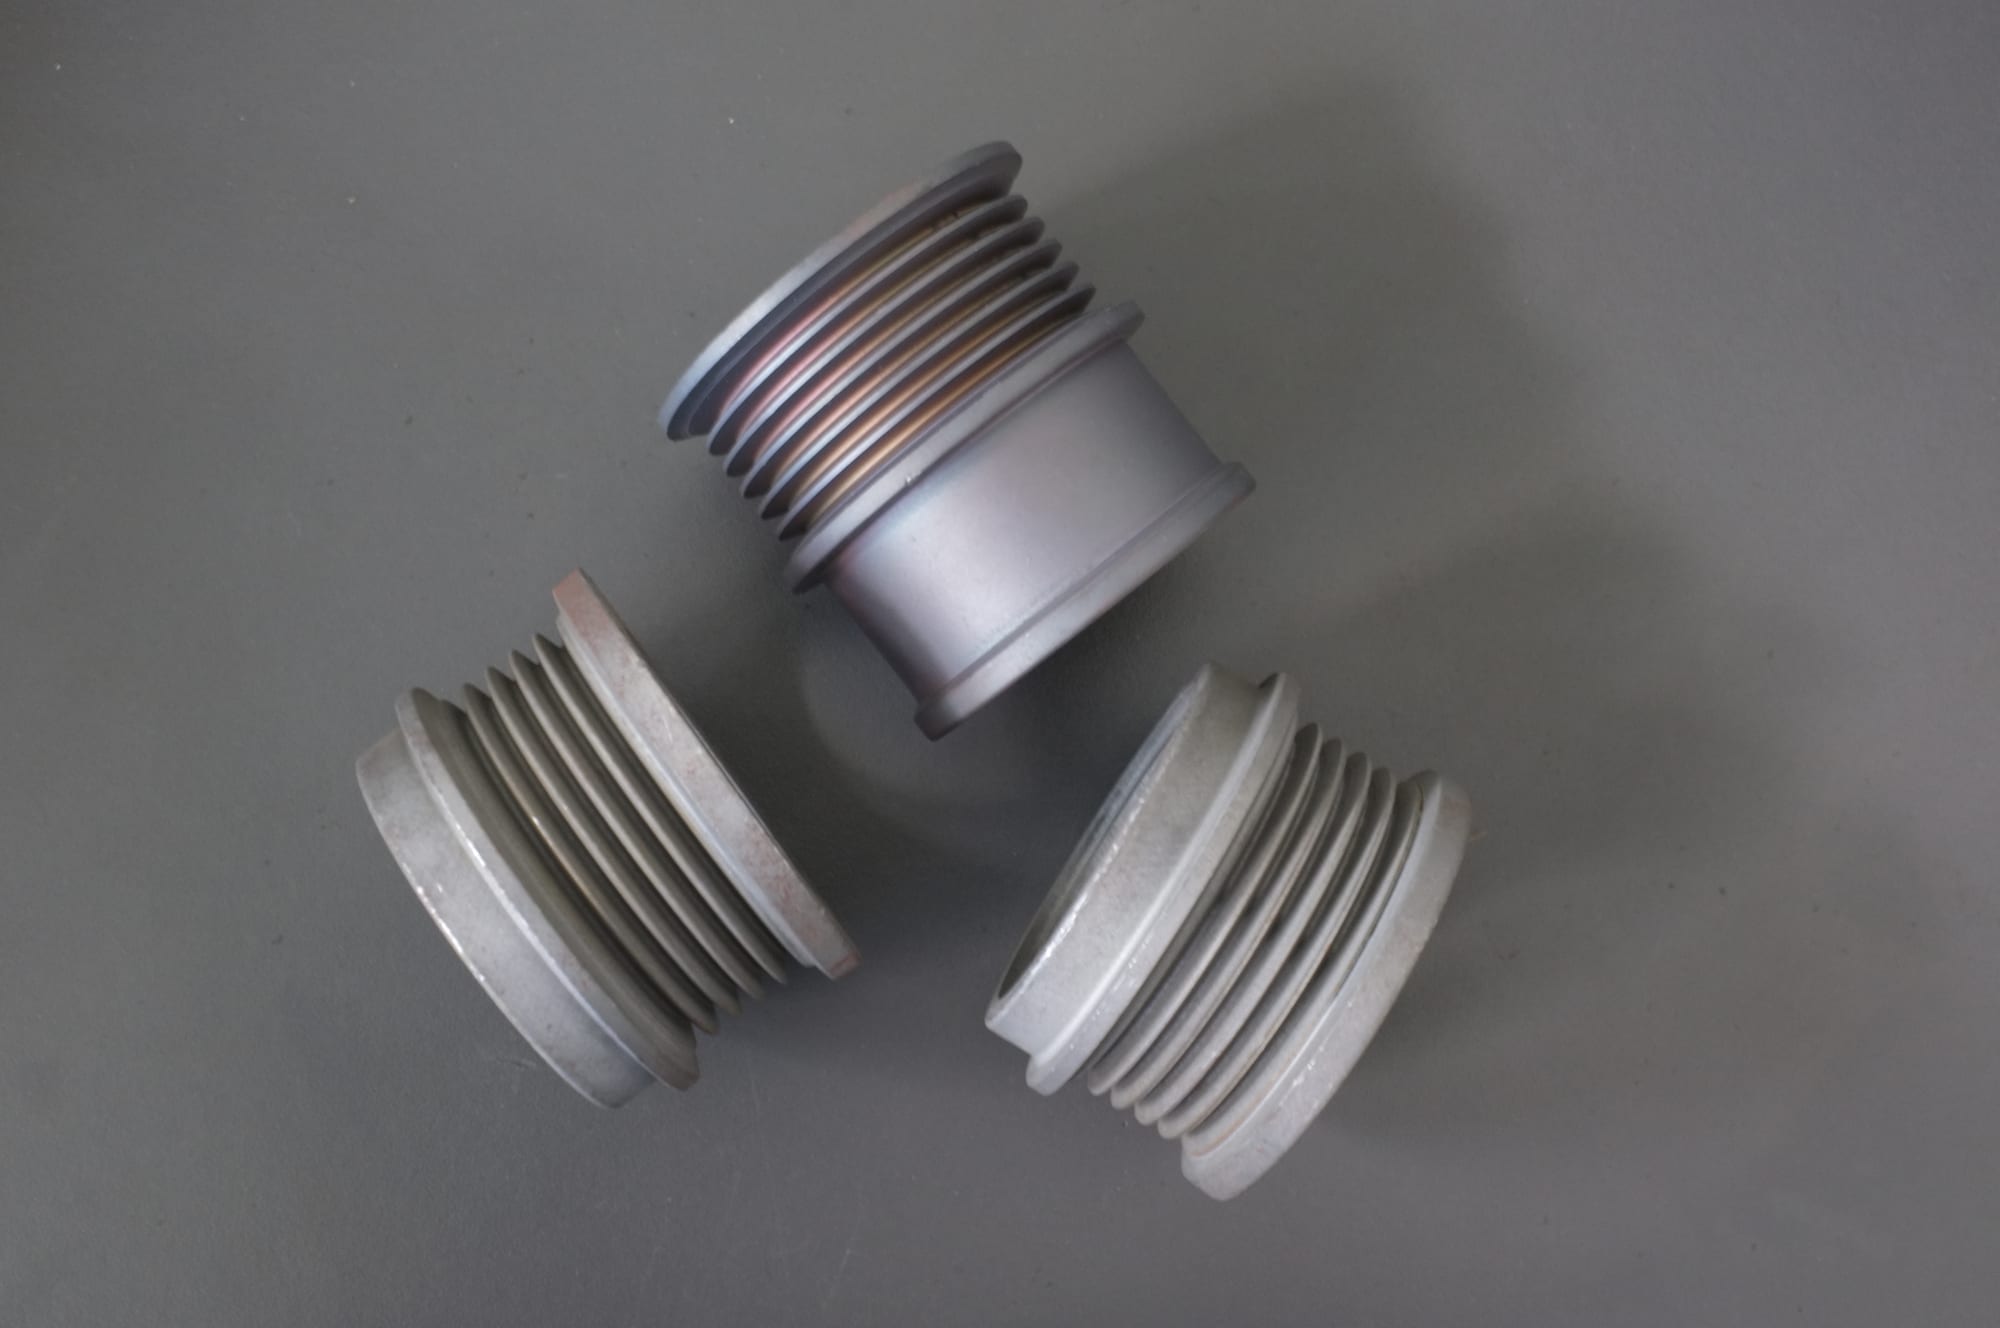
หลังจบรอบ ออกไซด์หายไปและผิวสม่ำเสมอ และ ยอดเกลียวเห็นได้ชัดว่ากลมที่ช่วงนำเข้า — ยอมรับได้บนข้อต่อ แต่เป็นตำหนิบนตัวยึดที่ต้องรับแรงบิด ความต่างนี้ควรอยู่ในแบบ ไม่ใช่ในการวิเคราะห์หลังเกิดเหตุ
การลบครีบแบบถังหมุนกับการลบครีบแบบสั่น: เส้นแบ่งอยู่ตรงไหนจริง ๆ
สองคำนี้ถูกใช้แทนกันในใบเสนอราคา แต่ไม่ควรเป็นเช่นนั้น เพราะการเลือกเปลี่ยนลักษณะที่ชิ้นงานออกมา ไม่ใช่แค่ความเร็ว
ความต่างเชิงกล “แบบถังหมุน” อธิบายตระกูลเครื่องที่ประจุทั้งก้อนหมุนไปด้วยกัน: บาร์เรลหมุนและชิ้นงานเคลื่อนไปกับสื่อขัด “แบบสั่น” อธิบายตระกูลที่ประจุถูกขับเป็นกระแส — โบวล์หรือรางสั่น — และชิ้นงานอยู่ในกระแสนั้น สารขัดเข้าถึงชิ้นงานต่างกันในสองกรณี และความต่างนี้กำหนดคำตอบสำหรับรูปทรงหนึ่ง ๆ
| ลักษณะของชิ้นงาน | แบบถังหมุน (บาร์เรล) | แบบสั่น (โบวล์ / รางสั่น) |
|---|---|---|
| ขอบนอกเรียบง่าย ชิ้นงานทน | ดี — และเป็นเครื่องที่บำรุงรักษาง่ายที่สุด | ดี |
| โหลดผสมของชิ้นงานเล็ก | พอใช้ — ชิ้นงานเคลื่อนไปด้วยกัน อาจซ้อนกัน | ดีกว่า — กระแสแยกชิ้นงานออกจากกัน |
| ลักษณะภายใน เบ้า | แย่ — ประจุตกลงผ่าน ไม่ไหลเข้าไป | ปานกลาง — เข้าถึงได้ดีกว่า แต่ยังจำกัด |
| ต้องหลีกเลี่ยงการสัมผัสระหว่างชิ้นงาน | ดีกว่า — การไหลแบบตกหล่นนุ่มนวลกว่าประจุที่ขับด้วยกระแส | ปานกลาง |
| ชิ้นงานยาวหรือหนัก | พอใช้หากบาร์เรลยาวพอ | รางสั่น: ดี โบวล์: แย่ (ชิ้นงานพาดค้าง) |
| รอบสั้นเพื่อผิวเงาสว่าง | ช้า | เร็วกว่า |
กฎการตัดสินใจในทางปฏิบัติ หากชิ้นงานบอบบาง หรือความเสี่ยงหลักคือชิ้นงานทำรอยกันเอง การหมุนในถังเป็นกระบวนการที่นุ่มนวลกว่าและมักเป็นคำตอบที่ถูก หากชิ้นงานมีลักษณะที่ประจุต้องไหลเข้าไป หรือโหลดเป็นชิ้นงานเล็กผสมกัน แบบสั่นเข้าถึงได้ดีกว่า หากชิ้นงานยาว คำตอบคือรางสั่นมากกว่าทั้งสองแบบ — และหากครีบอยู่ในรูตัด ไม่มีตระกูลใดเข้าถึงได้ ซึ่งเป็นกระบวนการอีกแบบโดยสิ้นเชิง
ความสับสนที่ทำให้เสียเงิน ใบเสนอราคาที่เขียนว่า “แบบถังหมุน” แต่คิดราคาเครื่องแบบสั่น หรือกลับกัน ไม่ใช่ความผิดพลาดด้านราคา — แต่คือการสลับกระบวนการ สองแบบนี้ให้ผลลัพธ์ขอบไม่เหมือนกันที่รอบเวลาเดียวกัน เกณฑ์การยอมรับที่ตกลงกันในการทดลองจึงต้องตรงกับตระกูลที่เสนอราคาจริง
เมื่อการลบครีบแบบถังหมุนเป็นคำตอบที่ผิด
ผู้ขายส่วนใหญ่ข้ามเรื่องนี้ และนี่คือเหตุที่การทดลองชนะแคตตาล็อก:
- ขอบที่ต้องคงความคม ใบมีด เครื่องมือตัด ปากใบมีดขูด ปลายเครื่องมือตัดเกลียว รอบแบบถังหมุนลบคมทุกขอบที่เข้าถึง รวมถึงขอบที่ทำหน้าที่สำคัญ
- เกลียวละเอียดที่อยู่ภายใต้พิกัดความเผื่อระยะเกลียว สื่อขัดติดค้างในเกลียวละเอียด แล้วเกลียวก็ถูกทำเสียหายตอนเอาสื่อขัดออก หรือไม่ก็เหลือรอยกดทับ สื่อขัดเล็กผิวเรียบหรือการปิดคลุมลดความเสี่ยงนี้ได้ การขึ้นรูปเกลียวหลังการทำผิวสำเร็จขจัดปัญหานี้
- รูตันและเบ้าลึก สื่อขัดเข้าไปแล้วไม่ออกมา ต้องกำหนดขั้นการแยกและการทำความสะอาดก่อนซื้อประจุ ไม่ใช่หลังล็อตแรก
- ผนังที่หนาต่ำกว่าประมาณ 0.5 mm ความเสี่ยงไม่ใช่การตัด แต่คือการบิดเบี้ยว: กระบวนการดัดชิ้นงานก่อนจะขัดเงา การย่อรอบไม่ได้แก้ปัญหานี้ พลังงานต้องลดลงหรือต้องเปลี่ยนตระกูลเครื่อง
- ครีบที่เข้าถึงไม่ได้ ภายในรูตัด ที่โคนของร่องที่แคบกว่าสื่อขัด ใต้ปีกยื่น การขัดผิวด้วยแม่เหล็ก ผลักมวลเข็มที่ยืดหยุ่นเข้าไปในร่อง รูตัด และโคนเกลียวที่สื่อขัดแบบหลวมเข้าไม่ได้ — หากครีบอยู่ในหนึ่งในตำแหน่งเหล่านั้น นี่คือคำถามเรื่องการเลือกกระบวนการ ไม่ใช่คำถามเรื่องการลบครีบ
- ตะกรันหนาหรือปากหล่อ เนื้อวัสดุเกินกว่าค่าเผื่อการลบคม การตัดสิ่งนี้ในประจุถังหมุนต้องใช้เวลานานมาก หรือไม่ก็พารูปทรงรอบข้างไปด้วย
- ชิ้นงานที่ประกอบแล้ว สื่อขัดเข้าไปในช่องระหว่างชิ้นส่วนและค้างอยู่ที่นั่น ต้องลบครีบก่อนประกอบ
- โลหะผสมที่แข็งตัวจากการขึ้นรูปและชิ้นงานที่ไวต่อการปนเปื้อน ไทเทเนียมแข็งตัวจากการขึ้นรูปและรับการปนเปื้อนจากประจุ สื่อขัดจึงต้องใช้เฉพาะงานและสะอาด และรอบต้องสั้นและควบคุมได้ ประจุที่เคยเดินวัสดุอื่นไม่ใช่ประจุที่คุณจะใส่ไทเทเนียมลงไป
หากคุณกำลังเปรียบเทียบตระกูลเครื่องก่อน ดู เครื่องขัดผิวแบบสั่น, เครื่องขัดแบบถังหมุน และ เครื่องสั่นแบบราง เรื่องการวัดผลลัพธ์ ดู วิธีวัดความสูงครีบ การเปลี่ยนแปลงของขอบ และ Ra หลังการลบครีบ เรื่องรูปทรงที่กำหนดขนาดสื่อขัด ดู วิธีกำหนดขนาดสื่อขัดสำหรับรูเล็ก ร่อง และโพรงภายใน เรื่องความล้มเหลวที่ตามมาจากประจุที่ใหญ่เกินไป ดู วิธีป้องกันไม่ให้สื่อขัดถังหมุนติดค้างในรู ร่อง และเกลียว เกรดและช่วงขนาดของสื่อขัดอยู่ในกลุ่ม สื่อขัดเซรามิก
สิ่งที่ต้องถามก่อนอนุมัติใบเสนอราคาลบครีบ
สี่คำถามที่แยกใบเสนอราคาที่ใช้ได้ออกจากความหวัง:
- “คุณจะทดลองกับชิ้นงานที่แย่ที่สุดของเรา ไม่ใช่ชิ้นงานเฉลี่ยหรือไม่” นี่เป็นวิธีเดียวที่จะรู้ว่าลักษณะใดกักสื่อขัด หรือครีบหนากว่าที่ใบเสนอราคาตั้งสมมติฐานไว้ เส้นทางมาตรฐานของเรา: คุณส่งชิ้นงานตัวแทนรวมถึงกรณีที่แย่ที่สุด วัสดุ และผิวสำเร็จที่ต้องการ แล้วคุณจะได้ชิ้นงานกลับมาพร้อมการวัดรอบเวลาและปริมาณการใช้สื่อขัด
- “เกณฑ์การยอมรับเป็นลายลักษณ์อักษรคืออะไร ก่อนการทดลองเริ่ม” ความสูงครีบ รัศมีขอบ ความหยาบผิว และผิวหน้าใดได้รับการปกป้อง การทดลองที่ไม่มีมาตรฐานการยอมรับเป็นลายลักษณ์อักษรบอกได้เพียงว่าชิ้นงานดูเป็นอย่างไร
- “ในคำสั่งซื้อระบุเกรดและขนาดใด” ไม่ใช่ “สื่อขัดเซรามิก” — แต่เป็นตัวอักษรเกรดและช่วงขนาด เกรดอย่าง 2 ถึง 4 mm ครอบคลุมช่วงที่สำคัญบนลักษณะละเอียด และตัวอักษรเกรดคือสิ่งที่กำหนดการตัด
- “อัตราการใช้วัสดุสิ้นเปลืองต่อล็อตเป็นเท่าใด และเปลี่ยนประจุเมื่อใด” อายุการใช้งานของสื่อขัดอยู่ที่ประมาณ 20 ถึง 200 ชั่วโมงเดินเครื่อง ขึ้นกับวัสดุและรอบ และสัญญาณการเปลี่ยนที่เชื่อถือได้คือ ผิวสำเร็จหยุดดีขึ้น ชิ้นงานเริ่มแสดงฝ้าสีเทาด้าน และผลลัพธ์เดิมต้องใช้รอบยาวขึ้นประมาณ 20% ให้ถามอัตราการใช้เป็นกิโลกรัมต่อ 100 ชั่วโมง ผู้ขายที่ระบุไม่ได้ก็ไม่ได้เสนอตัวเลขที่ใช้ได้
เรื่องกำหนดเวลา: เครื่องมาตรฐานจัดส่งภายใน 25 ถึง 35 วัน นับจากวันมัดจำ รุ่นที่ผลิตตามสั่งใช้เวลา 45 ถึง 60 วัน และสื่อขัดกับคอมปาวด์ที่ส่งไปด้วยกันเพิ่มเวลาอีกประมาณหนึ่งสัปดาห์ สั่งซื้อขั้นต่ำคือ หนึ่งเครื่อง บรรจุภัณฑ์มาตรฐานประกอบด้วยชุดอะไหล่ ชุดเริ่มต้นสื่อขัดและคอมปาวด์ เครื่องมือ และคู่มือ การทดลองครั้งแรกจึงเดินได้เมื่อของถึง ทุกเครื่องผ่านการเดินด้วยประจุสื่อขัดก่อนจัดส่ง
คำถามที่พบบ่อย
การลบครีบแบบถังหมุนใช้เวลานานเท่าใด การลบคมเบาบนชิ้นงานเล็กใช้ 10 ถึง 20 นาที ล็อตในโบวล์โดยทั่วไปเดิน 20 นาที ถึง 2 ชั่วโมง นานกว่านั้นมักเป็นครีบที่เกรดตัดไม่ได้ หรือลักษณะที่สื่อขัดเข้าไม่ถึง และทั้งสองอย่างไม่ดีขึ้นตามเวลา
การลบครีบแบบถังหมุนขจัดครีบในรูตัดได้หรือไม่ โดยปกติไม่ได้ สื่อขัดแบบหลวมต้องเข้าไปในรูเพื่อตัดครีบ และครีบที่รอยตัดกันอยู่ตรงที่สื่อขัดเข้าไม่ถึง การขัดผิวด้วยแม่เหล็กคือกระบวนการที่สร้างขึ้นสำหรับรูปทรงนั้น การปิดคลุมและการทำงานขั้นที่สองคือคำตอบที่ซื่อตรงอื่น ๆ
การลบครีบแบบถังหมุนจะทำให้ขอบของผมกลมหรือไม่ ใช่ — ทุกขอบที่สื่อขัดเข้าถึงถูกลบคม และปริมาณขึ้นกับเกรดและเวลา หากแบบกำหนดรัศมีขอบ ตัวเลขนั้นควรอยู่ในเกณฑ์การยอมรับของการทดลอง ไม่ใช่ในการวิเคราะห์หลังเกิดเหตุ
ลบครีบและขัดเงาทำในรอบเดียวได้หรือไม่ ไม่น่าเชื่อถือ เกรดที่ตัดครีบทิ้งรอยตัดด้านเป็นลายของตัวเอง และเกรดที่ทำให้สว่างใช้เวลานานเกินไปในการขจัดครีบ เส้นทางแบบแบ่งขั้น — ตัดก่อน แล้วจึงปรับแต่ง โดยทำความสะอาดประจุระหว่างขั้น — ให้ผลที่ทำซ้ำได้มากกว่ารอบยาวแบบประนีประนอมรอบเดียว
ต้องใช้เกรดสื่อขัดต่างกันสำหรับแต่ละชิ้นงานหรือไม่ ใช่ และเกรดขึ้นกับชิ้นงานมากกว่าขึ้นกับเครื่อง เครื่องเดียวกันครอบคลุมการลบครีบและการทำให้สว่างได้ด้วยการเปลี่ยนสื่อขัดและเวลา นี่คือเหตุที่ประจุชุดเดียวที่ใช้กับทุกงานให้ผลลัพธ์ที่ไม่สม่ำเสมอ
 +86-592-2381506


 รองรับเครือข่าย IPv6
