


การขัดเงาแบบถังหมุนสำหรับอะลูมิเนียม: วิธีจัดขั้นการตัดและไล่ระดับสื่อขัด
ความผิดพลาดที่ทำลายงานอะลูมิเนียมไม่ใช่การเลือกเครื่องจักรผิด แต่คือการปฏิบัติกับอะลูมิเนียมเหมือนเหล็กโดยใช้สื่อขัดที่นุ่มกว่า ตัดแรงเพียงครั้งเดียว แล้วพยายามขัดความเสียหายนั้นออก อะลูมิเนียมอ่อนและเหนียวหนืด สารขัดที่จัดเกรดสำหรับสแตนเลสไม่ได้เฉือนเนื้อออกอย่างสะอาด แต่จะดันเนื้อโลหะและทิ้งผิวที่หยาบ แข็ง และเป็นสีเทา ทางแก้ที่ทำกันทั่วไปคือการขจัดเนื้อออกอีก ซึ่งเป็นทิศทางที่ผิด และเป็นสาเหตุที่ชิ้นงานซึ่งต้องการเพียงงานที่ขอบกลับหลุดพิกัดความเผื่อ
เส้นทางที่ไว้วางใจได้คือการแบ่งขั้นการตัด ซึ่งประกอบด้วยหลายช่วงสั้น ๆ โดยแต่ละช่วงใช้สื่อขัดและคอมปาวด์ที่เข้าคู่กับช่วงนั้น และล้างทำความสะอาดทุกขั้นก่อนไปขั้นถัดไป เพื่อไม่ให้เม็ดหยาบถูกพาไปต่อ ด้านล่างคือลำดับขั้น การไล่ระดับที่ใช้คู่กัน กฎการเลือกขนาด และจุดที่กระบวนการหยุดได้ผล พารามิเตอร์เป็นเพียงจุดเริ่มต้นสำหรับการทดลอง เพราะวงจรที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการขจัดเนื้อซึ่งอาจไม่ตรงกับงานของคุณ
สิ่งที่คุณเห็นเมื่อตั้งขั้นตอนสำหรับอะลูมิเนียมผิด
| สิ่งที่เห็น | ความหมายที่มักเป็น |
|---|---|
| ฝ้าสีเทาแบบด้านที่ขัดออกไม่ได้ | เม็ดหยาบถูกพาเข้าสู่ขั้นขัดเงา เพราะไม่ได้ล้างชิ้นงานระหว่างขั้น |
| ผิวหยาบและแข็งแทนที่จะเงา | ตัดลึกเกินไป มักเกิดจากเกรดที่ออกแบบมาสำหรับเหล็ก |
| ขอบมน และเส้นงานกลึงที่คมชัดถูกลบเลือน | วงจรยาวเกินไป หรือใช้ขั้นเดียวทำงานทั้งการตัดและการเก็บผิว |
| เงาแต่เป็นด่าง สีเปลี่ยนไปทั่วทั้งล็อต | สีพื้นไม่สม่ำเสมอ ปัญหาคอมปาวด์หรือการล้างที่ปรากฏออกมาเป็นลักษณะภายนอก |
| ยิ่งเพิ่มชั่วโมงยิ่งแย่ลง ไม่ดีขึ้น | ความพยายามแก้ไขคือการขจัดเนื้อออกเพิ่ม ไม่ใช่การขัดเงา |
แถวสุดท้ายคือรูปแบบความล้มเหลวที่ชัดเจนที่สุด เมื่อยิ่งใช้เวลามากขึ้นแล้วยิ่งแย่ลง ให้หาว่าขั้นใดเป็นผู้ทิ้งความเสียหายนั้นไว้
ทำไมอะลูมิเนียมล้มเหลวต่างจากเหล็ก
โลหะอ่อน การตัดจึงไม่สะอาด สารขัดที่คมจะเฉือนเศษออกจากเหล็ก แต่บนอะลูมิเนียมมักดันเนื้อโลหะไปข้างหน้า ก่อให้เกิดการเลอะยืดและชั้นผิวที่แข็งตัวจากงานเย็นแทนการตัดที่เงา เกรดหยาบกว่าขจัดเนื้อได้มากกว่าต่อชั่วโมง แต่ทิ้งผิวที่หยาบและแข็งกว่าซึ่งต้องถูกตัดลงอีกครั้ง
การไหลของคอมปาวด์เป็นส่วนหนึ่งของกลไกนี้ อะลูมิเนียมนำความร้อนออกได้เร็ว แต่ผิวอ่อนพอที่จะยึดติดและเลอะเมื่อชิ้นงานเสียดสีแบบแห้ง คอมปาวด์ช่วยหล่อลื่นการตัดและพาเศษโลหะออกไป ไม่ใช่เรื่องของความสวยงามภายนอก
หากปล่อยให้เปียก ผิวจะด้านแทนที่จะเงา น้ำปนเศษที่ใช้แล้วแห้งเป็นคราบแข็ง และน้ำบนผิวที่เพิ่งขัดจะทำให้เกิดคราบน้ำภายในไม่กี่นาที
ผลที่ตามมาสำหรับผู้ซื้อคือ ให้ถามถึงลำดับขั้น ไม่ใช่ถามหาเวลาวงจร ตัวเลขเดียวที่ถูกเสนอสำหรับ “การขัดเงาอะลูมิเนียม” ซ่อนการตัดสินใจเดียวที่สำคัญไว้
การแบ่งขั้นการตัด: แต่ละขั้นมีไว้เพื่ออะไร
| ขั้น | วัตถุประสงค์ | แนวทางสื่อขัด | ลักษณะของ “เสร็จแล้ว” |
|---|---|---|---|
| 1. ตัด | ขจัดครีบและความหยาบจากงานกลึงหรืองานหล่อ | เกรดตัด ได้แก่ พลาสติกประสานหรือเซรามิกที่หยาบกว่า | ครีบหายไป ความหยาบถูกตัดลง ขอบยังอยู่ตรงตำแหน่งตามแบบ |
| 2. ล้าง | กำจัดสารขัดหยาบออกจากชิ้นงาน | ไม่มี ใช้ล้างและชะล้างลักษณะรูปทรงที่กักคอมปาวด์ | ไม่มีเม็ดขัด ไม่มีฟิล์มน้ำปนเศษ ไม่มีสารตกค้างในรู |
| 3. ปรับเรียบ | ปรับระดับรูปแบบรอยขีดข่วนที่ทิ้งไว้จากขั้น 1 | เซรามิกที่ละเอียดขึ้นหรือพลาสติกที่ตัดเบา | ผิวด้านสม่ำเสมอ ไม่มีเส้นลึกเหลือให้ต้องขัดทับ |
| 4. ล้าง | เหตุผลเดิม และเป็นขั้นที่ถูกละข้ามบ่อยที่สุด | ไม่มี | เป่าน้ำออกจากชิ้นงานจนหมด ล้างลักษณะรูปทรงให้สะอาด |
| 5. การขัดด้วยผ้า | สร้างผิวสะท้อนแสง | เกรดละเอียดหรือละเอียดพิเศษ บางครั้งใช้สื่อขัดเหล็กเพื่อขัดมันเงาแทนการตัด | ความเงาสม่ำเสมอ สีพื้นตรงกับล็อตก่อนหน้า |
มีสองกฎที่กำกับลำดับนี้ ห้ามเดินขั้นละเอียดบนผิวหยาบที่ยังไม่ได้ล้าง เพราะเป็นสาเหตุที่พบบ่อยที่สุดของฝ้าที่ขจัดออกไม่ได้ และมักถูกโทษที่คอมปาวด์เสมอ หากเม็ดหยาบยังหลงเหลืออยู่ ขั้นการขัดด้วยผ้าก็คือขั้นหยาบที่ติดป้ายว่าละเอียด และอย่าให้ขั้นเดียวทำงานสองอย่าง การขจัดครีบงานหล่อกับการสร้างผิวเงาดึงไปคนละทิศทาง ดังนั้นการเดินครั้งเดียวแบบแรงจะทำให้ขอบมนก่อนที่ครีบจะหลุด
การไล่ระดับสื่อขัด และการแยกสองสเกลออกจากกัน
สื่อขัดของเราใช้สเกลหกระดับ และสองตารางไม่ได้ใช้ตัวอักษรชุดเดียวกัน:
- การขัดเปียก: VR / R / N / NF / F / FF
- การขัดแห้ง: VR / R / M / MF / F / FF
VR คือการขจัดเนื้อสูงสุด N คือการประมวลผลมาตรฐาน FF คือเกรดการขัดด้วยผ้าขั้นสุดท้าย และตัวอักษรที่อยู่ระหว่างนั้นลดหลั่นลงตามความหยาบ อะลูมิเนียมอยู่ในครึ่งที่ละเอียด ความล้มเหลวที่พบบ่อยคือการใช้สื่อขัดที่จัดเกรดสำหรับสแตนเลสแล้วพยายามขัดความเสียหายออก ซึ่งขจัดเนื้อออกมากกว่าที่กระบวนการเดิมจะขจัด เกรด VR หรือ R เหมาะกับงานหล่อที่แข็งแรง มีครีบหนา และวงจรสั้น แทบไม่เคยเหมาะกับชิ้นงานอะลูมิเนียมที่จะถูกมองเห็น
ในแง่ตระกูลวัสดุ สิ่งที่แลกกันคืออัตราการตัดกับความอ่อนโยน สื่อขัดพลาสติกเป็นสารขัดแบบมีตัวเติม สึกหรอแบบค่อยเป็นค่อยไป ตัดอย่างอ่อนโยน และต้นทุนต่ำกว่า จึงเป็นจุดเริ่มต้นปกติสำหรับอะลูมิเนียม ผนังบาง และงานใดก็ตามที่การตัดทะลุผนังทำให้ทั้งล็อตเสีย สื่อขัดเซรามิกแข็งกว่า ตัดเร็วกว่า และรักษารูปทรงได้นานกว่า จึงเป็นสิ่งที่ต้องการในขั้นปรับเรียบถึงขั้นเงาเมื่องานหนักผ่านไปแล้ว ช่วงที่ใช้กันทั่วไปคือเซรามิก 3–10 mm เทียบกับพลาสติก 10–25 mm และอะลูมิเนียมใช้ปลายทางพลาสติกมากกว่าเหล็ก รูปทรงสำคัญพอ ๆ กับเกรด สื่อขัดเซรามิกมีจำหน่ายเป็นทรงกลม ทรงสามเหลี่ยมตัดเฉียง ทรงสามเหลี่ยม และทรงกระบอกตัดเฉียง ตั้งแต่ 2 mm ขึ้นไปตามรูปทรง ส่วนพลาสติกมีทรงกรวยตั้งแต่ 5×5 และ 6×6 mm และมีขนาดใหญ่ขึ้นตั้งแต่ 8×8 mm ถึง 50×50 mm ในเกรดละเอียด มุมคมจะตัดเข้าที่มุม และเม็ดกลมจะขัดมันเงาที่หน้าเรียบ ขนาดเดียวกันในสองรูปทรงจึงใช้แทนกันไม่ได้ คู่มือรูปทรงสื่อขัดเซรามิกระบุว่ารูปทรงใดเข้าถึงลักษณะรูปทรงใด
เลือกขนาดสื่อขัดเทียบกับลักษณะรูปทรงที่เล็กที่สุด
ขนาดสื่อขัดไม่ควรใหญ่เกินประมาณหนึ่งในสามของลักษณะรูปทรงที่เล็กที่สุดบนชิ้นงาน รูตันขนาด 3 mm ต้องใช้สื่อขัดที่เล็กกว่า 3 mm ซึ่งหมายถึงเกรดละเอียดและวงจรที่ยาวขึ้น และไม่มีทางหลีกเลี่ยง การตรวจภาคสนามก่อนตัดสินใจเดินงานหนึ่งชุด: ใส่ชิ้นงานลงในถุงพร้อมตัวอย่างสื่อขัด หากใช้มือสอดเข้าไปในลักษณะรูปทรงไม่ได้ ในเครื่องก็จะเข้าไม่ได้เช่นกัน
อะลูมิเนียมเพิ่มความซับซ้อนอีกชั้น เพราะวัสดุอ่อน สื่อขัดที่ใหญ่เกินไปไม่เพียงเข้าไม่ถึงลักษณะรูปทรงเท่านั้น แต่จะพาดข้ามและตอกกระทบผิวโดยรอบ ซึ่งบนชิ้นงานผนังบางจะปรากฏเป็นรอยบุ๋มข้างลักษณะรูปทรงที่คุณกำลังพยายามขจัดครีบ
เลือกเปียกหรือแห้งจากวัสดุ ไม่ใช่จากความชอบ
เปียกหรือแห้งเป็นผลจากวัสดุและผิวสำเร็จ ไม่ใช่จากความชอบ กระบวนการเปียกใช้คอมปาวด์ในสารละลายที่พาความร้อนและเศษโลหะออกไปและทิ้งผิวที่เงา เป็นคำตอบปกติสำหรับเหล็กและสำหรับงานใดก็ตามที่จะถูกชุบหรือทำพาสซีฟ การเก็บผิวแบบแห้งเหมาะกับอะลูมิเนียมและทองเหลือง ซึ่งกระบวนการเปียกอาจทิ้งฟิล์มหรือคราบไว้ และเหมาะกับโรงงานที่ไม่อนุญาตให้ใช้ระบบเปียก โดยแลกกับความเร็วที่ช้ากว่า การเกิดฝุ่น และความจำเป็นในการดูดอากาศ ข้อแลกเปลี่ยนนี้สรุปไว้ในการขัดเงาแห้งเทียบกับการขัดเงาเปียก
คำถามที่ใช้เลือกคือสิ่งที่เกิดขึ้นหลังจากนั้น หากไปสู่การอะโนไดซ์หรือการชุบ สีพื้นต้องสม่ำเสมอทุกชุดการผลิต เพราะกระบวนการเหล่านั้นเผยให้เห็นรอยวนทุกจุดที่หลงเหลือ ดังนั้นขั้นเก็บผิวจึงถูกยึดกับสีพื้นที่สม่ำเสมอ ไม่ใช่ “เงาที่สุดเท่าที่จะทำได้” หากขายเป็นงานสำเร็จรูป ความเงาและการไม่มีฝ้าเป็นเรื่องสำคัญ และเส้นทางแห้งที่ใช้คอมปาวด์ละเอียดรักษาความสม่ำเสมอได้ง่ายกว่า หากเข้าสู่การประกอบที่สนใจเพียงขอบ การตัดเปียกสั้น ๆ แล้วล้างก็ถูกที่สุด
คอมปาวด์ที่ใช้กับอะลูมิเนียมถูกคิดสูตรสำหรับโลหะนี้โดยเฉพาะ ไม่ใช่สำหรับเหล็ก ได้แก่คอมปาวด์ขัดเงาชนิดเหลวสีเขียวสำหรับอะลูมิเนียม เวอร์ชันชนิดเพสต์ในตระกูลเดียวกัน และกลุ่มคอมปาวด์เก็บผิวที่กว้างกว่าซึ่งอยู่เบื้องหลัง เคมีที่เป็นด่างแก่จะโจมตีอะลูมิเนียม และการสัมผัสแบบแห้งคือจุดที่การยึดติดเริ่มต้น ดังนั้นคอมปาวด์จึงถูกเลือกให้ตรงกับโลหะและต้องให้ไหลอยู่ตลอด
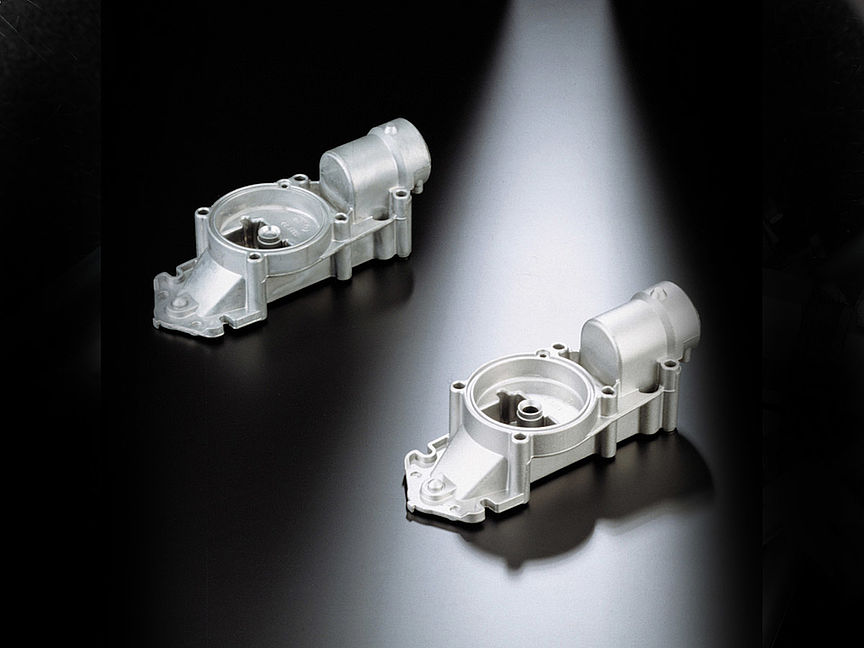
คู่อีกคู่จากเส้นทางเดียวกัน การตัดสินงานอะลูมิเนียมต้องดูทั้งล็อตไม่ใช่ชิ้นเดียว เพราะรูปแบบความล้มเหลวคือการเลอะยืดและสีเพี้ยน ซึ่งเป็นความไม่สม่ำเสมอมากกว่าสภาพที่แน่นอนตายตัว ตัวอย่างชิ้นเดียวจึงดูยอมรับได้เสมอ การควบคุมขั้นตอนได้หรือไม่เห็นได้เฉพาะเมื่อดูข้ามชิ้นงาน และบนโลหะผสมอ่อน นั่นคือความต่างระหว่างล็อตที่ขายได้กับงานที่ต้องทำใหม่
เลือกเครื่องจากขนาดชิ้นงาน ไม่ใช่จากความเคยชิน
| เครื่องจักร | สิ่งที่เครื่องทำกับชิ้นงานอะลูมิเนียม | เหมาะเมื่อ |
|---|---|---|
| อ่างสั่นกลม | สื่อขัดไหลผ่านชิ้นงาน สังเกตได้และปรับได้ | ชิ้นงานทั่วไป ขนาดคละ และงานเป็นขั้นที่ต้องดูระหว่างขั้น |
| รางสั่น | การไหลแบบเดียวกันในรางเปิดที่ยาวกว่า | งานอัดรีดยาวและชิ้นงานขนาดใหญ่ที่ใส่ในอ่างกลมไม่ได้ |
| จานแรงเหวี่ยง | ชิ้นงานถูกยึดไว้กับเครื่องมือที่หมุน การตัดเฉพาะจุดที่ควบคุมได้ | ชิ้นงานเล็กที่ผิวสำเร็จต้องอยู่ในพิกัดความเผื่อ |
| บาร์เรลแรงเหวี่ยง | พลังงานสูงในช่องขนาดเล็ก | ชิ้นงานกะทัดรัดที่วงจรสั้นเป็นเรื่องสำคัญ พร้อมการควบคุมโหลด เพราะความเข้มข้นคือสิ่งที่ทำให้ขอบมน |
| บาร์เรล / แบบหมุน | ปริมาณบรรจุทั้งหมดหมุนไปด้วยกัน | รูปทรงเรียบง่ายที่กลิ้งได้อย่างอิสระ ปริมาณบรรจุจำเพาะต่อชิ้นงานและการเปลี่ยนงานช้า |
สำหรับงานอะลูมิเนียมขนาดใหญ่ แพลตฟอร์มถังสั่นเป็นจุดเริ่มต้นปกติ และซีรีส์ Lให้ตัวเลขจริงไว้: L1300 1,200 L (42.4 ลูกบาศก์ฟุต) ห้องทำงาน 1,200 × 1,000 × 1,000 mm 5.0 kW × 2; L1500 1,500 L 5.5 kW × 2; L1800 1,800 L 7.5 kW × 2 ทั้งสามรุ่นใช้ยางบุโพลียูรีเทน 20–35 mm ซึ่งสำคัญกับอะลูมิเนียม เพราะยางบุคือสิ่งที่ชิ้นงานสัมผัสเมื่อสื่อขัดดันมันเข้ากับผนัง สำหรับงานความละเอียดขนาดเล็ก กลุ่มจานแรงเหวี่ยงยึดชิ้นงานหนึ่งชิ้นไว้กับเครื่องมือที่หมุนแทนการกลิ้งทั้งล็อต
เครื่องทำงานด้วยไฟสามเฟส 380 V หรือ 415 V ที่ 50 Hz และเสียงเป็นเกณฑ์จริงสำหรับถังสั่นขนาดใหญ่ โดยคาดว่าจะมีระดับ 75–85 dB(A) ที่ระยะหนึ่งเมตร ซึ่งส่วนใหญ่มาจากตัวสั่น โดยมีแท่นรองรับแบบแยกการสั่นสะเทือน ข้อต่อขับแบบยืดหยุ่น และถังที่บุหรือปิดล้อม เป็นสามมาตรการที่ลดเสียงได้
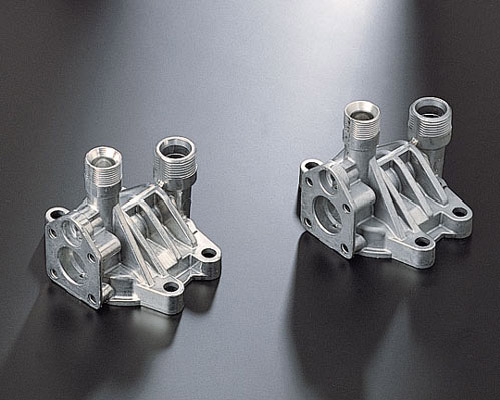
ตัวเรือนปั๊มหล่อตายอะลูมิเนียมสองชิ้นหลังการเก็บผิว นี่คือรูปทรงที่ลงโทษเกรดที่เลือกผิดได้รุนแรงที่สุด คือปุ่มเกลียว ครีบบางระหว่างปุ่ม และผิวงานกลึงที่ต้องคงความเรียบ สื่อขัดที่จัดเกรดสำหรับสแตนเลสจะตัดครีบลงและทำให้ขอบปุ่มมนก่อนที่ผิวจะสะอาด ซึ่งคือความล้มเหลวแบบอะลูมิเนียมที่หน้านี้พูดถึง ผลลัพธ์ที่ยอมรับได้ดูเป็นอย่างไรเห็นได้ที่นี่ คือความเงาสม่ำเสมอทั่วทั้งงานหล่อ โดยที่เกลียวยังวัดเกจได้
ครีบงานหล่อหนาและรอยต่อเย็น การขัดผิวแบบกลุ่มเป็นกระบวนการเก็บผิว ไม่ใช่กระบวนการซ่อม หากตำหนิคือรอยพับของเนื้อโลหะไม่ใช่ขอบที่หลวม ให้แก้ที่ต้นทาง เพราะการเดินนานขึ้นบนอะลูมิเนียมไม่ได้ขจัดรอยพับ แต่จะทำให้ทุกอย่างรอบข้างมน
- ผนังบาง ต่ำกว่าประมาณ 0.5 mm ความเสี่ยงคือการบิดเบี้ยว ไม่ใช่การตัด กระบวนการพลังงานสูงจะทำให้ชิ้นงานงอก่อนที่จะขัดเงา ให้ลดพลังงานหรือเปลี่ยนตระกูลเครื่อง เพราะการย่อวงจรอย่างเดียวไม่ได้แก้ปัญหา
- เกลียวระยะชิด สื่อขัดจะเข้าไปติดในเกลียวละเอียดและทำให้ปลายเกลียวมน ให้ใช้สื่อขัดเล็กผิวเรียบ ปิดคลุมเกลียว หรือยอมรับว่าการขึ้นเกลียวต้องทำหลังการเก็บผิว
- รูตันลึกและร่องแคบที่มีขนาดใกล้เคียงสื่อขัด สื่อขัดเข้าไปแล้วไม่ออก และบนอะลูมิเนียมมักผลักชิ้นที่ติดค้างออกไม่ได้โดยไม่ทิ้งรอยบนชิ้นงาน
- ชิ้นงานที่รอยขีดข่วนหมายถึงการทิ้งงาน การขัดเงาขจัดเนื้อออกไม่ได้เติมเนื้อเข้าไป และรอยขีดข่วนลึกทำได้เพียงปรับระดับ ซึ่งทิ้งผิวที่กระเจิงแสงต่างไป รูปทรงเว้าลึกก็ล้มเหลวอีกแบบ ครอบคลุมไว้ในวิธีขัดเงาชิ้นงานอะลูมิเนียมทรงเว้า
- โลหะผสมคละ หรือชิ้นงานที่จะอะโนไดซ์เป็นสีตกแต่ง โลหะผสมต่างกันตัดด้วยอัตราต่างกันและเก็บผิวได้สีต่างกัน งานหนึ่งชุดจึงบรรจุโลหะผสมเดียวและมาตรฐานการยอมรับเดียว หากสีพื้นแปรผันทั้งล็อต สีหลังอะโนไดซ์ก็แปรผันตาม ความสม่ำเสมอมาจากกระบวนการที่กำหนดตายตัว ไม่ใช่จากการตรวจตอนท้าย
สิ่งที่ต้องตกลงให้ชัดก่อนอนุมัติใบเสนอราคา
- การทดลองบนชิ้นงานที่แย่ที่สุดของคุณ คือลักษณะรูปทรงที่ลึกที่สุดหรือผนังที่บางที่สุด ไม่ใช่ชิ้นงานทั่วไป ส่งข้อมูลโลหะผสม ผิวสำเร็จเป้าหมาย และผิวสำเร็จที่คุณจะยอมรับ การทดลองของเราจะคืนผลผิวสำเร็จพร้อมเวลาวงจรและปริมาณการใช้สื่อขัดที่วัดได้ เรายินดีทดลองกับชิ้นงานไม่กี่ชิ้นมากกว่าจะเสนอวงจรสำหรับอะลูมิเนียมที่ยังไม่เคยทดสอบกับมัน
- ลำดับขั้นเป็นลายลักษณ์อักษร พร้อมเกรดและขนาดสื่อขัดของแต่ละขั้นและขั้นล้างระหว่างกัน หากผู้จำหน่ายเสนอเวลาวงจรเดียวสำหรับอะลูมิเนียม ให้ถามว่ามีขั้นใดบ้าง
- มาตรฐานการยอมรับก่อนการทดลอง เป้าหมายความหยาบ ผิวใดต้องได้รับการปกป้อง และสีพื้นจะถูกตัดสินเทียบกับตัวอย่างอ้างอิงสำหรับขั้นอะโนไดซ์หรือชุบในภายหลังหรือไม่
- ปริมาณการใช้สื่อขัดต่อ 100 ชั่วโมง อายุการใช้งานสื่อขัดอยู่ที่ 20–200 ชั่วโมงเดินเครื่อง ขึ้นกับวัสดุและวงจร ช่วงกว้างพอที่ปริมาณการใช้ต้องวัดจากงานจริง การขจัดครีบเบา ๆ ใช้เวลา 10–20 นาที และการขัดเงาคุณภาพสูงใช้ 2–8 ชั่วโมง และกระบวนการแบบเป็นขั้นยังเพิ่มการล้างและการจัดการเข้าไปอีก
- สิ่งที่จัดส่งมาพร้อมเครื่อง การบรรจุมาตรฐานประกอบด้วยชุดอะไหล่ ชุดเริ่มต้นสื่อขัดและคอมปาวด์ เครื่องมือ และคู่มือ และทุกเครื่องจะถูกเดินทดสอบกับโหลดสื่อขัดก่อนจัดส่ง
- ระยะเวลารอส่งมอบ เครื่องมาตรฐานจัดส่งภายใน 25–35 วัน นับจากวันมัดจำ การกำหนดค่าแบบผลิตตามสั่งใช้เวลา 45–60 วัน และการเพิ่มเครื่องแยกหรือเครื่องอบแห้งก็ยืดออกไปอีก สื่อขัดที่จัดส่งพร้อมเครื่องเพิ่มประมาณหนึ่งสัปดาห์ การขนส่งทางทะเลจากเซียะเหมินใช้เวลา 30–40 วัน และยอดสั่งซื้อขั้นต่ำคือหนึ่งเครื่อง
- ขั้นการอบแห้ง กระบวนการเปียกที่ไม่มีเครื่องอบแห้งแบบแรงเหวี่ยงจะทิ้งฟิล์มไว้ในลักษณะรูปทรงปิด ซึ่งปรากฏเป็นคราบน้ำ เครื่องอบแห้งจึงต้องมาพร้อมเครื่อง
คำถามที่พบบ่อย
ขัดเงาแบบถังหมุนอะลูมิเนียมในขั้นเดียวได้ไหมถ้าใช้สื่อขัดละเอียด บางครั้งได้ บนชิ้นงานที่ต้องการเพียงงานที่ขอบ หากมีความหยาบจริงหรือมีครีบ ขั้นละเอียดขั้นเดียวจะช้า และขั้นหยาบขั้นเดียวจะหยาบ และไม่มีเกรดใดทำได้ทั้งสองอย่าง
ทำไมงานอะลูมิเนียมของผมออกมาเป็นสีเทาแทนที่จะเงา สาเหตุสามประการ เรียงตามความเป็นไปได้ คือเม็ดหยาบถูกพาเข้าขั้นละเอียดเพราะไม่ได้ล้างชิ้นงาน เกรดหยาบเกินไปสำหรับวัสดุ และสื่อขัดที่หมดสภาพซึ่งไม่ตัดอีกต่อไปแต่เพียงถู
สื่อขัดเซรามิกหรือพลาสติกดีกว่ากันสำหรับอะลูมิเนียม พลาสติกเป็นจุดเริ่มต้นที่ปลอดภัยกว่า คือสารขัดแบบมีตัวเติมที่สึกหรอแบบค่อยเป็นค่อยไปและตัดอย่างอ่อนโยน ซึ่งเหมาะกับโลหะผสมอ่อนและผนังบาง เซรามิกตัดเร็วกว่าและรักษารูปทรงไว้ได้ จึงเหมาะกับขั้นปรับเรียบและขั้นการขัดด้วยผ้า เมื่องานหนักผ่านไปแล้ว ช่วงที่ใช้คือเซรามิก 3–10 mm เทียบกับพลาสติก 10–25 mm เปรียบเทียบละเอียดกว่าในสื่อขัดเซรามิกเทียบกับพลาสติกสำหรับอะลูมิเนียม ทองเหลือง และเหล็ก
วงจรการขัดเงาแบบถังหมุนบนอะลูมิเนียมใช้เวลานานเท่าใด การขจัดครีบเบา ๆ ใช้ 10–20 นาที และการขัดเงาคุณภาพสูงใช้ 2–8 ชั่วโมง และกระบวนการแบบเป็นขั้นยังเพิ่มการล้างและการจัดการระหว่างขั้น ตัวเลขที่สำคัญมาจากการทดลองบนชิ้นงานของคุณ เพราะวงจรที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการขจัดเนื้อซึ่งอาจไม่ตรงกับงานของคุณ
การขัดเงาจะเปลี่ยนสีก่อนการอะโนไดซ์หรือไม่ ใช่ อะลูมิเนียมขัดเงาได้สีต่างจากเหล็กเล็กน้อย และชิ้นงานที่จะถูกชุบหรืออะโนไดซ์ในภายหลังต้องเก็บผิวให้ได้สีพื้นที่สม่ำเสมอ นี่เป็นคำถามของกระบวนการไม่ใช่ของเครื่องจักร และเป็นเหตุที่ขั้นการขัดด้วยผ้าถูกยึดกับตัวอย่างอ้างอิง ไม่ใช่ “เงาที่สุดเท่าที่จะทำได้” ซึ่งเป็นวินัยเดียวกับที่ทำให้อะลูมิเนียมคงความเงาในการขัดผิวแบบกลุ่มสำหรับชิ้นงานอะลูมิเนียม
 +86-592-2381506


 รองรับเครือข่าย IPv6
