


การขัดแบบถังหมุน: ขั้นตอนที่มาหลังเครื่องจักรกล (แมชชีนทูล) ไม่ใช่เข้ามาแทนที่
“การขัดแบบถังหมุน” ไม่ใช่ชื่อของเครื่องจักร แต่เป็นคำถามที่ใบกำหนดเส้นทางกระบวนการต้องตอบ: ถังหมุนทำอะไรให้ชิ้นงานที่เพิ่งออกจากเครื่องกัด เครื่องกลึง หรือศูนย์แมชชีนนิ่ง?
คำตอบแคบกว่าที่ซัพพลายเออร์ส่วนใหญ่บอกเป็นนัย และส่วนที่แคบนั้นคือส่วนที่มีประโยชน์ การกัดทิ้งสิ่งต่างกันสามอย่างไว้บนชิ้นงาน — ครีบที่ขอบ ลายรอยเครื่องมือที่มีทิศทางทั่วผิวหน้า และ สนามความเค้นตกค้างในชั้นผิว — และถังหมุนเป็นเครื่องมือที่ดีสำหรับสองอย่างแรก ไม่ใช่สำหรับอย่างที่สาม
ชิ้นงานที่ผ่านการกัดมีอะไรติดอยู่จริง ๆ
| สิ่งที่เครื่องมือทิ้งไว้ | อยู่ตรงไหน | ถังหมุนขจัดออกได้ไหม |
|---|---|---|
| ครีบ — เนื้อโลหะที่ถูกม้วนหรือฉีกขึ้นมาที่ขอบทางออก | ทุกขอบที่เครื่องมือตัดทิ้งงานไว้ | ได้ — งานหลัก และเป็นเหตุผลที่ขั้นตอนนี้มีอยู่ |
| ลายรอยเครื่องมือ — รูปแบบร่องที่มีทิศทางตามเส้นทางเดินมีด | ทุกผิวหน้าที่เครื่องมือผ่าน | ได้ และนี่คือประโยชน์ที่ผู้ซื้อประเมินต่ำเกินไป — ลายนี่เองที่ทำให้ผิวมีทิศทาง |
| ความเค้นตกค้าง — สนามความเค้นที่ถูกล็อกไว้ในชั้นผิวและในเนื้อใน | ทั่วทั้งภาคตัด ไม่ใช่แค่ที่ขอบ | ไม่ได้ — ถังหมุนขจัดเนื้อในระดับไมโครเมตร มันคลายสนามความเค้นไม่ได้ |
| รอยสั่น รอยฉีก และโลหะที่ถูกปาดจนเลอะ — ความเสียหายเฉพาะจุด ไม่ใช่ขอบ | เป็นหย่อม ๆ บนผิวหน้า | บางส่วน — ถังหมุนทำให้เรียบเสมอกัน แต่ไม่ได้ซ่อมแซม |
อ่านตารางนั้นในฐานะตัวกรอง ชิ้นงานที่มีแค่ครีบเป็นงานขัดถังหมุนตรงไปตรงมา ชิ้นงานที่มีครีบ และมีการโก่งหลังการกัดมีสองปัญหา และมีเพียงปัญหาเดียวที่อยู่ในขอบเขตของถังหมุน
ครีบ: งานที่ซื้อถังหมุนมาเพื่อทำ
ครีบคือโลหะที่ถูกดันแทนที่จะถูกตัด ที่หน้าทางออกของการตัด วัสดุเปลี่ยนรูปอย่างถาวรก่อนแยกตัวออก ขอบจึงมีปากที่ม้วนทับเป็นโลหะแข็งขึ้นจากการขึ้นรูปเย็น แข็งกว่าเนื้อเดิมและยังติดอยู่ที่โคน มีผลตามมาสามข้อ:
- ครีบตัดต่างจากเนื้อโลหะเดิม สื่อขัดที่เหมาะกับชิ้นงานอาจอ่อนเกินไปสำหรับครีบ ซึ่งเป็นเหตุผลหนึ่งที่วงจรเดินนานโดยครีบยังติดอยู่
- โคนครีบเป็นจุดรวมความเค้น การขจัดมันออก — และการทำรัศมีที่ขอบซึ่งมันเคยอยู่ — ให้ประโยชน์ด้านความล้าอย่างแท้จริง แต่มันไม่ใช่สิ่งเดียวกับการคลายความเค้นตกค้าง
- ต้องระบุทั้งความสูงและตำแหน่ง “ลบครีบทุกขอบ” ไม่ใช่ข้อกำหนด: ทางออกของรูทะลุกับรูตัดขวางต้องใช้กระบวนการต่างกัน และรูอย่างที่สองอาจเข้าถึงไม่ได้เลย
การลบครีบแบบเบาใช้เวลา 10 ถึง 20 นาที — สั้นพอที่ขั้นตอนนี้มักมีต้นทุนต่ำ และนานพอที่ควรออกแบบเส้นทางกระบวนการโดยคำนึงถึงมัน
ลาย: ประโยชน์ที่ไม่มีใครใส่ไว้ในแบบ
ผิวที่กัดมีลายเป็นเกล็ดปลาจากดอกกัด โดยมีระยะห่างกำหนดจากอัตราป้อน ผิวที่กลึงมีลายเกลียวที่ระยะห่างเท่ากับอัตราป้อนต่อรอบ ลายนี้มีทิศทาง และทิศทางนั้นคือเส้นทางเดินมีด ผิวที่มีทิศทางให้พฤติกรรมต่างกันไปตามวิธีวัดและวิธีรับแรง:
| ลายที่มีทิศทาง | ความหมายในการใช้งาน |
|---|---|
| ความหยาบผิวอ่านค่าได้ต่างกันเมื่อวัดขวางลายและตามลาย | ค่าความหยาบตัวเลขเดียวซ่อนทิศทางไว้ — ค่าที่วัดขวางลายอาจมากกว่าค่าที่วัดตามลายหลายเท่า |
| ลายคือร่องต่อเนื่องที่พาดผ่านหน้าซีล | เส้นรอยขีดที่ลากต่อเนื่องพาดหน้าปะเก็นคือทางรั่ว ส่วนผิวที่ไม่มีความเป็นทิศทางก็ไม่มีเส้นทางต่อเนื่อง |
| ลายยังปรากฏให้เห็นหลังชุบอะโนไดซ์หรือชุบผิว | สารเคลือบเกาะตามผิวด้านล่าง ลายที่มีทิศทางจึงกลายเป็นผิวสำเร็จที่มีทิศทางซึ่งการขัดเงาภายหลังลบไม่ออก |
| ลายคือจุดที่แรงเสียดทานและการสึกเริ่มต้น | การสัมผัสวิ่งไปตามหรือขวางร่อง วัสดุเดียวกันจึงมีพฤติกรรมได้ราวกับเป็นผิวสองแบบ |
นี่คือจุดที่การขัดถังหมุนมีที่ยืนในเส้นทางการกัด และเป็นข้อโต้แย้งที่แคตตาล็อกทำไม่ได้ ประจุสื่อขัดแบบหลวมไม่ได้ทิ้งลายลงบนผิว แต่กดรอยลงบนผิวในทิศทางสุ่ม ผิวที่ได้จึงไม่มีทิศทาง นั่นวัดได้ และเป็นข้อกล่าวอ้างที่ต่างจาก “ทำให้เงาขึ้น” การทำให้ผิวที่กัดสว่างขึ้นเป็นงานด้านความสวยงามที่ใช้เวลา 2 ถึง 8 ชั่วโมง ส่วนการขจัดความเป็นทิศทางของลายเป็นงานที่สั้นกว่าและมีเกณฑ์การยอมรับเชิงหน้าที่ — และถ้าแบบไม่ได้ระบุเรื่องทิศทาง ผู้ซื้อก็ได้จ่ายในแบบความสวยงามโดยปริยาย
ความเค้น: สิ่งที่ถังหมุนแก้ไม่ได้
การกัดไม่ได้แค่ตัดโลหะ แต่ทำให้โลหะชั้นหนึ่งเปลี่ยนรูป การตัดทิ้งสนามความเค้นไว้ในวัสดุผิวและใกล้ผิว ซึ่งถูกล็อกไว้ตราบที่ชิ้นงานยังคงรูปเดิม เมื่อกัดอีกด้าน สมดุลก็เปลี่ยน — นี่คือเหตุที่ชิ้นงานวัดได้เรียบออกจากเครื่อง แล้วกลับโก่งหลังขั้นตอนถัดไป
ถังหมุนแก้เรื่องนั้นไม่ได้ การขัดผิวด้วยมวลขัด ขจัดเนื้อในระดับไมโครเมตร สนามความเค้นตกค้างอยู่ทั่วทั้งภาคตัดและถูกสมดุลด้วยเนื้อในของชิ้นงาน การเดินนานขึ้นไม่ได้คลายมัน — แต่ขจัดโลหะออกมากขึ้นขณะที่ชิ้นงานยังโก่งอยู่ มีผลตามมาสามข้อ:
- การโก่ง การสปริงตัว หรือดาตัมที่เคลื่อนไปเป็นปัญหาของการกัดและการจัดการความเค้น — แก้ด้วยลำดับขั้นตอน ด้วยการคลายความเค้นระหว่างการกัดหยาบกับการกัดเก็บผิว หรือด้วยการตัดครั้งสุดท้ายที่เบาลง
- ถังหมุนไม่ใช่กระบวนการพ่นเม็ด ชั้นผิวที่ถูกอัดอย่างควบคุมซึ่งระบุด้วยการวัดความเข้มคืองานช็อตพีนนิง ถังหมุนเสนอราคาเทียบกับข้อกำหนดการพ่นเม็ดไม่ได้
- การขจัดครีบยังช่วยเรื่องความล้าอยู่ เพียงแต่ไม่ใช่ด้วยกลไกนั้น จุดรวมความเค้นที่ขอบคมเป็นเรื่องจริง และการทำรัศมีให้มันเป็นงานจริง การขายสิ่งนั้นในชื่อ “การคลายความเค้น” คือจุดที่ความสับสนเริ่มต้น
ถ้าชิ้นงานโก่ง ให้แก้เส้นทางกระบวนการก่อน แล้วจึงขัดถังหมุน การขัดชิ้นงานที่โก่งจะได้ชิ้นงานที่สะอาดและยังโก่ง
จับคู่สื่อขัดกับหลักฐาน
ข้อมูลนำเข้ามีสามอย่าง และต้องตอบตามลำดับนี้ — เพราะอย่างแรกสามารถตัดคำตอบที่อีกสองอย่างชี้ไปถึงทิ้งได้
1 รูปทรงเป็นตัวตัดสินว่ามีอะไรเข้าถึงครีบได้หรือไม่ สื่อขัดต้องไม่ใหญ่เกินประมาณหนึ่งในสามของลักษณะที่เล็กที่สุดบนชิ้นงาน ร่อง3 mmต้องใช้สื่อขัดที่เล็กกว่า 3 mm — เกรดละเอียดและวงจรที่ยาวขึ้น วิธีตรวจที่หน้างาน: ใส่ชิ้นงานลงถุงพร้อมตัวอย่างประจุ ถ้าสื่อขัดเข้าไปในลักษณะนั้นด้วยมือไม่ได้ ในเครื่องก็เข้าไม่ได้
2 ปริมาณเป็นตัวตัดสินว่าขั้นตอนนี้รองรับการจัดการได้มากแค่ไหน ชิ้นงานเหมือนกันไม่กี่ร้อยชิ้นต่อล็อตต้องการประจุที่ตั้งครั้งเดียวแล้วปล่อยไว้ ประจุควรเติมประมาณหนึ่งในสามของโบวล์หรือบาร์เรล — โบวล์ที่บรรจุจนเต็มปากจะเฉือนสื่อขัดได้ไม่ดี และให้ผิวที่อ่อนและไม่สม่ำเสมอ
3 ผิวเป้าหมายเป็นตัวกำหนดเกรด ตารางสองตารางไม่ได้ใช้ตัวอักษรชุดเดียวกัน: การขัดเปียกคือ VR / R / N / NF / F / FF การขัดแห้งคือ VR / R / M / MF / F / FF การลบครีบเริ่มที่VR หรือ R N คือการขัดมาตรฐาน และNFถึงFF คือช่วงที่ความเงาเกิดขึ้น และเป็นช่วงที่การลบครีบกลายเป็นการขัดเงา
สื่อขัดเซรามิกแข็งกว่า ตัดเร็วกว่า และคงรูปไว้ได้ — เหมาะกับโลหะผสมที่แข็งกว่าและวงจรที่ยาวขึ้นซึ่งผิวเชิงหน้าที่ต้องใช้ สื่อขัดพลาสติกเป็นสารขัดที่เติมในเนื้อและสึกหรอแบบค่อยเป็นค่อยไป: นุ่มกว่า ถูกกว่า และเป็นจุดเริ่มที่ปลอดภัยกว่าบนโลหะผสมอ่อนและผนังบาง ช่วงที่ใช้กันทั่วไปคือ เซรามิก 3–10 mm เทียบกับพลาสติก 10–25 mm และรูปทรงสำคัญไม่แพ้เกรด: สามเหลี่ยมตัดมุมคมจะตัดเข้าไปในมุม ขณะที่ทรงกลมขัดเงาที่ผิวหน้า
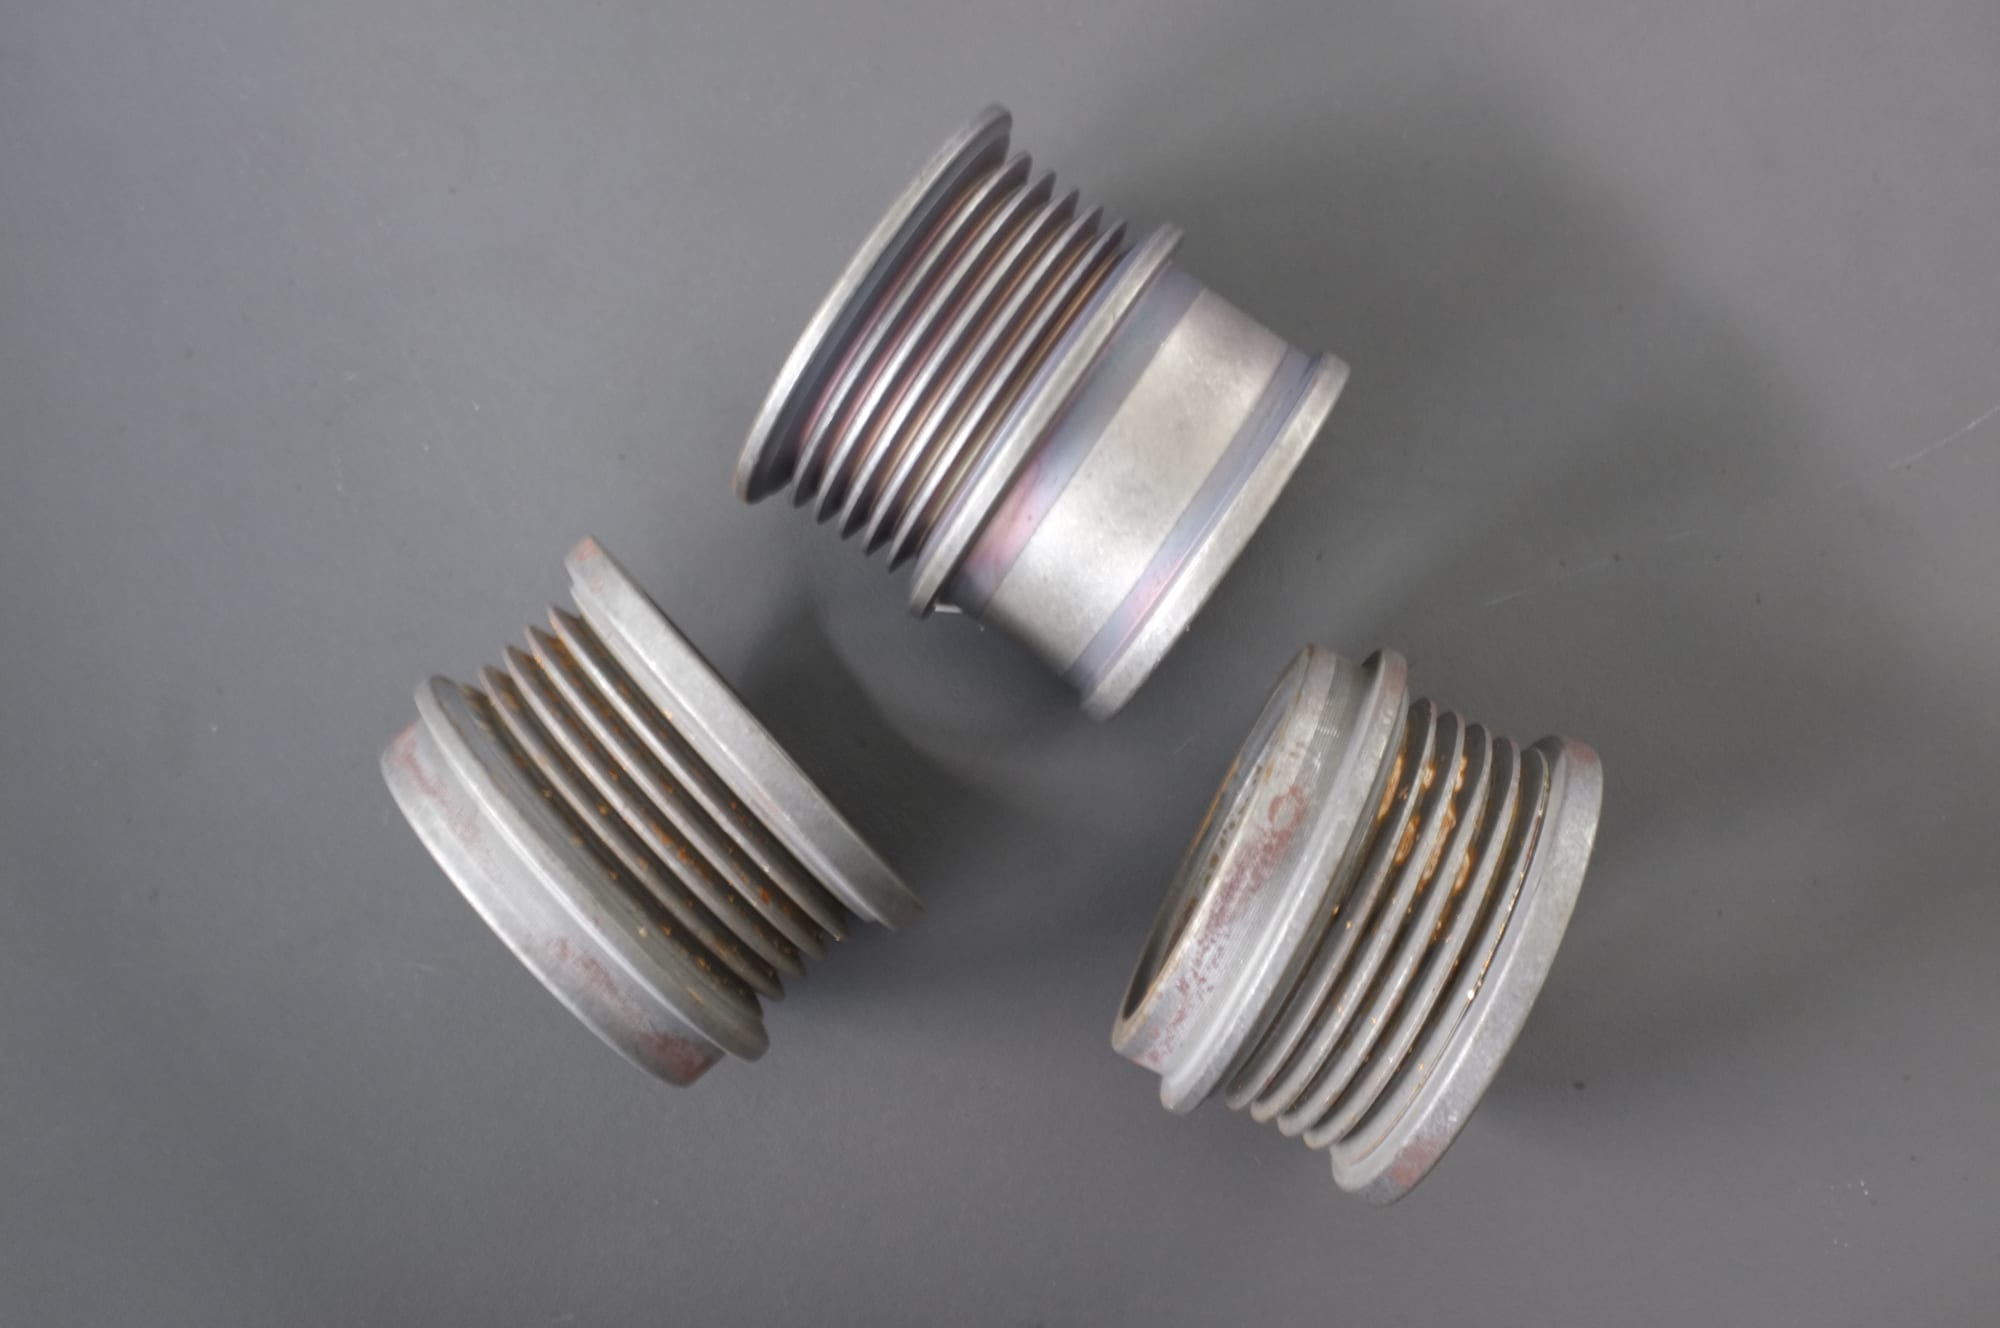
ข้อต่อที่ผ่านการกัดซึ่งพาออกไซด์และครีบเข้าสู่ขั้นตอนเก็บผิว: หลักฐานที่ประจุต้องขจัดออก
การตั้งวงจร: ขจัดเนื้อก่อน แล้วจึงเก็บผิว
วิธีที่พบบ่อยที่สุดในการตั้งขั้นตอนขัดถังหมุนผิด คือเลือกวงจรก่อนที่จะวัดปริมาณที่ต้องขจัด สองคำถามนี้ต่างกัน: ต้องขจัดออกมากแค่ไหนเป็นตัวกำหนดเกรดและเวลา ผิวต้องดีแค่ไหนเป็นตัวกำหนดขั้นตอนเก็บผิวไม่ใช่ขั้นแรก และ อะไรต้องไม่เปลี่ยนเป็นตัวกำหนดกฎขนาดและการควบคุมขอบ ขั้นตอนเดียวที่ถูกขอให้ทั้งตัดและเก็บผิวจะตัดไปทั่วและเก็บผิวไม่ได้เลย
ช่วงเวลาที่เผยแพร่เป็นจุดเริ่มต้น ไม่ใช่คำตอบ: 10 ถึง 20 นาทีสำหรับการลบครีบแบบเบา 2 ถึง 8 ชั่วโมงสำหรับการขัดเงาระดับผิวสำเร็จสูง โดยงานแบบหลายขั้นจะเพิ่มการทำความสะอาดคั่นระหว่างนั้น ชิ้นงานที่ต้องการทั้งสองอย่างต้องใช้สองขั้นตอน และซัพพลายเออร์ที่เสนอราคาเป็นตัวเลขเดียวก็กำลังเสนอขั้นที่ผิด — นี่คือเหตุที่ใบเสนอราคาทุกใบมีข้อกำกับใน FAQ ของเรา: วงจรที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการขจัดเนื้อซึ่งอาจไม่ตรงกับงานของคุณ
สิ่งที่หน้างานเผยให้เห็นเมื่อตั้งขั้นตอนผิด
| สิ่งที่คุณเห็น | โดยปกติหมายความว่าอะไร | ต้องเปลี่ยนอะไร |
|---|---|---|
| ครีบหายไปด้านนอก แต่ยังอยู่ที่รูตัดขวาง | ประจุเข้าถึงลักษณะนั้นไม่ได้ | สื่อขัดที่เล็กลงและวงจรที่ยาวขึ้น — หรือกระบวนการอื่น |
| ขอบสะอาดแต่ทุกขนาดเล็กลง | ขั้นตอนเดียวทำทั้งการตัดและการเก็บผิว จึงตัดไปทั่ว | แยกเป็นขั้น ๆ และเก็บผิวเฉพาะหลังครีบหลุดออกแล้ว |
| เงา แต่ผิวยังอ่านได้ว่ามีทิศทางในแกนหนึ่ง | วงจรขัดเงาทับลายแทนที่จะแทนที่มัน | ขั้นตัดก่อนขั้นเพิ่มความเงา |
| ผิวหยุดพัฒนา แล้วชิ้นงานกลายเป็นสีเทาด้าน | ประจุหมดสภาพ ไม่ใช่ปัญหาของคอมปาวด์ | เปลี่ยนใหม่ทั้งชุดตามรอบที่กำหนด แทนการเติมเพิ่ม |
| ชิ้นงานโก่งหรือดาตัมเคลื่อนหลังเก็บผิว | ความเค้นตกค้าง ไม่ใช่ถังหมุน | แก้ลำดับการกัดหรือเพิ่มขั้นตอนคลายความเค้น |
| ชิ้นงานบุบหรือเป็นรอยจากการชนกัน | ใช้กระบวนการแบบล็อตในที่ที่ควรแยกชิ้นงานออกจากกัน | ช่องกั้น จิ๊กยึด หรือเส้นทางที่ใช้พลังงานต่ำลง |
สองแถวสุดท้ายมักถูกโทษว่าเป็นความผิดของขั้นตอนเก็บผิว ทั้งที่มันอยู่ที่อื่น

เสื้อเรือนหล่อตายที่ผ่านการกัดพร้อมครีบยึดและรู: รูปทรงที่เป็นตัวตัดสินว่าขั้นตอนเข้าถึงครีบได้หรือไม่
จุดที่การขัดถังหมุนใช้ไม่ได้กับชิ้นงานที่ผ่านการกัด
- เกลียว ร่องฟัน หรือฟันซี่ละเอียดที่ต้องวัดด้วยเกจ สื่อขัดติดเข้าไปในเกลียวละเอียดและลบคมเริ่มเกลียว ปิดคลุมไว้ เก็บผิวหลังขัดถังหมุน หรือยอมรับว่านี่เป็นกระบวนการอีกแบบ
- ผนังบางหรือชิ้นงานเรียวเล็ก ต่ำกว่าประมาณ0.5 mm ความเสี่ยงคือการบิดเบี้ยวไม่ใช่การตัด: กระบวนการที่ใช้พลังงานสูงจะดัดชิ้นงานก่อนขัดเงา
- รูตันหรือร่องแคบที่ใกล้ขนาดของสื่อขัด สื่อขัดเข้าไปแล้วไม่ยอมออก และบนโลหะผสมอ่อน ชิ้นที่ติดค้างมักเอาออกไม่ได้โดยไม่ทำรอยให้ชิ้นงาน
- ดาตัมที่กัดเก็บผิวแล้วหรือหน้าอ้างอิงที่เจียรแล้ว ถ้าพิกัดความเผื่อถูกคุมอยู่บนผิวที่ประจุจะแตะ ถังหมุนก็กำลังขจัดพิกัดความเผื่อนั้นออก
- ข้อบกพร่องที่เป็นรอยพับหรือรอยร้าว ไม่ใช่ขอบหลวม การขัดผิวด้วยมวลขัดเป็นกระบวนการเก็บผิว ไม่ใช่กระบวนการซ่อม: การเดินนานขึ้นบนรอยพับจะลบมุมทุกอย่างรอบ ๆ และทิ้งรอยพับไว้
และมีอีกกรณีหนึ่งที่เป็นเรื่องการคำนวณมากกว่าขีดจำกัด: ชิ้นงานขนาดใหญ่และหนักที่มีลักษณะเล็ก ๆ อย่างเดียวให้ลบครีบอาจถูกกว่าถ้าเก็บผิวด้วยมือ แทนที่จะบรรจุ เดินเครื่อง แล้วขนออก
อะไรสึกหรอ และเมื่อไรต้องเปลี่ยน
วัสดุสิ้นเปลืองเป็นตัวตัดสินผลลัพธ์ ไม่ใช่ตัวเครื่อง มีสัญญาณสามอย่าง ทั้งหมดอยู่ใน FAQ ของเรา:
- ผิวหยุดพัฒนา สื่อขัดใหม่ทำให้ชิ้นงานเงาขึ้นภายในไม่กี่นาทีแรกของวงจร สื่อขัดที่หมดสภาพปล่อยให้ชิ้นงานขัดไปโดยไม่เปลี่ยนอะไร
- เกิดฝ้าเทาด้านที่ไม่เคยมีเมื่อสัปดาห์ก่อน ประจุหมดสภาพ ไม่ใช่ปัญหาของคอมปาวด์
- ผลลัพธ์เดิมต้องใช้เวลานานขึ้นประมาณ20% เมื่อเวลาค่อย ๆ เพิ่มขึ้น ประจุไม่ได้ตัดอยู่
นอกจากสื่อขัดแล้ว แผ่นบุผนังโพลียูรีเทน 20–35 mmบนเครื่องแบบถังเป็นชิ้นส่วนสึกหรอ และเป็นสิ่งที่ชิ้นงานแตะเมื่อสื่อขัดดันมันเข้าชนผนัง ถังหมุนทำงานที่75–85 dB(A) ที่หนึ่งเมตร ซึ่งส่วนใหญ่มาจากตัวสั่น และต้องใช้ไฟสามเฟส 380 V หรือ 415 V ที่ 50 Hz — บนถังขนาดใหญ่ ทั้งสองอย่างเป็นการตัดสินใจตอนสร้าง ไม่ใช่ตอนเลือกเครื่อง
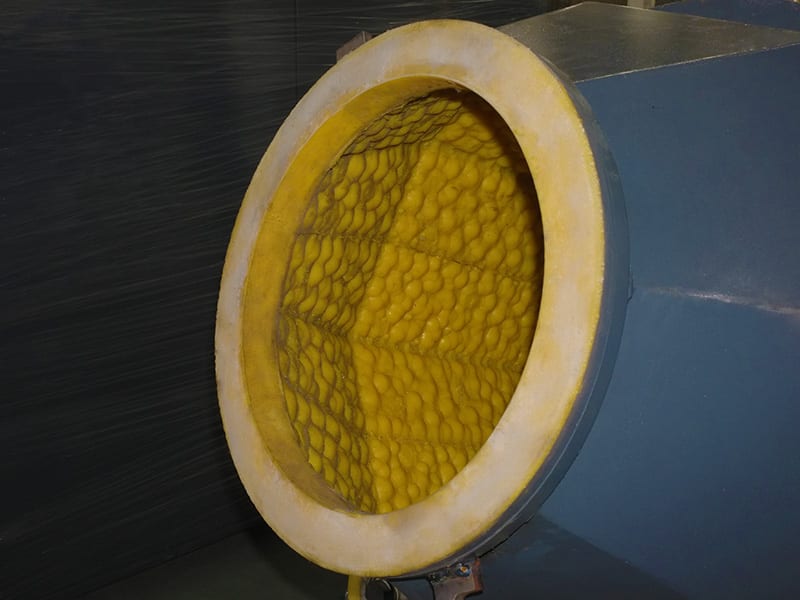
แผ่นบุผนังโบวล์ที่ความสูงใช้งาน: อะไรสึก และสัญญาณว่าประจุหยุดทำงานของมัน
สิ่งที่ควรใส่ใน RFQ
คำถามเรื่องการขัดถังหมุนที่จะได้คำตอบที่ใช้ได้ต้องมีหกรายการ:
- แบบ โดยทำเครื่องหมายขอบที่ต้องลบครีบ และผิวหน้าที่ห้ามแตะ
- เนื้อที่ต้องขจัดที่ครีบ หน่วยเป็นสิบของมิลลิเมตร — ไม่ใช่แค่ “ลบครีบ”
- วัสดุและสภาพของวัสดุ รวมถึงการอบชุบด้วยความร้อน ครีบที่แข็งขึ้นจากการขึ้นรูปเย็นกับครีบที่อบอ่อนแล้วมีพฤติกรรมต่างกัน
- เกณฑ์การยอมรับ: ขีดจำกัดความสูงครีบ รัศมีการลบคม และความหยาบผิวพร้อมระบุทิศทางการวัด
- ตำแหน่งของขั้นตอนในเส้นทางกระบวนการ — ก่อนหรือหลังการอบชุบและการชุบผิว และดาตัมใดถูกเก็บผิวเสร็จแล้ว
- ปริมาณ ส่วนผสม และสภาวะหน้างาน: ไฟฟ้า รับน้ำหนักพื้น ข้อจำกัดเสียง เครื่องแยก และเครื่องอบแห้ง ทุกเครื่องถูกเดินด้วยสื่อขัดบรรจุก่อนส่งออก เครื่องมาตรฐานส่งออกภายใน25–35 วันนับจากวันมัดจำ (45–60 วันสำหรับเครื่องสร้างตามสั่ง) การขนส่งทางทะเลจากเซียะเหมินใช้เวลา30–40 วัน
การทดลองคือสิ่งที่ส่งมอบ ไม่ใช่เอกสารข้อมูล: ชิ้นงานตัวแทนไม่กี่ชิ้นรวมถึงชิ้นที่แย่ที่สุดจะกลับมาเป็นผิวสำเร็จ วงจร และปริมาณการใช้สื่อขัดที่วัดได้ — บนชิ้นงานของคุณ ไม่ใช่บนตาราง
FAQ
การขัดถังหมุนเป็นการดำเนินการกัดหรืองานเก็บผิว? เป็นงานเก็บผิวที่อยู่ในเส้นทางการกัด ถังหมุนขจัดเนื้อระดับไมโครเมตร จึงทำความสะอาดสิ่งที่เครื่องมือทิ้งไว้ แต่แก้ขนาด การโก่ง หรือสนามความเค้นไม่ได้ ถ้าพิกัดความเผื่อในแบบขึ้นกับขอบที่ต้องอยู่กับที่ ถังหมุนก็เป็นความเสี่ยงต่อพิกัดความเผื่อนั้น
การขัดถังหมุนขจัดรอยเครื่องมือจากการกัดหรือไม่? มันแทนที่รอยเหล่านั้น ร่องต่าง ๆ ถูกปรับให้เรียบลงทีละน้อย แต่การเปลี่ยนแปลงที่มีประโยชน์กว่าคือประจุกดรอยลงบนผิวในทิศทางสุ่ม ผิวสำเร็จจึงไม่มีทิศทาง — วัดได้จากความหยาบขวางลายที่ลู่เข้าหาความหยาบตามลาย ผิวที่ถูกฉีกหรือสั่นเป็นรอยลึกทำได้เพียงปรับให้เรียบ ไม่ใช่ขจัดออก
การขัดถังหมุนแทนขั้นตอนคลายความเค้นได้ไหม? ไม่ได้ ขั้นตอนคลายความเค้นเปลี่ยนสนามความเค้นทั่วทั้งภาคตัด ส่วนถังหมุนขจัดเนื้อออกจากผิว ชิ้นงานที่โก่งหลังการกัดจะยังโก่งหลังการขัดถังหมุน และจะสะอาดขึ้นระหว่างที่มันโก่ง
ตระกูลเครื่องแบบใดเหมาะกับชิ้นงานที่ผ่านการกัด? ดูจากรูปทรงก่อน แล้วจึงดูปริมาณ แนวทางแบบสั่นครอบคลุมงานกัดส่วนใหญ่ แท่นแบบถังรับชิ้นงานที่ยาวและหนัก บาร์เรลเหมาะกับรูปทรงง่ายที่กลิ้งได้อย่างอิสระ และจานหมุนเหวี่ยงยึดชิ้นงานชิ้นเดียวไว้กับเครื่องมือเพื่อการตัดเฉพาะจุดที่ควบคุมได้ สื่อขัดมาจากกลุ่มเซรามิกและพลาสติก แคตตาล็อกแสดงรายการแพลตฟอร์มที่เราผลิต และที่ใดที่ไม่มีแบบใดเข้ากันได้ เราจะสร้างการกำหนดค่าให้เหมาะกับชิ้นงานนั้น
Max Xu ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
กระบวนการเก็บผิวกำหนดจากวัสดุ ปริมาณเนื้อที่ต้องขจัด และผิวสำเร็จที่ต้องการ ดังนั้นการกำหนดค่าสำหรับชิ้นงานหนึ่ง ๆ จึงยืนยันด้วยการทดลองบนชิ้นงานนั้น — วงจรที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการขจัดเนื้อซึ่งอาจไม่ตรงกับงานของคุณ เราผลิตเครื่องจักรเก็บผิว รวมถึงสื่อขัดและคอมปาวด์ที่ใช้กับเครื่องเหล่านี้ เราไม่ได้ให้บริการรับจ้างเก็บผิว
 +86-592-2381506


 รองรับเครือข่าย IPv6
