


การขัดเงาล้ออะลูมิเนียมและล้อรถบรรทุก: ความกลม ฟิกซ์เจอร์จับยึด และมาตรฐานความปลอดภัย
ล้ออะลูมิเนียมหล่อสำหรับยานยนต์และล้อรถบรรทุกฟอร์จสำหรับงานหนักเชิงพาณิชย์ ถือเป็นหนึ่งในกลุ่มงานที่มีมูลค่าทางธุรกิจสูงและเข้มงวดทางเทคนิคที่สุดในกระบวนการขัดผิวชิ้นงานแบบแมสระดับอุตสาหกรรม ในการค้นหาเพื่อจัดซื้อ คำค้นอย่าง อุปกรณ์ขัดเงาล้อ, เครื่องขัดเงาล้ออะลูมิเนียม และ เครื่องขัดเงาล้อรถบรรทุก มีปริมาณการค้นหาทั่วโลกเป็นจำนวนมาก ทว่าวิศวกรการผลิต ผู้ฟื้นฟูสภาพล้อ และผู้จัดการฝ่ายบำรุงรักษากองรถมักพบเพียงข้อมูลแคตตาล็อกที่ผิวเผิน เว็บไซต์ผู้จัดจำหน่ายส่วนใหญ่มองการขัดเงาล้อเป็นเพียงการหย่อนล้อลงในถังขัดสั่นขนาดใหญ่ หรือการหมุนล้อเข้ากับแกนขัดเงาที่ไม่ได้ปรับเทียบมาตรฐาน
ในการผลิตปริมาณมากและการฟื้นฟูสภาพล้อความแม่นยำสูง ความเงางามภายนอกเป็นเพียงขั้นตอนการตรวจสอบขั้นสุดท้าย ความกลมเชิงเรขาคณิต การรักษาจุดอ้างอิงวิกฤต และความสมบูรณ์ด้านความล้าของโครงสร้าง คือข้อกำหนดเบื้องต้นที่ชี้ขาดว่าล้อสำเร็จรูปจะผ่านเกณฑ์เชิงพาณิชย์หรือกลายเป็นชิ้นงานเสียที่อันตราย
ล้อรถยนต์นั่งแบบหล่อขนาด 19 นิ้วมาตรฐาน หรือล้อรถบรรทุกแบบฟอร์จขนาด 22.5 นิ้ว อาจดูหนาและแข็งเกร็ง แต่โครงสร้างแท้จริงเป็นเปลือกบางที่ยืดหยุ่นได้ การจับยึดอย่างไม่ถูกต้องจะทำให้เกิดการเสียรูปยืดหยุ่น ส่งผลให้รูปทรงบิดเบี้ยวไม่ได้ศูนย์ความกลมเมื่อคลายแคลมป์ การปล่อยให้บ่าประกบติดตั้งสัมผัสกับสเลอรีสารขัดจะกัดกร่อนรูกลางล้อความแม่นยำสูงและบ่าเทเปอร์น็อตล้อ บั่นทอนสมดุลรถและการรักษาแรงบิดของตัวยึด
คู่มือทางเทคนิคฉบับสมบูรณ์นี้วิเคราะห์ข้อจำกัดโครงสร้างของอุปกรณ์ขัดเงาล้อ อธิบายฟิกซ์เจอร์จับยึดแม่นยำสูงและการมาสก์จุดอ้างอิง จัดการความท้าทายในการถ่ายมีเดียหลายขั้นตอน แก้ปัญหาคอขวดด้านแทกต์ไทม์ (takt-time) ของสายการผลิต กำหนดเกณฑ์ปฏิบัติด้านความปลอดภัย อาชีวอนามัย และสิ่งแวดล้อม (EHS) สำหรับกากตะกอนอะลูมิเนียม พร้อมกำหนดมาตรฐานความปลอดภัยสำหรับล้อรถบรรทุกหนักเชิงพาณิชย์ตามเกณฑ์ความล้าของ DOT และ SAE J267

ชิ้นงานอะลูมิเนียมหล่อผนังบางและโครงสร้างก้านล้อทรงกลม สังเกตสันก้านล้อแนวรัศมีที่เพรียวบางและรูกลางล้อคว้านแม่นยำ: การขัดผิวแบบแมสด้วยสารขัดรุนแรงโดยไม่มาสก์ป้องกัน จะกัดกร่อนบ่าแบริ่งวิกฤตและลบขอบมุมของก้านล้อ
สองข้อจำกัดทางวิศวกรรมที่ควบคุมการขัดเงาล้อ
ก่อนกำหนดกำลังมอเตอร์ ขนาดเส้นผ่านศูนย์กลางถังขัด หรือเม็ดมีเดียขัด ผู้ดูแลการผลิตต้องตระหนักถึงข้อเท็จจริงทางกายภาพสองประการที่ทำให้การขัดเงาล้อแตกต่างจากการขัดผิวชิ้นส่วนโครงยึดหรือฮาร์ดแวร์ทั่วไป
1. ปรากฏการณ์ผนังบางยืดหยุ่น
ล้อรถยนต์อะลูมิเนียมมีเส้นผ่านศูนย์กลางภายนอกระหว่าง 400 mm ถึง 620 mm ในขณะที่ความหนาผนังกระทะล้อมักมีขนาดเพียง 3.5 mm ถึง 6.0 mm (แตกต่างกันตามสเปกหล่อ A356-T6 หรือฟอร์จ 6061-T6)
* การบิดเบี้ยวจากการจับยึด: หากล้อรถบรรทุกหนักถูกจับยึดบริเวณขอบล้อด้านนอกด้วยปากจับเชิงกลที่แข็งเกร็ง แรงกดเข้าเฉพาะจุดจะบิดขอบล้อเป็นทรงรีหรือสามแฉกระหว่างขัดเงา สารขัดจะขัดโดนเฉพาะจุดสัมผัสสูงแต่เข้าไม่ถึงส่วนเว้าลึก เมื่อปลดแรงจับยึดหลังกระบวนการเสร็จสิ้น เนื้อโลหะจะดีดตัวกลับ ล้อจะเกิดการส่ายแนวรัศมีเกินขีดจำกัด OEM (โดยทั่วไป > 0.35 mm) ซึ่งทำให้รถสั่นสะเทือนขณะขับขี่ด้วยความเร็วสูงอย่างถาวร * การไล่ระดับแรงดันสารขัด: ในอ่างเครื่องขัดผิวแบบสั่นทรงลึก แรงดันไฮโดรสแตติกจากชั้นเม็ดขัดแบบฟลูอิดไดซ์จะเพิ่มขึ้นตามความลึก หากตำแหน่งล้ออยู่นิ่ง ขอบล้อด้านล่างจะเผชิญแรงกัดของเม็ดขัดสูงกว่าหน้าล้อด้านบนอย่างมาก ส่งผลให้การขัดเนื้อโลหะออกไม่สมมาตร การทำความเข้าใจอิทธิพลของการไหลเวียนเม็ดขัดต่อชิ้นงานทรงกลมขนาดใหญ่มีรายละเอียดในคู่มือเครื่องขัดผิวแบบสั่นและการเลือกกระบวนการเครื่องลบครีบทั่วไป
2. การวัดขนาดทางเรขาคณิตหลังกระบวนการ
ต่างจากมือจับประตูหรือเครื่องครัวตกแต่งที่ตรวจคุณภาพผิวสำเร็จด้วยเครื่องวัดความเงา 60° ล้อที่ขัดผิวเสร็จแล้วต้องผ่านการตรวจสอบขนาดและรูปทรงเรขาคณิตอย่างเข้มงวด:
- การส่ายและพิกัดความเผื่อของรูกลางล้อ (CB): โดยทั่วไปกำหนดไว้ที่ +0.05 / -0.00 mm หากสเลอร์รีสารขัดเข้าไปในจุดประกบนี้ ความพอดีในการสวมกับดุมล้อจะเสียหายทันที
- รูปทรงเบ้าน็อตล้อ: เบ้าเทเปอร์ 60° หรือเบ้าทรงกลมต้องรักษาความแม่นยำของมุม เพื่อรับประกันแรงขันยึดของสลักล้อที่ถูกต้องโดยไม่คลายตัวจากการสั่นสะเทือนบนท้องถนน
- โปรไฟล์บ่ารับขอบยาง: โปรไฟล์บ่ารับขอบยางต้องรักษาเส้นรอบวงแนวรัศมีอย่างเคร่งครัด เพื่อให้ขอบยางไม่มียางในแนบสนิทโดยไม่มีลมรั่วซึม
หากต้องการดูภาพรวมว่ารูปแบบเครื่องจักรกำหนดกำลังการผลิตในโครงสร้างแกนหมุนและสถานีต่างๆ อย่างไร โปรดดูที่ รูปแบบเครื่องขัดเงาล้อและการรวมเข้ากับสายการผลิต
การจับยึดที่แม่นยำ & การปิดคลุมผิวจุดวิกฤต
จุดบกพร่องที่ร้ายแรงที่สุดในการขัดผิวล้ออะลูมิเนียมอัตโนมัติคือ การปิดคลุมผิวที่ไม่เพียงพอ หากปล่อยให้เม็ดขัดสัมผัสกับหน้าแปลนติดตั้งด้านหลัง รูสลัก หรือรูกลางล้อ ล้อจะเสียหายในแง่ฟังก์ชันการใช้งานทันที ไม่ว่าพื้นผิวด้านนอกจะเงางามดุจกระจกเพียงใด
``` ภาพตัดขวางการจับยึดล้อ & โครงสร้างการปิดป้องกัน:
[ขอบล้อหน้า / หน้าล้อ / ก้านล้อ สัมผัสสารขัด] ──────────────────────────────────────────────────────────────── │ ▲ ▲ │ │ [รูร้อยน็อต] [รูร้อยน็อต] │ ▼ │ │ ▼ [ขอบบ่ารับยาง] ▼ ▼ [ขอบบ่ารับยาง] ปิดกันเมื่อตัดซ้ำ ┌───────────────┐ ┌───────────────┐ │ ปลั๊ก EPDM │ │ ปลั๊ก EPDM │ └───────────────┘ └───────────────┘ ▲ │ ┌─────────────────────────────────┐ │ แมนเดรลขยายตัวงานหนัก │ │ (บล็อกซีลโพลียูรีเทน) │ │ จับยึดแน่นหนาภายใน CB │ └─────────────────────────────────┘ │ [แป้นประกบด้านหลัง: ซีลปิดสนิทด้วยโอริงหน้าแปลน] ```
การป้องกันรูดุมล้อและแป้นดุมล้อ
เพื่อแยกรูดุมล้อและผิวหน้าประกบด้านหลังจากสึกหรอจากการขัดถู: * แมนเดรลโพลียูรีเทนแบบขยายตัว: ล้อจะถูกจับยึดด้วยแมนเดรลขยายตัวภายในที่สอดอยู่ในรูดุมล้อตรงกลาง แมนเดรลประกอบด้วยปลอกขยายตัวโพลียูรีเทน Shore 90A สำหรับงานหนัก หรือ EPDM วัลคาไนซ์ เมื่อสั่งงานด้วยลมหรือแกนดึงกลาง ปลอกจะขยายตัวในแนวรัศมีดันกับผิวหล่อหยาบด้านในของร่องดุมล้อ ทำให้เกิดซีลปิดสนิทป้องกันน้ำยาขัดเหลวและสารขัดละเอียดพิเศษ * ซีลโอริงหน้าแปลน: ผิวหน้าประกบด้านหลังจะถูกยึดแน่นกับแผ่นรองรับโพลียูรีเทนระนาบเรียบที่ติดตั้งโอริงไนไตรล์สองชั้นร่วมศูนย์ ซึ่งช่วยป้องกันคราบสารเคมี ตามดขนาดเล็ก และการกัดกร่อนจากสารขัดบนผิวสัมผัสที่จะติดตั้งแนบสนิทกับจานเบรกของรถยนต์
การปิดป้องกันปากรูผายน็อตล้อ
รูน็อตล้อ (ระยะพิตช์วงกลม / PCD) ต้องไม่สัมผัสกับสารขัดโดยเด็ดขาด: * ปลั๊กปิดป้องกันแบบล็อกเร็ว: ปลั๊กซิลิโคนหรือโพลียูรีเทนทรงกรวยขึ้นรูปฉีดสั่งทำพิเศษพร้อมสลักเกลียวร้อยตลอดภายใน จะถูกยึดผ่านแต่ละรูน็อต * การป้องกันเทเปอร์: ปลั๊กจะแนบสนิทกับหน้าลาดทรงกรวย 60° หรือขอบลบมุมทรงกลม เพื่อป้องกันขอบคมโค้งมนจากการขัดสี รับประกันว่าล้อจะรักษาแรงบิดขันแน่นได้อย่างเหมาะสมเมื่อติดตั้งด้วยเครื่องมือลมในศูนย์บริการ
การซีลปิดรูจุ๊บลม
รูจุ๊บลมมาตรฐานมีขนาด ⌀ 11.5 mm (หรือ ⌀ 8.3 mm ในล้อรถแข่งเฉพาะทาง) เม็ดสารขัดที่มีขนาดพอดีกับเส้นผ่านศูนย์กลางนี้จะติดแน่นในรู ทำให้ขอบล้อเสียหายเมื่อพยายามตอกออก จึงต้องล็อกปลั๊กแกนยางขยายตัวโดยเฉพาะเข้าในรูจุ๊บลมก่อนป้อนล้อเข้าเครื่องขัดผิว
ลำดับขั้นตอนสารขัดสามระดับและความท้าทายในการสับเปลี่ยนอย่างรวดเร็ว
การสร้างผิวเงากระจกเกรดพาณิชย์ที่มีความแวววาวสูงบนอะลูมิเนียมหล่อ A356 หรืออะลูมิเนียมฟอร์จ 6061-T6 จำเป็นต้องมีกระบวนการขัดผิวเชิงกลสามขั้นตอนต่อเนื่อง
| ขั้นตอนกระบวนการ | วัตถุประสงค์หลักการทำงาน | ข้อมูลจำเพาะเม็ดขัดที่แนะนำ | น้ำยา / สารเคมีกระบวนการ | ระยะเวลาขั้นตอนทั่วไป | ความเรียบผิวที่ได้ (Ra) |
|---|---|---|---|---|---|
| ขั้นตอน 1: ขัดหยาบขั้นต้น | ปรับเรียบรอยมีดกลึง CNC จากรอบกลึงก่อนหน้า, ขจัดผิวรอยต่อแม่พิมพ์หล่อ, ลบคมมนขอบก้านที่คม | พลาสติกทรงกรวยหรือทรงสามเหลี่ยมตัดเฉียงประสานโพลีเอสเตอร์ความหนาแน่นสูง (ความละเอียด 120# – 180#) | compound-LC10 (สารลดแรงตึงผิว/สารขจัดคราบไขมันชนิดเป็นกลาง, ความเข้มข้น 2%) | 90 ถึง 150 นาที | ผิวด้านเรียบเนียนสม่ำเสมอ |
| ขั้นตอนที่ 2: ขัดเรียบละเอียด | ขจัดรอยตัดเฉือนระดับไมโคร เตรียมผิวโลหะเนื้อแน่นสำหรับขัดเงากระจก | เม็ดขัดพลาสติกสังเคราะห์เบอร์ละเอียด (320# – 600# grit) หรือเม็ดพอร์ซเลนทรงกระบอกละเอียด | compound-LC10 (ชะล้างน้ำสะอาดต่อเนื่องเพื่อขจัดเศษโลหะ) | 60 ถึง 120 นาที | ผิวเรียบเนียนที่รอยตัดเฉือนปิดสนิท |
| ขั้นตอนที่ 3: ขัดเงากระจก | แปรรูปเย็นความขรุขระระดับไมโครด้วยการเคาะอัดระดับไมโคร สร้างการสะท้อนแบบกระจกเงา | เม็ดเซอร์โคเนียความหนาแน่นสูง (⌀ 3 – 4 mm) หรือลูกพอร์ซเลนขัดเงา (⌀ 4 – 6 mm) | compound-JTJ50 / น้ำยาขัดเงาสูตรเฉพาะผสมสารยับยั้งการกัดกร่อน | 30 ถึง 45 นาที | การสะท้อนเงากระจกลึก ประเมินเทียบชิ้นงานตัวอย่างอ้างอิง |
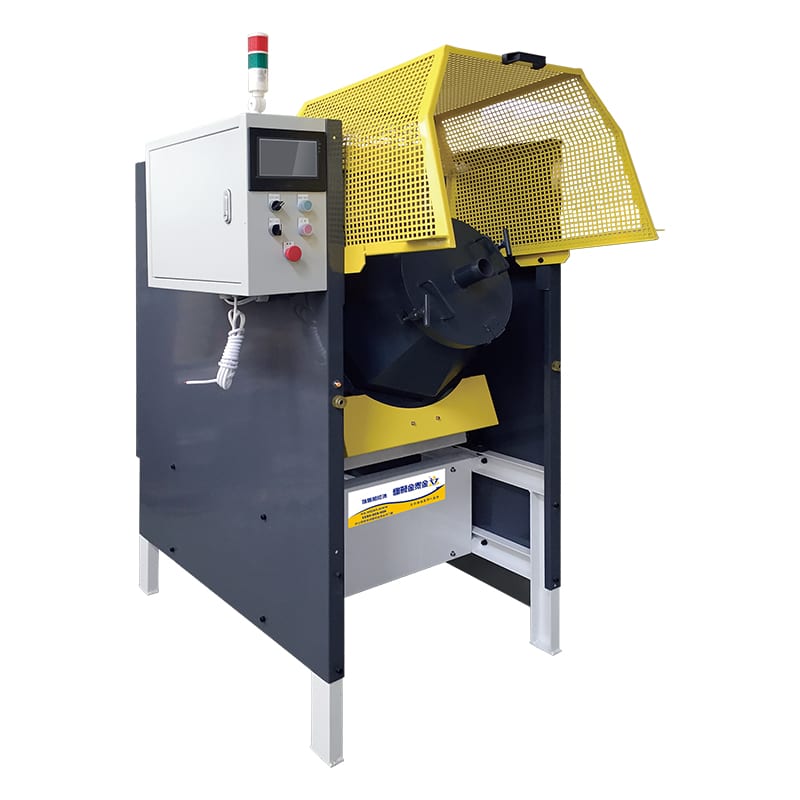
เครื่องขัดผิวอัตโนมัติพร้อมถังแบบปิดและคอนโซลจอสัมผัส PLC แบบโปรแกรมได้ สำหรับงานขัดล้อเฉพาะทางและการกลิ้งขัดหลายแกน โรงงานเลือกใช้เครื่องขัดถังกลิ้งแบบปิด ที่มีระบบหมุนเดินหน้า/ถอยหลังแบบตั้งโปรแกรมได้ ชุดขับปรับความเร็วรอบ และช่องระบายเม็ดขัดแบบเร็ว
อันตรายจากการปนเปื้อนของเม็ดขัดตกค้าง
ความท้าทายหลักในการขัดเงาล้อแบบสถานีเดียวคือ การปนเปื้อนข้ามของเม็ดขัด: * อ่างขัดล้อมาตรฐานจุเม็ดขัดได้ระหว่าง 300 kg ถึง 600 kg * หากโรงงานทำทั้งสามขั้นตอนในอ่างเดียว เม็ดขัดหยาบขั้นตอน 1 ทุกเม็ดต้องถูกถ่ายออกให้หมดก่อนเติมเม็ดเซอร์โคเนียขั้นตอน 3 * รูปแบบความเสียหายขั้นวิกฤต: หากมีเม็ดพลาสติกทรงกรวย 120# ตกค้างเพียงชิ้นเดียว หลังแผ่นกั้นระบายหรือสปริงอ่าง และหลุดเข้าสู่วงจรขัดเงาขั้นตอน 3 มันจะถูกแรงอัดสูงของโหลดเซอร์โคเนียกดครูดไปบนหน้าล้ออะลูมิเนียมเนื้ออ่อน เกิดรอยขูดเกลียวลึกบนผิวหน้ากระจกเงา ทำให้ล้อราคา $400 เสียหายกลายเป็นเศษชิ้นงานใน 5 นาทีสุดท้ายของการผลิต
แนวทางวิศวกรรมสำหรับการระบายเม็ดขัด:
- ช่องระบายระบบนิวแมติกความจุสูง: เครื่องจักรผลิตใช้ประตูดัมป์ระบบนิวแมติกแนวสัมผัสก้นอ่างหรือผนังข้าง ขนาดช่องเปิด > 150 mm ระบายเม็ดขัด 400 kg ลงถังรับภายใน 120 วินาที
- การล้างฟลัชแรงดันสูง: วงแหวนหัวฉีดภายในอัตโนมัติพ่นน้ำปริมาณมาก (80 L/min) ผ่านอ่างเปล่าเพื่อชะล้างเศษขัดตกค้างทั้งหมดออกทางวาล์วระบาย ก่อนโหลดเม็ดขัดเกรดถัดไปด้วยรอกแขวน
- การจัดเซลล์เฉพาะ (มาตรฐาน OEM): โรงงานผลิตปริมาณมากหลีกเลี่ยงการเปลี่ยนเม็ดขัดโดยสิ้นเชิงด้วยการตั้งเซลล์ 3 เครื่อง (อ่าง 1: ขัดหยาบ; อ่าง 2: ขัดละเอียด; อ่าง 3: ขัดเงา) แขนกลเหนือศีรษะย้ายล้อที่จับยึดระหว่างอ่างในเวลาไม่ถึง 30 วินาที
สำหรับคำแนะนำการเลือกเม็ดขัดและหลักการบรรจุตามปริมาตร โปรดดูคู่มือการเลือกเม็ดขัดสำหรับเครื่องขัดสั่นของเรา
การเพิ่มประสิทธิภาพ Takt Time และการจัดการคอขวด
รอบการขัดสั่นแบบอ่างเดี่ยวทั่วไปตั้งแต่งานหล่อดิบ/ตัดเฉือนจนถึงขัดเงากระจกต้องใช้เวลา 4.5 ถึง 6.0 ชั่วโมงต่อล้อ ภายใต้การทำงานต่อเนื่อง 24 ชั่วโมง เครื่องจักรเครื่องเดียวให้ผลผลิตเพียง 4 ล้อสำเร็จต่อวัน—แทบไม่พอสำหรับรถยนต์นั่งหนึ่งคัน
เพื่อปรับสมดุลการขัดผิวล้อกับสายการตัดเฉือน CNC ต้นน้ำและกำหนดการส่งมอบ วิศวกรการผลิตจึงนำเทคนิคการบีบอัดรอบเวลา 2 วิธีมาใช้:
``` สถาปัตยกรรมการบีบอัดรอบเวลา:
ลำดับการขัดสั่นมาตรฐาน (รวม: 330 นาที): [ขั้นตอน 1: ขัดหยาบ 150 นาที] ──► [ขั้นตอน 2: ขัดละเอียด 120 นาที] ──► [ขั้นตอน 3: ขัดเงา 45 นาที] ──► 6 ชั่วโมง / ชิ้น
เซลล์ไฮบริดเพิ่มประสิทธิภาพ (รวม: 75 นาที): [กลึงไดมอนด์คัต CNC ต้นน้ำ: 8 นาที] └──► [ขั้นตอน 1 พ่นทรายล่วงหน้า / ขัดละเอียดโดยตรง: 35 นาที] └──► [ขั้นตอน 3 ขัดเงากระจกพลังงานสูง: 30 นาที] ──► 1.25 ชั่วโมง / ชิ้น ```
1. การตัดเฉือนขั้นต้นและการเตรียมผิวต้นน้ำ
การปล่อยให้เม็ดขัดสั่นอิสระขัดลบรอยกลึง CNC หนาทำให้เสียเวลาหลายชั่วโมง * การปาดหน้าด้วยเพชรละเอียด: การปรับรอบกลึงเก็บผิวละเอียดต้นทาง (ใช้เม็ดมีดโพลีคริสตัลไลน์ไดมอนด์ / PCD ที่อัตราป้อนสูงเพื่อให้ผิวกลึงเริ่มต้นละเอียดกว่ารอบกลึงหยาบ) ช่วยลดเวลาขัดด้วยเม็ดพลาสติกขั้น 1 จาก 150 นาที เหลือเพียง 30–45 นาที * การพ่นขัดแห้งเฉพาะจุดล่วงหน้า: สำหรับล้อฟอร์จที่มีรอยต่อแม่พิมพ์หนาหรือความเสียหายขอบล้อรุนแรง การพ่นขัดเฉพาะจุดล่วงหน้าด้วยเม็ดพลาสติกละเอียดหรือเม็ดขัดทางการเกษตรช่วยลอกคราบออกไซด์หนาได้ใน 2 นาที โดยข้ามการขัดสั่นหยาบ
การผสานระบบล้างและปั่นแห้งปลายน้ำ
เมื่อสิ้นสุดรอบการขัดเงากระจก ต้องรีบลอกวัสดุป้องกันล้ออะลูมิเนียมออก ล้างด้วยน้ำปราศจากไอออน และทำให้แห้งทันที การปล่อยให้หยดน้ำตกค้างขังในซอกก้านล้อหรือรูวาล์วจะทำให้เกิดคราบแคลเซียมฝังแน่นและรอยด่างออกซิเดชันจากอากาศ เซลล์ผลิตล้อปริมาณสูงจึงติดตั้ง เครื่องปั่นแห้งแบบเหวี่ยงเชิงอุตสาหกรรม แบบลมร้อนหรืออุโมงค์เป่าลมสะอาดอัตโนมัติ ซึ่งเป็นข้อกำหนดการทำงานที่ระบุไว้ในการวิเคราะห์ของเราเรื่อง ทำไมการทำให้แห้งจึงเป็นขั้นตอนสำคัญ
2. การหมุนแบบดาวเคราะห์หลายสปินเดิล เทียบกับ การเคลื่อนที่อิสระตามแรงสั่น
ในอ่างขัดสั่นทั่วไป ล้อที่จับยึดจะหมุนช้าๆ ด้วยมอเตอร์เสริมด้านบนที่ 1 ถึง 5 RPM ขณะที่อ่างสั่นอยู่ด้านล่าง * การเปลี่ยนชุดขับสปินเดิลเป็นเซอร์โวมอเตอร์สองทิศทางที่สลับการหมุน (ตามเข็มนาฬิกา 60 วินาที ทวนเข็มนาฬิกา 60 วินาที) ที่ 12 ถึง 25 RPM จะเพิ่มความเร็วเฉือนสัมพัทธ์ระหว่างเม็ดขัดสภาวะฟลูอิดไดซ์กับก้านล้ออย่างมหาศาล * แรงเฉือนเชิงพลวัตนี้ช่วยลดรอบเวลาของขั้น 1 และขั้น 2 ลง 40% ถึง 55% พร้อมทั้งขัดช่องก้านล้อได้สม่ำเสมอทั่วถึงโดยไม่เกิดจุดอับ
สำหรับกลยุทธ์ครบวงจรด้านการผสานสายการผลิตและการปรับสมดุลการผลิต โปรดอ่าน การขัดผิวชิ้นงานอะลูมิเนียมคราวละมากโดยไม่เกิดรอยป้าย
สิ่งแวดล้อม อาชีวอนามัย ความปลอดภัย (EHS) และการจัดการกากตะกอนอะลูมิเนียม
การขัดผิวล้ออะลูมิเนียมทำให้เกิดเศษผงอะลูมิเนียมระดับซับไมครอนหลายพันกรัมแขวนลอยในสารเคมีขัดสูตรน้ำ เศษผงอะลูมิเนียมที่ไม่ได้รับการจัดการจะก่อให้เกิดอันตรายร้ายแรงจากสารเคมีและการระเบิดในโรงงาน
1. อันตรายจากการเกิดก๊าซไฮโดรเจน
เมื่ออนุภาคอะลูมิเนียมขนาดละเอียดทำปฏิกิริยากับน้ำในพื้นที่ปิด ปฏิกิริยาคายความร้อนจะทำให้เกิดก๊าซไฮโดรเจนที่ติดไฟได้:
$2Al + 6H_2O longrightarrow 2Al(OH)_3 + 3H_2uparrow$
* ความเสี่ยง: หากเศษอะลูมิเนียมเปียกสะสมในถังตกตะกอนที่ไม่ระบายอากาศ บ่อพักปิด หรือแนวท่อ จะเกิดกระเปาะก๊าซไฮโดรเจนขึ้นอย่างรวดเร็ว ประกายไฟจากการเจียรซ่อมบำรุงหรือการคายประจุไฟฟ้าอาจทำให้เกิดการลุกไหม้ระเบิดได้ * การควบคุมทางวิศวกรรม: อ่างรวบรวมน้ำเสียทั้งหมดต้องเปิดฝาบน มีการระบายอากาศอย่างต่อเนื่องด้วยลมเป่า และติดตั้งระบบดูดอากาศป้องกันประกายไฟตามมาตรฐาน ATEX/NFPA
2. เทคโนโลยีการแยกกากตะกอน
การปล่อยน้ำเสียดิบจากเครื่องขัดสั่นลงท่อระบายน้ำสาธารณะถือว่าผิดกฎหมาย และทำให้ระบบท่ออุตสาหกรรมอุดตันอย่างรวดเร็วจากก้อนตะกอนอะลูมิเนียมไฮดรอกไซด์แข็งตัว * ระบบกรองแถบกระดาษอัตโนมัติ: น้ำทิ้งจากอ่างขัดเงาล้อจะไหลต่อเนื่องผ่านตัวกรองกระดาษเลื่อนอัตโนมัติ (กรองอนุภาคละเอียดถึง 25 – 50\ μm) กระดาษที่ใช้แล้วจะเลื่อนไปข้างหน้าโดยอัตโนมัติ พร้อมทิ้งกากตะกอนอะลูมิเนียมชื้นลงในถังปิดเพื่อนำไปกำจัด * เครื่องเหวี่ยงแยกตะกอนความเร็วสูง: สำหรับโรงงานขนาดใหญ่ที่เดินเครื่องขัดผิวล้อตั้งแต่ 4 เครื่องขึ้นไป เครื่องแยกแบบหมุนเหวี่ยงสองเฟสจะแยกอนุภาคอะลูมิเนียมของแข็งได้ถึง 5\ μm ทำให้น้ำและน้ำยาขัดใสเพื่อหมุนเวียนใช้ใหม่แบบวงปิด
3. การจัดการค่า pH ของน้ำยาเคมีขัดผิว
อะลูมิเนียมเป็นโลหะแอมโฟเทอริกที่ไวต่อการกัดกร่อนอย่างรวดเร็วทั้งในสภาวะกรดและด่าง: * กับดักการเกิดคราบดำจากด่าง: หากความเข้มข้นของน้ำยาขัดเบี่ยงเบนไปเป็นด่าง (pH > 8.5) ผิวชิ้นงานจะเกิดคราบเขม่าสีเทาเข้มหรือดำ (ตะกอนอะลูมิเนียมไฮดรอกไซด์ที่ไม่ละลายน้ำและตะกอนสารประกอบโลหะทองแดง/ซิลิกอน) เมื่อเกิดคราบดำจากด่างแล้ว จะไม่สามารถขัดเงาออกได้ ต้องลอกผิวด้วยกรดหรือนำล้อไปกลึงใหม่ * กับดักการกัดกร่อนจากกรด: หากค่า pH ลดลงต่ำกว่า 5.5 การกัดกร่อนตามขอบเกรนอย่างรุนแรงจะเข้าทำลายมุมโค้งก้านล้อ ทำให้เกิดรูพรุนขนาดเล็กมากซึ่งทำลายความเงาใสระดับกระจกในขั้นตอนสุดท้าย * ช่วงค่าที่เหมาะสม: ปั๊มจ่ายสารอัตโนมัติจะต้องรักษาความเข้มข้นของน้ำยาขัดไว้ที่ 1.5% – 2.5% พร้อมควบคุมสารละลายหมุนเวียนให้อยู่ระหว่าง pH 6.8 and 7.8 อย่างเคร่งครัดโดยใช้สูตรอย่าง compound-LC10
สำหรับหลักการจ่ายสารเคมีอย่างละเอียดในโลหะผสมต่างๆ โปรดดูที่ น้ำยาขัดโลหะ: อะลูมิเนียมกับเหล็กกล้า
ล้อรถบรรทุกหนักเชิงพาณิชย์ (22.5" & 24.5"): มาตรฐานความปลอดภัยและความทนทานต่อความล้า
การขัดผิวล้อรถบรรทุกฟอร์จเชิงพาณิชย์ (เช่น ล้อรถบรรทุกหนักมาตรฐาน 22.5 × 8.25 หรือ 24.5 × 8.25) มีข้อจำกัดวิกฤตทางกลและกฎระเบียบ ซึ่งไม่มีในงานตกแต่งล้อรถยนต์นั่ง
``` จุดตรวจสอบวิกฤตบนล้อรถบรรทุกหนักเชิงพาณิชย์:
[รัศมีบ่าขอบยาง: ผนังบางลงต้องไม่เกิน 0.15 mm] ┌─────────────────────────┐ │ │ │ └──────────┐ │ │ [ปีกขอบล้อนอก] │ [ร่องกระทะล้อ / ดรอปเซ็นเตอร์] │ │ │ └────────────────────────────────────┘ │ [มุมมนช่องระบายอากาศ / ช่องมือจับ: จุดรวมความเค้น — ต้องตรวจหารอยแตกร้าวไมโครก่อนขัดเงา] ```
1. ระบบจับยึดงานหนักแรงบิดสูง
ล้อรถบรรทุกเชิงพาณิชย์แบบฟอร์จมีน้ำหนักเปล่า 23 kg ถึง 26 kg เมื่อรับแรงหนีศูนย์กลางและแรงฉุดไฮโดรไดนามิกในเบดเม็ดขัดฟลูอิดไดซ์ความเร็วสูง โมเมนต์พลิกคว่ำที่กระทำต่อชุดขับเพลาจะเกิน 450 Ncdotm * หัวจับล้อรถยนต์นั่งมาตรฐานจะเสียหายอย่างสิ้นเชิงภายใต้ภาระนี้ * เครื่องขัดเงาล้อรถบรรทุกใช้เพลาเหล็กกล้าผสมชุบผิวแข็งอินดักชันสำหรับงานหนัก (ขนาดต่ำสุด ⌀ 80 mm) รองรับด้วยตลับลูกปืนเม็ดเรียวคู่ขนาดใหญ่พิเศษ ขับเคลื่อนด้วยมอเตอร์เกียร์แรงบิดสูง (กำลังขับต่ำสุด 7.5 kW ถึง 11.0 kW)
2. ขีดจำกัดการบางลงของผนังบ่าขอบยาง
ล้อรถบรรทุกเพื่อการพาณิชย์ขนาดหนักทำงานภายใต้แรงดันลมยางสูง (100 – 120 PSI / 6.9 – 8.3 bar) เพื่อรองรับน้ำหนักลงเพลารถรวมสูงสุด 10,000 kg * จากการวิ่งบนทางหลวงหลายปี เกลือบนถนน ความชื้น และแรงเสียดทานจากการถอดใส่ยาง ทำให้เกิดการกัดกร่อนแบบรูเข็มรุนแรงและการเกิดออกไซด์ที่บ่าขอบยาง ก่อให้เกิดปัญหาลมยางไม่มียางในรั่วซึมเรื้อรัง * ข้อกำหนดตามกฎระเบียบ: มาตรฐานยานยนต์พาณิชย์ — รวมถึง DOT (กระทรวงคมนาคมสหรัฐฯ), SAE J267 และ ISO 7141 — กำหนดความหนาขั้นต่ำของหน้าตัดขอบล้อ * กฎของกระบวนการ: การขัดเงาต้องขจัดออกไซด์โดยไม่ทำให้โปรไฟล์บ่าขอบยางที่สำคัญเสียหาย การขจัดเนื้อโลหะตามแนวรัศมีรวมทุกขั้นตอนการขัดผิวต้องควบคุมให้ ≤ 0.15 mm หากผู้ปฏิบัติงานเจียรบ่าขอบยางรุนแรงเพื่อขจัดรอยตามดลึก ผนังขอบล้อจะบางเกินขีดจำกัดความล้าที่ปลอดภัย เสี่ยงต่อการเกิดปีกขอบล้อระเบิดฉีกขาดขณะวิ่งบนทางหลวง
3. การปรับสภาพขอบช่องระบายอากาศ (ช่องมือจับ)
จานล้อรถบรรทุกเชิงพาณิชย์มีช่องระบายอากาศขนาดใหญ่ 8 หรือ 10 ช่อง ช่องเหล่านี้เป็นจุดรวมความเค้นหลักที่เกิดรอยร้าวล้าจากการบิดตัวแบบวัฏจักร * เม็ดขัดต้องลบขอบมนตามแนวรัศมีอย่างต่อเนื่องและเรียบเนียน (R0.5 – R1.0 mm) รอบทุกช่องระบาย เพื่อกำจัดรอยบากระดับไมโครจากการปั๊มขึ้นรูปหรือการตัดด้วยเลเซอร์ * ก่อนรับล้อรถบรรทุกเข้าขัดเงา การทดสอบแบบไม่ทำลาย (การตรวจสอบด้วยสารแทรกซึมเรืองแสง / PT หรือการทดสอบด้วยกระแสไหลวน) ต้องยืนยันว่าไม่มีรอยร้าวล้าระดับไมโครที่มุมมนของช่องระบายอากาศ
เมทริกซ์การแก้ปัญหาหน้างาน: การวินิจฉัยข้อบกพร่องการขัดเงาล้อ
| ข้อบกพร่องที่ตรวจพบ | สาเหตุหลักที่เป็นไปได้ | วิธีการตรวจสอบ | มาตรการแก้ไขทางวิศวกรรม |
|---|---|---|---|
| รูดุมล้อไม่กลม / ขยายใหญ่ (ล้อไม่ผ่านเกจวัดศูนย์ดุม) | 1. ซีลแมนเดรลชำรุดทำให้สเลอร์รีขัดซึมเข้า<br>2. แรงขยายแนวรัศมีของแมนเดรลสูงเกินไปจนรูเสียรูปถาวร | วัดเส้นผ่านศูนย์กลางรูใน 4 แนวแกนด้วยไมโครมิเตอร์วัดในแบบสามจุด (ขีดจำกัด +0.05 mm) | เปลี่ยนปลอกขยายโพลียูรีเทน Shore 90A ที่สึกหรอ; ตรวจสอบแรงดันลมจับยึดของแมนเดรลให้อยู่ในค่าสอบเทียบที่กำหนด (4.0 – 5.5 bar) |
| ผิวเปลือกส้ม / รูตามดละเอียดบนผิวนอก (ผิวเป็นลอนคลื่นและรอยบุ๋มแทนการสะท้อนเงาแบบกระจก) | 1. แอมพลิจูดการสั่นสูงเกินไปหรือเม็ดขัดเซอร์โคเนียขนาดใหญ่เกินไปกระแทกผิวโลหะอ่อน<br>2. การกัดกร่อนจากกรดของน้ำยาล้างที่ขังนิ่ง | ตรวจสอบลักษณะพื้นผิวด้วยกล้องขยายออปติคัล 40×; ตรวจสอบค่า pH ของอ่างน้ำยา | เปลี่ยนจากเม็ดขัดขนาดใหญ่เป็นเม็ดเซอร์โคเนีย ⌀ 3 mm; ลดมุมลูกตุ้มเยื้องศูนย์ของมอเตอร์; ตรวจสอบอัตราการจ่ายคอมพาวด์และคุมค่า pH ของอ่างน้ำยาให้อยู่ระหว่าง 6.8 ถึง 7.8 |
| เงาบังที่ก้านล้อรุนแรง (หน้าล้อขัดเงาสว่าง แต่ผนังข้างก้านล้อแนวตั้งยังเป็นผิวดิบ) | 1. ความเร็วการไหลของเม็ดขัดไม่พอแทรกเข้าช่องแคบก้านล้อ<br>2. การหมุนเพลาทิศทางเดียวทำให้ผิวช่องเว้าด้านท้ายขาดเม็ดขัด | ตรวจสายตาใต้ไฟตรวจความเข้มสูง; วัดค่า Ra บนผนังข้างด้านในก้านล้อ | ใช้โปรแกรมหมุนเพลาสองทิศทาง (กลับทิศทุก 60 วินาที); แทนที่เม็ดขัดทรงกลมด้วยเม็ดพลาสติกสามเหลี่ยมตัดเฉียงที่แทรกเข้ามุมเอียงแคบของก้านล้อ |
| ผิวเปลี่ยนเป็นสีเทาเข้ม / คราบเถ้าดำ (อะลูมิเนียมเกิดฟิล์มสีเข้มที่ล้างไม่ออกหลังจบรอบ) | 1. ค่า pH ของน้ำยาเคมี > 8.5 ทำให้เกิดการกัดละลายจากฤทธิ์ด่าง<br>2. เศษผงอะลูมิเนียมละเอียดอัดแน่นในรูพรุนขนาดเล็กของเม็ดขัดเซรามิก | ตรวจวัดค่า pH น้ำทิ้งด้วยมิเตอร์ดิจิทัลที่สอบเทียบแล้ว; ตรวจสอบสภาพผิวเม็ดขัด | ถ่ายน้ำยาในอ่างทิ้งทันที; ล้างระบบด้วยน้ำสะอาด; เติมน้ำยา `compound-LC10` สูตรเป็นกลางใหม่; เดินรอบทำความสะอาดเม็ดขัด 20 นาทีโดยไม่ใส่ชิ้นงาน |
| เม็ดขัดติดค้างในรูวาล์วหรือร่องขอบล้อ (เม็ดขัดติดแน่น ต้องใช้เหล็กสกัดออกด้วยมือ) | 1. เส้นผ่านศูนย์กลางเม็ดขัดพอดีกับรูวาล์ว (⌀ 11.5 mm) หรือร่องระบายน้ำก้านล้อ (± 10%)<br>2. เม็ดขัดสึกหรอจนถึงขนาดวิกฤตที่ทำให้ติดขัด | ตรวจเช็กขนาดหินที่ติดค้างเทียบกับแบบชิ้นงาน | ติดตั้งปลั๊กยางอีลาสโตเมอร์อุดรูวาล์วก่อนโหลดชิ้นงาน ร่อนคัดหินขัดเป็นระยะเพื่อคัดทิ้งเม็ดที่แตกหรือสึกหรอ |
สำหรับหลักการโหลดตามปริมาตรและพลศาสตร์ของไหล โปรดดู อัตราส่วนการโหลด: ตัวแปรกำหนดผลผลิต
ข้อจำกัด: เมื่อการขัดผิวแบบมวลไม่สามารถใช้ได้กับล้อ
เครื่องขัดผิวแบบมวลชนิดอ่างสั่นและถังกลิ้งมีประสิทธิภาพสูงในการปรับสภาพผิว แต่ไม่ใช่เครื่องมือซ่อมแซมครอบจักรวาล ปัญหาโครงสร้างและโลหะวิทยาบางประการของล้อไม่สามารถแก้ไขได้ด้วยเครื่องขัดผิวแบบมวล:
- รอยครูดขอบทางรุนแรงและรอยคว้านลึก (ความลึก > 1.5 mm):
การขัดผิวแบบสั่นช่วยลบครีบขนาดเล็กและปรับเรียบผิวลายกลึง (ลึก 0.05 – 0.15 mm) การพยายามขัดลบรอยครูดลึกด้วยการขัดผิวแบบมวลจะลบเลือนรูปทรงก้านล้อโดยรอบและทำลายสมดุลโครงสร้างล้อ รอยคว้านลึกต้องเชื่อมพอกด้วย TIG ตามด้วยการกลึงขึ้นรูป CNC แม่นยำสูงก่อนขัดเงาตกแต่ง
- การส่ายแนวรัศมีเชิงโครงสร้างหรือขอบล้อดุ้งด้านข้าง:
ล้อที่ไม่ได้ศูนย์หรือดุ้งไม่สามารถแก้ไขได้ด้วยการขัดเงา ขอบล้อที่ดุ้งเชิงโครงสร้าง > 0.5 mm ต้องดัดตรงเชิงกลด้วยเครื่องซ่อมล้อไฮดรอลิกร่วมกับการให้ความร้อนเหนี่ยวนำเฉพาะจุดก่อนการเตรียมผิว
- ล้อแข่งแมกนีเซียมฟอร์จน้ำหนักเบาพิเศษ:
โลหะผสมแมกนีเซียมทำปฏิกิริยารุนแรงกับสารละลายสูตรน้ำ การนำแมกนีเซียมไปขัดในเครื่องขัดผิวแบบสั่นสูตรน้ำมาตรฐานจึงเสี่ยงต่อการเกิดออกซิเดชันแบบกัลวานิกขั้นรุนแรง การกัดกร่อนแบบรูเข็ม และการปล่อยก๊าซไฮโดรเจนที่เป็นอันตราย ล้อแมกนีเซียมจำเป็นต้องใช้มีเดียขัดเงาแบบไฮโดรคาร์บอนไร้น้ำหรือสารอินทรีย์แบบแห้งชนิดพิเศษ (เช่น เปลือกวอลนัทบดปรับสภาพ) ซึ่งทำงานในบรรยากาศก๊าซเฉื่อยแบบปิดผนึก
- การลอกเคลียร์โค้ทของล้อพ่นสีพาวเดอร์โค้ท:
มีเดียขัดเขย่าไม่สามารถลอกเคลียร์พาวเดอร์โค้ท OEM ยานยนต์ที่มีความหนา (80 – 150\ μm) ได้อย่างมีประสิทธิภาพ ฟิล์มโพลียูรีเทนหรือโพลีเอสเตอร์ที่เหนียวจะช่วยซับแรงกระแทกของเม็ดขัด ส่งผลให้เสียเวลารอบการทำงานไปหลายชั่วโมง ล้อจะต้องผ่านการลอกสีด้วยสารเคมีในเบนซิลแอลกอฮอล์ร้อนหรืออ่างแช่ลอกสีก่อนนำเข้าเครื่องขัดผิวแบบแมสฟินิชชิ่ง
ข้อมูลจำเพาะเครื่องจักรที่ผ่านการรับรองและศักยภาพการผลิตตามสั่ง
เครื่องจักรขัดผิวแบบแมสฟินิชชิ่งและสถานีขัดเงาอัตโนมัติระดับอุตสาหกรรมทั้งหมดที่ผลิตโดยโรงงานของเราในเมืองเซี่ยเหมิน ประเทศจีน (ก่อตั้งขึ้นในปี 1992) ได้รับการผลิตตามมาตรฐานอุตสาหกรรมที่ผ่านการรับรอง:
* การปฏิบัติตามมาตรฐานเครื่องจักรยุโรป CE: ได้รับการรับรองตามข้อกำหนดเครื่องจักร CE Machinery Directive ครบทุกสายการผลิต: * ใบรับรอง M.2023.206.C88120 (แพลตฟอร์มแนวนอน แบบสั่นเขย่า และแบบถังขัดกลิ้ง ใช้ได้ถึง 2028-07-24 รายงาน DTT230706S003 / S004) ครอบคลุมรุ่นต่างๆ ได้แก่ ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, ZL150, YG350, YG450, HBPG-01, HBPG-02 และ GSLX-120. * ใบรับรอง M.2023.206.C88121 (แพลตฟอร์มแนวตั้งและแบบจานหมุน ใช้ได้ถึง 2028-07-24 รายงาน DTT230706S005 / S006) ครอบคลุมรุ่นต่างๆ ได้แก่ LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 และ BLG200 (รวมเครื่องจักรที่ผ่านการรับรอง 21 รุ่น). * การรับรองระบบบริหารคุณภาพ ISO 9001: ใบรับรองปัจจุบัน 00726Q01571R001 ออกโดย Zhongjian Certification Co., Ltd. (ใช้ได้ถึง 2029-06-02) ครอบคลุมการผลิตและจำหน่ายเครื่องจักรขัดตกแต่งผิวและขัดเงา * ทรัพย์สินทางปัญญา: ได้รับการสนับสนุนโดยสิทธิในทรัพย์สินทางปัญญาของจีนที่ได้รับอนุมัติ 24 รายการ รวมถึงสิทธิบัตรการประดิษฐ์ 1 รายการ อนุสิทธิบัตร 17 รายการ และสิทธิบัตรการออกแบบ 6 รายการ สำหรับเกณฑ์ตรวจสอบคุณสมบัติโรงงาน ดูที่ วิธีประเมินผู้ผลิตเครื่องลบครีบและขัดตกแต่งผิว.
บริการฟิกซ์เจอร์สั่งทำพิเศษ OEM และการรวมสายการผลิต
เนื่องจากรูปทรงล้อ ระยะออฟเซ็ต (ET) เส้นผ่านศูนย์กลางวงกลมรูน็อต (PCD) และขนาดดุมล้อแตกต่างกันตามการใช้งานในรถยนต์นั่ง รถแข่ง และรถบรรทุกเพื่อการพาณิชย์ เราจึงออกแบบและสร้างโซลูชันฟิกซ์เจอร์สั่งทำพิเศษและเซลล์ขัดผิวอัตโนมัติตามแบบวิศวกรรมของลูกค้า
เราไม่จำหน่ายเครื่องขัดล้อสำเร็จรูปตามแคตตาล็อกที่ใช้หัวจับอเนกประสงค์ซึ่งยังไม่ผ่านการทดสอบ การตัดสินใจต้องยึดตามตัวชิ้นงานมากกว่าแคตตาล็อก ระบบฟิกซ์เจอร์จะถูกกำหนดตามชิ้นงาน รอบเวลาเป้าหมาย และสเปกโลหะผสม เพื่อกำหนดค่าแมนเดรลขยายตัวด้วยลมนิวเมติกเฉพาะรุ่น รางเทเปลี่ยนมีเดียอัตโนมัติ และระบบจ่ายน้ำยาขัดที่เข้าชุดกัน
หากต้องการส่งแบบล้อเพื่อทดสอบยืนยัน หรือปรึกษาเกี่ยวกับวิศวกรรมเซลล์ขัดผิวสั่งทำพิเศษ ติดต่อผู้เชี่ยวชาญด้านการประยุกต์ใช้งานของเราโดยตรงผ่าน ช่องทางติดต่อฝ่ายเทคนิค
 +86-592-2381506


 รองรับเครือข่าย IPv6
