


รอยเจียรและรอยขัด: ทำไมการขัดเงาจึงไม่ลบรอย แต่เป็นการแทนที่
ทุกปัญหาการเก็บผิวเริ่มต้นจากต้นทาง รอยที่ติดมากับชิ้นงาน ไม่ว่าจะเป็นเส้นขนานจากหินเจียร รอยโค้งจากสายพานขัด หรือรอยคลื่นจากมีดกัดมิลลิ่ง ล้วนเป็นตัวกำหนดขั้นตอนการเก็บผิวงาน ไม่มีขั้นตอนการเก็บผิวใดทำได้เกินกว่าที่รอยเดิมติดมาจะเอื้ออำนวย
กฎที่มีประโยชน์ที่สุดในโรงงานคือ การขัดเงาไม่ได้ลบรอยเหล่านั้น แต่แทนที่ด้วยรอยที่เล็กลง ตื้นขึ้น และสม่ำเสมอยิ่งขึ้น เมื่อเข้าใจหลักการนี้ ความข้องใจส่วนใหญ่ว่าทำไมรอยเจียรหรือรอยเครื่องเจียรที่ฝังแน่นถึงไม่หายไป ก็จะคลี่คลายลงเอง
ความเชื่อมโยงของคู่มือนี้กับแหล่งข้อมูลอื่น: การเลือกเครื่องมือต้นทางครอบคลุมอยู่ใน รูปแบบอุปกรณ์ลบคมและขอบเขตของเครื่องมือ เมื่อปรับรอยเดิมให้เรียบเสมอกันแล้ว คุณสามารถกำหนดความเงาสุดท้ายตาม การเปรียบเทียบผิวแฮร์ไลน์ ผิวซาติน และผิวกระจก สำหรับงานผิวเงากระจก โปรดดู วิธีทำผิวกระจกบนสเตนเลสด้วยการขัดเงาเชิงกล
แยกปัญหา 3 ประการออกจากกันก่อน: รอยจากถังขัด (การแก้ปัญหารอยขีดข่วน รอยบุบ และผิวไม่สม่ำเสมอจากการขัดผิวแบบสั่น), รอยแหว่งจากการขนส่งหรือหน้างาน (การซ่อมผิว), และรอยเครื่องมือต้นทางที่สม่ำเสมอตลอดทั้งล็อต (คู่มือนี้)
สามรอย สามเอกลักษณ์
ผู้ปฏิบัติงานมักเหมารวมทุกเส้นที่มองเห็นว่าเป็นความหยาบผิวจากการตัดเฉือน ในทางปฏิบัติ หินเจียร สายพานขัด และมีดตัดจะทิ้งเอกลักษณ์ทางเรขาคณิตที่ต่างกัน 3 แบบ
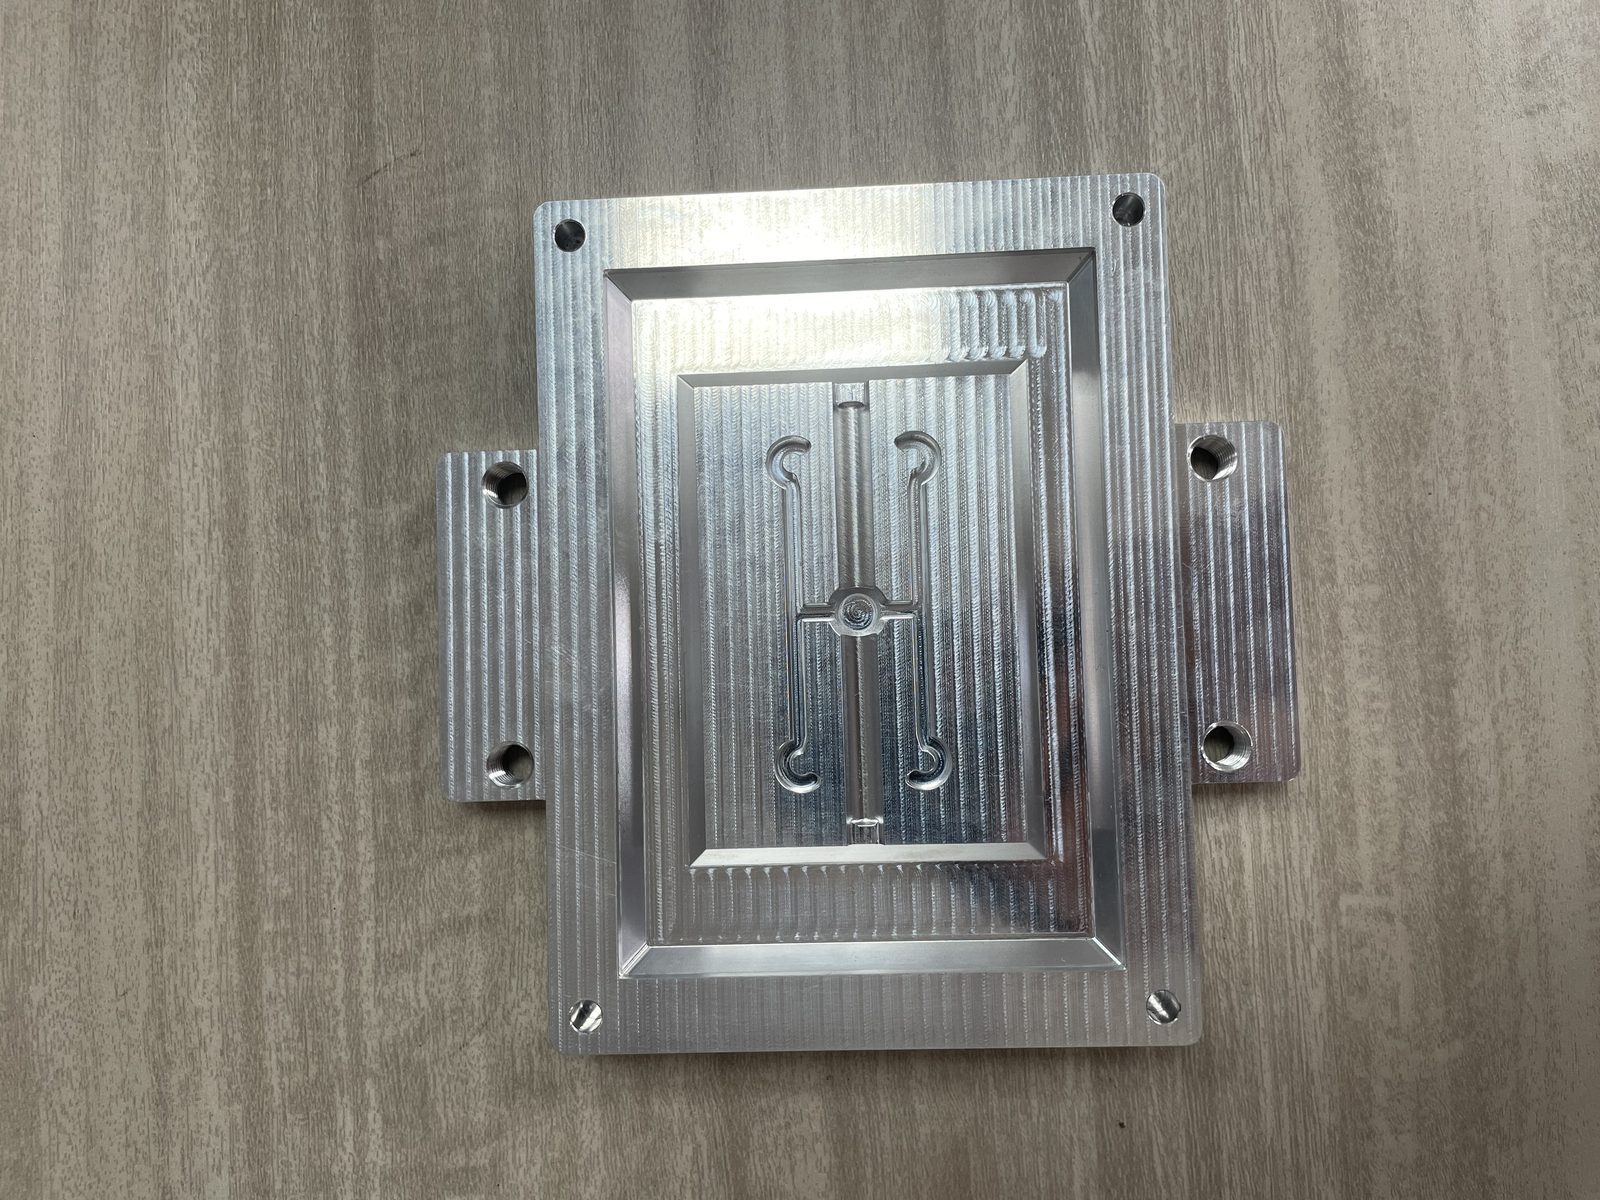
รอยเจียร — ขนาน ระยะห่างสม่ำเสมอ และมีทิศทาง
รอยเจียรแท้จริงเกิดจากหินเจียรแบบแข็งเคลื่อนผ่านชิ้นงานเป็นแนวเส้นตรง กัดเซาะเป็นเส้นตรงขนานชิดกันในทิศทางเดียว เมื่อเจียรผิวระนาบทองเหลือง เหล็กกล้าคาร์บอน หรือเหล็กกล้าเครื่องมือ ร่องเจียรเหล่านี้จะแคบที่ด้านบน แต่ลาดชันและลึกที่ก้นร่อง
รอยขัดกระดาษทราย — ส่วนโค้ง ทิศทางสุ่ม และเหตุผล
สายพานขัด แผ่นขัดทรายซ้อน และแผ่นขัดวงโคจรใช้วัสดุรองยืดหยุ่น แม้แต่สายการผลิตอัตโนมัติสำหรับการขัดสเตนเลสก็ยังทิ้งรอยคลื่นเล็กน้อย ขณะที่การขัดสเตนเลสด้วยมือจะเกิดรอยโค้งกว้าง รอยวน และรอยตวัดแบบเบ็ดตกปลาในจุดที่แรงกดตรงขอบเซาะลึกกว่าผิวราบ
รอยการตัดเฉือน — รอยสแกลลอปตามแนวทางเดินเครื่องมือ
รอยการตัดเฉือนคือสันเรขาคณิตที่เกิดจากปลายหัวตัดเคลื่อนที่ตามระยะเยื้องคงที่ เพลางานกลึงจะมีร่องเกลียวต่อเนื่อง ส่วนแผ่นงานกัดจะแสดงแถบคู่ขนานที่ขนาบด้วยสันสแกลลอปเป็นระยะและรอยสะท้านที่มุมเป็นบางครั้ง
เหตุใดเอกลักษณ์ของรอยจึงกำหนดเส้นทาง
ความแตกต่างระหว่างรอยทั้งสามแบบไม่ได้อยู่ที่ความสากเมื่อสัมผัสเท่านั้น เรขาคณิตหน้าตัดของรอยยังเป็นตัวกำหนดปฏิกิริยาระหว่างสารขัดผิวสำเร็จกับพื้นผิวอีกด้วย
| ชนิดของรอย | เอกลักษณ์เรขาคณิต | แหล่งที่มาทั่วไป | ทิศทางของลาย | การขัดผิวแบบกลุ่มแทนที่ได้ไหม? |
|---|---|---|---|---|
| รอยเจียร (หินเจียร) | ร่องตรงรูปตัว V ชัน เรียงขนานกัน | เครื่องเจียรราบหรือหินเจียรแข็ง | เด่นชัดมาก เป็นแนวเส้นตรง | รูปทรงได้ แต่ความลึกมักไม่ได้ — ร่องลึกต้องใช้สายพานเปิดผิวก่อน |
| รอยขัดกระดาษทรายเครื่อง | เส้นขนานที่มีความลึกต่างกัน | เครื่องขัดสายพานกว้างหรือลินิชเชอร์ | เด่นชัดตามแนวสายพาน | ได้ หากตื้น — ลายสายพานละเอียดกลบเนียน |
| รอยขัดด้วยมือ | รอยโค้งกวาด รอยหมุนวน และตะขอย้อนกลับ | สายพานพกพา จานทรายซ้อน หรือแผ่นขัด | แบบสุ่ม หลายทิศทาง | ได้ แต่ต้องระวัง — การขัดเขย่าจะเผยรอยขอลึกก่อน |
| รอยกลึง (เครื่องกลึง) | ร่องเกลียวต่อเนื่องที่มียอดสม่ำเสมอ | การป้อนเม็ดมีดกลึง | เกลียวรอบเส้นผ่านศูนย์กลาง | ใช่ — มีเดียเฉือนยอดเกลียวคมได้ดี |
| รอยกัด (สแกลลอป) | ยอดแหลมและสันรอยเยื้องขนานกันเป็นระยะ | ดอกกัดปาดหน้า, เอ็นมิล หรือบอลโนส | เด่นชัดตามแนวทางเดินมีด | ใช่ — มีเดียเซรามิกหรือพลาสติกลบรอยสแกลลอปได้ |
| รอยไหม้/คราบสีจากการเจียร | สีฟาง, น้ำตาล หรือน้ำเงินโดยไม่มีร่อง | ความร้อนเสียดทานจากการเจียรแห้งสูงเกินไป | ไม่มี (โซนความร้อน) | ไม่ใช่ — สีเหลือบร้อนคือชั้นออกไซด์ ไม่ใช่รอยร่อง |
สังเกตแถวสุดท้าย: รอยไหม้เจียรสีฟางหรือสีน้ำเงินคือชั้นออกไซด์จากความร้อน ไม่ใช่ร่อง สารขัดช่วยลบยอดนูนทางกายภาพ ขณะที่สีเหลือบความร้อนต้องล้างกรดหรือใช้น้ำยาหล่อเย็นต้นทางที่ดีกว่า
เกณฑ์สำคัญที่ต้องประเมินให้ถูก: ความลึก
เมื่อชิ้นงานมาถึงแผนกขัดผิว คำถามแรกคือรอยที่ติดมานั้นลึกต่ำกว่าพื้นผิวเพียงใด
การตรวจสอบ 3 วิธี ตามลำดับที่ควรใช้
คุณไม่จำเป็นต้องใช้เครื่องมือแล็บเพื่อตรวจความหยาบผิวหน้างาน ช่างที่มีประสบการณ์จะใช้การตรวจแบบไม่พึ่งตัวเลข 3 วิธีตามลำดับ:
- การตรวจด้วยแสงเฉียงมุมต่ำ: ฉายไฟฉายเกือบขนานกับพื้นผิว จากนั้นส่องลงตรงๆ รอยที่เห็นเฉพาะมุมต่ำจะตื้น ส่วนรอยที่เห็นจากมุมตรงด้านบนจะลึก
- การตรวจด้วยเล็บขูดขวางลาย: ขูดเล็บขวางแนวเกรน หากสะดุด แสดงว่าร่องมีความลึกระดับโครงสร้างที่การขัดกลิ้งลบออกได้ไม่คุ้มทุน แต่ถ้ารูดผ่านได้ลื่นแสดงว่าเป็นเพียงลายผิวตื้นๆ
- การตรวจด้วยการเช็ดผ้าเปียก: เช็ดผ้าเปียกบนชิ้นงานแล้วสังเกตขณะยังเปียก น้ำจะบดบังฝ้าตื้นๆ ดังนั้นเส้นใดๆ ที่มองเห็นทะลุน้ำได้จึงเป็นรอยลึก
สิ่งที่แต่ละวิธีตรวจสอบบอกได้ แต่วิธีอื่นบอกไม่ได้
การตรวจสอบแต่ละวิธีช่วยปิดจุดบอดของวิธีอื่น แสงมุมเฉียงกวาดตรวจได้เร็วแต่ขยายพื้นผิวระดับไมโครเกินจริง การตรวจด้วยเล็บช่วยทดสอบความชันของขอบรอยแต่เข้าไม่ถึงรูเจาะขนาดเล็ก การเช็ดเปียกใช้ได้ในรอยเว้าแต่จะเปลี่ยนไปทันทีที่แห้ง
จุดที่ผลตรวจขัดแย้งกัน และความหมาย
ข้อมูลวินิจฉัยที่ดีที่สุดจะปรากฏเมื่อผลตรวจทั้งสามขัดแย้งกัน:
- แสงมุมเฉียงดูแย่ เล็บลื่นผ่านเรียบ และเช็ดเปียกแล้วมองไม่เห็น: พื้นผิวตื้นทางสายตา การขัดผิวมาตรฐานทั้งแบบเปียกหรือแห้งจะลบรอยได้เกลี้ยง
- แสงมุมเฉียงดูปานกลาง เล็บสะดุด และเช็ดเปียกแล้วยังเห็น: ร่องแคบและชัน การขัดถังกลิ้งจะทำได้แค่ลบเหลี่ยมขอบบนและทิ้งรอยเงาไว้
- ไฟเหนือศีรษะเห็นเป็นริ้ว เล็บสัมผัสว่าเรียบ และเปียกน้ำก็ไม่เปลี่ยน: ไม่มีความลึกของร่อง เป็นรอยไหม้จากการเจียร ตะเข็บเนื้อวัสดุ หรือคราบยาขัด
สิ่งที่การขัดเงาทำจริงๆ
เมื่อคุณประเมินความลึกของชิ้นงานขาเข้าได้แล้ว เราจะมาจัดการกับความเข้าใจผิดที่ใหญ่ที่สุดในโรงงาน
การแทนที่ ไม่ใช่การกำจัด
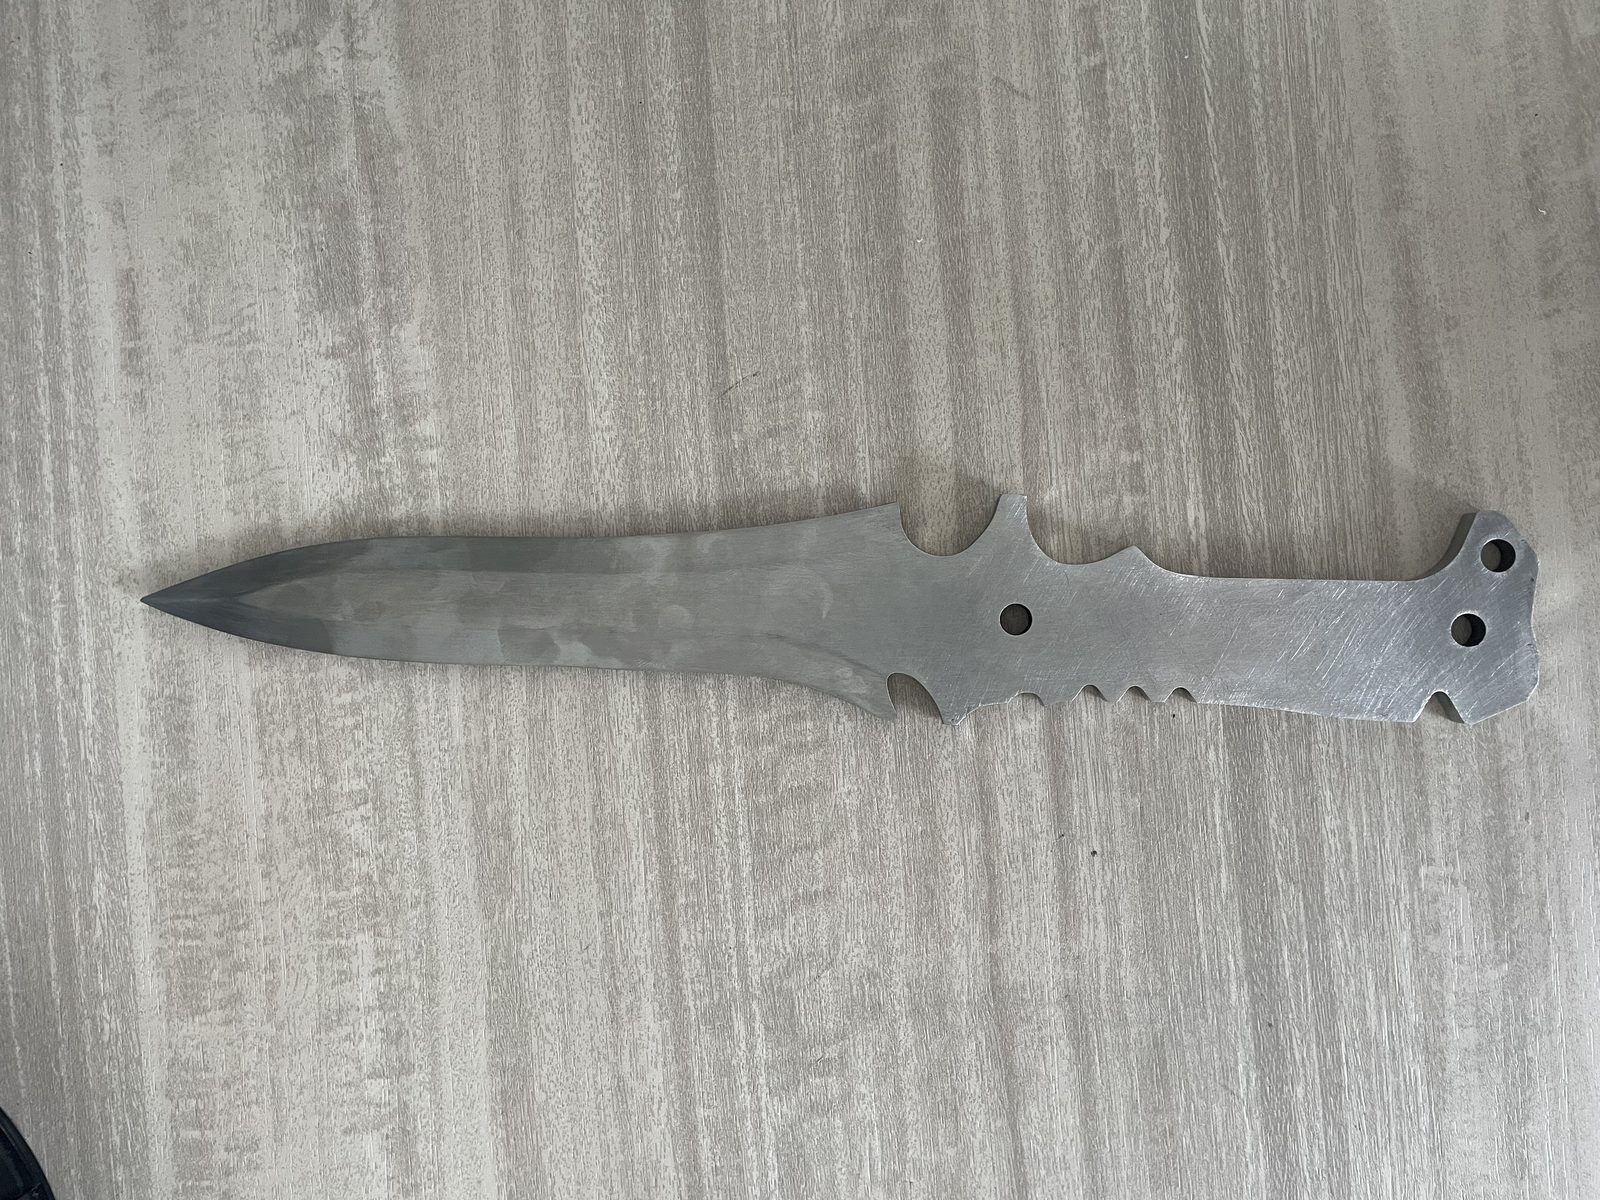
การขัดเงาไม่ได้ลบรอย แต่แทนที่ด้วยรอยที่เล็กลง ตื้นขึ้น และสม่ำเสมอยิ่งขึ้น สายพาน หินขัด หรือล้อขัดทุกชิ้นจะสร้างร่องขนาดไมโคร ทับร่องเดิมด้วยรอยขีดข่วนที่ละเอียดกว่า ดังนั้น คำถามแรกจึงไม่ใช่ว่าจะซื้อเครื่องจักรใด แต่เป็นสารขัดที่เลือกทิ้งรอยเล็กกว่ารอยเดิมหรือไม่
ทำไมขั้นตอนที่หยาบกว่าจึงทำให้ชิ้นงานดูแย่ลง ไม่ใช่ดีขึ้น
หากสารขัดหรือสายพานที่คุณเลือกกัดร่องลึกกว่าความขรุขระของผิวงานแปรรูปเดิม แสดงว่าคุณกำลังแทนที่ด้วยผิวสัมผัสที่หยาบกว่า นี่คือเหตุผลของข้อร้องเรียนทั่วไป 2 ประการในโรงงาน:
- ทำไมการขัดถังนานหลายชั่วโมงจึงไม่ได้ผล: สารขัดละเอียดพิเศษจะขัดเงาเฉพาะยอดผิวเหนือร่องเจียรลึก ทำให้คอนทราสต์ชัดขึ้นจนเห็นเส้นสีเข้มแย่กว่าเดิม
- ทำไมชิ้นงานจึงออกมาเป็นรอยด่าง: สารขัดหยาบจะสร้างรอยลึกสะเปะสะปะที่ลึกกว่ารอยทางเดินมีดเดิม ทำให้เกิดผิวขรุขระคล้ายผิวส้ม
ทำไมจึงเกิดการขัดเงามากเกินไป และมีผลเสียอย่างไร
การแทนที่รอยลึกต้องตัดเฉือนโลหะโดยรอบลงไปถึงก้นร่อง การฝืนใช้เครื่องขัดถังลบรอยเจียรลึกด้วยรอบการทำงานที่ยาวนาน จะทำให้ขอบมุม สันนูน และเกลียวมนเสียรูปไปนานก่อนที่ร่องบนระนาบเรียบจะหายไป
3 เส้นทาง และคุณกำลังอยู่บนเส้นทางใด
ทุกวิธีของโรงงานในการจัดการรอยเครื่องมือจากกระบวนการก่อนหน้าจัดอยู่ใน 3 แนวทางเชิงกล (บวกการบำบัดทางเคมี)
การขจัดออกเชิงกล — แนวทางเดียวสำหรับรอยลึก
รอยเซาะลึกจากการเชื่อมหรือรอยครูดต้องอาศัยการเจียรสัมผัสหรือการขัดสายพานเพื่อปาดสันนูนสูงออกอย่างรวดเร็ว แม้เราไม่ได้ผลิตเครื่องขัดสายพานหรือเครื่องเจียร แต่มีกฎตายตัวคือ: หากรอยร่องสะดุดเล็บอย่างชัดเจน ให้ขัดปาดด้วยสายพานก่อนนำไปเขย่าขัดถัง
การขัดผิวคราวละมาก — การแทนที่ผิวทั่วทั้งล็อต
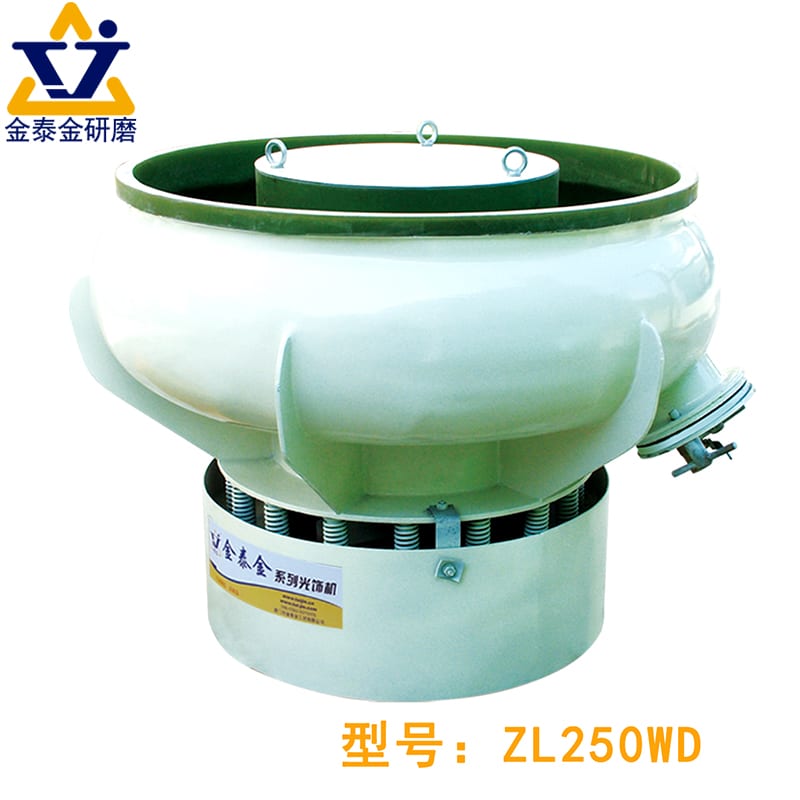
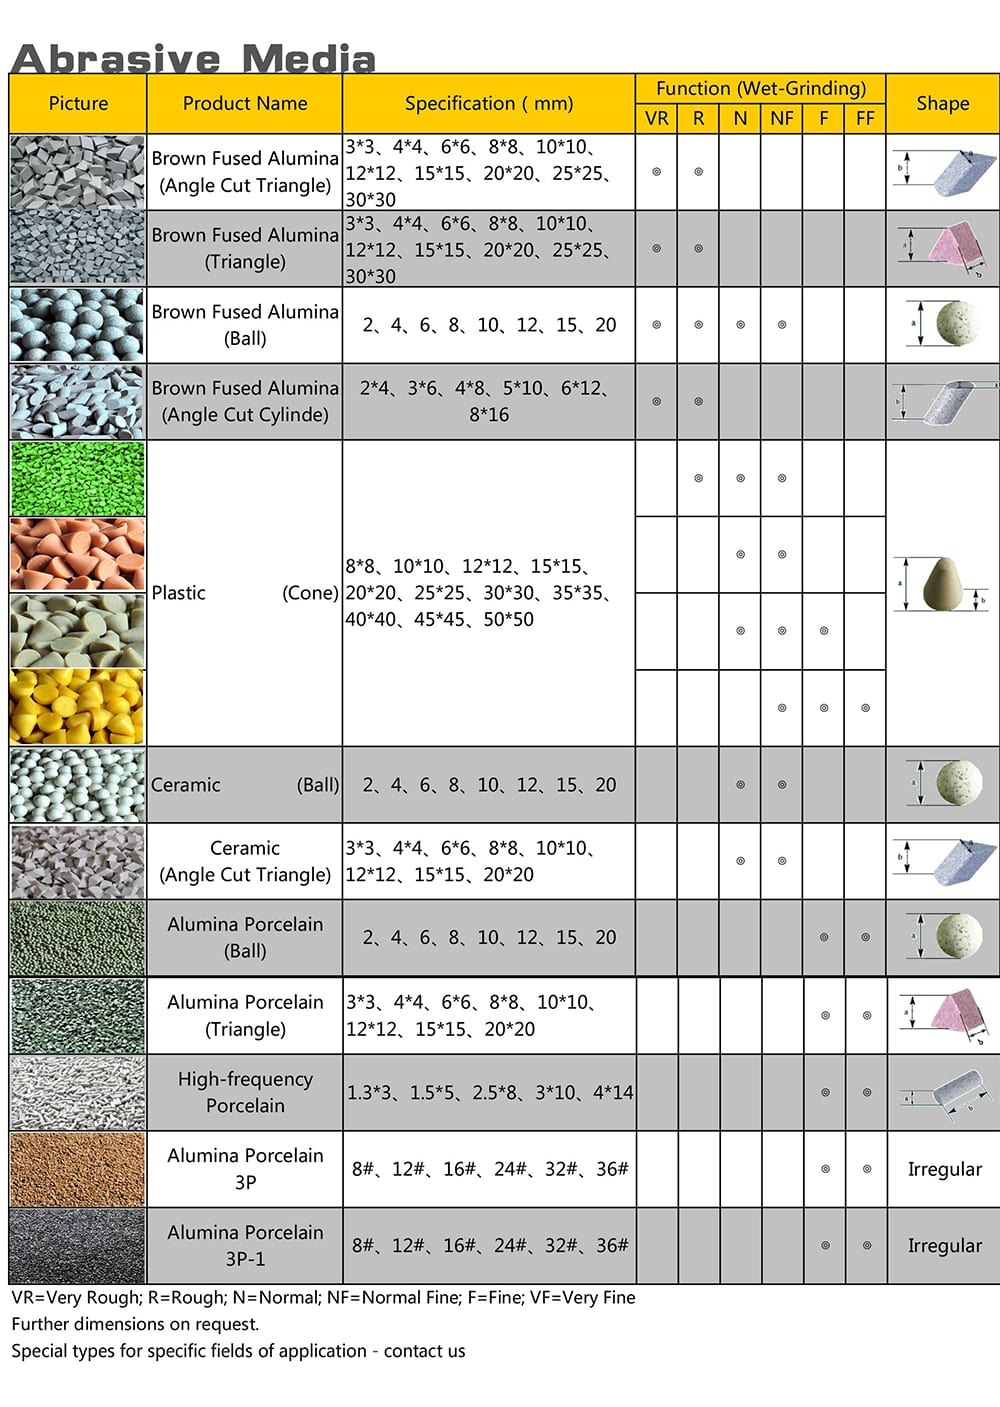
เมื่อปรับรอยเซาะลึกให้เรียบในขั้นต้นแล้ว การขัดผิวคราวละมากในเครื่องขัดผิวแบบสั่น, เครื่องขัดสั่นแบบราง หรือเครื่องขัดถังหมุน จะเข้ามารับช่วงต่อ ผู้ซื้อที่ค้นหาถังกลิ้งขัดทราย หรือเครื่องขัดทรายแบบถังหมุน มักใช้เบดสารขัดที่ไหลตัวเหล่านี้เพื่อแทนที่รอยกัดมิลลิ่ง รอยเกลียวงานกลึง และรอยสายพานบางๆ ให้เป็นผิวสัมผัสแบบด้าน ซาติน หรือเงางามที่สม่ำเสมอทั่วทั้งล็อต
การเกลี่ยผิวด้วยมือ — การฟื้นฟูพื้นผิวเฉพาะจุด
แนวทางที่สามคือการเกลี่ยผิวด้วยมือโดยใช้แผ่นใยขัดหรือสายพานปรับสภาพผิวแบบมือถือ ผู้ปฏิบัติงานจะเกลี่ยขอบบริเวณซ่อมแซมเล็กๆ และลูบลายเส้นให้กลมกลืนตรงจุดนั้น วิธีนี้เหมาะกับโครงเชื่อมขนาดใหญ่หรือแผงที่ติดตั้งแล้ว แต่ช้าเกินไปสำหรับชิ้นงานที่ผลิตเป็นล็อต
ตารางแนวทาง
| เส้นทางกระบวนการ | การทำงานเชิงกายภาพ | ความลึกรอยที่รองรับ | เหมาะที่สุดสำหรับ | อุปกรณ์เราครอบคลุมหรือไม่? |
|---|---|---|---|---|
| สายพาน / ล้อขัดเชิงกล | ตัดเฉือนสันลึกด้วยแรงกดเฉพาะจุดสูง | รอยขูดลึกจากล้อเจียร, สันแนวเชื่อม | แผ่นเรียบ, ชิ้นงานเชื่อม, การปรับระดับเฉพาะจุด | ไม่ — เราไม่ได้ผลิตเครื่องขัดสายพานหรือเครื่องเจียร |
| การขัดผิวแบบเปียก | เปลี่ยนรอยตามทิศทางให้เป็นผิวสัมผัสสม่ำเสมอ | รอยหยักตื้นถึงปานกลาง, รอยสายพานบางๆ | ขายึดกลึง, วาล์ว, เฟือง, ชิ้นงานปั๊ม | ใช่ — อ่างขัดสั่น, ถังขัดราง, ถังหมุน, เครื่องขัดแรงเหวี่ยง |
| การขัดกลิ้งแบบแห้ง | ลบรอยฝ้าขนาดเล็กเพื่อผิวซาตินนวลหรือเงาวาว | เฉพาะผิวซาตินตื้นพิเศษที่ปรับระดับไว้แล้ว | ขัดเงาขั้นสุดท้ายสำหรับทองเหลือง เหล็ก ฮาร์ดแวร์ | ใช่ — ถังหมุนแห้ง, อ่างขัด และสารขัดธรรมชาติ |
| การเกลี่ยผิวด้วยมือ | เกลี่ยรอยเฉพาะจุดและสร้างแนวเกรนใหม่ | รอยขีดข่วนเดี่ยวหรือจุดต่อแนวเชื่อม | แผงที่ติดตั้งแล้ว, ถังขนาดใหญ่, งานซ่อมหน้างาน | ไม่ — กระบวนการใช้แผ่นขัดมือและเครื่องมือพกพา |
| การขัดเงาด้วยไฟฟ้า | ละลายยอดผิวจุลภาคด้วยเคมีไฟฟ้า | เฉพาะความขรุขระจุลภาคและความหมอง | ท่อทางการแพทย์, ท่อร่วมภายใน, โครงแขวน | ไม่ — บ่อสารเคมีและสายเรกติไฟเออร์ |
| การกัดกรด & พาสซิเวชัน | ลอกสะเก็ดออกไซด์และรอยไหม้ความร้อนด้วยสารเคมี | ความลึกร่องเป็นศูนย์ (ลบเฉพาะสี) | รอยไหม้จากการเจียร, สะเก็ดเชื่อม, พาสซิเวชัน | ไม่ใช่ — ไลน์จุ่มกรดเคมี |
เมื่อไม่สามารถลบรอยออกได้
ทุกโรงงานมักเจอแบบงานที่การลบรอยเดิมออกหมดเป็นไปไม่ได้ทางกายภาพหรือสิ้นเปลือง การสังเกต 4 กรณีนี้แต่เนิ่นๆ ช่วยป้องกันงานเสียทั้งล็อต
ความลึกที่เข้าไม่ถึง
การขัดผิวแบบกลุ่มกระจายแรงกดต่ำผ่านหินนับพันก้อน ช่วยรักษารูปทรงชิ้นงานพร้อมจำกัดความลึกในการตัด เมื่อรอยเจียรที่หนักลึกเกินไป การขัดกลิ้งเพิ่มมีแต่จะขัดเงาผนังร่องและทำให้ชิ้นงานสึกหรอ
สันคมที่รักษาไว้ไม่ได้
การลบรอยลึกพร้อมกับรักษาขอบคมหรือพิกัดความเผื่อแคบเป็นสิ่งที่ทำพร้อมกันไม่ได้ การขัดลึกถึงก้นร่องจะยิ่งทำให้มุมสึกหรอเร็วขึ้น คำถามจริง ๆ คือชิ้นงานยอมรับรัศมีขอบได้มากเพียงใด

เมื่อ "ดีพอแล้ว" คือคำตอบทางวิศวกรรม
"การลบรอยที่มองเห็นทั้งหมด" ไม่ใช่เป้าหมายทางวิศวกรรม แต่คือการได้ระดับการใช้งานตามแบบสั่งงาน การสับสนเป้าหมายทำให้เกิดการขัดแต่งเกินจำเป็น เมื่อแบบระบุเป้าหมายบนสเกลผิวสำเร็จของงานตัดเฉือน รอยกัดจาง ๆ ที่ยังซีลและเคลือบผิวได้ดีถือเป็นชิ้นงานที่ดี การขัดให้บางลงเปลืองเงินและทำลายค่าพิกัดความเผื่อ
เมื่อคำตอบที่ตรงไปตรงมาคือการใช้กระบวนการอื่น
ใน 3 สถานการณ์นี้ การขัดผิวแบบกลุ่มถือเป็นกระบวนการที่ไม่ถูกต้อง:
- รูลึกและพ็อกเก็ตตัน: เม็ดขัดไม่สามารถไหลเวียนพร้อมแรงตัดภายในรูแคบได้ ให้ใช้การฮอนนิ่งหรือการขัดด้วยหมุดแม่เหล็กแทน
- ดาตัมความเที่ยงตรงสูง: ปิดคลุมแป้นยึดที่มีขอบคมไว้ระหว่างการเขย่าขัด หรือเขย่าขัดชิ้นงานหล่อก่อนกัดดาตัมขั้นสุดท้ายด้วย CNC
- รอยไหม้จากการเจียระไน: รอยไหม้สีน้ำเงินหรือฟางข้าวคือชั้นออกไซด์ ควรใช้การดองกรดและแก้ไขน้ำหล่อเย็นต้นทาง แทนที่จะเขย่าขัดนานเกินไป
ลำดับขั้นตอนกระบวนการ และจุดที่มักเกิดข้อผิดพลาด
การปรับผิวชิ้นงานจากงานกลึงหรือเจียรหยาบไปสู่ผิวซาตินเรียบเนียนหรือผิวมันเงาอย่างสมบูรณ์ — โดยเฉพาะในการขัดและขัดเงาสเตนเลสหรือฮาร์ดแวร์ทองเหลือง — จำเป็นต้องใช้ลำดับการลดความหยาบที่ต่อเนื่อง
ลำดับขั้นตอนจริงเป็นอย่างไร
ลำดับงานอุตสาหกรรมที่ได้มาตรฐานมี 5 ขั้นตอน โดยแต่ละขั้นจะทิ้งรอยที่ละเอียดและตื้นกว่าขั้นตอนก่อนหน้าอย่างชัดเจน:
- ขั้นตอนที่ 1 (การขึ้นรูปขั้นต้น): งานกลึง เจียร หรือสายพานหยาบจะกำหนดรูปทรงและทิ้งรอยลึกตามทิศทางไว้มากที่สุด
- ขั้นตอนที่ 2 (การลดรอยหยาบ): การขัดสายพานที่ละเอียดขึ้นหรือการขัดเปียกด้วยเม็ดขัดเซรามิกขนาดกลางจะตัดยอดคมออกเป็นผิวเนื้อด้านที่ตื้นขึ้น
- ขั้นตอนที่ 3 (การเกลี่ยผิวซาติน): เม็ดขัดพลาสติกความหนาแน่นต่ำจะลบรอยบุ๋มเซรามิกให้เป็นผิวซาตินเรียบเนียน (ดูวิธีเลือกเม็ดขัดเซรามิกเทียบกับพลาสติกสำหรับชิ้นส่วนอะลูมิเนียม ทองเหลือง และเหล็กกล้า)
- ขั้นตอนที่ 4 (การขัดเงาขั้นสุดท้าย): เม็ดขัดแห้งจากเปลือกวอลนัตหรือซังข้าวโพดปรับสภาพร่วมกับสารขัดเงาโลหะจะสร้างความเงางามสดใส
- ขั้นตอนที่ 5 (การล้าง & พาสซิเวชัน): ทำความสะอาดและเป่าชิ้นงานให้แห้ง จากนั้นทำพาสซิเวชันกับสเตนเลส เนื่องจากการขัดสีจะลอกฟิล์มต้านการกัดกร่อนตามธรรมชาติออก

2 จุดเปลี่ยนผ่านที่มักล้มเหลวมากที่สุด
ความผิดพลาดในการขัดผิวส่วนใหญ่เกิดขึ้นที่จุดเปลี่ยนผ่าน 2 จุด:
- การขัดสายพานหยาบข้ามไปใช้เม็ดพลาสติกนุ่มทันที: เมื่อขัดสเตนเลสด้วยสายพานหยาบ เม็ดพลาสติกทรงกรวยนุ่มจะไม่สามารถลงถึงร่องลึกได้ ทำให้ขอบมนและยังเห็นรอยเส้น ให้เพิ่มรอบสายพานละเอียดหรือขั้นตอนการตัดผิวด้วยเซรามิก
- ขั้นตอนการตัดผิวข้ามไปชักเงาขั้นสุดท้ายทันที ("เงาแต่เป็นคลื่น"): การข้ามจากการตัดผิวหยาบไปขัดแห้งจะเพิ่มการสะท้อนแสงโดยไม่ปรับระนาบร่องลึก ทำให้ชิ้นงาน"เงาแต่เป็นคลื่น" หรือ "เงาแต่มีรอยเหลือบ" เมื่อมองใต้แสงทำมุม
ทำไมการข้ามขั้นตอนถึงสิ้นเปลืองกว่าการทำซ้ำสองรอบ
การข้ามขั้นตอนในลำดับการลดความหยาบมักมีต้นทุนสูงกว่าการเพิ่มขั้นตอนเสมอ รอยขีดข่วนหยาบจะซ่อนอยู่ใต้ผิวด้านและปรากฏออกมาหลังการชักเงาขั้นสุดท้าย ทำให้ต้องลอกผิวและทำใหม่ทั้งล็อต
| ขั้นตอนตามลำดับ | สภาพผิวชิ้นงานเริ่มต้น | ผลลัพธ์ของขั้นตอนนี้ | ผลกระทบหากข้ามขั้นตอนนี้ |
|---|---|---|---|
| การเจียรเบื้องต้น / การปรับระนาบด้วยสายพาน | รอยคว้านลึกจากใบขัด, แนวนูนรอยเชื่อม | ปรับระดับร่องลึกให้เสมอผิวเรียบ | การขัดถังมนขอบโดยไม่ลบรอยคว้าน |
| การขัดถังหยาบด้วยเซรามิก | รอยหยักงานกัด, เกลียวงานกลึง | เฉือนยอดสันเป็นรอยบุ๋มด้านสม่ำเสมอ | รอยเดินมีดแนวตรงยังเหลือถึงขั้นขัดเงา |
| การปรับผิวซาตินด้วยพลาสติก | รอยบุ๋มเซรามิกผิวด้าน | ปรับรอยบุ๋มให้ตื้นเป็นผิวซาตินละเอียด | ผิวเงาขั้นสุดท้ายดูเป็นเม็ดหรือผิวเปลือกส้ม |
| ขัดแห้ง / ขัดเงาด้วยยาขัด | ผิวซาตินเรียบเนียน ลายตื้นมาก | เพิ่มการสะท้อนแสงโดยไม่เสียรูปทรง | ชิ้นงานยังเป็นสีเทาด้านและขาดความเงา |
| ล้าง เป่าแห้ง & พาสซิเวชัน | โลหะเงาแต่มีคราบสบู่หรือผิวแอคทีฟ | ขจัดสารตกค้างและฟื้นฟูความต้านทานการกัดกร่อน | ยาขัดซึมออกมา; สแตนเลสเกิดคราบชา |
สิ่งที่เราทำ และสิ่งที่เราไม่ทำ
ที่ Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. ซึ่งได้รับการรับรองมาตรฐาน ISO 00726Q01571R001 และ CE เราผลิตระบบขัดผิวสำเร็จแบบกลุ่มที่รองรับโดยแพลตฟอร์มเครื่องจักร 21 รายการ และสิทธิในทรัพย์สินทางปัญญา 24 รายการ ครอบคลุม 6 กลุ่มผลิตภัณฑ์ เนื่องจากการปรับสภาพรอยเครื่องมือเกี่ยวข้องกับงานหลายด้าน เราจึงกำหนดขอบเขตความสามารถที่ชัดเจนเกี่ยวกับ สิ่งที่เราผลิตและสิ่งที่เราไม่ได้ทำ
กระบวนการที่เครื่องจักรของเราครอบคลุม
เราผลิตเครื่องจักรขัดผิวสำเร็จแบบกลุ่มและวัสดุสิ้นเปลืองที่ใช้ทดแทนรอยจากการขึ้นรูปและรอยขัดกระดาษทรายในกระบวนการก่อนหน้า:
- เครื่องจักรและวัสดุสิ้นเปลือง: เราผลิตเครื่องขัดสั่นทรงกลมและทรงราง, ถังขัดแบบหมุน, เครื่องขัดจานเหวี่ยงและถังเหวี่ยงหนีศูนย์, เครื่องขัดเงาสนามแม่เหล็ก, เครื่องอบแห้ง, มีเดียขัดเปียกเซรามิกและพลาสติก, มีเดียขัดแห้งออร์แกนิก และน้ำยาขัดเงา
- จุดยืนด้านคุณค่าที่แท้จริงของเรา: การขัดผิวสำเร็จแบบกลุ่มไม่สามารถขจัดร่องลึกจากการเจียรหยาบได้ คุณค่าที่แท้จริงคือการเปลี่ยนรอยกัดหรือรอยขัดทรายบางๆ ที่ไม่สม่ำเสมอ ให้กลายเป็นผิวสัมผัสแบบด้าน ผิวซาติน หรือผิวเงาที่เรียบเนียนสม่ำเสมอทั่วทุกชิ้นในรอบการผลิต
สิ่งที่เราไม่ได้ทำ — ชัดเจนตรงไปตรงมา
เพื่อให้การวางแผนกระบวนการของคุณชัดเจน นี่คือสิ่งที่เราไม่ได้จัดหา:
- ไม่มีเครื่องเจียรลบเนื้อวัสดุหรือเครื่องขัดสายพาน: เราไม่ผลิตเครื่องเจียรราบ, เครื่องขัดสายพาน, เครื่องเจียรมือ/ลูกหมู หรือเครื่องจักร CNC
- ไม่มีไลน์เคมี การชุบ หรือพาสซิเวชัน: เราไม่จัดหาอ่างขัดเงาด้วยไฟฟ้า, ถังกัดกรดหรือถังพาสซิเวชัน, ไลน์ชุบโลหะ, ระบบอะโนไดซ์ หรือห้องพ่นสีฝุ่น
- ไม่มีเครื่องมือขัดเก็บงานด้วยมือหรือบริการรับจ้างขัด: เราไม่จำหน่ายแผ่นขัดกระดาษทรายมือ และเราไม่ได้ดำเนินธุรกิจรับจ้างขัดผิวชิ้นงานแบบคิดราคาตามชิ้น
เมื่อนี่คือปัญหาของทั้งชุดการผลิต ไม่ใช่ปัญหาการซ่อมแซม
รอยขีดข่วนบนชิ้นงานชิ้นเดียวคือข้อผิดพลาดในการหยิบจับ แต่รอยที่เหมือนกันทุกชิ้นในตะกร้าคือขั้นตอนที่ตกหล่นในสายการผลิต เมื่อชิ้นส่วนกัดขึ้นรูป ข้อต่อทองเหลือง หรือชิ้นงานปั๊มทุกชิ้นมีรอยหยักหรือรอยสายพานเหมือนกัน การใช้การขัดเขย่าเข้ามาแทนที่จะเปลี่ยนการขัดแต่งด้วยมือที่ล่าช้า ให้กลายเป็นกระบวนการผลิตเป็นชุดที่ทำซ้ำได้สม่ำเสมอ
คำถามที่พบบ่อย
การขัดกลิ้งสามารถลบรอยเจียรได้หรือไม่?
ได้ แต่จำกัดอยู่ที่ระดับความลึกปานกลาง — และตามความเป็นจริง การขัดกลิ้งจะแทนที่ รอยเจียร ด้วยผิวสัมผัสที่ละเอียดและสม่ำเสมอมากกว่าการลบเนื้อโลหะทิ้งไปอย่างไร้ร่องรอย รอยตื้นจากใบหินเจียรหรือสายพานจะถูกเกลี่ยเรียบได้ดีด้วยมีเดียเซรามิก ในขณะที่รอยแผลเจียรลึกที่สะดุดเล็บจะต้องใช้สายพานเบอร์ละเอียดกว่าขัดก่อนนำไปลงถังขัดกลิ้ง
การขัดเงาสามารถลบรอยกระดาษทรายได้หรือไม่?
ได้ก็ต่อเมื่อขั้นตอนการขัดเงากินเนื้อลึกพอที่จะลงไปถึงก้นรอยขัด หรือคุณต้องไล่ระดับด้วยมีเดียขั้นกลางที่ละเอียดขึ้นก่อน การข้ามจากการขัดสเตนเลสด้วยกระดาษทรายหยาบไปใช้ล้อขัดผ้าหรือถังขัดแห้งโดยตรง จะทำให้เฉพาะสันรอยเงาขึ้น แต่ยังคงทิ้งแนวรอยขัดโค้งให้เห็นอยู่ด้านล่าง
การขัดผิวปริมาณมากสามารถลบรอยได้ลึกแค่ไหน?
ตรวจเช็กหน้างาน 3 ข้อแบบไม่ใช้เครื่องมือวัดก่อนนำชิ้นงานเข้าเครื่อง รอยที่มองเห็นได้ภายใต้แสงเฉียง ลูบผ่านเล็บได้อย่างเรียบลื่น และหายไปเมื่อเช็ดด้วยน้ำ ถือเป็นระยะที่เหมาะสมสำหรับการขัดผิวปริมาณมาก แต่ร่องลึกที่สะดุดเล็บและยังมองเห็นได้แม้อยู่ใต้น้ำนั้นลึกเกินไป
ทำไมชิ้นงานถึงดูเงางามแต่ยังคงมีรอยให้เห็น?
การขัดเงาขั้นสุดท้ายเพิ่มการสะท้อนแสงของผิวโดยไม่ได้ปรับระดับร่องคลื่นก่อน — ซึ่งเป็นข้อบกพร่องที่เรียกว่า "เงาแต่เป็นคลื่น" หรือ "เงาแต่มีรอยซ่อน" การขัดถังกลิ้งแบบแห้งหรือการปัดเงาเพียงแค่ทำให้ผิวเดิมเงาขึ้น คุณต้องมีขั้นตอนขัดเรียบขั้นกลางด้วยเซรามิกหรือพลาสติกเพื่อลบรอยหยาบออกก่อน
รอยเจียรกับรอยตัดกลึงแตกต่างกันอย่างไร?
รอยเจียรคือร่องตรงแคบผนังชันที่เกิดจากเม็ดขัดบนล้อเจียรแข็ง ในขณะที่รอยจากการตัดกลึงเป็นรอยคลื่นเรขาคณิตที่เกิดจากระยะเดินมีดกลึงหรือดอกกัด เม็ดขัดถังกลิ้งจะเฉือนสันคลื่นงานตัดกลึงได้เร็วกว่าการขัดลบร่องเจียรที่ลึกมาก
จำเป็นต้องขัดกระดาษทรายก่อนลงถังขัดหรือไม่?
เรื่องนี้ขึ้นอยู่กับความลึกของรอยเดิม รอยคลื่นมิลลิ่ง CNC มาตรฐาน รอยเกลียวกลึง หรือรอยสายพานขัดเบาๆ สามารถนำเข้าเครื่องขัดแบบสั่นได้ทันที แต่รอยเจียรรอยเชื่อมที่ลึก รอยจานขัดหนัก หรือรอยประกบพิมพ์ที่หยาบ จำเป็นต้องขัดด้วยสายพานทรายก่อน
 +86-592-2381506


 รองรับเครือข่าย IPv6
