


มีเดียเซรามิกในเครื่องสั่น: วิธีสร้างประจุ
มีเดียเซรามิกในเครื่องสั่น: วิธีสร้างชาร์จ
หน้านี้ว่าด้วยประจุไม่ใช่แคตตาล็อก: วิธีสร้างสำหรับเครื่องสั่น วิธีทำให้ยังตัด และชิ้นงานที่ประจุเซรามิกเป็นเครื่องมือผิดไม่ว่าจะสร้างอย่างไร
สิ่งที่เห็นเมื่อประจุคือปัญหา
ไม่มีข้อใดเป็นการเสียของเครื่อง และทั้งหมดถูกรายงานว่าเป็นการเสียของเครื่อง:
| สิ่งที่เห็น | ประจุกำลังทำอะไร |
|---|---|
| แบตช์แรกของวันปกติ ถึงแบตช์ที่สามขอบมนเกินไป | ประจุเป็นส่วนผสมของมีเดียที่ใช้แล้วกับใหม่ อัตราการตัดจึงลอยขึ้นขณะชิ้นที่สึกเข้าที่และชิ้นที่คมรับภาระ |
| ผิวสำเร็จสม่ำเสมอแต่ไม่ถึงเป้าเลย ทุกรอบ | ประจุละเอียดเกินไปสำหรับเนื้อที่ต้องเอาออก เครื่องจึงขัดทับรอยแทนที่จะเอาออก |
| ชิ้นงานออกจากโบวล์มีจุดแบนและวงแหวนสว่างรอบ ๆ | ชิ้นใหญ่ขี่อยู่ในกระเป๋า การกระจายขนาดมีของ Oversize หนึ่งหรือสองชิ้นที่เครื่องแยกไม่ได้ดึงออก |
| เวลารอบเพิ่มขึ้นประมาณ20%สำหรับผลเดียวกันตลอดหลายสัปดาห์ | การสึกปกติ — มีเดียหมดความคม และประจุทั้งหมดต้องการการตัดสินใจ ไม่ใช่การเติม |
| ชิ้นงานครึ่งโหลต่อแบตช์มีมีเดียติดในรู | กฎขนาดถูกฝ่าฝืน และพนักงานตอนนี้แยกด้วยมือ |
รายการแรกกับที่สี่เป็นปรากฏการณ์เดียวกันในมาตราส่วนเวลาต่างกัน ประจุเซรามิกไม่ได้พังทันที มันพังด้วยการลอย และการลอยมองไม่เห็นหากไม่บันทึกเวลารอบต่อแบตช์
ทำไม: ประจุเซรามิกเป็นชิ้นส่วนสึก และการกระจายขนาดของมันลอย
มีเดียเซรามิกเป็นตัวขัดแบบยึดเกาะ มันตัดเพราะตัวประสานปล่อยสารขัดช้า ๆ ขณะชิ้นสึก ชิ้นจึงเล็กลงและกลมขึ้นขณะทำงาน นั่นมีผลสองอย่างที่ตารางแคตตาล็อกไม่แสดง
เกรดเป็นสมบัติของชิ้น และชิ้นเปลี่ยนไปประจุที่เริ่มเป็น VR ไม่ใช่ VR หลังหลายร้อยชั่วโมง มันเป็นชิ้นที่เล็กกว่า กลมกว่า มุมทู่กว่า การจำแนกเป็นจริงเมื่อจัดส่งและจริงโดยประมาณในช่วงต้นของอายุ อายุมีเดียอยู่ที่ประมาณ20ถึง200ชั่วโมงการทำงานตามวัสดุที่ตัดและความรุนแรงของรอบ ประจุชิ้นเหล็กตัดมีเดียเร็วกว่าประจุอะลูมิเนียมมาก และรอบที่ขัดถึงความสว่างสึกมากกว่าการลบครีบสั้น ๆ ช่วงนั้นคือปัจจัยสิบ ซึ่งเป็นเหตุที่ต้องวัดการใช้บนงานของคุณ ไม่ใช่สมมติจากตาราง
ประจุคือประชากร ไม่ใช่เกรดเดียวในทางปฏิบัติโบวล์ถือส่วนผสม: เกรดทำงาน บวกการเติมเกรดเดียวกัน บวกสิ่งที่ตกค้างจากงานก่อนหน้าหากไม่ได้เทโบวล์ ส่วนผสมนั้นคือสิ่งที่ชิ้นงานเห็นจริง และเป็นเหตุที่ประจุที่รันมาหลายเดือนทำงานต่างจากประจุเดียวกันเมื่อใหม่โดยสิ้นเชิง
เครื่องกำหนดพลังงาน และประจุกำหนดการสัมผัสความถี่ แอมพลิจูด และเวลารอบกำหนดว่าพลังงานเข้าโหลดเท่าใด ประจุกำหนดว่าพลังงานนั้นทำอะไรที่ผิวชิ้นงาน เครื่องสั่นแบบรางที่มีโบวล์1200 Lบนมอเตอร์5.0 kWคู่ และบาร์เรลแบบเหวี่ยงที่รัน0–170 rpmไม่ได้ให้รูปแบบการสัมผัสเดียวกัน เกรดเดียวจึงไม่ได้ทำงานเดียวกันในทั้งสอง ซีรีส์ L ของเราทำให้ขนาดของความต่างนั้นเป็นรูปธรรม: โบวล์1200 1500 และ1800 Lบนมอเตอร์คู่5.0 5.5 และ7.5 kW บุโพลียูรีเทน20–35 mm 2200ถึง3000 kgสุทธิ — สามเครื่องที่รับมีเดียเดียวกันและทำงานต่างกันกับมัน
ตรวจสอบก่อนบรรจุโบวล์
หกการตรวจสอบ ตามลำดับนี้ บนแบบงานจริง:
- ลักษณะที่เล็กที่สุดมีเดียต้องไม่ใหญ่กว่าประมาณหนึ่งในสาม 3 mmรูตันหมายถึงมีเดียต่ำกว่า3 mm ซึ่งหมายถึงปลายละเอียดของช่วงและรอบที่ยาวขึ้น การใช้กฎนี้เต็มรูปอยู่ในวิธีกำหนดขนาดมีเดียสำหรับรูเล็ก ร่อง และโพรง
- เนื้อที่ต้องเอาออก เป็นมิลลิเมตรสิ่งนี้เลือกเกรด ไม่ใช่ชื่อวัสดุ "ลบครีบ" ไม่ใช่ข้อกำหนด 0.05 mm คือข้อกำหนด
- สิ่งที่ขั้นก่อนหน้าทิ้งไว้ประจุที่ยกมาจากงาน VR ปนเปื้อนด้วยเม็ดหยาบ และงานถัดไปจะแสดงเป็นรอยขีดที่ปรากฏปลายรอบ
- ความแข็งของชิ้นงานและลักษณะที่กักต่ำกว่าผนังประมาณ0.5 mm ความเสี่ยงคือการเสียรูป กระเป๋าลึกและรูตันกักมีเดีย — วางแผนการแยกก่อนซื้อประจุ
- เครื่องเข้ากับประจุหรือไม่ประจุละเอียดในบาร์เรลพลังงานสูงจะตัดเร็วกว่าประจุเดียวกันในโบวล์ และประจุหยาบในโบวล์อาจกินทั้งกะ
- แบตช์จะถูกแยกอย่างไรตะแกรง แม่เหล็ก หรือมือ ประจุละเอียดบวกชิ้นเล็กบวกตะแกรงหยาบคืองานคัดด้วยมือทุกรอบ และเป็นต้นทุนแฝงที่พบบ่อยที่สุดในเซลล์ขัดผิว
ประจุขณะทำงาน ภาพใกล้ อ่านสิ่งที่อยู่จริง: มีเดียสึกกลม การกระจายขนาดกว้างขึ้น และมีสัดส่วนวัสดุเล็กผสมอยู่เห็นได้ นี่คือสิ่งที่ประจุที่ทำงานหลังใช้งานดูเป็น — ไม่ใชมีเดียใหม่สม่ำเสมอในภาพแคตตาล็อก — และเป็นสภาพที่เปลี่ยนการหมุนเวียน การแยก และการตัดที่ทำได้
ภาพใกล้ สภาพผิวที่นี่คือส่วนที่เห็นได้ของการสึกมีเดีย: มีเดียใหม่เป็นเหลี่ยมและตัด มีเดียสึกกลมและขัดเงา การเปลี่ยนผ่านเป็นแบบค่อยเป็นค่อยไป ซึ่งเป็นเหตุที่ "ผิวสำเร็จแย่ลง" เป็นข้อร้องเรียนที่เริ่มช้าไม่ใช่การพังทันที
วิธีสร้างและรันประจุ
เขียนลำดับเกรด แล้วซื้อให้ตรงงานลบครีบกับงานขัดเป็นประจุต่างกัน ช่วงการขัดเปียกมี VR (หยาบมาก เอาออกสูงสุด), R (หยาบ ตัดหนัก), N (ปกติ มาตรฐาน), NF (ปกติละเอียด คุณภาพกลาง), F (ละเอียด) และ FF (ผิวสำเร็จละเอียด) ปลายหยาบคืออะลูมินาหลอมน้ำตาลในสามเหลี่ยมตัดมุม สามเหลี่ยม ลูกบอล และทรงกระบอกตัดมุม ตั้งแต่2 mmถึง30×30 mm ปลายละเอียดคือตัวเซรามิก พอร์ซเลนอะลูมินา และพอร์ซเลนความถี่สูง ตั้งแต่ทรงกระบอก1.3×3 mmถึงสามเหลี่ยม20×20และลูกบอล20 mm ไปจากสามเหลี่ยม VR ถึงผิว FF ในประจุเดียวไม่ได้ และการลองเสียเวลามากกว่าซื้อเกรดที่สอง
เลือกตัวสำหรับขั้น ไม่ใช่ทั้งงานอะลูมินาหลอมน้ำตาลทำการตัด ตัวอะลูมินา (ขายเป็นเซรามิก) อยู่ระหว่างตัดกับผิวสำเร็จ ที่ N NF และ F พอร์ซเลนอะลูมินาและพอร์ซเลนความถี่สูงที่ F และ FF เป็นตัวขัดเงาและทำให้สว่าง — รูปไม่สม่ำเสมอ3P และ3P-1ที่8#ถึง36#คือก่อนขัดและขัดเงาสุดท้าย ช่วงเซรามิกตัดเบาและช่วงขัดละเอียดของเราคือปลายละเอียด ช่วงตัดเร็วมีกุญแจเกรดและเมทริกซ์ขนาดเต็มในหน้าเดียว
รักษาการกระจายขนาดให้ซื่อตรงประจุควรเป็นเกรดเดียวที่การตัดขนาดเดียว บวกการเติมเกรดเดียวกัน การผสมขนาดบางครั้งจำเป็นเพื่อให้ถึงทั้งหน้าขนาดใหญ่และลักษณะเล็ก แต่หมายถึงการตัดไม่สม่ำเสมออีกต่อไปและมาตรฐานการยอมรับต้องคำนึงถึง หากเครื่องแยกดึงชิ้น Oversize ออก นั่นคือปัญหาตะแกรง ไม่ใช่ปัญหามีเดีย
รันรอบถึงขั้น ไม่ใช่ถึงนาฬิกาการลบครีบเบาใช้10ถึง20นาที และการขัดผิวสูง2ถึง8ชั่วโมง เหล่านี้เป็นประจุต่างกันและปริมาณน้ำยาต่างกัน รันประจุหยาบสองชั่วโมงทำลายขอบโดยไม่เอาครีบสุดท้ายออก และรันประจุละเอียดสองชั่วโมงขัดทับรอย คู่มือความถี่และแอมพลิจูดครอบคลุมด้านพารามิเตอร์
บำรุงด้วยหลักฐาน ไม่ใช่รูปลักษณ์สามสัญญาณบอกว่าประจุหมด: ผิวสำเร็จหยุดดีขึ้น ชิ้นงานเริ่มแสดงคราบเทาด้าน และเวลารอบเพิ่มขึ้นประมาณ20%สำหรับผลเดียวกัน บันทึกเวลารอบต่อแบตช์และการลอยจะปรากฏเป็นตัวเลข การเติมคืนการตัด แต่การเปลี่ยนทั้งหมดตามช่วงที่กำหนดมักทำซ้ำได้มากกว่าการผสมใหม่ลงในเก่า — การผสมซ่อนการลอยแทนที่จะแก้
ควบคุมน้ำและน้ำยาเป็นส่วนหนึ่งของประจุกระบวนการเปียกต้องการปริมาณน้ำยาและการเปลี่ยนน้ำตามกำหนด ไม่ใช่ตามสายตา เพราะน้ำสกปรกและน้ำยาเก่าโจมตีทั้งเครื่องและชิ้นงาน วิธีการควบคุมน้ำและน้ำยาครอบคลุมด้านการตวง
วางแผนการแยกพร้อมประจุ ไม่ใช่หลังตะแกรงเครื่องแยก ขนาดมีเดีย และขนาดชิ้นงานคือการตัดสินใจเดียว คู่มือการแยกและขนาดตะแกรงของเราคือข้อมูลอ้างอิง การทดสอบภาคสนามคือใส่ชิ้นงานในถุงพร้อมตัวอย่างประจุ — หากมีเดียไม่เข้าลักษณะด้วยมือ มันก็ไม่เข้าในเครื่องเช่นกัน
อย่าเพิกเฉยตัวเลขฝั่งเครื่องเมื่อออกแบบเซลล์เครื่องสั่นทำงานที่75ถึง85 dB(A) ที่ระยะหนึ่งเมตร ดังพอที่จะขับการตัดสินใจเรื่องเปลือกและการติดตั้ง และต้องการ380 Vหรือ415 Vสามเฟสที่50 Hz ช่วงเครื่องขัดผิวแบบสั่นคือจุดเข้าของกำลังผลิต แคตตาล็อกมีแถวเครื่องพร้อมกำลังผลิต มอเตอร์ น้ำหนัก และความเร็วสำหรับแพลตฟอร์มที่ผลิตอยู่
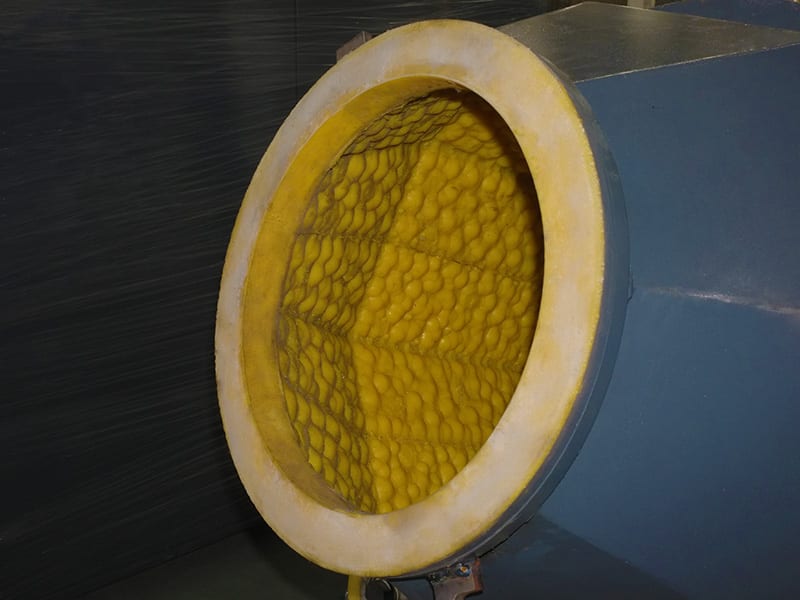
พื้นผิวทำงานของโบวล์หลังใช้งาน นี่คือสิ่งที่ "บุเป็นชิ้นส่วนสึก" ดูเป็น: พื้นผิวไม่สม่ำเสมออีกต่อไป การสึกกระจุกตัวที่ประจุวิ่งแรงที่สุด และวัสดุสะสมในรูปแบบที่การไหลทิ้งไว้ ประจุที่สึกและบุที่สึกเสื่อมผลลัพธ์ด้วยกัน ซึ่งเป็นเหตุที่ทั้งสองเปลี่ยนตามกำหนดแยกกันไม่ใช่พร้อมกัน
เมื่อประจุเซรามิกในเครื่องสั่นเป็นคำตอบที่ผิด
- ผนังบางมาก ต่ำกว่าประมาณ0.5 mmปัญหาคือมวลประจุ ไม่ใช่เกรด เปลี่ยนตระกูลเครื่องหรือกระบวนการ ไม่ใช่แค่ย่อรอบ
- อะลูมิเนียมอ่อนที่มีหน้าตกแต่งเซรามิกทิ้งรอยในสิ่งที่พลาสติกจะปล่อยสะอาด หากหน้าเห็นได้และครีบเบา ประจุคือตัวผิด
- อะซีเตตและเทอร์โมพลาสติกอ่อนประจุเซรามิกเปียกกักชิ้นงานในอ่างอุ่นและอะซีเตตเสียรูปถาวร งานกรอบทำแบบแห้ง ด้วยตระกูลมีเดียที่ต่างกันสิ้นเชิง — ดูวิธีขัดกรอบอะซีเตตแบบมวล
- เกลียวละเอียดบนพิกัดมีเดียติดแน่น ใช้ทรงกระบอกพอร์ซเลนความถี่สูงที่เล็กที่สุดที่หาได้ (ช่วงเริ่มที่1.3×3 mm) ปิดเกลียว หรือย้ายงานขึ้นเกลียวไปหลังการขัด
- รูตันและทางเจาะขวางประจุเข้าแล้วไม่ออก คุณจะต้องเขี่ยมีเดียด้วยมือทุกแบตช์
- ไทเทเนียมและโลหะผสมที่แข็งตัวจากการเย็นประจุต้องเฉพาะและสะอาด การปนเปื้อนที่พามาจากงานเหล็กกล้าคาร์บอนจะแสดงเป็นรอยขีดบนผิวที่ไม่สามารถขัดกลับได้
- ชิ้นงานที่ข้อบกพร่องเดียวคือปากหล่อหนักโบวล์สั่นพร้อมประจุเซรามิกจะทำให้ขอบดีทุกขอบกลมก่อนปากจะหลุด ตัดปากก่อน แล้วจึงขัด
- ชิ้นงานที่ต้องคงขนาดถึงไม่กี่ไมครอนการขัดด้วยมีเดียอิสระเคลื่อนผิวทั้งหมด กระบวนการจับชิ้นงาน (จานหรือ drag) คือคำตอบที่ถูก
สิ่งที่ต้องตกลงก่อนใบสั่งซื้อ
- ขอทดลองบนชิ้นงานกรณีเลวร้ายที่สุด พร้อมวัดการใช้ส่งชิ้นงานตัวแทนรวมที่แย่ที่สุด วัสดุ ผิวสำเร็จที่ต้องการ และผิวสำเร็จที่ยอมรับ สิ่งที่กลับมาควรเป็นผิวสำเร็จ เวลารอบ และการใช้มีเดีย — ตัวเลขที่สามคือตัวที่ไม่มีใครเสนอราคาและเป็นตัวที่กำหนดต้นทุนต่อชิ้นของคุณ รอบที่เผยแพร่สมมติวัสดุและการเอาออกที่ไม่ใช่ของคุณ
- เขียนมาตรฐานการยอมรับก่อนการทดลองขอบที่ผ่าน ผิวที่ปกป้อง วิธีวัดความหยาบ กี่ชิ้นที่ยังมีมีเดียได้ หากไม่มี การทดลองบอกเพียงว่าชิ้นงานหน้าตาอย่างไร
- ใส่เกรด การตัดขนาด รูปทรง และตัวในบรรทัดสั่งซื้อ"มีเดียเซรามิกสำหรับบาร์เรล" สั่งไม่ได้ "อะลูมินาหลอมน้ำตาล สามเหลี่ยมตัดมุม 6×6ถึง8×8 mm VR/R" สั่งได้ และตรวจสอบได้ตอนรับของ
- ถามตัวเลขการใช้เป็นกิโลกรัมต่อ100ชั่วโมง แล้วตรวจกับรอบของคุณ ผู้ขายที่บอกไม่ได้ไม่ได้เสนอตัวเลขที่ใช้ได้
- ยืนยันว่าส่งอะไรพร้อมเครื่องและเมื่อใดบรรจุภัณฑ์มาตรฐานรวมชุดอะไหล่ ชุดเริ่มมีเดียและน้ำยา เครื่องมือ และคู่มือ เพื่อให้การทดลองแรกเดินได้เมื่อมาถึง เครื่องมาตรฐานใช้25ถึง35วันนับจากเงินมัดจำ และการตั้งค่าสั่งทำ45ถึง60วัน มีเดียและน้ำยาที่ส่งพร้อมเครื่องเพิ่ม约หนึ่งสัปดาห์ และค่าขนส่งทางทะเลจากเซียะเหมินถึงยุโรปหรืออเมริกาเหนือประมาณ30ถึง40วันเพิ่ม
- ยืนยันเงื่อนไขและขั้นต่ำหนึ่งยูนิตคือการสั่งขั้นต่ำ และเงื่อนไขปกติคือเงินมัดจำ30%พร้อมยอดคงเหลือกับเอกสารขนส่ง T/T และ L/C ชนิดเห็นแล้วจ่ายสำหรับออเดอร์ใหญ่
คำถามที่พบบ่อย
ต้องใช้มีเดียเซรามิกเท่าไรเพื่อเติมโบวล์การเติมกำหนดโดยพิกัดโหลดของเครื่องและขอบเขตชิ้นงาน ไม่ใช่ปริมาตรโบวล์อย่างเดียว คำตอบของเราคือออกแบบกับขนาดชิ้นงานและตะกร้าของคุณแทนการอ้างบรรทัดแคตตาล็อก เพราะขอบเขตชิ้นงานและขนาดมีเดียด้วยกันกำหนดว่าโบวล์ส่วนไหนทำงานจริง
ผสมมีเดียเซรามิกและพลาสติกในโบวล์เดียวได้ไหมได้ และบางครั้งถูกต้องสำหรับชิ้นงานที่ต้องการทั้งการตัดและการสัมผัสนุ่มพร้อมกัน — แต่ประจุไม่สม่ำเสมออีกต่อไป มาตรฐานการยอมรับจึงต้องเผื่อและเครื่องแยกต้องจัดการสองมีเดีย นี่คือการประนีประนอมโดยเจตนา ไม่ใช่วิธีเลี่ยงการซื้อสองเกรด
ทำไมเกรดเดียวกันทำงานต่างในเครื่องบาร์เรลเพราะเครื่องกำหนดพลังงาน บาร์เรลแบบเหวี่ยงที่0–170 rpmขับประจุเข้าหาชิ้นงานด้วยอัตราต่างจากเครื่องสั่นแบบราง ชิ้นเดียวกันจึงทำงานต่าง มีเดียและเครื่องเป็นข้อกำหนดเดียว ไม่ใช่สอง
รู้ได้อย่างไรว่าต้องเปลี่ยนประจุทั้งหมดแทนการเติมเมื่อเวลารอบลอยไปประมาณ20%สำหรับผลเดียวกัน เมื่อผิวสำเร็จหยุดดีขึ้น และเมื่อชิ้นงานแสดงคราบเทาด้าน การเติมซื้อเวลา การเปลี่ยนทั้งหมดตามกำหนดคือสิ่งที่ทำให้กระบวนการทำซ้ำได้
ส่งมีเดียแยกจากเครื่องหรือไม่ใช่ มีเดียและน้ำยาเป็นต้นทุนดำเนินงานไม่ใช่การซื้อ และเสนอราคาตามรอบ ส่งพร้อมเครื่องเพื่อให้การทดลองแรกเดินได้เมื่อมาถึง หรือแยกตามตัวเลขการใช้
 +86-592-2381506


 รองรับเครือข่าย IPv6
