


การขัดเงาก้านสูบ: ชิ้นงานยาวคือโจทย์เฉพาะของกระบวนการ
ก้านสูบดูเหมือนชิ้นงานขนาดเล็กรูปทรงเรียบง่าย แต่ในกระบวนการขัดผิวแบบมวลรวมมันไม่ใช่อย่างใดเลย: มันคือชิ้นงานยาว และความยาวเปลี่ยนหลักฟิสิกส์ก่อนคุณสมบัติอื่นใด
ชิ้นงานขนาดยาวเกิดปัญหา 3 ประการที่ไม่พบในชิ้นงานกะทัดรัด และทั้งหมดมาจากเรขาคณิตไม่ใช่เนื้อวัสดุ:
- ชิ้นงานพาดขวาง ในอ่างกลม มวลขัดจะเคลื่อนที่เป็นวงแหวน และชิ้นงานที่ยาวกว่าความกว้างใช้งานของวงแหวนจะพาดขวางและหยุดนิ่ง ตรงกลางจึงไม่ถูกขัด แต่ปลายทั้งสองด้านกลับถูกขัดมากเกินไป
- ชิ้นงานงอแทนที่จะหักครีบ ก้านสูบแข็งตามแนวยาวแต่ยืดหยุ่นในแนวขวาง มวลขัดที่ลบขอบชิ้นงานกะทัดรัดได้จะสร้างแรงดัดต่อชิ้นงานขนาดยาว
- ปลายสองข้างไม่เหมือนกัน ก้านสูบมีปลายใหญ่และปลายเล็ก ในมวลขัดแบบอิสระ ปลายใหญ่จะสัมผัสแบบหนึ่ง ส่วนปลายเล็กสัมผัสอีกแบบหนึ่ง รอบการทำงานเดียวกันจึงให้ผิวสำเร็จสองแบบที่ต่างกัน
นั่นคือใจความทั้งหมด การเลือกเครื่องสำหรับก้านสูบต้องตอบโจทย์เรื่องความยาวเป็นอันดับแรก แล้วปัจจัยอื่นจึงตามมา
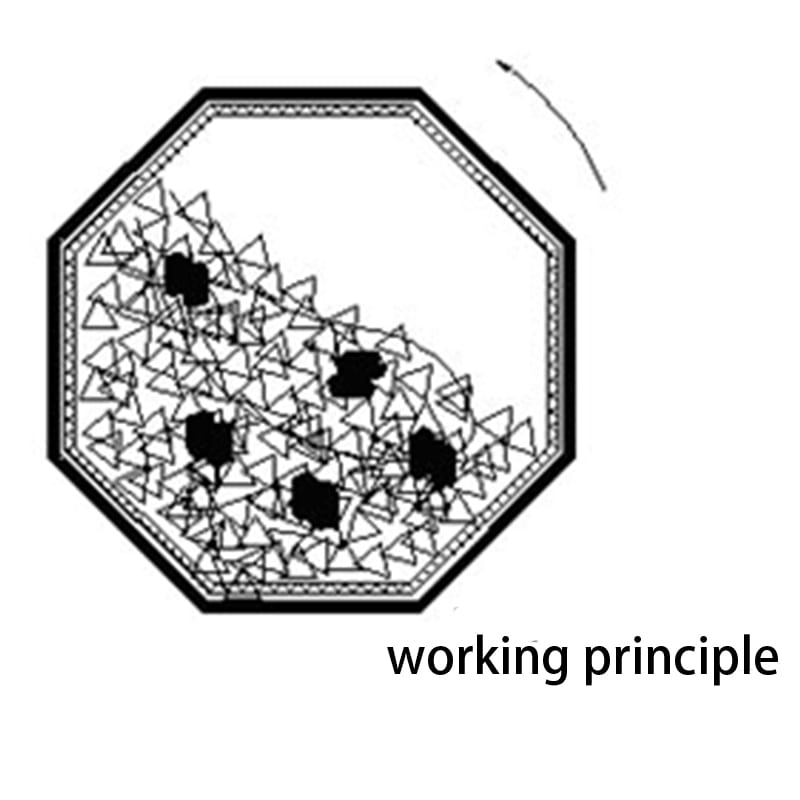
ภาพปัญหาการพาดขวาง: ถังแปดเหลี่ยมที่มีมวลขัดไหลลดหลั่นข้ามถัง ชิ้นงานขนาดยาวจะพาดขวางกระแสไหลแทนที่จะเคลื่อนตามไป ตรงกลางจึงไม่ถูกขัดและปลายถูกขัดมากเกินไป นี่คือเหตุผลว่าทำไมความยาว ไม่ใช่วัสดุ เป็นตัวกำหนดประเภทเครื่องสำหรับก้านสูบ
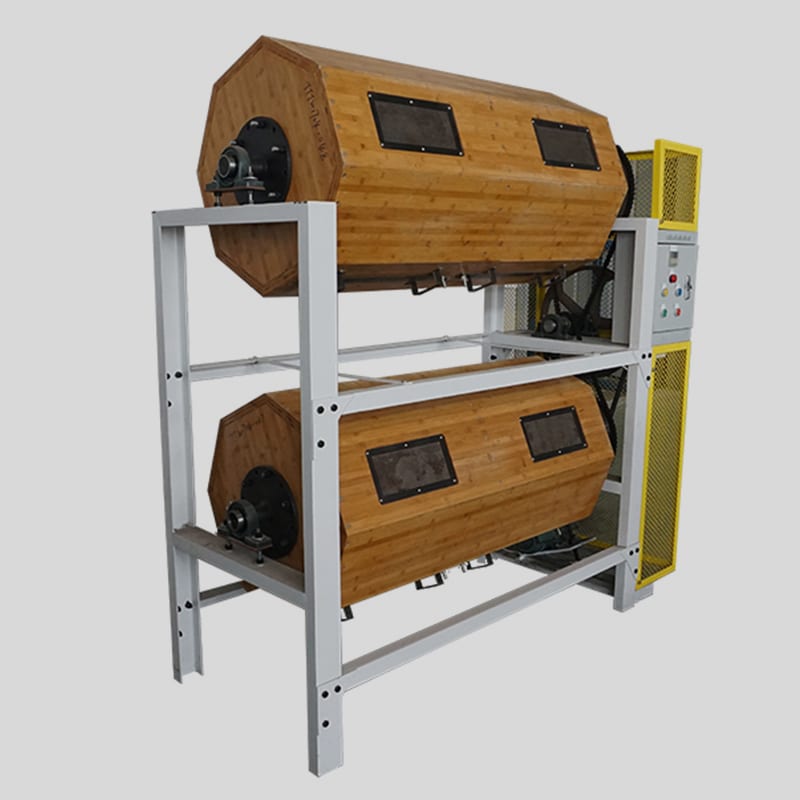
เรขาคณิตที่กำหนดประเภทเครื่อง: ถังกลิ้งพร้อมมวลขัดภายใน ก้านสูบเป็นชิ้นงานขนาดยาว และชิ้นงานยาวที่พาดขวางกระแสไหลจะหยุดนิ่งแทนที่จะได้รับการขัด
โจทย์เรื่องความยาวเป็นปัจจัยเดียวกับที่ใช้เลือกระหว่างอ่างกลมกับรางยาวในเครื่องขัดผิวแบบสั่นของเรา และสำหรับก้านสูบ โจทย์นี้ต้องตอบก่อนพิจารณาคุณสมบัติอื่นใด
ทางเลือกแบบจับยึดสำหรับชิ้นงานที่ไม่สามารถเคลื่อนไปกับมวลขัด ดูได้ในหน้าการขัดเงาด้วยแม่เหล็ก
4 การตัดสินใจตามลำดับ
1. ชิ้นงานวางตัวในกระแสไหลได้ หรือจะติดพาดขวาง?
ส่วนนี้กำหนดประเภทเครื่อง:
| รูปแบบเครื่อง | พฤติกรรมชิ้นงานยาว | ข้อสรุป |
|---|---|---|
| อ่างกลม | มวลขัดเคลื่อนที่เป็นวงแหวน ชิ้นงานที่ยาวกว่าความกว้างร่องทำงานจะวางขวางและหยุดนิ่ง | ไม่ดีเมื่อเกินความยาวที่กำหนด |
| อ่างราง | เป็นช่องราง ชิ้นงานวางตามแนวไหลแทนที่จะวางขวาง | ดี — รูปทรงที่เหมาะกับชิ้นงานยาว |
| ถังกลิ้ง | ชิ้นงานเคลื่อนที่ไปกับมวลขัด ชิ้นงานยาวอาจติดขัดหรือขัดยันถัง | แย่ถึงปานกลาง |
| จับยึดด้วยฟิกซ์เจอร์ | ชิ้นงานถูกจับยึดและป้อนเข้าขัด | ดี แต่ต้องแลกกับอัตราผลผลิต |
การทดสอบจริง: เปรียบเทียบมิติด้านยาวที่สุดของชิ้นงานกับความกว้างช่องทำงานของอ่าง หากชิ้นงานยาวใกล้เคียงหรือยาวกว่า ชิ้นงานจะขัดยัน — และไม่มีการปรับเกรด รอบเวลา หรือโหลดใดแก้ชิ้นงานที่ไม่ขยับได้
สิ่งที่ไม่ได้หมายถึง: ไม่ใช่เรื่องความจุเครื่องเป็นลิตร อ่างกลม 150 L และอ่างราง 150 L รับปริมาตรมวลขัดเท่ากัน แต่มีพฤติกรรมต่างกันสิ้นเชิงกับชิ้นงานยาว 300 mm
2. แรงดัดส่งผลอย่างไรต่อชิ้นงาน?
ก้านสูบมีหน้าที่รับแรงตามแนวแกนขณะทำงาน ทำให้ความตรงเป็นข้อกำหนดสำคัญ และทำให้มวลขัดอิสระกลายเป็นความเสี่ยง
กลไกสองประการ:
- การดัดแบบสถิต — ชิ้นงานพาดระหว่างมีเดียและรับแรงตรงกลาง ตลอดรอบการทำงานจะดัดให้ก้านเรียวงอ
- แรงกระแทก — ชิ้นงานชนกันในมวลขัด สำหรับก้านสูบ การชนตรงกลางจะมีระยะคานยาวไปถึงปลาย
สิ่งที่ตามมา: หากมีการกำหนดความตรง ชิ้นงานต้องได้รับการรองรับ (อ่างรางแบ่งช่อง หรือฟิกซ์เจอร์) หรือปรับกระบวนการให้นุ่มนวลลง (ลดพลังงาน เพิ่มการซับแรงกระแทกของมีเดีย) หรือจงใจตรวจความตรงหลังกระบวนการแทนที่จะเป็นก่อนหน้า
3. ปลายทั้งสองด้านทำให้เท่าเทียมกันได้หรือไม่?
ปลายด้านใหญ่และปลายด้านเล็กมีมวล พื้นที่ผิว และการวางตัวในโหลดต่างกัน ในการขัดแบบเทรวม ทั้งสองด้านจะไม่สัมผัสสารขัดเท่ากันหากไม่มีตัวบังคับ
3 วิธีปรับให้เท่ากัน:
- อุปกรณ์จับยึดหรือช่องกั้นในถังขัด เพื่อให้แต่ละชิ้นงานวางตัวเหมือนกัน
- การแยกแบทช์ — ทำงานปลายใหญ่และปลายเล็กแยกตามสเปก แทนที่จะหวังผลค่าเฉลี่ยร่วมกัน
- กระบวนการจับยึดด้วยจิ๊ก (วิธี Drag Finishing) ซึ่งกำหนดทิศทางชิ้นงานแน่นอนแทนการสุ่ม
ความจริงคือ: ในก้านสูบ ปลายทั้งสองข้างเป็นปัญหาด้านสเปกก่อนเป็นปัญหาด้านกระบวนการ หากแบบสั่งงานระบุว่า "ขัดผิวปลายทั้งสองให้เหมือนกัน" กระบวนการต้องออกแบบให้ได้ผลลัพธ์เท่ากัน การใช้ถังขัดกลมขัดรวมกันจะได้เพียงค่าเฉลี่ยของทั้งสองส่วน
4. ข้อกำหนดด้านพื้นผิวคืออะไร และที่ตำแหน่งใด?
โดยทั่วไปก้านสูบมี 3 โซนพื้นผิวที่มีข้อกำหนดต่างกัน:
| โซน | ข้อกำหนดทั่วไป | ผลต่อกระบวนการ |
|---|---|---|
| รูปลายด้านใหญ่ | เชิงฟังก์ชัน — บ่าแบริ่ง พิกัดความเผื่อแคบ | ไม่ใช่งานขัดแบบเทรวม เรขาคณิตของรูทำให้ขัดไม่ได้ |
| รูปลายด้านเล็ก | เชิงฟังก์ชัน | เหมือนกัน |
| ผิวภายนอกและลำตัวก้าน | เพื่อความสวยงามหรือต้านความล้า | โซนที่การขัดแบบเทรวมได้ผล |
การแบ่งส่วนนี้มีประโยชน์มากที่สุดในหน้านี้ พื้นผิวส่วนใหญ่ของก้านสูบเป็นพื้นผิวใช้งานและห้ามสัมผัสกับมวลขัดอิสระ เพราะจะทำให้ขนาดรูเปลี่ยนไป กระบวนการนี้จึงขัดเฉพาะผิวนอกและตัวก้าน โดยปิดป้องกันรูไว้หรือกำหนดไม่ให้ขัดถึงรู
และประเด็นเรื่องความล้า: สำหรับก้านสูบ ความเรียบผิวของตัวก้านไม่ได้มีไว้แค่ความสวยงาม แต่ผิวที่เรียบขึ้นช่วยลดผลกระทบรอยบากที่เริ่มทำให้เกิดรอยร้าวจากการล้า นี่คือเหตุผลแท้จริงในการขัดก้านสูบนอกเหนือจากความสวยงาม และเป็นเหตุผลที่ตัวก้านคือจุดสำคัญ
เครื่องทรงรางเป็นกลุ่มสำหรับชิ้นงานยาว และความยาวห้องขัดในซีรีส์เครื่องขัดถังหมุนของเราแสดงให้เห็นว่าทำไมตัวเครื่องจึงเน้นความยาวมากกว่าความกว้าง
เครื่องทรงรางและทรงถังถูกจัดไว้ด้วยกันในหน้าสินค้าของเรา
ข้อมูลอ้างอิงขนาด
เราไม่ได้ลงรายการเครื่องสำหรับก้านสูบโดยเฉพาะ เพื่อเป็นข้อมูลอ้างอิงขนาดสำหรับเครื่องทรงราง ซึ่งเป็นกลุ่มที่จัดการชิ้นงานยาว รุ่นผลิตภัณฑ์ของเรามีดังนี้:
| รุ่น | ความจุระบุ (L) | ขนาด L×W×H (mm) | กำลังไฟฟ้า (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700×1300×1400 | 5.0 × 2 |
| L1500 | 1500 | 3340×1290×1440 | 5.5 × 2 |
| L1800 | 1800 | 2800×1700×2000 | 7.5 × 2 |
นี่คือค่าพิกัดตามแคตตาล็อก — ควรยืนยันเทียบกับชิ้นงานจริง โปรดสังเกตขนาด: เครื่องขัดแบบรางคือเครื่องแนวยาว ซึ่งออกแบบมาโดยเฉพาะ ความยาวรางช่วยให้ชิ้นงานยาววางตามแนวการไหลแทนที่จะขวางแนว สำหรับก้าน ความยาวเครื่องคือขนาดเชิงฟังก์ชัน ไม่ใช่แค่พื้นที่ติดตั้ง
ชิ้นงานที่ไม่สามารถจับยึดโดยไม่บิดเบี้ยวอาจต้องใช้แบบมีจิ๊กยึด และหน้าชิ้นงานล้ออธิบายข้อแลกเปลี่ยนเดียวกันนี้จากอีกมุมมอง
ขั้นตอนการอบแห้งหลังกระบวนการเปียกอยู่ในหน้าเครื่องอบแห้งแบบเหวี่ยง
กรณีที่กระบวนการมีเดียอิสระใช้ไม่ได้ผล
รูใน เม็ดขัดอิสระจะเปลี่ยนรูปทรงเรขาคณิตของรู หากรูเป็นบ่าตลับลูกปืน ต้องระบุไม่ให้การขัดเข้าถึง หรือต้องปิดกันรูไว้ การใช้เม็ดขัดขัดก้านแล้วปล่อยให้ขัดทั้งชิ้นงานจะทำให้รูในเสียพิกัด
ชิ้นงานที่ต้องรักษาความตรงในพิกัดแคบ เม็ดขัดอิสระอาจทำให้ชิ้นงานเรียวยาวโก่งงอ หากพิกัดความตรงแคบ ชิ้นงานต้องมีตัวรองรับหรือจิ๊กยึด มิเช่นนั้นแสดงว่าเลือกกระบวนการผิด
ชิ้นงานที่ปลายทั้งสองต้องเหมือนกันทุกประการ กระบวนการเชิงสถิติย่อมให้ผลเชิงสถิติ หากปลายทั้งสองต้องเหมือนกันเป๊ะ กระบวนการจับยึดด้วยจิ๊กหรือการแยกข้อกำหนดคือคำตอบ
ก้านชิ้นเดียวหรือสองสามชิ้น ค่าตั้งเครื่องและเม็ดขัดกินต้นทุนหลัก ไม่คุ้มค่าเชิงเศรษฐศาสตร์ต่อชิ้น นั่นเป็นงานขัดบนโต๊ะหรืองานช่างเฉพาะทาง
ก้านที่เคลือบผิวหรือชุบผิว เม็ดขัดอิสระจะขัดกินเนื้อวัสดุ และชั้นเคลือบก็คือเนื้อวัสดุ หากผิวผ่านการชุบผิว กระบวนการต้องกำหนดสเปกต่างไป — บ่อยครั้งคือ "ห้ามกินเนื้อ"
มีเดียและระบบสาธารณูปโภค เมื่อใช้เครื่องจักร สำหรับก้าน กฎเรื่องขนาดจะกลับกันรอบรูน้ำมัน กฎหนึ่งในสามใช้กับจุดที่เม็ดขัดต้อง *เข้าไป* ส่วนรูจ่ายน้ำมันขนาดประมาณ 2 ถึง 4 mm คือจุดที่เม็ดขัดต้องพาดข้าม ไม่ใช่เข้าไป มีเดียขนาดหนึ่งในสามของรู — ต่ำกว่าราว 1.3 mm — ไม่มีมวลพอจะตัดตะเข็บแม่พิมพ์ฟอร์จในอ่างผลิต และไม่มีขนาดพอจะเลี่ยงการติดค้าง ซึ่งเม็ดขัดที่ติดจะอุดตันทางเดินน้ำมันหล่อลื่น ชุดเม็ดขัดใช้งานจึงต้องใหญ่กว่ารูน้ำมัน — ขนาด 12 mm ขึ้นไปในอ่างผลิต — เพื่อให้พาดข้ามรูได้ หรือต้องอุดรูด้วยปลั๊กซิลิโคนก่อนเริ่มรอบขัด ตัวก้านกำหนดจุดที่เม็ดขัดต้องขัดรอบ รูน้ำมันกำหนดจุดที่ต้องปิดป้องกัน เครื่องในระดับนี้ใช้ไฟสามเฟส 380 V หรือ 415 V ที่ 50 Hz เสียงอยู่ในย่าน75 ถึง 85 dB(A) ที่ระยะหนึ่งเมตร รุ่นมาตรฐานจัดส่งภายใน 25 ถึง 35 วัน หลังวางมัดจำ ส่วนรุ่นสั่งทำพิเศษอยู่ที่ 45 ถึง 60 วัน
หากก้านต้องระบุมีเดียด้วย จะเลือกเม็ดขัดจากกลุ่มผลิตภัณฑ์หินขัดของเราตามรายละเอียดเล็กสุดของชิ้นงานแทนที่จะอิงตามพิกัดน้ำหนัก
สิ่งที่ต้องส่งพร้อมการสอบถาม
- แบบสั่งงาน ระบุรูใน ผิวหน้า และข้อกำหนดความตรง รวมถึงพื้นผิวที่ห้ามสัมผัส
- ขนาดชิ้นงาน — ความยาว มวล และเส้นผ่านศูนย์กลางก้าน ความยาวคือข้อแรกที่ต้องดูเพราะเป็นตัวกำหนดรุ่นเครื่อง
- วัสดุและสภาพวัสดุ — ก้านเหล็กฟอร์จและเหล็กหล่อให้ผลการขัดต่างกัน
- ระยะขัดกินเนื้อวัสดุ ระดับหนึ่งในสิบมิลลิเมตร และข้อกำหนดเป็นด้านความสวยงามหรือความทนล้า (ระบุต่างกัน)
- พิกัดความตรงและความเผื่อรูใน เพราะเป็นตัวตัดสินว่าจะใช้เม็ดขัดอิสระได้หรือไม่
- ปริมาณและความหลากหลายของงาน — จำนวนก้านต่อแบทช์และจำนวนพาร์ต เนื่องจากจิ๊กและช่องกั้นคือต้นทุนต่อชิ้น
- ขั้นตอนถัดไปมีอะไรบ้าง — ช็อตพีนนิง การเคลือบผิว การประกอบ — เพราะผิวที่ขัดเงาแล้วนำไปยิงพีนนิงหรือเคลือบต่อนั้นมีข้อกำหนดสเปกต่างกัน
ดูแคตตาล็อกเครื่องจักรได้ที่หน้าสินค้าของเรา ซึ่งรวบรวมรุ่นถังทรงรางและความจุต่าง ๆ ไว้ครบถ้วน
คำถามที่พบบ่อย
สามารถขัดเงาก้านสูบในเครื่องขัดสั่นแบบอ่างกลมได้หรือไม่? ส่วนใหญ่มักไม่ได้โดยตรง ก้านสูบเป็นชิ้นงานทรงยาว และในอ่างกลมมวลสารขัดจะเคลื่อนที่เป็นวงแหวน — ชิ้นงานที่ยาวกว่าความกว้างช่องทำงานจะพาดขวางและหยุดนิ่ง ทำให้ส่วนกลางไม่ได้รับการขัด เครื่องขัดทรงรางที่ชิ้นงานวางตามแนวการไหลจึงเป็นประเภทที่เหมาะกับชิ้นงานทรงยาว
ปรากฏการณ์บริดจิง (Bridging) คืออะไร และทำไมจึงสำคัญ? บริดจิงคือภาวะที่ชิ้นงานทรงยาวติดพาดขวางทิศทางการไหลแทนที่จะเคลื่อนที่ไปตามกระแส ชิ้นงานจะหยุดนิ่ง ส่วนกลางไม่ถูกขัดขณะที่ส่วนปลายถูกขัดมากเกินไป การปรับเกรดหินขัดหรือรอบเวลาไม่สามารถแก้ปัญหานี้ได้ — ต้องเปลี่ยนลักษณะทางเรขาคณิต โดยใช้เครื่องรูปทรงอื่นหรือใส่แผงกั้นช่อง
การขัดเงาจะทำให้ก้านสูบคดงอหรือไม่? อาจงอได้ หากค่าพิกัดความตรงเข้มงวดและชิ้นงานเรียวบาง การขัดแบบเทกองอิสระจะเกิดแรงดัดเมื่อชิ้นงานพาดอยู่ระหว่างเม็ดหินขัด และแรงกระแทกตรงกลางจะมีระยะคานงัดที่ยาว หากมีการกำหนดค่าความตรง ชิ้นงานจะต้องมีตัวรองรับหรือจิ๊กจับยึด หรือต้องวัดตรวจสอบหลังผ่านกระบวนการแทนการคาดเดา
รูก้านสูบจะถูกขัดเงาไปด้วยหรือไม่? ไม่ควรถูกขัดในกระบวนการขัดด้วยหินขัดอิสระ — เพราะมวลขัดจะทำให้รูปทรงเรขาคณิตของรูเปลี่ยนไป และบ่าตลับลูกปืนมีค่าพิกัดความเผื่อที่ต้องคุม กระบวนการนี้ใช้ขัดผิวด้านนอกและตัวก้าน โดยต้องปิดป้องกันรูไว้หรือกำหนดกระบวนการไม่ให้เข้าไปถึง
การขัดเงาก้านสูบทำเพื่อความสวยงามเท่านั้นหรือไม่? ไม่ใช่ ที่บริเวณก้าน ความเรียบผิวส่งผลต่อความทนทานต่อความล้า: ผิวที่เรียบเนียนขึ้นจะช่วยลดผลกระทบจากรอยบากซึ่งเป็นจุดเริ่มต้นของรอยร้าว นี่คือเหตุผลเชิงฟังก์ชันในการขัดเงา และเป็นสาเหตุที่บริเวณก้านคือจุดสำคัญ ไม่ใช่การขัดทั้งชิ้นงาน
ต้องใช้เครื่องจักรขนาดใด? ต้องพิจารณาความยาวก่อนความจุ เครื่องขัดทรงรางในกลุ่มผลิตภัณฑ์ของเรามีความยาวสูงสุดถึง 3340 mm และความยาวนี้มีผลต่อการทำงาน — ช่วยให้ชิ้นงานทรงยาววางตัวตามแนวการไหลได้ ให้จับคู่ความยาวชิ้นงานกับความยาวรางขัด ไม่ใช่เทียบปริมาตรมวลขัดกับตัวเลขลิตร
Max Xu, ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31 ถนนซินฉาง เขตอุตสาหกรรมซินหยาง เขตไห่ชาง เซี่ยเหมิน
info@surface-polish.com
ตัวเลขรุ่นข้างต้นเป็นค่าพิกัดตามแคตตาล็อกสำหรับรุ่นในสายการผลิตของเรา ซึ่งระบุคุณลักษณะเครื่องจักร ไม่ใช่ผลลัพธ์บนชิ้นงานเฉพาะ กระบวนการขัดผิวจะถูกกำหนดโดยวัสดุ ปริมาณเนื้อโลหะที่ต้องขัดออก และผิวสำเร็จที่ต้องการ ดังนั้นการตั้งค่าสำหรับชิ้นงานเฉพาะจึงต้องยืนยันจากการทดสอบกับชิ้นงานจริง เราเป็นผู้ผลิตเครื่องขัดผิว ตลอดจนหินขัดและน้ำยาขัดที่ใช้งานร่วมกัน เราไม่ได้ให้บริการรับจ้างขัดชิ้นงาน
 +86-592-2381506


 รองรับเครือข่าย IPv6
