


การขัดแบบถังหมุน: แผนผังกระบวนการ ช่วงรอบเวลา และจุดที่ใช้ไม่ได้ผล
การขัดแบบถังหมุนคือเครื่องจักรตระกูลเดียวที่ทำงานสามอย่างต่างกัน: การลบครีบ การปรับผิวให้เรียบ และการเพิ่มความเงา ตัวเครื่องไม่เปลี่ยนระหว่างงานทั้งสาม สิ่งที่เปลี่ยนคือสื่อขัด คอมปาวด์ และที่สำคัญที่สุดคือเวลา นี่คือเหตุที่โรงงานสองแห่งซึ่งใช้ถังเดียวกันได้ผลลัพธ์ที่ต่างกันอย่างสิ้นเชิงบนชิ้นงานเดียวกัน
หน้านี้เป็นแผนผังมากกว่าคำนิยาม มันแสดงว่าคุณกำลังซื้องานใดในสามงานจริง งานแต่ละอย่างกินเวลาวงจรเท่าใด ต้องตรวจอะไรก่อนบรรจุประจุ และลักษณะใดของชิ้นงานที่ทำให้ทั้งแนวทางใช้ไม่ได้ผล ที่ใดที่หน้านี้ให้ตัวเลข ให้ถือเป็นจุดเริ่มต้น: วงจรที่เผยแพร่ตั้งสมมติฐานเรื่องวัสดุและปริมาณการขจัดเนื้อซึ่งอาจไม่ตรงกับงานของคุณ
สิ่งที่หน้างานเผยให้เห็นเมื่ออธิบายงานเก็บผิวผิดไป
ก่อนจะถึงการตั้งค่าเครื่อง คำถามคือซื้องานใดมาจริง ผลลัพธ์สี่แบบนี้โยงความคลาดเคลื่อนเกือบทั้งหมดกลับไปยังงานหนึ่งในสามงาน:
| สิ่งที่ลูกค้าเห็น | งานใดที่ขาดไปจริง |
|---|---|
| ไม่มีครีบ ขนาดถูกต้อง แต่ยังเป็นสีเทาและด้าน | ไม่มีการเพิ่มความเงาอยู่ในกระบวนการเลย ขั้นลบครีบจบลงแล้วเส้นทางก็หยุด |
| ผิวเงา แต่ยังเห็นรอยเครื่องมืออยู่ข้างใต้ | ข้ามขั้นปรับผิว การขัดเงาทับบนรูปแบบรอยขีดข่วนที่ยังไม่ได้แก้จึงดูเป็นฝ้า |
| รัศมีขอบหลุดพิกัดความเผื่อ นอกนั้นยอมรับได้ | ขั้นตัดเดินนานเกินไปสำหรับครีบที่วงจรสั้นกว่าจะจัดการได้ |
| ล็อตแรกดี ล็อตที่สามด้านด้วยสูตรเดิม | ประจุหมดสภาพ หรือมีเม็ดหยาบติดมาจากขั้นตัด |
ไม่มีข้อใดแก้ได้ด้วยการซื้อเครื่องอื่น และทั้งสี่แบบพบบ่อยในใบเสนอราคาที่เขียนจากเวลาวงจรแทนที่จะเขียนจากเส้นทางกระบวนการ
สามงานที่อยู่ใน “การขัดแบบถังหมุน” และเหตุที่การปนกันทำให้เสียเงิน
งานเก็บผิวที่ผิดหวังส่วนใหญ่ไม่ใช่ปัญหาเครื่องจักร แต่คือความไม่ตรงกันระหว่างงานที่ผู้ซื้อขอ กับงานที่ใบเสนอราคาระบุ
| งาน | สิ่งที่ถูกเปลี่ยน | ช่วงรอบเวลาที่ใช้ได้ | สิ่งที่ทำไม่ได้ |
|---|---|---|---|
| การลบครีบ | ครีบถูกขจัด ขอบถูกลบคม | 10–20 นาที สำหรับครีบเบา; 20 นาที–2 ชั่วโมง สำหรับล็อตทั่วไปในอ่าง | ขจัดครีบที่เข้าถึงไม่ได้ไม่ได้ และทิ้งขอบให้คมไว้ไม่ได้ |
| การปรับผิวให้เรียบ | รูปแบบรอยขีดข่วนถูกปรับให้ละเอียด ผิวถูกปรับระดับ | นานกว่าการลบครีบ อยู่ในช่วง 15 นาที–ไม่กี่ชั่วโมง | ขจัดรอยคว้านลึกด้วยการขัดทับไม่ได้ ต้องตัดรอยคว้านนั้นออกก่อน |
| การเพิ่มความเงา | ความสามารถในการสะท้อนแสงเพิ่มขึ้น | 2–8 ชั่วโมง สำหรับงานขัดเงาคุณภาพสูง | แก้ผิวที่ขั้นก่อนหน้าทิ้งไว้เป็นฝ้าไม่ได้ และรักษารัศมีขอบไว้ไม่ได้ |
ให้อ่านแถวที่ตรงกับสิ่งที่ลูกค้าของคุณจะใช้ตัดสิน ชิ้นงานมักถูกปฏิเสธด้วยเกณฑ์แถวที่สาม (ความเงา) ขณะที่กระบวนการถูกเสนอราคาและกำหนดขนาดตามแถวแรก (การลบครีบ) และการเพิ่มเวลาในการลบครีบไม่ว่ามากเท่าใดก็เปลี่ยนงานหนึ่งให้เป็นอีกงานไม่ได้
สิ่งที่กำหนดรอบเวลา: การขจัดเนื้อมาก่อน ผิวสำเร็จมาทีหลัง
มีสองตัวแปรที่กำหนดเวลา และทั้งสองไม่ใช่งานเดียวกัน:
- เนื้อวัสดุที่ต้องขจัดออก ในเชิงปริมาณสัมบูรณ์ การขจัดสองสามในร้อยมิลลิเมตรจากขายึดอะลูมิเนียมชิ้นเล็กคือวงจรสั้น การขจัดสองสามในสิบมิลลิเมตรจากชิ้นงานสแตนเลสอย่างสม่ำเสมอคือวงจรที่ยาวกว่ามาก
- ผิวสำเร็จที่ต้องการเมื่อจบงาน นี่เป็นตัวแปรแยกต่างหาก กำหนดโดยเกรดสื่อขัดของขั้นสุดท้าย ไม่ใช่โดยระยะเวลาที่ขั้นแรกเดิน
การสับสนระหว่างสองสิ่งนี้ก่อให้เกิดความล้มเหลวแบบคลาสสิก คือชิ้นงานที่มิติสมบูรณ์ ไม่มีครีบ และยังดูเป็นสีเทา ประจุทำงานแรกเสร็จแล้ว และไม่เคยถูกสั่งให้ทำงานที่สอง
เมื่อสองสิ่งนี้ขัดกัน ให้ตัดสินว่าอนุญาตให้สิ่งใดขยับ หากแบบกำหนดรัศมีขอบไว้ตายตัว ต้องไปให้ถึงผิวสำเร็จด้วยเกรดที่ละเอียดขึ้น ไม่ใช่ด้วยเวลาเพิ่ม หากลูกค้ากำหนดผิวสำเร็จและแบบยืดหยุ่นได้ เวลาคือคันโยกที่ถูกกว่า
กฎการแบ่งขั้น และความหมายจริงของกระบวนการขั้นเดียว
วงจรเดียวอาจเป็นเส้นทางการผลิตที่ชอบธรรมได้ สำหรับชิ้นงานเรียบง่ายที่เกรดเดียวทำงานทั้งสองอย่างได้ในระดับที่ยอมรับได้ มันกลายเป็นความผิดพลาดเมื่อชิ้นงานที่มีผิวขาเข้าหยาบ พิกัดความเผื่อขอบแน่น และต้องการผิวเงา ถูกเสนอราคาเป็นวงจรเดียว
ลำดับที่ทำได้จริงมักมีสามขั้น: ตัด ปรับเรียบ และเพิ่มความเงา โดยล้างประจุระหว่างขั้น ความล้มเหลวที่ถูกวินิจฉัยผิดบ่อยที่สุดเกิดที่รอยต่อระหว่างขั้น เม็ดหยาบจากขั้นตัดถูกพาเข้าสู่ขั้นขัดเงา ชิ้นงานออกมาเป็นฝ้าสีเทา และคอมปาวด์ถูกตำหนิ นี่เป็นปัญหาการทำความสะอาดและการเปลี่ยนสื่อขัด ไม่ใช่ปัญหาเคมี
หากเดินกระบวนการเปียก ฝั่งของเหลวถือเป็นตัวแปรของกระบวนการ ไม่ใช่สาธารณูปโภค คอมปาวด์พาความร้อนและเศษโลหะออกไป และมีผลว่าผิวถูกตัด ถูกขัดมัน หรือถูกขัดเงา ให้เปลี่ยนทีละตัวแปรและบันทึกว่าเปลี่ยนอะไร การทดลองครั้งที่สองจะมีประโยชน์ก็ต่อเมื่อคุณรู้ว่าตัวแปรใดถูกขยับ
สิ่งที่ต้องตรวจก่อนบรรจุประจุ
แปดข้อ ทั้งหมดอ่านได้จากแบบและจากชิ้นงานขาเข้า:
- ลักษณะที่เล็กที่สุด สื่อขัดต้องไม่ใหญ่เกินประมาณ หนึ่งในสาม ของรู ร่อง หรือระยะพิตช์เกลียวที่เล็กที่สุด กฎข้อเดียวนี้ตัดสินการทดลองได้มากกว่าข้ออื่นใด
- ครีบที่หนาที่สุด ไม่ใช่ครีบเฉลี่ย กำหนดขนาดวงจรสำหรับชิ้นงานที่แย่ที่สุดในล็อต เพราะล็อตถูกตัดสินด้วยชิ้นงานที่แย่ที่สุด
- ผิวใดที่ห้ามเปลี่ยน ผิวที่มองเห็น ผิวหน้าซีล สันเกลียว รูรองลื่น และคมตัด สื่อขัดไม่รู้ว่าผิวใดสำคัญ
- พิกัดความเผื่อรัศมีขอบ หากแบบระบุค่าไว้ ค่านั้นต้องอยู่ในเกณฑ์การยอมรับของการทดลองก่อนการทดลอง ไม่ใช่ในการวิเคราะห์หลังความล้มเหลว
- สภาพผิวขาเข้า แยกตามล็อต ชิ้นงานหล่อ เชื่อม ปั๊มขึ้นรูป และกลึง เข้ามาด้วยผิวที่ต่างกัน และกระบวนการที่จูนบนงานกลึงอาจผิดสำหรับงานหล่อ
- วัสดุและสภาพของวัสดุ โลหะผสมอ่อนจะเลอะยืด โลหะผสมที่แข็งตัวจากงานเย็นต้องตัดสั้นและควบคุมได้ เหล็กชุบแข็งตัดช้ากว่าและทำให้ประจุสึกเร็วกว่า
- สัดส่วนปริมาตรชิ้นงานต่อสื่อขัด ให้ชิ้นงานคิดเป็นประมาณหนึ่งในสามของอ่าง อ่างที่แน่นเกินไปจะเฉือนประจุไม่ได้ ชิ้นงานจึงบังกันเองและวงจรยาวขึ้นโดยได้งานน้อยลง
- กระบวนการปลายน้ำ การชุบ การอะโนไดซ์ การทำพาสซีฟ การประกอบ การตรวจสอบ สองล็อตที่ต้องชุบให้ได้ลักษณะเหมือนกันต้องถูกเก็บผิวให้ได้ฐานที่สม่ำเสมอ ไม่ใช่ “เงาที่สุดเท่าที่จะทำได้”
เปียกหรือแห้ง: ผลที่ตามมา ไม่ใช่ความชอบ
การเก็บผิวแบบเปียกเป็นคำตอบปกติสำหรับเหล็กและสำหรับงานใดก็ตามที่จะถูกชุบหรือทำพาสซีฟ เพราะใช้คอมปาวด์ในสารละลายที่พาความร้อนและเศษโลหะออกไปและทิ้งผิวที่เงากว่า แต่เพิ่มขั้นการอบแห้งและการเปลี่ยนน้ำตามรอบเวลา และทั้งสองอย่างเป็นส่วนหนึ่งของต้นทุน
การเก็บผิวแบบแห้งเหมาะกับอะลูมิเนียมและทองเหลือง ซึ่งกระบวนการเปียกอาจทิ้งฟิล์มหรือคราบไว้ และเหมาะกับโรงงานที่ไม่อนุญาตให้ใช้กระบวนการเปียก แต่จะช้ากว่า เกิดฝุ่น และต้องมีระบบดูดอากาศ
การเลือกตามมาจากวัสดุและผิวสำเร็จ ไม่ใช่จากสิ่งที่ติดตั้งอยู่แล้วในโรงงาน โรงงานที่เดินเปียกทุกงานเพราะเครื่องเป็นแบบเปียก สุดท้ายจะส่งชิ้นงานอะลูมิเนียมที่ด้านและเป็นจุดให้ลูกค้า
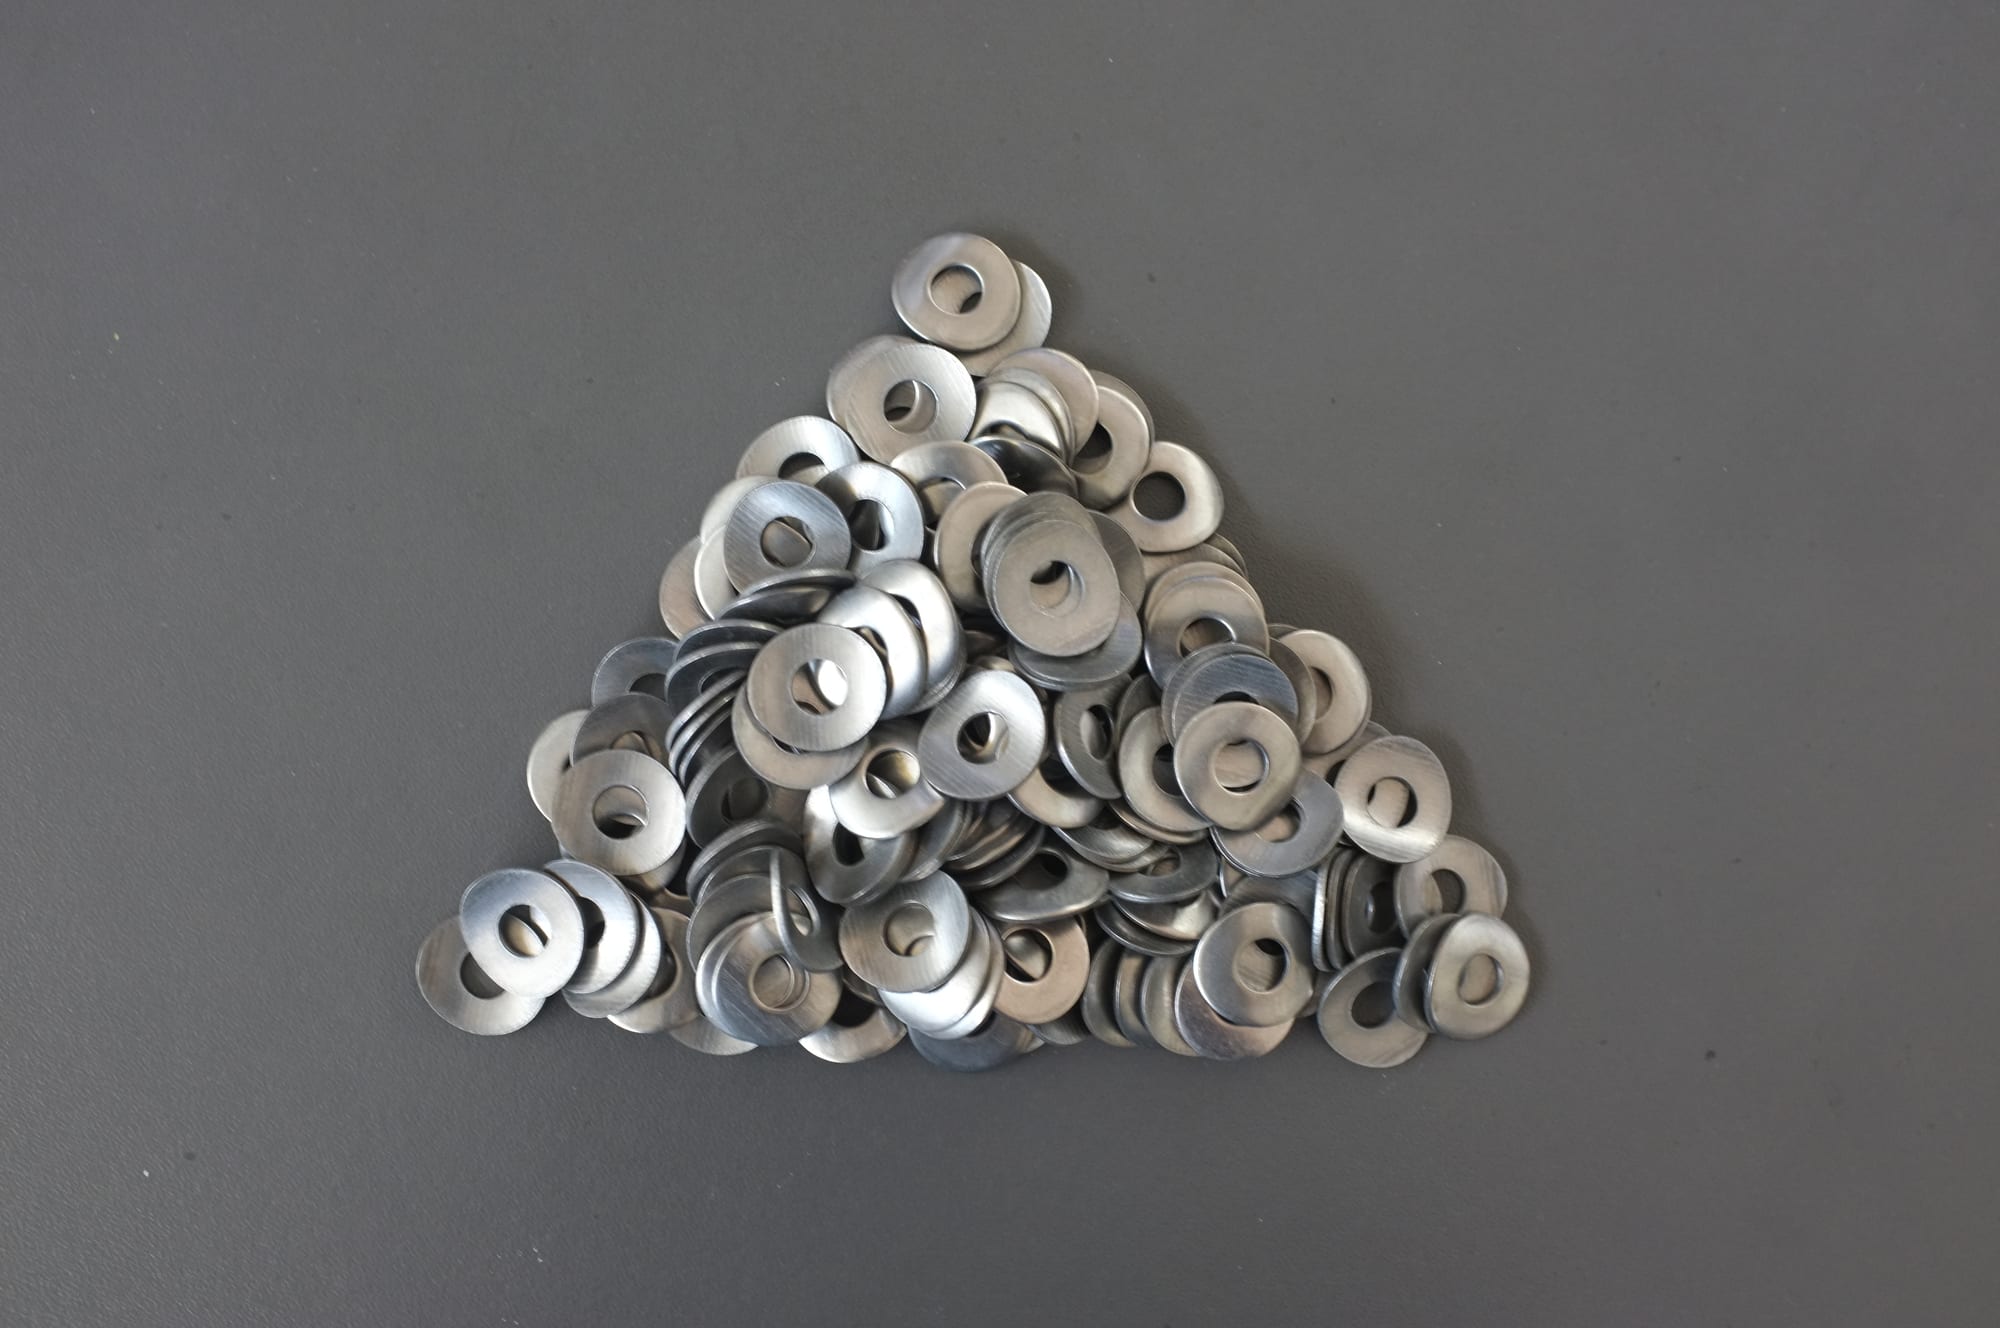
แหวนรองก่อนเข้าวงจร: สภาพตั้งต้นที่ตัดสินว่างานนี้คือการลบครีบหรือการขัดเงา
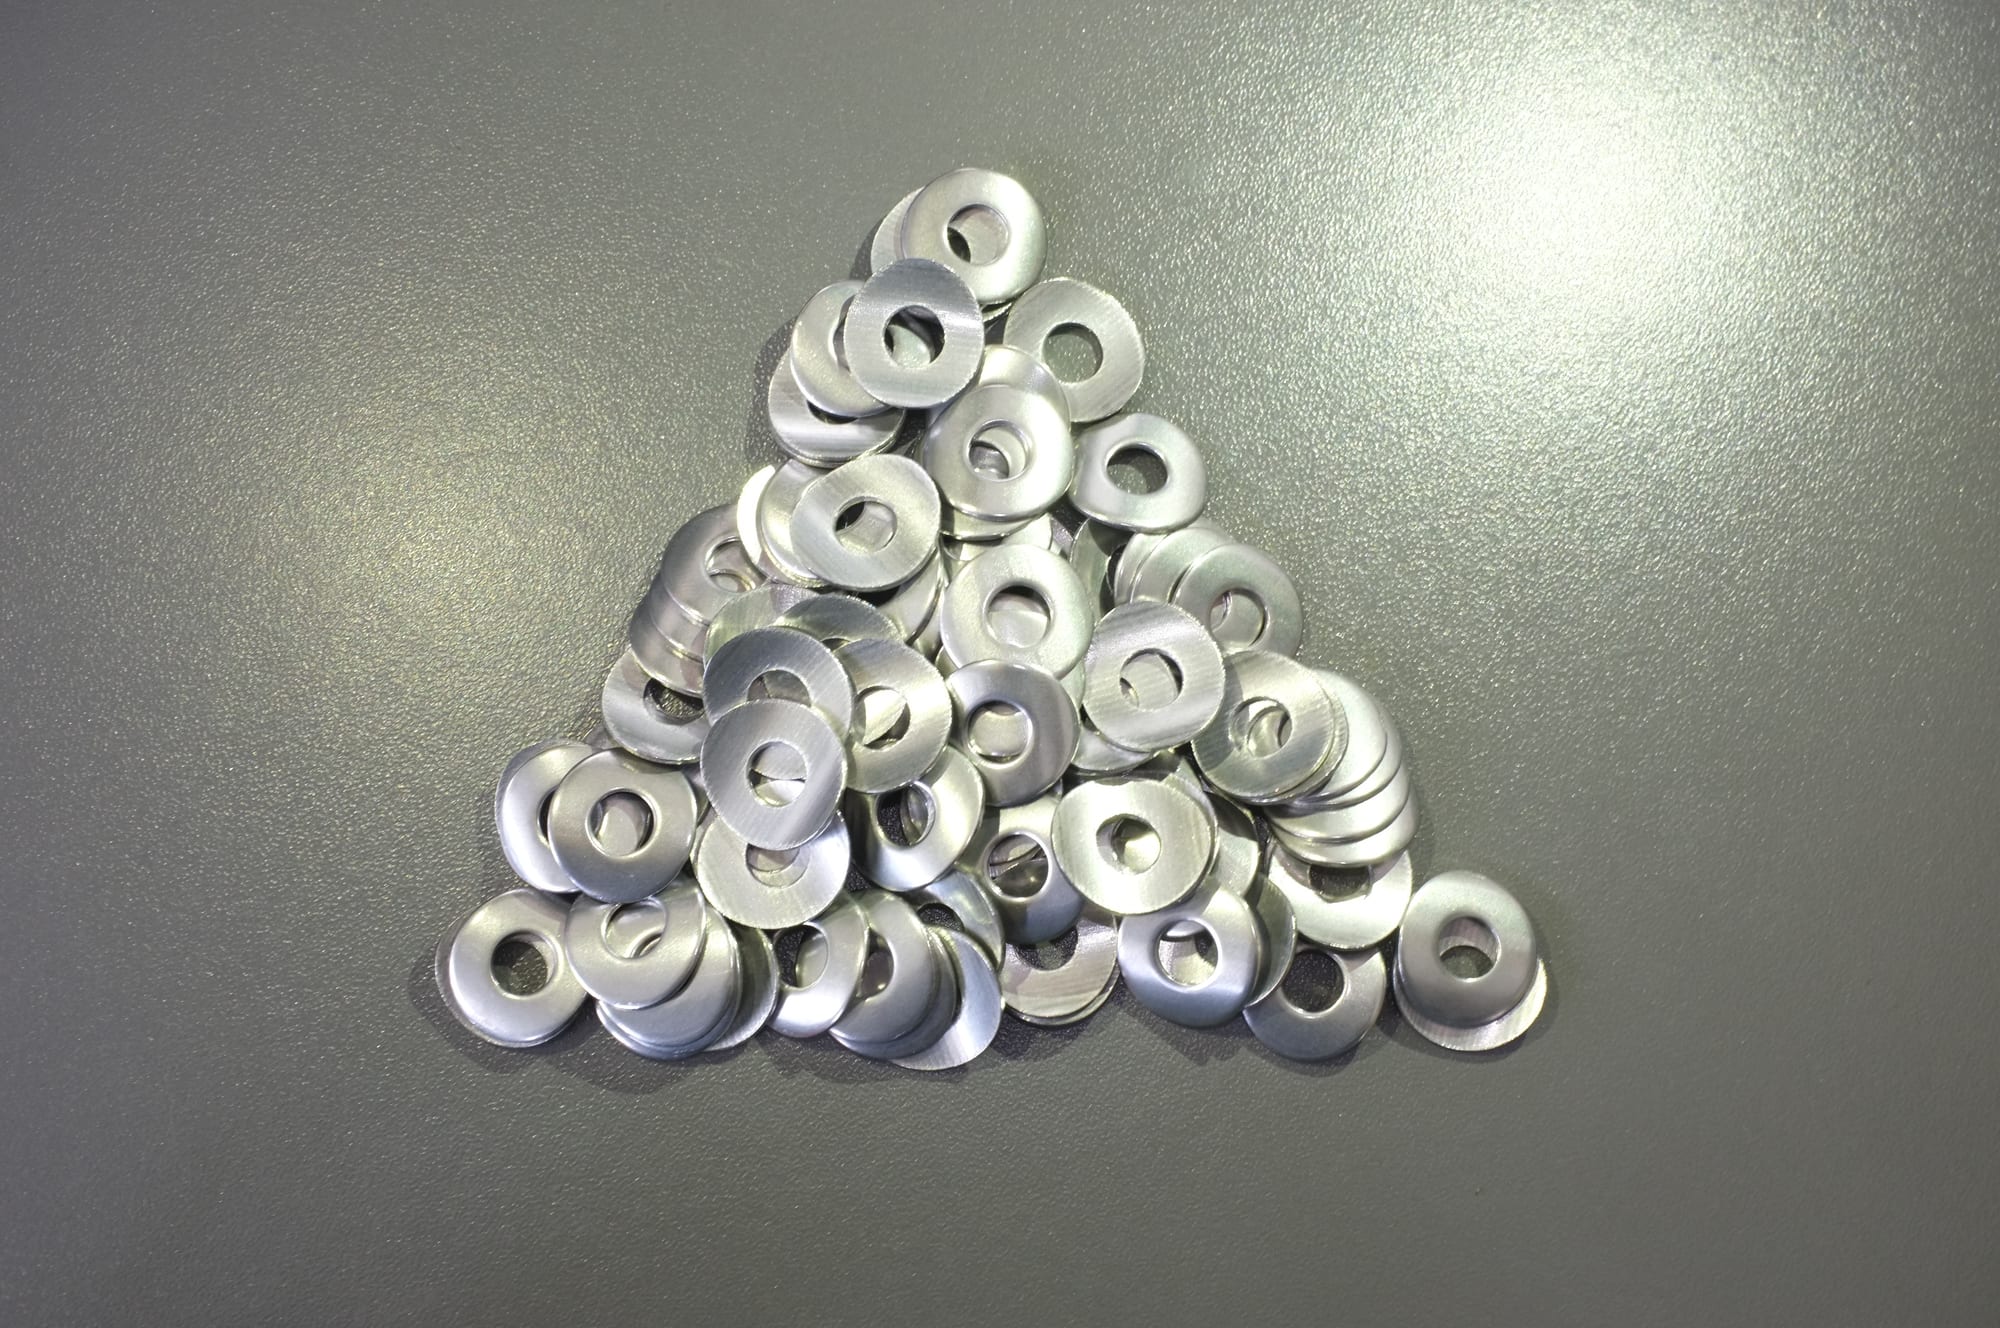
แหวนรองชุดเดิมหลังผ่านเส้นทางแบบแบ่งขั้นเต็มรูปแบบ: ตัด ปรับเรียบ แล้วเพิ่มความเงา
การขัดเงาแบบถังหมุนเป็นเพียงหนึ่งในสามงาน ไม่ใช่ทั้งกระบวนการ
“การขัดแบบถังหมุน” ครอบคลุมงานสามอย่างที่เดินบนเครื่องเดียวกัน และ การขัดเงาแบบถังหมุนคืองานที่สามในนั้น ความต่างนี้สำคัญ เพราะผู้ซื้อที่ค้นหา *การขัดเงาแบบถังหมุน* แล้วถูกขายวงจรลบครีบจะผิดหวัง และความผิดหวังนั้นจะถูกโยนให้เครื่องจักร
| งาน | สิ่งที่เปลี่ยนบนชิ้นงาน | ช่วงเกรด | ช่วงรอบเวลา |
|---|---|---|---|
| การลบครีบ | ครีบถูกตัดออก ทุกขอบที่ประจุเข้าถึงก็ถูกลบคมด้วย | VR / R / N | 10–20 นาที สำหรับครีบเบา |
| การปรับผิวให้เรียบ | รูปแบบการตัดจากขั้นก่อนหน้าถูกปรับให้ละเอียดจนหมดไป | N / NF (เปียก) หรือ M / MF (แห้ง) | หลายสิบนาทีถึงสองสามชั่วโมง |
| การขัดเงาแบบถังหมุน | ผิวถูกทำให้เงา ชิ้นงานเปลี่ยนจากด้านสม่ำเสมอเป็นสะท้อนแสง | F / FF หรือขั้นขัดมันด้วยสื่อขัดเหล็ก | 2–8 ชั่วโมง |
มีสามข้อที่ตามมาจากตารางนั้น
การขัดเงาเริ่มต้นก่อนที่งานก่อนหน้าจะเสร็จไม่ได้ ขั้นเพิ่มความเงาที่เดินบนชิ้นงานซึ่งยังมีรูปแบบการตัดหยาบอยู่ จะได้ผิวเงาโดยที่ยังเห็นรูปแบบนั้นอยู่ข้างใต้ และการตอบสนองตามปกติคือการเดินนานขึ้น ซึ่งกลับทำให้รูปแบบลึกขึ้นแทนที่จะขจัดออก ลำดับถูกกำหนดไว้ตายตัว: ตัด ปรับเรียบ เพิ่มความเงา
การขัดเงาคือขั้นที่ประจุต้องสะอาด เม็ดหยาบที่ตกค้างในเครื่องจากขั้นลบครีบเป็นสาเหตุเดี่ยวที่พบบ่อยที่สุดของฝ้าสีเทาที่มักถูกตำหนิว่าเป็นเพราะคอมปาวด์ การเปลี่ยนประจุและการล้างระหว่างขั้นไม่ใช่ความพิถีพิถันเกินเหตุ แต่คือความต่างระหว่างชิ้นงานที่เงากับชิ้นงานที่เงาแต่เป็นฝ้า
เวลาใช้แทนกันไม่ได้ วงจรลบครีบ 15 นาที กับวงจรขัดเงา 4 ชั่วโมง เป็นสองกระบวนการที่ต่างกันบนเครื่องเดียวกัน และใบเสนอราคาที่ให้ตัวเลขเดียวสำหรับ “การขัดเงาแบบถังหมุน” โดยไม่บอกว่าครอบคลุมงานใดในสามงาน คือใบเสนอราคาที่จะต้องเจรจาใหม่หลังล็อตแรก
สิ่งที่ต้องถามเมื่อผู้จำหน่ายเสนอราคา “การขัดเงาแบบถังหมุน”: ราคาที่ให้เป็นงานใดในสามงาน ประจุใช้เกรดใด และใบเสนอราคาตั้งสมมติฐานว่าชิ้นงานมาถึงโดยตัดแล้ว หรือยังต้องใช้ขั้นตัดด้วย
จุดที่การขัดแบบถังหมุนใช้ไม่ได้ผล
นี่คือส่วนของแผนผังที่ประหยัดเงินได้มากที่สุด เพราะทุกข้อในนี้เคยมีคนซื้อไปแล้วเสียใจมาแล้วทั้งนั้น:
- ผนังที่บางกว่าประมาณ 0.5 mm ความเสี่ยงคือการบิดเบี้ยว ไม่ใช่การตัด กระบวนการทำให้ชิ้นงานงอก่อนที่จะขัดเงา การย่อวงจรไม่ใช่ทางแก้ ต้องลดพลังงานลงหรือเปลี่ยนตระกูลเครื่อง
- เกลียวละเอียดที่ต้องอยู่ในพิกัดความเผื่อระยะพิตช์ สื่อขัดจะติดค้างในเกลียวละเอียด สื่อขัดเล็กผิวเรียบหรือการปิดคลุมช่วยลดปัญหานี้ และการขึ้นเกลียวหลังการเก็บผิวขจัดปัญหานี้ได้ทั้งหมด
- รูตันและโพรงลึก สื่อขัดเข้าไปแล้วไม่ออก และเศษคอมปาวด์ตามเข้าไปด้วย ต้องออกแบบขั้นการแยกและการชะล้างให้อยู่ในเส้นทางตั้งแต่ก่อนสั่งประจุ ไม่ใช่เพิ่มทีหลังเมื่อล็อตแรกอุดตันแล้ว
- ขอบที่ต้องคงความคม ใบมีด เครื่องมือตัด และขอบใบขูด วงจรถังหมุนลบคมทุกขอบที่เข้าถึง
- พลาสติกอ่อนและอะซิเตต อะซิเตตเป็นเทอร์โมพลาสติก กระบวนการเปียกจะทำให้กรอบแว่นแช่อยู่ในน้ำอุ่นและการบิดเบี้ยวเป็นแบบถาวร งานกรอบแว่นส่วนใหญ่จึงทำแบบแห้งด้วยเหตุผลนี้เอง ด้วยวงจรสั้นและคอมปาวด์อ่อน
- ไทเทเนียมและโลหะผสมอื่นที่แข็งตัวจากงานเย็น ประจุต้องใช้เฉพาะงานนี้และต้องสะอาด เพราะการปนเปื้อนที่ติดมาจากงานอื่นจะปรากฏเป็นรอยขีดข่วน และวงจรต้องสั้นและควบคุมได้
- ลักษณะที่สื่อขัดแบบหลวมเข้าไม่ถึง ครีบในรูไขว้ ที่โคนเกลียว และในร่องแคบ สื่อขัดแบบเข็มที่ยืดหยุ่นเข้าถึงจุดเหล่านี้ได้ แต่ประจุแบบหลวมเข้าไม่ได้ นี่เป็นการตัดสินใจเลือกกระบวนการ ไม่ใช่การยืดวงจร
- ชิ้นงานที่จะถูกชุบเพื่อรูปลักษณ์ การขัดเงาเปลี่ยนสีพื้นเล็กน้อย หากสองล็อตต้องชุบให้ได้ลักษณะเหมือนกัน ขั้นเก็บผิวต้องถูกควบคุมให้ได้ฐานที่สม่ำเสมอ
สิ่งที่ต้องตกลงให้ชัดก่อนอนุมัติใบเสนอราคา
- ขอการทดลองบนชิ้นงานที่แย่ที่สุดของคุณ ไม่ใช่ชิ้นงานทั่วไป นี่เป็นวิธีเดียวที่จะพบลักษณะที่กักสื่อขัดก่อนที่การผลิตจริงจะพบ แนวปฏิบัติมาตรฐานของเรา: คุณส่งชิ้นงานตัวแทนรวมถึงกรณีที่แย่ที่สุด วัสดุ และผิวสำเร็จที่ต้องการพร้อมผิวสำเร็จที่คุณจะยอมรับ แล้วคุณจะได้ชิ้นงานคืนพร้อมเวลาวงจรและปริมาณการใช้สื่อขัดที่วัดได้
- กำหนดเกณฑ์การยอมรับเป็นลายลักษณ์อักษรก่อน ความสูงครีบ รัศมีขอบ ความหยาบ และผิวที่ต้องป้องกัน เกณฑ์ที่ไม่ได้ระบุไว้คือการทดลองที่ไม่พิสูจน์อะไรเลย
- ถามว่าใช้เครื่องตระกูลใดและเพราะเหตุใด บาร์เรลหมุนประจุทั้งชุดไปด้วยกันและเหมาะกับรูปทรงเรียบง่าย อ่างสั่นขับสื่อขัดให้ไหลผ่านชิ้นงานและเข้าถึงลักษณะรูปทรงได้ดีกว่า ส่วนถังแบบอ่างเหมาะกับงานยาวหรืองานหนัก การเลือกควรตามรูปทรงชิ้นงาน ไม่ใช่ตามหน้ารายการสินค้า
- ถามอัตราการใช้สารสิ้นเปลืองต่อล็อต อายุของสื่อขัดอยู่ที่ประมาณ 20 ถึง 200 ชั่วโมงเดินเครื่อง และสัญญาณที่บอกว่าต้องเปลี่ยนนั้นเชื่อถือได้: ผิวสำเร็จหยุดพัฒนา ชิ้นงานแสดงฝ้าสีเทาแบบด้าน และผลลัพธ์เดิมต้องใช้เวลานานขึ้นประมาณ 20% ให้ถามปริมาณการใช้เป็นกิโลกรัมต่อ 100 ชั่วโมง
- ยืนยันกำหนดเวลาและสิ่งที่จัดส่งมาพร้อมเครื่อง เครื่องมาตรฐานจัดส่งภายใน 25 ถึง 35 วัน นับจากวันมัดจำ การกำหนดค่าแบบผลิตตามสั่งใช้เวลา 45 ถึง 60 วัน และสื่อขัดกับคอมปาวด์ที่จัดส่งพร้อมกันเพิ่มเวลาประมาณหนึ่งสัปดาห์ ยอดสั่งซื้อขั้นต่ำคือ หนึ่งเครื่อง และการบรรจุมาตรฐานประกอบด้วยชุดอะไหล่ ชุดเริ่มต้นสื่อขัดและคอมปาวด์ เครื่องมือ และคู่มือ ทุกเครื่องถูกเดินทดสอบด้วยประจุสื่อขัดก่อนจัดส่ง
หากคุณยังเลือกอยู่ระหว่างตระกูลเครื่อง ให้เริ่มจาก เครื่องขัดแบบสั่น เครื่องขัดแบบบาร์เรลหมุน และ ถังสั่นแบบอ่าง ด้านสื่อขัดมี สื่อขัดเซรามิก และกลุ่ม สารสิ้นเปลือง ครอบคลุมไว้ ส่วนตัวแปรของวงจรเอง ดูได้ที่ ความถี่ แอมพลิจูด และเวลาวงจรในการขัดแบบสั่น และ การขัดแบบถังหมุนเปียกเทียบกับแบบแห้ง
คำถามที่พบบ่อย
การขัดแบบถังหมุนกับการขัดแบบสั่นต่างกันอย่างไร การขัดแบบถังหมุนหมุนประจุทั้งชุดในบาร์เรล ส่วนการขัดแบบสั่นขับสื่อขัดให้ไหลผ่านชิ้นงานภายในอ่างกลมหรืออ่าง ถังบาร์เรลคือคำตอบด้านปริมาณสำหรับรูปทรงเรียบง่าย และเครื่องสั่นคือคำตอบอเนกประสงค์ที่เข้าถึงลักษณะรูปทรงได้ดีกว่าและเปลี่ยนงานได้เร็วกว่า ทั้งสองอย่างเป็นการขัดแบบถังหมุนในความหมายกว้างที่หน้านี้ใช้
วงจรการขัดแบบถังหมุนใช้เวลานานเท่าใด ตั้งแต่ 10 ถึง 20 นาที สำหรับการลบครีบเบา 20 นาที ถึง 2 ชั่วโมง สำหรับล็อตชิ้นงานเล็กทั่วไปในอ่าง และ 2 ถึง 8 ชั่วโมง สำหรับงานขัดเงาคุณภาพสูง ค่าใดที่ออกนอกช่วงเหล่านี้มากมักเป็นความไม่ตรงกันของขั้นมากกว่าปัญหาของเครื่องจักร
วงจรเดียวลบครีบและเพิ่มความเงาได้ไหม บนชิ้นงานที่มีครีบเบาและต้องการผิวสำเร็จระดับปานกลาง บางครั้งก็ได้ บนชิ้นงานที่เห็นรอยเครื่องมือชัดและต้องการความเงา คำตอบคือไม่ได้ เกรดตัดทิ้งรูปแบบด้านของตัวเองไว้ และเกรดเพิ่มความเงาช้าเกินกว่าจะขจัดครีบ สามขั้นมีต้นทุนต่ำกว่าการประนีประนอมยาวครั้งเดียว
ทำไมชิ้นงานของผมออกมาเป็นสีเทาหลังขั้นขัดเงา เกือบทุกครั้งเป็นเพราะเม็ดหยาบจากขั้นตัดถูกพาไปด้วย ให้ล้างชิ้นงานและประจุระหว่างขั้นก่อนจะเปลี่ยนคอมปาวด์ และตรวจน้ำหากกระบวนการเป็นแบบเปียก ฝ้าสีเทาที่เกิดช่วงท้ายของวงจรก็เป็นสัญญาณว่าประจุหมดสภาพเช่นกัน
ชิ้นงานขนาดใหญ่หรือยาวต้องใช้เครื่องอื่นหรือไม่ บ่อยครั้งต้องใช้ เครื่องแบบอ่างรับงานที่บาร์เรลจะทำให้เสียหายหรือเคลื่อนไม่ถูกจังหวะได้ จะต้องใช้หรือไม่ขึ้นอยู่กับขนาดครอบของชิ้นงานและขนาดล็อต ซึ่งเป็นการทดลองที่จะให้คำตอบ
คุณผลิตสื่อขัดและคอมปาวด์ตามสเปกของเราได้หรือไม่ ได้ และเป็นเรื่องปกติเมื่องานมีวัสดุที่ถูกควบคุมหรือการตรวจประเมินได้กำหนดสารสิ้นเปลืองไว้แล้ว สเปกต้องระบุเป็นเกรด ช่วงขนาด รูปทรง และพฤติกรรมการตัดหรือขัดมัน ไม่ใช่ระบุเป็นลักษณะที่เสร็จแล้ว เพราะ “ทำให้เหมือนตัวอย่างนี้” สั่งซื้อหรือตรวจรับไม่ได้
 +86-592-2381506


 รองรับเครือข่าย IPv6
