


อุปกรณ์ลบครีบแบบสั่น: วิธีกำหนดสเปกให้ได้เครื่องที่ส่งงานได้จริง
หากคุณกำลังพิจารณาอุปกรณ์ลบครีบแบบสั่นสำหรับโรงงานผลิตของคุณ คุณคงเคยพบคู่มือออนไลน์พื้นฐานที่ให้ภาพรวมแบบกว้างๆ ของการขัดผิวแบบมวลรวม โดยไม่ให้พารามิเตอร์ทางวิศวกรรมที่จำเป็นต่อการกำหนดขนาดเครื่องหรือคำนวณต้นทุนการเดินเครื่องที่แท้จริง บทความนี้ตั้งสมมติฐานว่าคุณได้อ่านการเปรียบเทียบกระบวนการในระดับภาพรวมจากคู่มือเลือกเส้นทางเครื่องลบครีบของเราแล้ว และตัดสินใจว่าเส้นทางการขัดผิวแบบสั่นด้วยมวลรวมเหมาะสมกับรูปแบบการผลิตของคุณ
ในบทความนี้เราจะเจาะลึกเฉพาะเส้นทางแบบสั่น เราจะพิจารณาว่าเครื่องแบบอ่างกลมกับรางสี่เหลี่ยมแตกต่างกันอย่างไรในการปฏิบัติงานจริงบนพื้นที่ผลิต เหตุใดความจุตามชื่อของเครื่องจึงต่างจากปริมาณงานที่ใช้ได้จริง การเลือกขนาดสื่อขัดและคอมปาวด์ควบคุมรัศมีขอบอย่างไร วิธีแยกต้นทุนรวมของการเป็นเจ้าของโดยไม่ตกหลุมกับดักการตั้งราคาที่เอาเปรียบ และกรณีใดที่การลบครีบแบบสั่นไม่ใช่ทางเลือกการผลิตที่เหมาะสมเลย
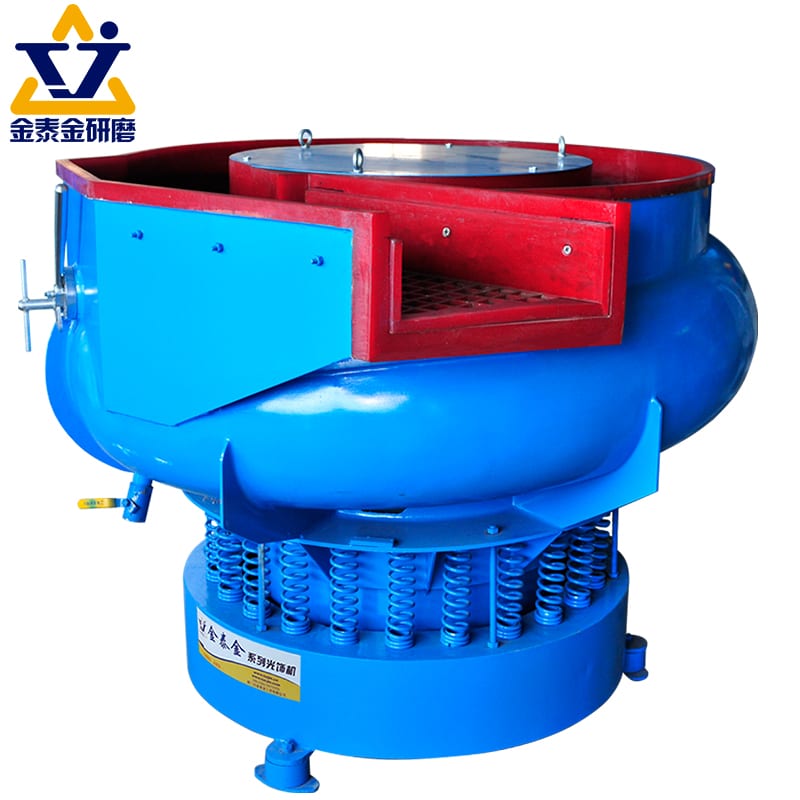

อุปกรณ์ลบครีบแบบสั่นสำหรับงานหนักอาศัยเรขาคณิตของรางที่แม่นยำ พลังขับจากมอเตอร์เยื้องศูนย์ และคอมปาวด์ทางเคมีที่เข้าคู่กัน เพื่อลบครีบชิ้นงานโลหะที่ซับซ้อนได้อย่างสม่ำเสมอ
"สองหมวดหมู่" หมายถึงอะไรจริงๆ ในการปฏิบัติงาน
โบรชัวร์อุปกรณ์หลายฉบับระบุว่าระบบขัดผิวแบบสั่นแบ่งเป็น "สองหมวดหมู่ที่แตกต่างกัน" โดยไม่อธิบายว่าหมวดหมู่เหล่านั้นส่งผลต่อการบรรจุงานประจำวัน รอบเวลา และขีดจำกัดรูปร่างชิ้นงานของคุณอย่างไร บนพื้นที่ผลิต สถาปัตยกรรมทางกายภาพทั้งสองแบบนั้นคือเครื่องขัดแบบอ่างกลมและเครื่องสั่นแบบรางสี่เหลี่ยม (ราง)
เครื่องแบบอ่างกลมกับเครื่องแบบราง — แต่ละแบบรับงานได้แค่ไหน
เครื่องสั่นแบบอ่างกลมใช้ช่องทางเดินวัสดุรูปวงแหวนที่ล้อมรอบโดมกลางที่นูนขึ้น การสั่นแบบหมุนที่เกิดจากมอเตอร์เยื้องศูนย์แนวตั้งที่ติดตั้งด้านล่างหรือตรงกลางจะขับมวลสื่อขัดให้ไหลเป็นเกลียวต่อเนื่อง: สื่อขัดกลิ้งขึ้นตามผนังด้านในของอ่าง ม้วนตัวข้ามขอบบน ไหลลงตามผนังด้านนอก แล้วไหลกลับผ่านด้านล่าง
ในทางตรงกันข้าม เครื่องสั่นแบบราง (ราง) มีช่องทางเดินเปิดรูปตัว U หรือรูปสี่เหลี่ยมที่ขับด้วยมอเตอร์เพลาเยื้องศูนย์คู่ที่ติดตั้งแนวนอนหรือแนวตั้งตามฐานหรือด้านข้าง เนื่องจากรางไม่มีโดมกลางมากีดขวางความกว้าง จึงให้ความยาวใช้งานแนวตรงที่ไม่ถูกบดบัง
| พารามิเตอร์เปรียบเทียบ | เครื่องขัดแบบอ่างกลม | เครื่องขัดแบบรางสี่เหลี่ยม (รางซีรีส์ L) |
|---|---|---|
| เรขาคณิตของห้องขัด | วงแหวนล้อมรอบโดมกลาง | รางเปิดรูปตัว U ทรงสี่เหลี่ยม |
| ขีดจำกัดความยาวชิ้นงาน | จำกัดด้วยความโค้งของวงแหวนและระยะห่างจากโดมกลาง | รับเพลายาว รางยาว และงานเชื่อมโครงเส้นตรงขนาดใหญ่ได้ |
| ศักยภาพในการแบ่งช่อง | ช่องทางเดี่ยวคงที่ (หรือแผ่นกั้นแยกแบบติดตั้งด้วยมือ) | รับแผ่นกั้นยูรีเทนแบบถอดได้สำหรับเดินงานหลายล็อต |
| การนำสื่อขัดออก | ปลั๊กถ่ายงานในตัวหรือการตักด้วยมือ | กลไกเทออกด้วยการเอียง หรือประตูก้นถังแบบเปิดลง |
เหตุใดการเลือกจึงขึ้นกับขนาดชิ้นงานและการบรรจุ ไม่ใช่ราคา
การเลือกระหว่างอ่างกลมกับรางไม่ควรตัดสินจากราคาเครื่องเริ่มต้นเพียงอย่างเดียว แต่ถูกกำหนดโดยเรขาคณิตของชิ้นงาน: * อ่างกลมโดดเด่นกับชิ้นงานปั๊มขนาดเล็กถึงกลาง ชิ้นงานหล่อแบบไดคาสต์ ข้อต่อกลึง และงานฮาร์ดแวร์ทั่วไป การไหลแบบวงกลมทำให้ชิ้นงานอิสระกลิ้งตัวสม่ำเสมอตามธรรมชาติ และจัดการแผ่นกั้นแยกภายในได้อย่างมีประสิทธิภาพหากติดตั้งประตูระบาย * รางสี่เหลี่ยมจำเป็นเมื่อคลังชิ้นงานของคุณมีชิ้นงานเส้นตรงยาว (เช่น คานควบคุมของช่วงล่างรถยนต์ เพลาสำหรับเครื่องมือแพทย์ โปรไฟล์อัดรีด หรือท่อร่วมขนาดใหญ่) ที่จะติดขัดหรือพาดข้ามรัศมีความโค้งของอ่างกลม นอกจากนี้รางยาวยังแบ่งเป็นสองหรือสามช่องแยกได้ด้วยแผ่นกั้นยูรีเทนแบบถอดได้ ทำให้ผู้ปฏิบัติงานเดินงานชิ้นส่วนต่างกันหรือขั้นสื่อขัดที่แยกจากกันพร้อมกันในเครื่องเดียว
เพื่อทำความเข้าใจว่าอุปกรณ์แบบสั่นเปรียบเทียบกับสถาปัตยกรรมการขัดอัตโนมัติทางเลือกอื่น เช่น ระบบจานหมุนเหวี่ยงหรือเซลล์หุ่นยนต์ อย่างไร โปรดอ่านคู่มือของเราเกี่ยวกับเครื่องลบครีบอัตโนมัติ
ความจุไม่ใช่ตัวเลขบนโบรชัวร์
เมื่อใบสเปกระบุว่าเครื่องขัดผิวแบบสั่นมีความจุ 1200 ลิตร ผู้ซื้อมักเข้าใจว่าสามารถบรรจุชิ้นงานโลหะตันได้ 1200 ลิตร การบรรจุเกินขอบเขตทำงานจริงเป็นวิธีที่เร็วที่สุดที่จะทำให้การหมุนเวียนสื่อขัดหยุดชะงัก มอเตอร์ขับรับภาระเกิน และผิวสำเร็จเสียหาย
เหตุใดปริมาตรตามชื่อของรางจึงสูงกว่าปริมาณงานที่ใช้ได้
ความจุตามชื่อของรางคือค่าที่ระบุในแคตตาล็อกสำหรับภาชนะเปล่าที่วัดถึงขอบบน ในการใช้งานจริง มีปัจจัยทางกายภาพหลายอย่างที่ลดปริมาตรใช้งานลง:
- ระยะปลอดภัยด้านบน: ส่วนบนของความสูงราง 15% ถึง 20% ต้องว่างไว้เพื่อให้สื่อขัดและชิ้นงานกลิ้งและม้วนตัวได้อย่างอิสระโดยไม่ล้นขอบ
- อัตราส่วนสื่อขัดต่อโลหะ: การขัดผิวแบบมวลรวมต้องใช้สัดส่วนปริมาตรสูงระหว่างสื่อขัดกับชิ้นงาน (โดยทั่วไป 3:1 ถึง 6:1 ขึ้นกับความบอบบางของชิ้นงาน) เพื่อให้เม็ดขัดรองรับชิ้นงานและป้องกันการกระแทกกันระหว่างโลหะกับโลหะ
- ความหนาของผนังบุ: ผนังบุโพลียูรีเทนหล่อสำหรับงานหนักที่ปกป้องเปลือกเหล็กกินพื้นที่ภายในหลายเซนติเมตร
วิธีประเมินประจุจริงจากปริมาตรชิ้นงานและอัตราส่วนสื่อขัด
หากต้องการทราบความจุต่อล็อตที่แท้จริง ให้คำนวณปริมาตรรวมของชิ้นงานที่ประมวลผลต่อรอบ คูณปริมาตรนั้นด้วยอัตราส่วนสื่อขัดที่ต้องการ แล้วตรวจสอบว่ามวลรวมไม่เกินพิกัดกำลังของมอเตอร์
กลุ่มผลิตภัณฑ์รางสี่เหลี่ยมสำหรับงานหนักมาตรฐานของเราแสดงให้เห็นขนาดของแพลตฟอร์มแบบสั่นระดับอุตสาหกรรม:
| รุ่น | ความจุตามชื่อของราง (ลิตร) | ขนาดโดยรวม ยาว×กว้าง×สูง (มม.) | กำลังมอเตอร์ (กิโลวัตต์) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*ข้อควรระวังทางวิศวกรรมเกี่ยวกับพิกัด:* ความจุตามชื่อของราง (1200 L, 1500 L, 1800 L) คือค่าที่ระบุในแคตตาล็อกสำหรับถังเปล่า ปริมาณงานจริงขึ้นกับเรขาคณิตของชิ้นงาน ประจุสื่อขัด และการติดตั้งแผ่นกั้น และต้องยืนยันด้วยการทดลองตัวอย่าง รอบเวลาขึ้นกับความสูงของครีบและรัศมีขอบเป้าหมาย ควรกำหนดจากการทดลองตัวอย่างและการติดตามผล มากกว่าการอ้างอิงตัวเลขคงที่จากแคตตาล็อก
ก่อตั้งที่เมืองเซียะเหมินในปี 1992 โรงงานผลิตของเราสร้างแพลตฟอร์มแบบสั่นเหล่านี้ภายใต้การรับรอง ISO 9001 (ใบรับรอง 00726Q01571R001 มีผลตั้งแต่ 2026-06-03 ถึง 2029-06-02) โดยมีความสอดคล้องตามมาตรฐาน CE ครอบคลุมแพลตฟอร์มเครื่องจักร 21 รายการ ทั้งสายแนวตั้ง (M.2023.206.C88121) และแนวนอน (M.2023.206.C88120) ซึ่งมีผลถึง 2028-07-24 ด้วยสิทธิทรัพย์สินทางปัญญาที่ได้รับในจีน 24 รายการ — รวมถึงสิทธิบัตรการประดิษฐ์ 1 รายการ และอนุสิทธิบัตร 17 รายการที่รองรับงานวิศวกรรมระบบขับเคลื่อนเชิงกลและโครงสร้างของเรา — เราได้พิสูจน์กระบวนการขัดผิวแบบสั่นแล้วในหมวดชิ้นงานอุตสาหกรรมที่แตกต่างกัน 48 หมวด ตั้งแต่หน้าสัมผัสทางไฟฟ้าและสปริงปั๊ม ไปจนถึงเฟืองหล่อ ปลอกวาล์ว และข้อต่อทองเหลือง
สามตัวแปรที่กำหนดผิวสำเร็จ
เครื่องแบบสั่นเป็นเพียงแหล่งพลังงาน งานผิวจริงทำโดยสื่อขัดและสารละลายคอมปาวด์ที่หมุนเวียนอยู่ภายในห้องขัด
เกรดสื่อขัด — อัตราการตัดเฉือนเทียบกับรัศมีขอบ
สื่อขัดเซรามิก (เนื้ออะลูมิเนียมออกไซด์สูง) ให้การขจัดเนื้อวัสดุที่รุนแรง การลบครีบหนัก และการขจัดตะกรัน ในขณะที่สื่อขัดพลาสติกชนิดยึดเกาะด้วยเรซินให้การปรับผิวอย่างนุ่มนวล การเตรียมผิวก่อนทาสี และการสร้างรัศมีขอบอย่างควบคุมได้โดยไม่เกิดรอยขีดข่วนลึกบนผิว สำหรับความต้องการชิ้นงานเล็กเฉพาะทาง คู่มือลบครีบชิ้นงานเล็กของเราอธิบายพฤติกรรมของชิ้นงานขนาดเล็กมากในกระแสสั่นความถี่สูง
ขนาดสื่อขัด — กฎหนึ่งในสามและจุดที่กฎใช้ไม่ได้
การเลือกสื่อขัดขึ้นกับเรขาคณิต: เม็ดขัดต้องใหญ่พอที่จะไม่ติดค้างในร่องตัน รูเจาะตัดขวาง หรือเกลียวใน แต่ก็ต้องเล็กพอที่จะเข้าถึงมุมเว้าได้ แนวปฏิบัติหลักในการขัดผิวแบบมวลรวมคือขนาดของสื่อขัดควรใหญ่กว่าอย่างน้อยสามเท่าหรือเล็กกว่าอย่างชัดเจนเมื่อเทียบกับรูหรือร่องใดๆ บนชิ้นงาน เพื่อป้องกันไม่ให้สื่อขัดติดค้าง สำหรับรายละเอียดการเลือกทรงและขนาด โปรดดูคู่มือเลือกสื่อขัดสำหรับการขัดกลิ้งของเรา
คอมปาวด์ — เหตุใด LC10 จึงเป็นเพียงจุดเริ่มต้น ไม่ใช่คำตอบ
การเดินชิ้นงานในรางสั่นด้วยน้ำเปล่าทำให้เกิดออกซิเดชันอย่างรวดเร็วและตะกอนสะสม คอมปาวด์เคมีเหลวช่วยหล่อลื่นบริเวณสัมผัส ทำให้ทำให้เศษโลหะที่ถูกขัดแล้วแขวนลอยอยู่ในน้ำ และทำให้โลหะสว่างขึ้นทางเคมี สำหรับการขจัดครีบหนักบนเหล็กและชิ้นงานโลหะผสมทั่วไป สูตรอย่าง compound-LC10 (ลบครีบ) ให้การหล่อลื่นสำหรับการตัดเฉือนเริ่มต้น ขั้นถัดไปจะเปลี่ยนไปใช้ compound-JTJ25 (ขัดหยาบโลหะ), compound-JTJ60 (ขัดละเอียดโลหะ), compound-HM3 (ทำให้สว่าง) หรือ compound-MC8 (ยับยั้งสนิม) อัตราการเติมและอัตราการไหลที่แน่นอนต้องกำหนดตามเอกสารข้อมูลทางเทคนิคและยืนยันในการทดลองตัวอย่างเสมอ
อะไรขับเคลื่อนต้นทุน (และสิ่งที่ใบเสนอราคาไม่บอก)
คำค้นหาเกี่ยวกับอุปกรณ์ลบครีบแบบสั่นมักเน้นเรื่องต้นทุน รายการราคา และตัวเลือกอุปกรณ์ราคาถูก อย่างไรก็ตาม การประเมินระบบขัดผิวจากป้ายราคาเครื่องล่วงหน้าเพียงอย่างเดียวเป็นกับดักทางการเงินที่พบบ่อยในการจัดซื้อของภาคการผลิต
ห้าเส้นต้นทุน เรียงตามลำดับที่ทำให้ผู้ซื้อประหลาดใจ
- ฐานเครื่องและราง: ต้นทุนเครื่องจักรเริ่มต้นของรางสั่น ชุดขับมอเตอร์เยื้องศูนย์ และตู้ครอบลดเสียง
- ประจุสื่อขัดครั้งแรก: รางขนาด 1500 ลิตรต้องใช้เม็ดขัดเซรามิกหรือพลาสติกหลายร้อยกิโลกรัมเพื่อเติมห้องทำงานให้ถึงระดับปฏิบัติการที่ถูกต้อง สื่อขัดเป็นการลงทุนวัสดุสิ้นเปลืองเริ่มต้นที่ต้องกันไว้ในงบประมาณโครงการ
- วัสดุสิ้นเปลืองระหว่างเดินเครื่อง: การใช้สื่อขัดทดแทนอย่างต่อเนื่อง (ซึ่งสึกหรอลงภายในไม่กี่สัปดาห์ของการใช้งาน) และการเติมคอมปาวด์เหลวกับน้ำอย่างต่อเนื่อง
- โครงสร้างพื้นฐานด้านสาธารณูปโภคและพื้นที่: ระบบจ่ายไฟอุตสาหกรรมสามเฟส ท่อรับน้ำสะอาด และระบบบำบัดน้ำเสียหรือถังตกตะกอนน้ำทิ้งที่จำเป็นสำหรับจัดการน้ำทิ้งที่มีโลหะปน
- มูลค่าการทดแทนแรงงาน: ผลตอบแทนการลงทุน (ROI) ที่แท้จริงวัดจากจำนวนเครื่องเจียรตั้งโต๊ะ ตะไบ หรือพนักงานลบครีบด้วยมือที่ระบบสั่นอัตโนมัติเข้ามาแทนที่ การติดตั้งสองแห่งที่มีความจุตามชื่อเท่ากันอาจมีต้นทุนการเดินเครื่องต่างกันมาก เมื่อเกรดสื่อขัดและปริมาณการใช้คอมปาวด์ได้รับการปรับให้เหมาะสม
ตัวเลขสองตัวที่ต้องถามนอกเหนือจากราคาเครื่อง
เมื่อขอใบเสนอราคาจากผู้ผลิตอุปกรณ์ อย่าถามเพียงราคาเครื่อง ควรถามเสมอว่า: * อัตราการสึกหรอของสื่อขัดต่อชั่วโมงเดินเครื่อง: เม็ดขัดสึกหรอไปกี่กิโลกรัมต่อการประมวลผล 100 ชั่วโมงภายใต้ภาระ? * ปริมาณคอมปาวด์ที่เติมต่อรอบ: อัตราการไหลที่แนะนำเป็นมิลลิลิตรต่อนาทีผ่านปั๊มจ่ายคือเท่าไร?
ตัวชี้วัดการเดินเครื่องสองตัวนี้กำหนดต้นทุนการเดินเครื่องที่เกิดซ้ำของคุณได้มากกว่าความแตกต่างเล็กน้อยในใบเสนอราคาอุปกรณ์เบื้องต้น
กรณีที่การลบครีบแบบสั่นเป็นเส้นทางที่ผิด
เอกสารของคู่แข่งมักสื่อเป็นนัยว่าเครื่องแบบสั่นสามารถแก้ไขข้อบกพร่องของผิวได้ทุกชนิดในโรงกลึง การรู้ว่าการลบครีบแบบสั่นล้มเหลวตรงไหนช่วยให้ไม่ต้องนำเครื่องจักรไปใช้ผิดวัตถุประสงค์
ครีบที่สื่อขัดเข้าไม่ถึง (รูเจาะตัดขวาง ร่องตัน เกลียว)
การลบครีบแบบสั่นอาศัยการเคลื่อนที่สัมพัทธ์ระหว่างเม็ดขัดกับผิวชิ้นงาน หากครีบอยู่ในรูตันลึกที่ก้นปิดสนิท จุดตัดกันของรูเจาะตัดขวางที่แคบ หรือเกลียวท่อภายในแบบละเอียดที่เม็ดขัดไม่สามารถเข้าไปหรือหมุนเวียนได้จริง การขัดผิวแบบสั่นจะไม่ขจัดครีบนั้น เรขาคณิตเหล่านี้ต้องใช้การลบครีบด้วยความร้อน การตัดเฉือนด้วยไฟฟ้าเคมี หรือการลบครีบด้วยของไหลความดันสูงแบบเฉพาะทาง
ชิ้นงานที่ไม่สามารถสูญเสียเนื้อวัสดุที่ขอบได้
หากแบบวิศวกรรมของคุณกำหนดขอบคมกริบที่รัศมีเป็นศูนย์ โดยยอมรับการสึกของขอบได้เป็นศูนย์ การขัดผิวแบบมวลรวมไม่ใช่กระบวนการที่ถูกต้อง การกลิ้งตัวต่อเนื่องของสื่อขัดกับชิ้นงานโลหะจะทำให้มุมคมมนลงตามธรรมชาติและสร้างรัศมีการสึกของขอบที่ควบคุมได้
ปริมาณน้อยเกินกว่าจะคุ้มค่าการเดินประจุ
หากร้านของคุณผลิตงานประกอบต้นแบบสั่งทำเพียงชุดเดียวต่อสัปดาห์ เวลาที่ต้องใช้ในการล็อกเกรดสื่อขัด ตั้งค่าการเติมคอมปาวด์ และเดินล็อตทดสอบรับรอง จะมากกว่าประสิทธิภาพที่ได้จากการขัดผิวแบบมวลรวม งานสั่งทำปริมาณน้อยเหมาะกับการลบครีบด้วยมือบนโต๊ะทำงานมากกว่า
การแก้ปัญหา: สี่ความล้มเหลวที่ถูกโทษว่าเป็นความผิดของเครื่อง
เมื่อชิ้นงานที่ผ่านกระบวนการออกมายังมีครีบเหลืออยู่ มีคราบบนผิว หรือมีเม็ดขัดติดค้าง ผู้ปฏิบัติงานมักโทษเครื่องแบบสั่นเอง ความล้มเหลวในการประมวลผลเกือบทั้งหมดสืบย้อนกลับไปที่การเลือกสื่อขัด การเติมคอมปาวด์ หรือพารามิเตอร์การบรรจุชิ้นงาน
| อาการที่พบ | สาเหตุที่แท้จริง | การตรวจสอบหน้างาน | การปรับแก้ |
|---|---|---|---|
| ครีบเหลืออยู่เพียงด้านเดียว | การวางแนวชิ้นงานในรางบังการไหลของสื่อขัดบนพื้นผิวด้านปลายทาง หรือทิศทางการหมุนของการสั่นไม่ถูกต้อง | ตรวจว่าชิ้นงานติดแน่นแบนกับผนังรางโพลียูรีเทนหรือหยุดนิ่งอยู่ในโซนอับหรือไม่ | จัดตำแหน่งชิ้นงานใหม่ด้วยแผ่นกั้น เปลี่ยนมุมของจิ๊กหรือตะกร้า หรือตรวจสอบเฟสการหมุนของมอเตอร์เยื้องศูนย์ |
| ขอบถูกมนเกินไป (ตัดเกิน) | ระยะเวลาต่อรอบยาวเกินไป หรือความรุนแรงของสื่อขัดสูงเกินไปสำหรับโลหะผสมของชิ้นงาน | วัดรัศมีขอบเทียบกับชิ้นงานตัวอย่างที่ยังไม่ขัดตามช่วงเวลาปกติระหว่างรอบ | ลดรอบเวลา เปลี่ยนจากเซรามิกตัดเฉือนรุนแรงเป็นสื่อขัดพลาสติกที่ละเอียดขึ้น หรือลดแอมพลิจูดการสั่นของมอเตอร์ |
| เม็ดขัดติดค้างในรูเจาะตัดขวาง | ขนาดตามชื่อของสื่อขัดตรงกับขนาดวิกฤตของร่องหรือรู ทำให้เม็ดขัดติดแน่น | วัดเส้นผ่านศูนย์กลางรูและความกว้างร่องเทียบกับขนาดจริงของเม็ดขัดที่สึกแล้วในราง | คัดเม็ดขัดที่สึกจนเล็กเกินไปออกทันที เปลี่ยนขนาดสื่อขัดให้เล็กกว่าอย่างชัดเจนหรือใหญ่กว่าช่องเปิด (1/3) |
| ผิวสีเทาที่ไม่ยอมสว่างขึ้น | เศษโลหะกลับไปเกาะบนชิ้นงานเนื่องจากคอมปาวด์หมดสภาพหรือทางระบายน้ำเสียอุดตัน | ตรวจความใสของทางระบายน้ำเสีย ทดสอบด้วยผ้าขาวสะอาดเช็ดบนสื่อขัดเปียกดูว่าออกมาเป็นสีเทาหรือไม่ | ล้างห้องขัดให้ทั่ว ทำความสะอาดช่องระบาย และตรวจสอบการเติมคอมปาวด์สำหรับทำให้สว่างอย่างต่อเนื่อง (compound-JTJ60 หรือ compound-HM3) |
ครีบเหลืออยู่เพียงด้านเดียว
ในรางรูปตัว U สื่อขัดจะกลิ้งเป็นรูปแบบวงแหวนปิดที่คาดเดาได้ หากชิ้นงานวางซ้อนกันหรือนอนแบนกับผนังบุด้านล่าง ด้านบนหรือด้านที่ถูกปกป้องของชิ้นงานจะขาดการสัมผัสกับสารขัด การใช้แผ่นกั้นยูรีเทนแบบถอดได้เพื่อแยกชิ้นงาน หรือการเพิ่มการหมุนเบาๆ ให้กับโครงตะกร้า จะช่วยให้ทุกพื้นผิวสัมผัสสื่อขัดอย่างสม่ำเสมอ
ขอบถูกมนเกินไป (ตัดเกิน)
การตัดเกินเกิดขึ้นเมื่อปล่อยชิ้นงานอยู่ในขั้นสื่อขัดเซรามิกที่รุนแรงนานเกินไปหลังจากครีบถูกขจัดออกแล้ว การกำหนดการควบคุมรอบเวลาที่เข้มงวดและการเปลี่ยนจากหินเซรามิกแบบกัดหนักเป็นสื่อขัดพลาสติกเรซินละเอียดในช่วงนาทีสุดท้ายของการประมวลผลช่วยป้องกันการสร้างรัศมีขอบมากเกินไป
เม็ดขัดติดค้างในรูเจาะตัดขวาง
เมื่อสามเหลี่ยมหรือทรงกระบอกเซรามิกสึกหรอลงภายในหลายสัปดาห์ของการใช้งาน หน้าตัดของมันมักหดตัวจนเท่ากับเส้นผ่านศูนย์กลางของรูเจาะหรือร่องยึดบนชิ้นงาน การคัดแยกสื่อขัดตามขั้นตอนเป็นประจำจะกำจัดเม็ดขัดที่สึกออกก่อนที่การติดค้างจะกลายเป็นคอขวดประจำหน้างาน
ผิวสีเทาที่ไม่ยอมสว่างขึ้น
โลหะที่เพิ่งถูกขัดจะปล่อยอนุภาคขนาดจุลภาคลงในอ่างน้ำ หากการไหลของคอมปาวด์ถูกขัดจังหวะหรือช่องระบายอุดตัน อนุภาคโลหะละเอียดเหล่านั้นจะอบกลับเข้าไปบนผิวชิ้นงาน สร้างผิวสีเทาขุ่นมัว การรักษาท่อจ่ายน้ำสะอาด การเติมคอมปาวด์อย่างถูกต้อง (compound-LC10 สำหรับการตัดเฉือน, compound-JTJ60 สำหรับการทำให้สว่าง) และการระบายน้ำที่ทำงานอยู่ช่วยป้องกันการกลับไปเกาะของเศษโลหะ สำหรับการกำจัดน้ำหลังกระบวนการและป้องกันสนิมฉับพลัน ชิ้นงานและชิ้นส่วนขนาดเล็กสามารถอบแห้งได้อย่างรวดเร็วในเครื่องอบแห้งแบบเหวี่ยงที่ให้ความร้อนของเรา (รุ่น 35 ความจุ 30 kg ตะกร้า φ400×300 mm; รุ่น 70 ความจุ 50 kg ตะกร้า φ500×400 mm; รุ่น 70A ความจุ 60 kg ตะกร้า φ480×290 mm โดยแต่ละเครื่องติดตั้งระบบทำความร้อน 3 kW)
คำถามที่พบบ่อย
1. ฉันจะเลือกระหว่างเครื่องสั่นแบบอ่างกลมกับเครื่องสั่นแบบรางสี่เหลี่ยมได้อย่างไร
เครื่องขัดแบบอ่างกลมเหมาะสำหรับงานฮาร์ดแวร์ทั่วไป งานปั๊มขนาดเล็ก และชิ้นงานกลึง ที่การกลิ้งตัวอิสระในวงแหวนให้ผิวสำเร็จสม่ำเสมอ เครื่องสั่นแบบรางสี่เหลี่ยม (ราง) จำเป็นสำหรับชิ้นงานเส้นตรงยาว เพลา และงานเชื่อมขนาดใหญ่ที่ต้องการความยาวแนวตรงไม่ถูกบดบัง หรือเมื่อคุณต้องการแบ่งห้องขัดเป็นช่องแยกเพื่อเดินงานหลายล็อต
2. ฉันบรรจุชิ้นงานโลหะได้จริงกี่ชิ้นในเครื่องสั่นขนาด 1200 ลิตร
ปริมาตรตามชื่อของราง (เช่น 1200 L, 1500 L หรือ 1800 L) คือค่าที่ระบุในแคตตาล็อกสำหรับภาชนะเปล่า ความจุงานที่ใช้ได้ขึ้นกับระยะปลอดภัยด้านบน ความหนาของผนังบุโพลียูรีเทน และอัตราส่วนสื่อขัดต่อชิ้นงานที่ต้องการ 3:1 ถึง 6:1 ปริมาตรต่อล็อตจริงต้องยืนยันด้วยการทดสอบตัวอย่างเสมอ
3. สื่อขัดเซรามิกกับพลาสติกต่างกันอย่างไรสำหรับการลบครีบแบบสั่น
สื่อขัดเซรามิก (เนื้ออะลูมิเนียมออกไซด์สูง) มีความหนาแน่นสูงและคมตัดที่รุนแรง จึงเหมาะสำหรับการขจัดครีบหนัก การขจัดตะกรัน และการลดเนื้อวัสดุอย่างรวดเร็วบนโลหะแข็ง สื่อขัดพลาสติก (ยึดเกาะด้วยเรซินพร้อมสารขัดฝังตัว) นิ่มและเบากว่า ให้การสร้างรัศมีขอบอย่างควบคุม การปรับผิว และการเตรียมผิวก่อนทาสี โดยไม่เกิดรอยขีดข่วนลึกบนโลหะผสมนิ่มอย่างอะลูมิเนียมหรือทองเหลือง
4. ฉันจะประเมินต้นทุนการเดินเครื่องของอุปกรณ์ลบครีบแบบสั่นนอกเหนือจากราคาเครื่องได้อย่างไร
ต้นทุนการเดินเครื่องที่แท้จริงถูกขับเคลื่อนด้วยห้าปัจจัย: ต้นทุนเครื่องจักร ประจุสื่อขัดครั้งแรก อัตราการใช้สื่อขัดอย่างต่อเนื่อง โครงสร้างพื้นฐานด้านสาธารณูปโภคและพื้นที่ และการประหยัดค่าแรง เมื่อขอใบเสนอราคาอุปกรณ์ ควรถามซัพพลายเออร์เสมอถึงอัตราการสึกหรอของสื่อขัดต่อ 100 ชั่วโมง และปริมาณการใช้คอมปาวด์เป็นมิลลิลิตรต่อนาที
5. ครีบหรือลักษณะชิ้นงานประเภทใดที่การลบครีบแบบสั่นขจัดไม่ได้
การขัดผิวแบบสั่นไม่สามารถขจัดครีบที่อยู่ในรูตัน จุดตัดกันของรูเจาะตัดขวางที่แคบ หรือเกลียวในที่เม็ดขัดไม่สามารถหมุนเวียนได้จริง และยังไม่เหมาะกับชิ้นงานที่ต้องการขอบคมกริบรัศมีเป็นศูนย์โดยยอมรับการสึกของขอบได้เป็นศูนย์อย่างเข้มงวด
6. เหตุใดชิ้นงานที่ออกจากรางสั่นจึงมีผิวสีเทาขุ่นหรือเกิดสนิมฉับพลัน
ผิวสีเทาขุ่นมักเกิดจากเศษโลหะกลับไปเกาะบนชิ้นงานเนื่องจากทางระบายอุดตันหรือคอมปาวด์หมดสภาพ สนิมฉับพลันเกิดขึ้นบนชิ้นงานเหล็กเมื่อชิ้นงานเปียกแห้งช้าในอากาศทั่วไป การใช้สารเคมีทำให้สว่างที่เหมาะสม (compound-JTJ60) การล้างน้ำเสียอย่างต่อเนื่อง และการย้ายชิ้นงานเปียกไปยังเครื่องอบแห้งแบบเหวี่ยงที่ให้ความร้อนหรือสถานีเป่าลมทันที ช่วยป้องกันคราบบนผิวและการเกิดออกซิเดชัน
กำหนดสเปกระบบลบครีบแบบสั่นของคุณ
หากคุณกำลังพิจารณาอุปกรณ์ขัดผิวแบบสั่นสำหรับแผ่นยึดงานปั๊ม ชิ้นงานหล่อกลึง หรือชิ้นส่วนอุตสาหกรรมความแม่นยำ ให้เริ่มจากการตรวจเรขาคณิตชิ้นงานและปริมาณล็อตการผลิตของคุณ แทนการเริ่มจากรุ่นในแคตตาล็อกทั่วไป ดูกลุ่มผลิตภัณฑ์เครื่องขัดผิวอุตสาหกรรมทั้งหมดของเรา หรือติดต่อทีมวิศวกรของเราเพื่อหารือเรื่องความจุของราง การเลือกขนาดสื่อขัด และการทดลองประมวลผลตัวอย่างแบบสั่งทำ
 +86-592-2381506


 รองรับเครือข่าย IPv6
