


เทคโนโลยีพื้นผิว: เหตุผลเชิงเศรษฐศาสตร์ในการเลือกกระบวนการหนึ่งเหนืออีกกระบวนการหนึ่ง
เทคโนโลยีพื้นผิวเป็นหัวข้อที่กว้างใหญ่มาก และนั่นคือปัญหาพอดีเมื่อต้องซื้อมัน เอกสารทางวิชาการครอบคลุมการชุบไฟฟ้า การชุบอโนไดซ์ สารเคลือบแปลงสภาพ การพ่นความร้อน การเคลือบด้วยไอ กระบวนการตกแต่งเชิงกล การสร้างลวดลายด้วยเลเซอร์ และอื่น ๆ อีกมาก และแต่ละกลุ่มก็มีตำราของตัวเอง ผู้ซื้อที่มีชิ้นงานวางอยู่บนโต๊ะไม่จำเป็นต้องใช้ตำรา พวกเขาจำเป็นต้องรู้ว่า กลุ่มกระบวนการใดที่เหมาะสมเชิงเศรษฐศาสตร์สำหรับชิ้นงานนี้ในปริมาณการผลิตนี้ และนั่นเป็นคำถามที่เล็กกว่ามากพร้อมคำตอบที่ปกป้องได้มากกว่า
หน้านี้จงใจไม่ใช่ภาพรวมของเทคโนโลยีพื้นผิว เพราะมีภาพรวมอื่นที่ดีกว่า และเราไม่ได้ผลิตสิ่งที่ภาพรวมเหล่านั้นครอบคลุมเป็นส่วนใหญ่ หน้านี้คือ กรอบการตัดสินใจด้านต้นทุน สำหรับกลุ่มที่เราผลิตจริง — กระบวนการตกแต่งเชิงกล ซึ่งหมายถึงกระบวนการที่เปลี่ยนพื้นผิวโดยการเคลื่อนสารขัดถูไปบนพื้นผิวนั้น — พร้อมคำอธิบายอย่างตรงไปตรงมาว่ากลุ่มนี้แพ้ให้กับทางเลือกอื่นตรงจุดใด หากคุณกำลังเปรียบเทียบใบเสนอราคา หรือสงสัยว่าทำไมกระบวนการของผู้จัดหารายหนึ่งจึงถูกกว่าต่อชิ้นเมื่อเทียบกับอีกราย นี่คือการคำนวณที่ใช้ตัดสินเรื่องนั้น
หมายเหตุเกี่ยวกับวัตถุประสงค์ของหน้านี้ เพราะมันไม่ธรรมดา: คำค้นที่อยู่เบื้องหลังเป็นคำกว้าง และบทความนี้จะไม่ชนะสารานุกรม มันมีอยู่เพราะคำถาม *"เทคโนโลยีพื้นผิวใด ในต้นทุนต่อชิ้นเท่าใด"* มีกลุ่มย่อยเฉพาะจำนวนมาก — โลหะผสมเฉพาะ ลักษณะเฉพาะเจาะจง ปริมาณการผลิตเฉพาะ — และสิ่งเหล่านั้นมีคำตอบได้ หัวข้อด้านล่างคือกรอบการทำงาน ลิงก์ตอนท้ายคือที่ที่แต่ละสาขาได้รับรายละเอียด
การเปรียบเทียบที่เกิดขึ้นจริง
โดยปกติแล้วเทคโนโลยีพื้นผิวจะถูกเปรียบเทียบกันที่ สิ่งที่มันทำกับพื้นผิว นั่นเป็นแกนที่ผิดสำหรับการตัดสินใจซื้อ เพราะเทคโนโลยีหลายชนิดสามารถบรรลุข้อกำหนดเดียวกันได้ และมีเพียงชนิดเดียวเท่านั้นที่ราคาเอื้อมถึงในปริมาณการผลิตของคุณ
การเปรียบเทียบที่เกิดขึ้นในโครงการจริงมีสี่แกน และแต่ละแกนมีน้ำหนักไม่เท่ากัน
| แกน | สิ่งที่มันกำหนด | ใครเป็นผู้กำหนด |
|---|---|---|
| ข้อกำหนด | กระบวนการสามารถทำได้ตามแบบหรือไม่ | แบบงาน และการตรวจสอบของลูกค้า |
| ต้นทุนต่อชิ้น | ราคาเอื้อมถึงหรือไม่เมื่อผลิตจำนวนมาก | ชิ้นงาน ขนาดล็อต และรอบการผลิต — ไม่ใช่ชื่อกระบวนการ |
| ความเหมาะสมกับชิ้นงาน | ชิ้นงานทนต่อกระบวนการได้หรือไม่ | ความหนาของหน้าตัด รูปทรง วัสดุ และขั้นตอนก่อนหน้า |
| ตำแหน่งในสายกระบวนการ | สิ่งที่ต้องเกิดขึ้นก่อนและหลัง | ขั้นตอนอื่นในโรงงาน และระยะเวลานำ |
ข้อกำหนดคือประตูคัดกรอง: กระบวนการที่ไม่สามารถทำได้ตามแบบถือว่าตกรอบไม่ว่าจะมีต้นทุนเท่าใด แต่เมื่อกระบวนการสองชนิดผ่านประตูนี้ทั้งคู่ — และสำหรับข้อกำหนดด้านความสวยงามและการใช้งานส่วนใหญ่ มีมากกว่าหนึ่งชนิดที่ผ่าน — การตัดสินใจจะอยู่บนอีกสามแกนที่เหลือ และต้นทุนต่อชิ้นคือจุดที่การถกเถียงส่วนใหญ่เกิดขึ้น
ต้นทุนต่อชิ้นมาจากไหนจริง ๆ
นี่คือส่วนของเทคโนโลยีพื้นผิวที่เอกสารทางวิชาการด้านกระบวนการละเว้นไว้ และเป็นจุดที่เงินส่วนใหญ่ถูกตัดสิน ต้นทุนต่อชิ้นไม่ใช่ตัวเครื่องจักร และไม่ใช่สารขัดถู มันคือหกบรรทัดที่เคลื่อนไหวอย่างเป็นอิสระจากกัน
1. ต้นทุนคงที่ต่อล็อต หารด้วยจำนวนล็อต ได้แก่ การตั้งเครื่อง การปรับแต่งสารตัวกลาง การบรรจุ การขนถ่าย การล้าง และการอบแห้ง หากหนึ่งล็อตบรรจุได้ห้าสิบชิ้น ค่าใช้จ่ายเหล่านี้จะถูกเฉลี่ยลงบนห้าสิบชิ้น หากบรรจุได้ห้าร้อยชิ้น ก็จะถูกเฉลี่ยลงบนห้าร้อยชิ้น บรรทัดเดียวนี้อธิบายความแตกต่างของราคาส่วนใหญ่ระหว่างผู้จัดหาสองรายที่เสนอราคากระบวนการที่ดูเหมือนเดียวกัน: รายหนึ่งเสนอราคาสำหรับล็อตที่เหมาะกับเครื่องของตน อีกรายเสนอราคาสำหรับล็อตที่เหมาะกับเครื่องของคุณ
2. เวลาวงจร การลบครีบแบบเบาใช้เวลาประมาณ 10 ถึง 20 นาที ส่วนการขัดเงาคุณภาพสูงใช้เวลาประมาณ 2 ถึง 8 ชั่วโมง นั่นคืออัตราส่วนราวยี่สิบสี่เท่าระหว่างสองปลาย บนเครื่องเดียวกัน สำหรับชิ้นงานเดียวกัน ใบเสนอราคาที่ไม่ระบุว่าอยู่ในช่วงใดคือใบเสนอราคาสำหรับสิ่งที่ไม่รู้
3. วัสดุสิ้นเปลืองต่อรอบการผลิต สื่อขัดเป็นชิ้นส่วนที่สึกหรอ — อายุการใช้งานประมาณ 20 ถึง 200 ชั่วโมงการทำงาน ขึ้นอยู่กับวัสดุและรอบการผลิต — และสารผสมถูกเติมทุกครั้งที่เดินรอบ ทั้งสองอย่างมีต้นทุนต่อล็อตต่ำแต่สูงต่อปี ซึ่งเป็นเหตุผลว่าตัวเลขที่ควรถามคือปริมาณการใช้ต่อล็อต ไม่ใช่ราคาต่อถัง
4. อัตราผลผลิตที่ดีและการทำงานซ้ำ กระบวนการที่ให้อัตราของเสีย 2 % ย่อมมีต้นทุนสูงกว่ากระบวนการที่มีต้นทุนต่อชิ้นสูงกว่าแต่ไม่มีของเสีย และสำหรับชิ้นงานโลหะมีค่าหรือชิ้นงานที่ผ่านการชุบ การทำงานซ้ำอาจมีต้นทุนสูงกว่าค่าดำเนินการของกระบวนการเอง บรรทัดนี้ไม่เคยปรากฏในใบเสนอราคาและปรากฏในบัญชีเสมอ
5. การขนถ่ายและคิวงาน กระบวนการแบบล็อตที่ใช้รอบการผลิตสองชั่วโมงและใช้เวลาบรรจุยี่สิบนาที เป็นกระบวนการที่มีข้อจำกัดจริงอยู่ที่สมาธิของผู้ปฏิบัติงาน ไม่ใช่ที่รอบการผลิตของเครื่อง คิวงานที่รออยู่หน้าเครื่องเป็นต้นทุนที่มีน้ำหนักเท่ากับรอบการผลิต
6. ต้นทุนของขั้นตอนถัดไป กระบวนการเปียกต้องมีขั้นตอนอบแห้ง สารตกค้างที่หลงเหลือในลักษณะปิดทึบจะปรากฏเป็นข้อบกพร่องในการชุบในอีกหลายสัปดาห์ต่อมา พื้นผิวที่เงางามแต่ไม่สม่ำเสมอระหว่างล็อตจะไม่ผ่านการตรวจสอบด้านความสวยงามที่โรงงานของลูกค้า ทั้งหมดนี้เป็นต้นทุนของ *เส้นทางกระบวนการ* ไม่ใช่ของตัวกระบวนการ และควรถูกนำมาใส่ในการเปรียบเทียบ
ผลที่ตามมาในทางปฏิบัติ: กระบวนการสองชนิดไม่สามารถเปรียบเทียบกันด้วยราคาต่อชิ้นได้ เว้นแต่จะเปรียบเทียบกันบนหกบรรทัดเดียวกัน ใบเสนอราคาที่ให้ตัวเลขเดียวโดยไม่ระบุจำนวนล็อต ช่วงเวลาวงจร และสมมติฐานอัตราผลผลิต ไม่ใช่การเปรียบเทียบ แต่เป็นเพียงตัวเลข
สี่คำถามที่คัดตัวเลือกส่วนใหญ่ออกไป
ก่อนที่การคำนวณใด ๆ เหล่านี้จะมีความหมาย สี่คำถามจะตัดตัวเลือกเทคโนโลยีพื้นผิวส่วนใหญ่ออกไปสำหรับชิ้นงานหนึ่งชิ้น ควรถามตามลำดับนี้ เพราะแต่ละข้อสามารถทำให้ข้อถัดไปไม่จำเป็น
คำถามข้อ 1 — ชิ้นงานต้องคงสภาพสมบูรณ์ทั้งหมด หรือสามารถตัดเนื้อวัสดุออกได้? กระบวนการตกแต่งเชิงกลตัดเนื้อวัสดุออก หากแบบงานมีค่าความคลาดเคลื่อนบนผิวหน้าที่ใช้งาน หรือชิ้นงานเป็นหน้าตัดบางที่การสูญเสียเนื้อโลหะหมายถึงเงิน นั่นคือข้อจำกัดของกระบวนการก่อนที่จะเป็นคำถามเรื่องต้นทุน การชุบและการเคลือบ *เพิ่ม* เนื้อวัสดุ และนั่นคือจุดเริ่มต้นที่แตกต่างออกไป
คำถามข้อ 2 — ข้อกำหนดคือผิวสำเร็จ การใช้งาน หรือทั้งสองอย่าง? ข้อกำหนดด้านความสวยงามถูกตัดสินด้วยสายตาและมักบรรลุได้ด้วยกลุ่มกระบวนการมากกว่าหนึ่งกลุ่ม ส่วนข้อกำหนดด้านการใช้งาน — รัศมีที่สำคัญต่อความล้าของวัสดุ ผิวหน้าสำหรับการซีล ฐานสำหรับการยึดเกาะของสารเคลือบ — จะจำกัดตัวเลือกให้แคบลงอย่างมาก เพราะกระบวนการต้องสร้างสภาวะพื้นผิวที่การใช้งานต้องการ ไม่ใช่เพียงรูปลักษณ์ที่เงางาม
คำถามข้อ 3 — ลักษณะที่เล็กที่สุดคืออะไร และกระบวนการเข้าถึงได้หรือไม่? สำหรับกระบวนการที่ใช้สื่อขัดแบบหลวม กฎคือ ห้ามใช้สื่อขัดที่มีขนาดใหญ่กว่าประมาณหนึ่งในสามของลักษณะที่เล็กที่สุด และชิ้นงานที่มีร่องลึก 2 mm มีรูตัน หรือมีรูเจาะตัดกัน ถือเป็นชิ้นงานที่กลุ่มกระบวนการส่วนใหญ่ไม่สามารถจัดการด้านในได้ กระบวนการที่เข้าถึงได้เพียงด้านนอกคือกระบวนการที่ปล่อยให้ด้านในเป็นอย่างเดิม ซึ่งเป็นปัญหาด้านข้อกำหนดก่อนที่จะเป็นปัญหาด้านต้นทุน
คำถามข้อ 4 — ปริมาณการผลิตมากพอสำหรับกระบวนการแบบล็อตหรือไม่? หากต่ำกว่าหนึ่งล็อต การตั้งเครื่องและการขนถ่ายจะครอบงำต้นทุน และต้นทุนต่อชิ้นของเส้นทางแบบล็อตใด ๆ ก็กลายเป็นต้นทุนแบบงานทำมือ นี่คือคำถามที่ตัดกระบวนการตกแต่งเชิงกลออกจากคำถามจำนวนมากที่เราได้รับ และควรตอบอย่างตรงไปตรงมามากกว่าจะไปค้นพบหลังจากติดตั้งเครื่องแล้ว
จุดที่กระบวนการตกแต่งเชิงกลใช้ไม่ได้ และเพราะอะไร
เราผลิตเครื่องจักรสำหรับการตกแต่งเชิงกล รวมถึงสารผสมและสื่อขัด มันเป็นเรื่องง่ายที่จะเขียนหน้าที่กลุ่มของเราชนะทุกการเปรียบเทียบ นี่คือจุดที่มันไม่ชนะ
- ข้อกำหนดที่เป็นเรื่องของการเคลือบโดยพื้นฐาน ความต้านทานการกัดกร่อนเป็นเวลาหลายปี สีเฉพาะ ความนำไฟฟ้า ความต้านทานการสึกหรอด้วยชั้นแข็ง — เหล่านี้เป็นข้อกำหนดด้านการเคลือบ และกระบวนการตกแต่งเชิงกลเป็นเพียงขั้นตอนเตรียมการสำหรับสิ่งเหล่านี้ ไม่ใช่สิ่งที่ทดแทนได้
- ชิ้นงานที่ต้องไม่สูญเสียเนื้อวัสดุเลย หน้าตัดบาง ชิ้นงานที่ชุบแล้วและอยู่ในระหว่างการใช้งาน ชิ้นงานที่ขนาดมิติถึงขีดจำกัดแล้ว กระบวนการตกแต่งเชิงกลตัดเนื้อวัสดุออกตามนิยาม คำตอบที่ตรงไปตรงมาที่สุดคือกลุ่มกระบวนการอื่น หรือการทำงานแบบทำมือที่กำหนดค่าเผื่อไว้ชัดเจน
- ลักษณะภายในชิ้นงาน สื่อขัดแบบหลวมเข้าถึงได้เท่าที่มันสัมผัสได้ รูเจาะ รูไขว้ ร่องลึก: กระบวนการมองไม่เห็นตรงนั้น และการเลือกสื่อขัดแบบใดก็ไม่สามารถเปลี่ยนฟิสิกส์ได้
- งานชิ้นเดียวหรือล็อตที่เล็กมาก การตั้งเครื่อง การเติมสาร การล้าง และการอบแห้งจะครอบงำ ต้นทุนต่อชิ้นจึงเป็นต้นทุนแบบงานทำมือ
- ขอบที่ต้องคงความคม กระบวนการที่ใช้สื่อขัดแบบหลวมทุกชนิดจะทำให้ขอบที่มันสัมผัสกลายเป็นมน แบบงานที่กำหนดให้ขอบคมคือแบบงานที่ตัดกลุ่มกระบวนการนี้ออกไป
- ผิวสำเร็จที่กำหนดให้มีสมบัติเหมือนกันทุกทิศทางโดยไม่มีแนวทิศทางการขัด — นี่เป็นกรณีหนึ่งที่กระบวนการตกแต่งเชิงกลมักเป็นคำตอบที่ *ถูกต้อง* มากกว่าจะผิด แต่ก็ควรกล่าวถึง เพราะเป็นข้อกำหนดที่มักถูกตีความผิดว่าเป็นข้อกำหนดด้านความสวยงาม
- การเปลี่ยนกระบวนการที่ต้องเกิดขึ้นในทันที กระบวนการแบบล็อตต้องเดินเป็นรอบ ชิ้นงานเพียงชิ้นเดียวที่ต้องการภายในหนึ่งชั่วโมงคืองานทำมือ
รายการนี้มีความสำคัญด้วยเหตุผลที่เกินกว่าความซื่อตรง ผู้ซื้อที่ค้นพบขอบเขตเหล่านี้ *หลังจาก* การซื้อแล้วได้ซื้อสิ่งที่ผิด และผู้จัดหาที่ปกปิดขอบเขตเหล่านี้จะขายเครื่องได้หนึ่งเครื่องแต่สูญเสียลูกค้าไป
วิธีเปรียบเทียบใบเสนอราคาสองฉบับทีละบรรทัด
นี่คือผลลัพธ์เชิงปฏิบัติของทั้งหน้า เมื่อผู้จัดหาสองรายเสนอราคากระบวนการตกแต่งเชิงกล การเปรียบเทียบที่ตั้งอยู่บนเหตุผลจะขอสิ่งเดียวกันหกอย่างจากแต่ละราย
- จำนวนล็อตและส่วนผสมของชิ้นงาน ที่ราคาอ้างอิงอยู่ — เพื่อให้ต้นทุนคงที่ถูกหารได้อย่างถูกต้อง
- ช่วงเวลาวงจร เป็นนาทีหรือชั่วโมง และครอบคลุมหนึ่งขั้นตอนหรือสองขั้นตอน ขั้นตอนการตัดและขั้นตอนการขัดมีระยะเวลาต่างกัน และทั้งสองต้องรวมอยู่ในยอดรวม
- ปริมาณการใช้ต่อล็อต สำหรับสื่อขัดและสารผสม ไม่ใช่ราคาต่อถัง
- อัตราผลผลิตที่คาดหวังและนโยบายการทำงานซ้ำ — ใครเป็นผู้ออกค่าใช้จ่ายสำหรับล็อตที่ล้มเหลว และใช้เกณฑ์ใด
- เส้นทางโดยรอบกระบวนการ: การทำความสะอาดก่อน ขั้นตอนการล้าง การอบแห้ง และขั้นตอนถัดไปคืออะไร กระบวนการที่ราคาถูกแต่มีข้อกำหนดการอบแห้งที่แพงไม่ใช่กระบวนการที่ถูก
- ระยะเวลานำและข้อกำหนดการติดตั้ง — รุ่นมาตรฐานจัดส่งภายใน 25 ถึง 35 วัน นับจากวันที่ชำระเงินมัดจำ และสั่งผลิตตามแบบภายใน 45 ถึง 60 วัน ในช่วงสินค้าของเรา และข้อกำหนดหน้างานคือ ไฟสามเฟส 380 V หรือ 415 V ที่ 50 Hz โดยรุ่นเล็กอยู่ที่ 220 V และอยู่ในช่วง 75 ถึง 85 dB(A) ที่ระยะหนึ่งเมตร สิ่งเหล่านี้ไม่ใช่ต้นทุนต่อชิ้น แต่เป็นต้นทุนในเดือนแรก
ผู้จัดหาที่ตอบได้ทั้งหกข้อกำลังเสนอราคากระบวนการ ส่วนผู้ที่ตอบได้เพียงข้อแรกกำลังเสนอราคาเครื่องจักร

ตัวเรือนหล่อขึ้นรูปหลังการตกแต่งผิว: ใบเสนอราคาสองฉบับสามารถบรรลุผลลัพธ์นี้ได้ด้วยเส้นทางที่ต่างกันในต้นทุนที่ต่างกัน
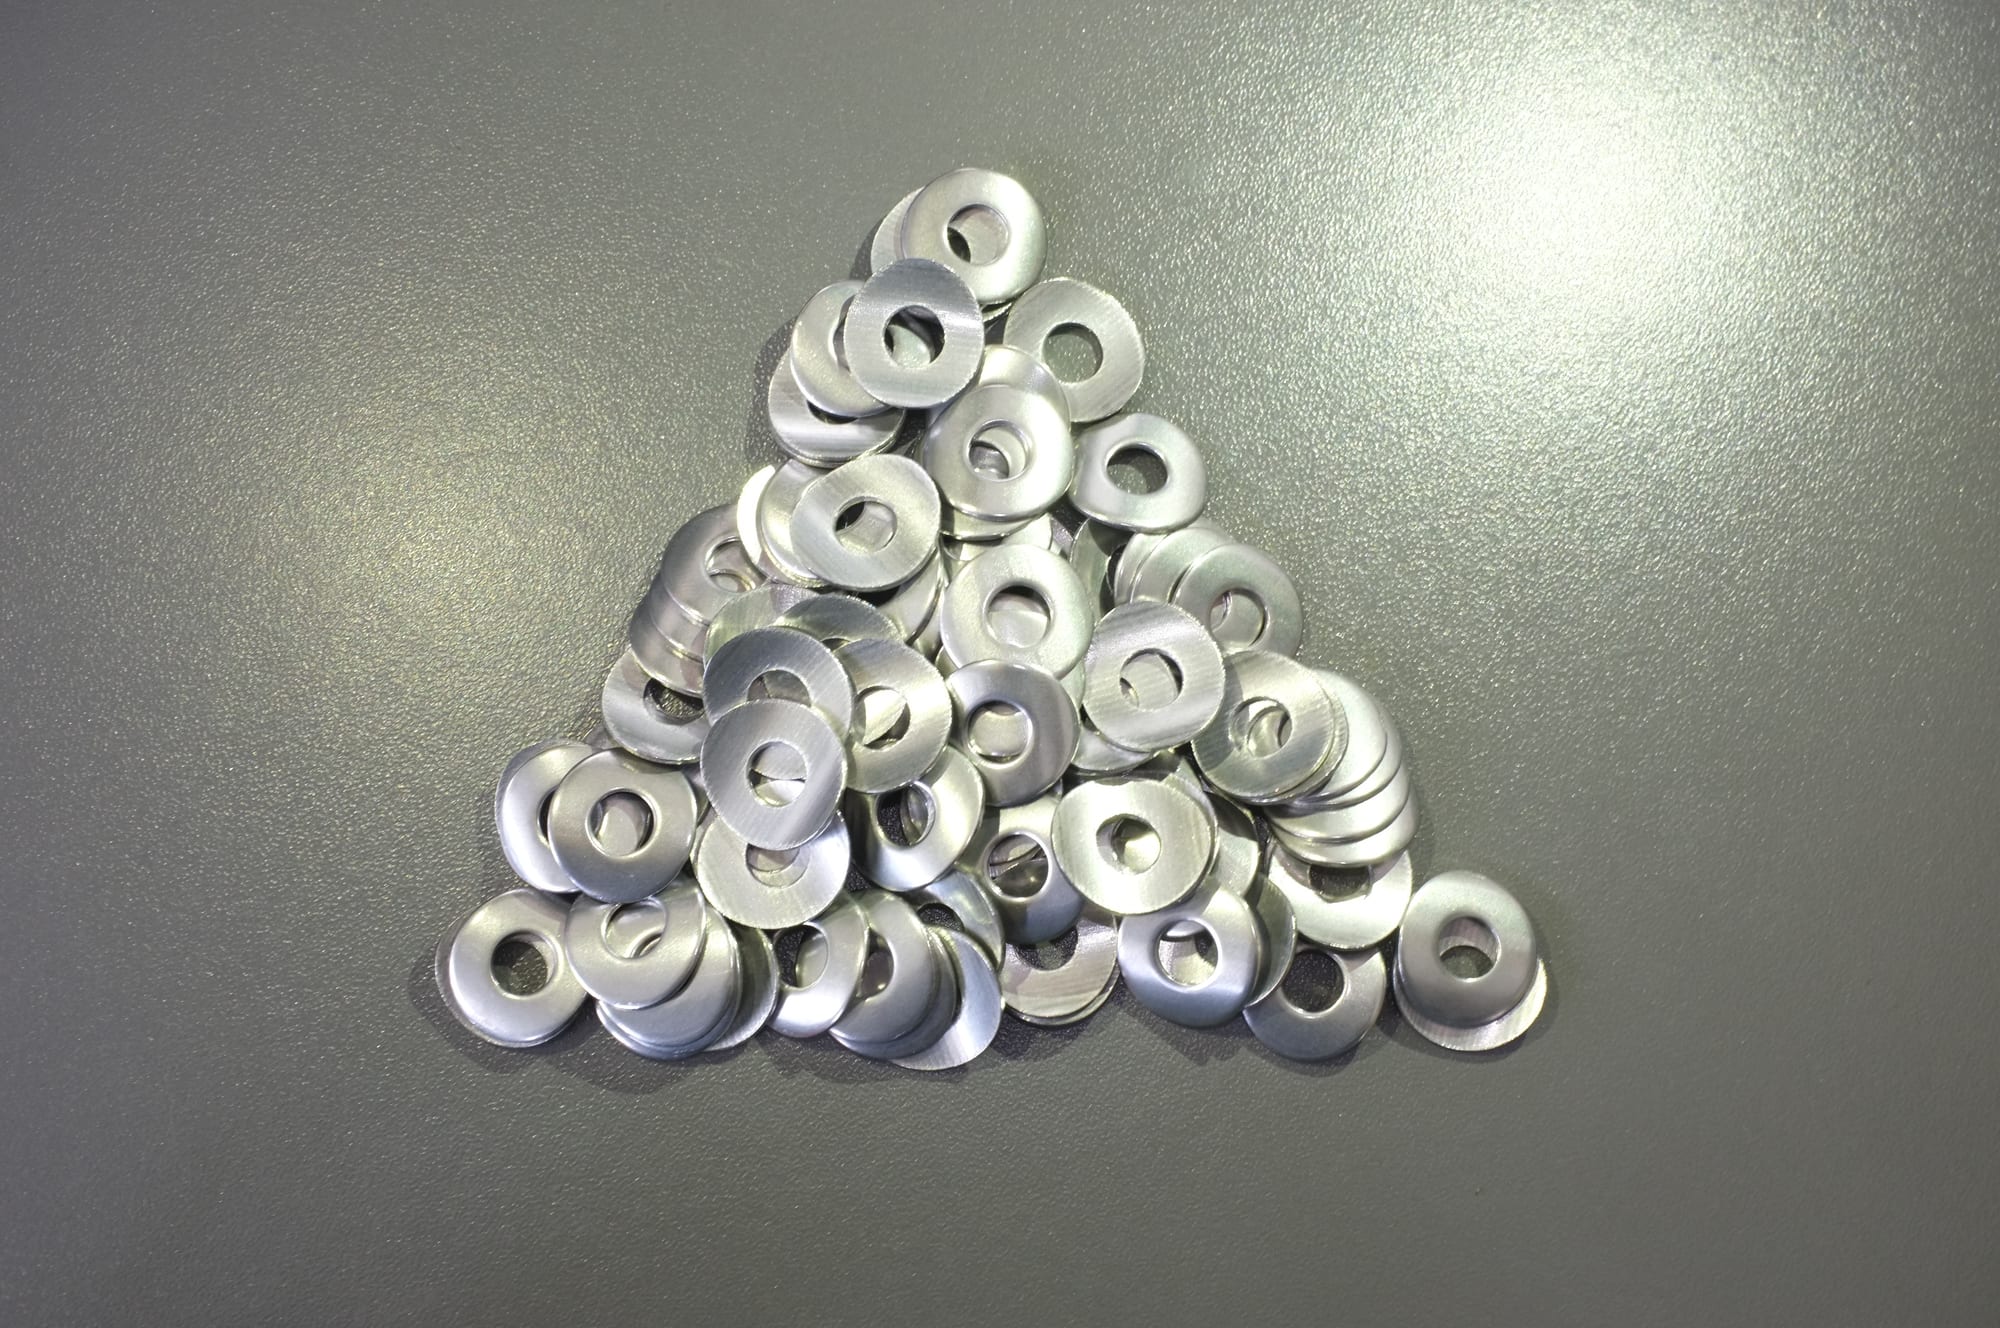
แหวนรองที่ตกแต่งเสร็จแล้ว: การเปรียบเทียบทีละบรรทัดต้องจบลงที่ผลลัพธ์เช่นนี้ ไม่ใช่ที่ราคาเครื่องจักร
การตัดสินใจทางเทคนิคเพียงข้อเดียวที่กำหนดเส้นทาง
หากหน้านี้ต้องย่อเหลือการตัดสินใจเพียงข้อเดียว ก็คือ: ตัดสินใจว่าพื้นผิวต้องทำหน้าที่อะไร แล้วจึงตัดสินใจว่าจะตัดเนื้อวัสดุออกได้มากเพียงใดเพื่อให้มันทำหน้าที่นั้นได้
ทุกสิ่งทุกอย่างที่เหลือตามมา กลุ่มกระบวนการตามมาจากคำถามว่าตัดเนื้อวัสดุออกได้หรือไม่ สื่อขัดและสารผสมตามมาจากวัสดุและผิวสำเร็จ ตัวเครื่องจักรตามมาจากขนาดชิ้นงานและขนาดล็อต ต้นทุนต่อชิ้นตามมาจากขนาดล็อตและเวลาวงจร โรงงานที่เริ่มต้นจากเครื่องจักร — เพราะมีเครื่องจักรเสนอขาย หรือเพราะคู่แข่งซื้อมาแล้ว — กำลังตัดสินคำตอบก่อนที่จะรู้คำถาม และนั่นคือวิธีที่โรงผลิตลงเอยด้วยกระบวนการที่ยอดเยี่ยมแต่ใช้กับชิ้นงานผิดประเภท
การตัดสินใจข้อที่สองซึ่งยากกว่า: ตัดสินใจว่าคุณจะไม่ทำอะไร กระบวนการที่เหมาะสมกับงาน 80 % และไม่เหมาะสมกับอีก 20 % ที่เหลือ ต้องมีแผนสำหรับส่วน 20 % นั้น — การทำงานแบบทำมือ พันธมิตรรับจ้างผลิต หรือกลุ่มกระบวนการอื่น — และการวางแผนล่วงหน้ามีต้นทุนถูกกว่าการไปค้นพบตอนที่ล็อตถูกปฏิเสธ
คำถามที่พบบ่อย
เทคโนโลยีพื้นผิวคืออะไร? กลุ่มกระบวนการที่เปลี่ยนแปลงพื้นผิวเพื่อให้ได้มาซึ่งสมบัติอย่างใดอย่างหนึ่ง — รูปลักษณ์ ความต้านทานการกัดกร่อน ความต้านทานการสึกหรอ การยึดเกาะ ลักษณะเนื้อผิว พฤติกรรมทางไฟฟ้า ครอบคลุมทั้งการเคลือบ (การชุบไฟฟ้า การชุบอโนไดซ์ การเคลือบด้วยไอ) และการปรับสภาพเชิงกล (การเจียร การขัดเงา การตกแต่งโดยใช้มวล การพ่นเม็ด) และสิ่งเหล่านี้เป็นอุตสาหกรรมที่ต่างกันซึ่งมีโครงสร้างต้นทุนต่างกัน ความสับสนในคำนี้คือมันจัดกลุ่มทั้งหมดเป็นหัวข้อเดียว ทั้งที่การตัดสินใจซื้อจำเป็นต้องแยกออกจากกัน
กระบวนการตกแต่งเชิงกลเป็นเทคโนโลยีพื้นผิวหรือไม่? ใช่ — มันคือกลุ่มที่เปลี่ยนพื้นผิวโดยการเคลื่อนสารขัดถูไปบนพื้นผิว แทนที่จะเพิ่มชั้นวัสดุหรือแปลงชั้นที่มีอยู่ มันเป็นเทคโนโลยีพื้นผิว และยังมักเป็น *การเตรียมการ* สำหรับอีกเทคโนโลยีหนึ่งด้วย: สารเคลือบจะยึดเกาะกับพื้นผิวที่มันได้รับ และขั้นตอนเชิงกลคือสิ่งที่สร้างพื้นผิวนั้นให้
ฉันจะเปรียบเทียบกระบวนการเทคโนโลยีพื้นผิวสองชนิดในด้านต้นทุนได้อย่างไร? เปรียบเทียบที่ต้นทุนต่อชิ้น บนหกบรรทัดเดียวกัน: ต้นทุนคงที่ต่อล็อตหารด้วยจำนวนล็อต เวลาวงจร วัสดุสิ้นเปลืองต่อรอบการผลิต อัตราผลผลิตและการทำงานซ้ำ การขนถ่ายและคิวงาน และต้นทุนของขั้นตอนถัดไป ราคาต่อชิ้นที่ไม่ระบุจำนวนล็อตและช่วงเวลาวงจรไม่สามารถนำไปเปรียบเทียบกับสิ่งใดได้
ทำไมกระบวนการของผู้จัดหารายหนึ่งจึงถูกกว่าต่อชิ้นเมื่อเทียบกับอีกราย? ส่วนใหญ่เป็นเพราะขนาดล็อตต่างกัน ไม่ใช่กระบวนการต่างกัน ผู้จัดหาที่เครื่องของตนเหมาะกับล็อตขนาดใหญ่สามารถหารต้นทุนคงที่ลงบนจำนวนชิ้นที่มากกว่าผู้ที่เครื่องเหมาะกับล็อตขนาดเล็ก เหตุผลที่พบบ่อยเป็นอันดับสองคือ ใบเสนอราคาฉบับหนึ่งรวมการอบแห้งและการล้างไว้ แต่อีกฉบับไม่รวม
เทคโนโลยีพื้นผิวใดถูกที่สุด? ไม่มีคำตอบในระดับทั่วไปขนาดนั้น และผู้จัดหารายใดที่ให้คำตอบก็กำลังเดา ต้นทุนต่อชิ้นถูกกำหนดโดยชิ้นงาน ปริมาณการผลิต และข้อกำหนด สิ่งที่กล่าวได้คือ กระบวนการแบบล็อตมีพื้นต้นทุน — เมื่อต่ำกว่าปริมาณหนึ่ง การตั้งเครื่องและการขนถ่ายจะครอบงำ และต้นทุนต่อชิ้นจะหยุดลดลง — และพื้นต้นทุนนั้นต่างกันในแต่ละกลุ่มกระบวนการ
ฉันควรเริ่มต้นที่ไหนหากไม่รู้ว่าต้องการกระบวนการใด? เริ่มจากแบบงานและข้อกำหนดตามลำดับนั้น: พื้นผิวต้องทำหน้าที่อะไร สิ่งใดห้ามเปลี่ยนแปลง ลักษณะที่เล็กที่สุดคืออะไร และปริมาณการผลิตเท่าใด คำตอบทั้งสี่ข้อนี้จะตัดตัวเลือกส่วนใหญ่ออกไปก่อนที่จะมีการขอใบเสนอราคาใด ๆ หน้า การตกแต่งโลหะ ของเราระบุว่าเราเลือกใช้เส้นทางใดและไม่ใช้เส้นทางใด และหน้า กระบวนการลบครีบ อธิบายตรรกะเดียวกันในกรณีขอบโดยเฉพาะ
Max Xu ฝ่ายขาย — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
เลขที่ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
บทความนี้อธิบายวิธีเปรียบเทียบกระบวนการเทคโนโลยีพื้นผิวในด้านต้นทุน ไม่ได้เป็นการกล่าวอ้างเกี่ยวกับผลลัพธ์หรือต้นทุนที่ทำได้จริงของชิ้นงานใดชิ้นงานหนึ่ง ไม่มีการระบุราคา เพราะต้นทุนต่อชิ้นเป็นคุณสมบัติของชิ้นงานและปริมาณการผลิตที่เฉพาะเจาะจง ไม่ใช่คุณสมบัติของกระบวนการ เราผลิตเครื่องจักรตกแต่งผิว รวมถึงสื่อขัดและสารผสมที่ใช้กับเครื่องดังกล่าว เราไม่ได้ให้บริการรับจ้างตกแต่งผิวแบบโรงงานรับจ้าง
 +86-592-2381506


 รองรับเครือข่าย IPv6
